English
 中文简体
 Product Category
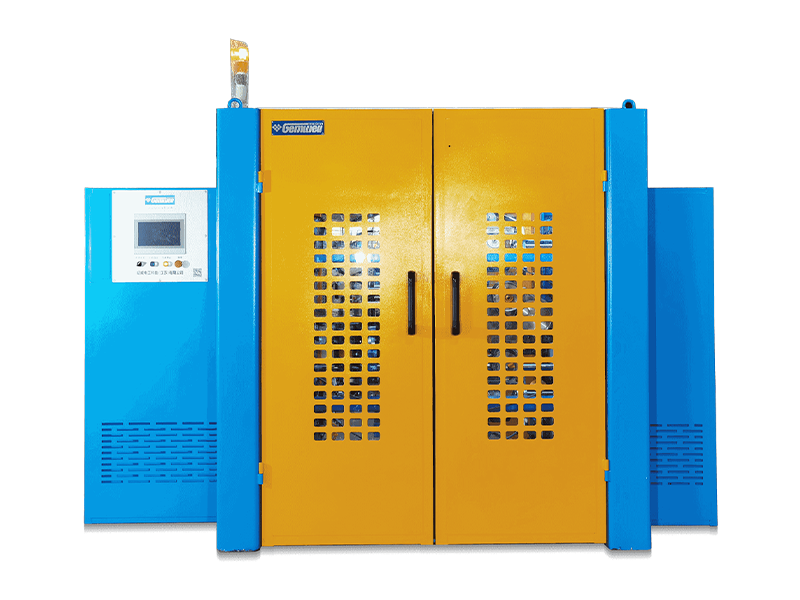
W procesie skręcania pary drutów bardzo ważna jest dokładność skoku oraz szczelność skoja
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
W procesie skręcania pary drutów bardzo ważna jest dokładność skoku oraz szczelność skoja
Read More +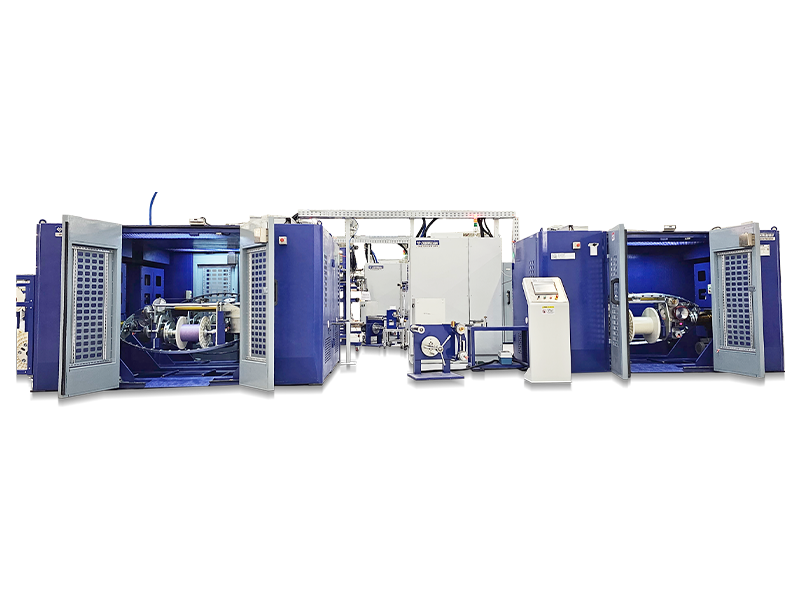
Product Category
W procesie skręcania pary drutów bardzo ważna jest dokładność skoku oraz szczelność skoja
Read More +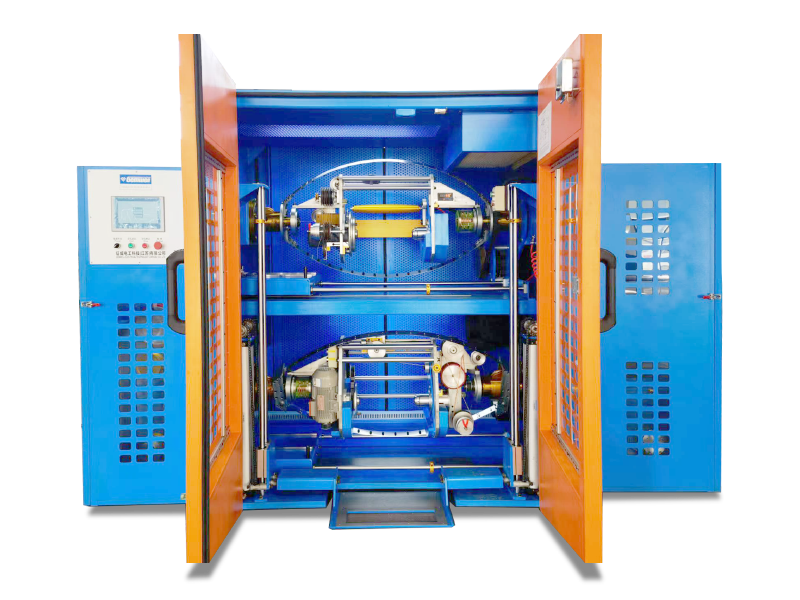
Product Category
Potrójna skręcarka może realizować trzy funkcje: skręcanie pojedyncze, skręcanie wsteczne i
Read More +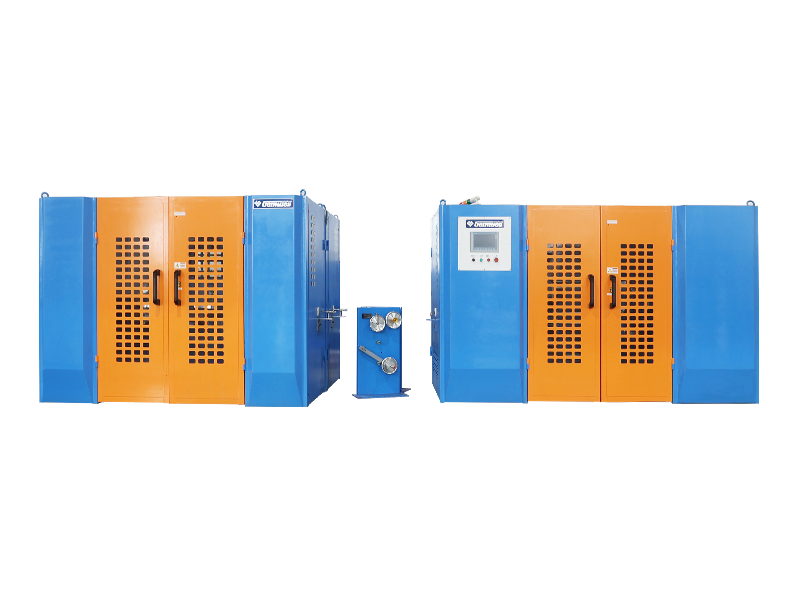
Product Category
Wraz z silnym rozwojem pojazdów wykorzystujących nowe źródła energii w ostatnich latach, roz
Read More +
Product Category
Wraz z silnym rozwojem nowych pojazdów energetycznych w ostatnich latach, rozwinęło się wypos
Read More +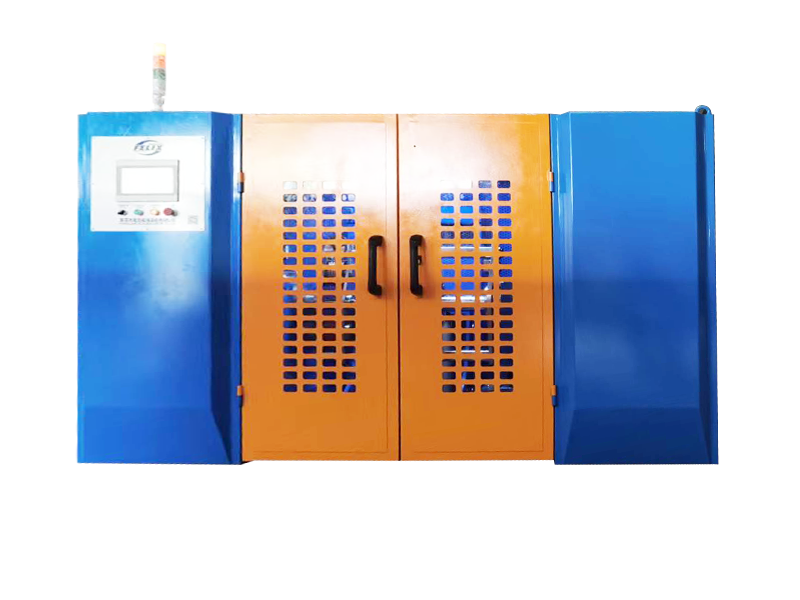
Product Category
Gdy przewody uziemiające są dodawane do dwóch lub więcej żył przewodów sygnałowych w celu
Read More +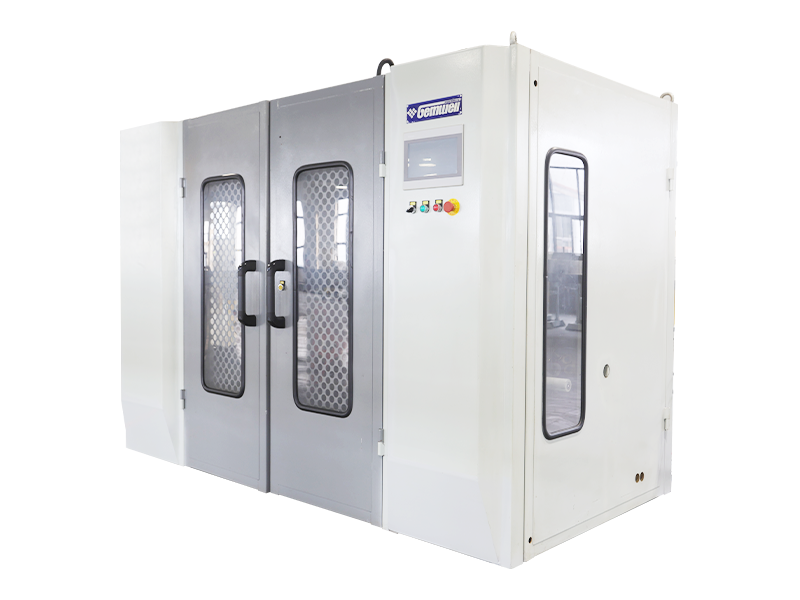
Product Category
Kiedy przewody uziemiające są dodawane do dwóch lub więcej żył sygnałowych w celu skręcen
Read More +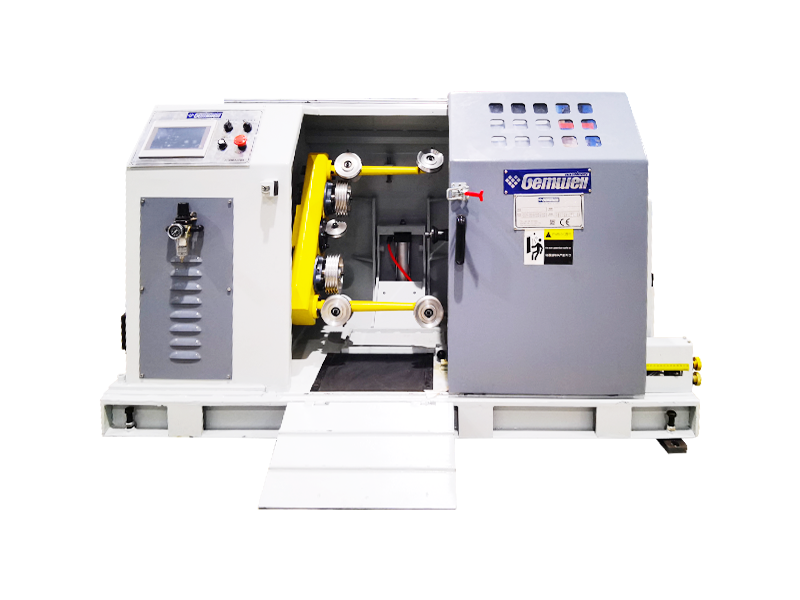
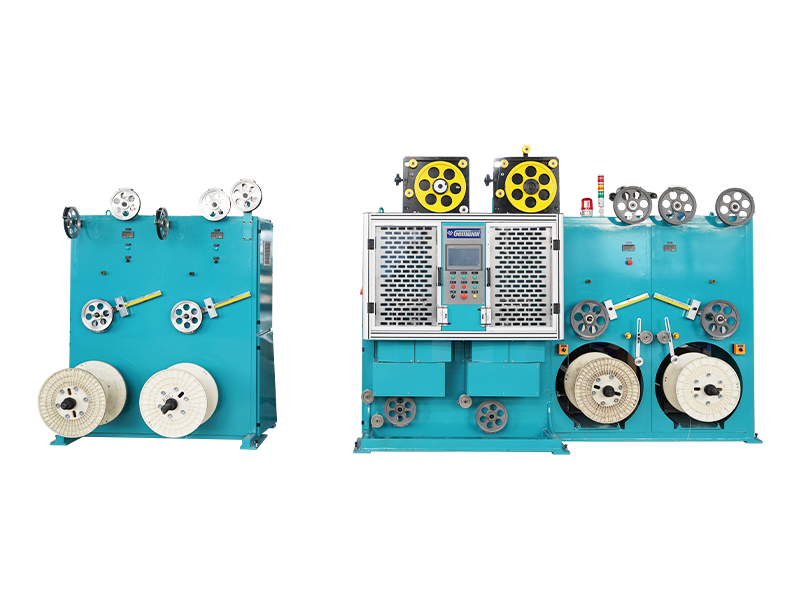
Product Category
Liczbę głowic regałów wypłat można rozszerzać i konfigurować. Kiedy przewody uziemiające
Read More +
Czas założenia

Powierzchnia zabudowy (m²)

Liczba pracowników

Własność intelektualna
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A Wytłaczarka drutowa o dużej mocy jest podstawą każdego zakładu kablowego produkującego przewody o dużej średnicy lub o duż
Read More +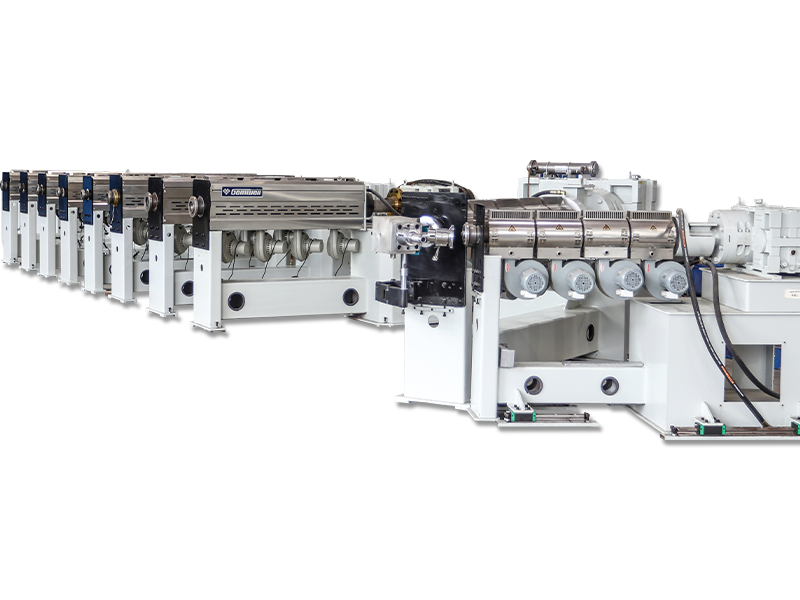
2026-09-07
Webmaster
Co oznacza łączenie pęczków Skręcanie wiązek to metoda konstrukcji przewodnika, w której dwa lub więcej gołych drutów jest skrę
Read More +
2026-09-04
Webmaster
O firmie GEMWELL Serdecznie zapraszamy, Hala E2, stoisko nr A41 i przedstawi nasze najnowsze rozwiązania w trzech kluczo
Read More +
2026-08-31
Webmaster
Gdzie faktycznie decyduje się o jakości ściany kablowej Z rynienki chłodzącej wychodzi drut budowlany w izolacji PCV o przekroju 0,5
Read More +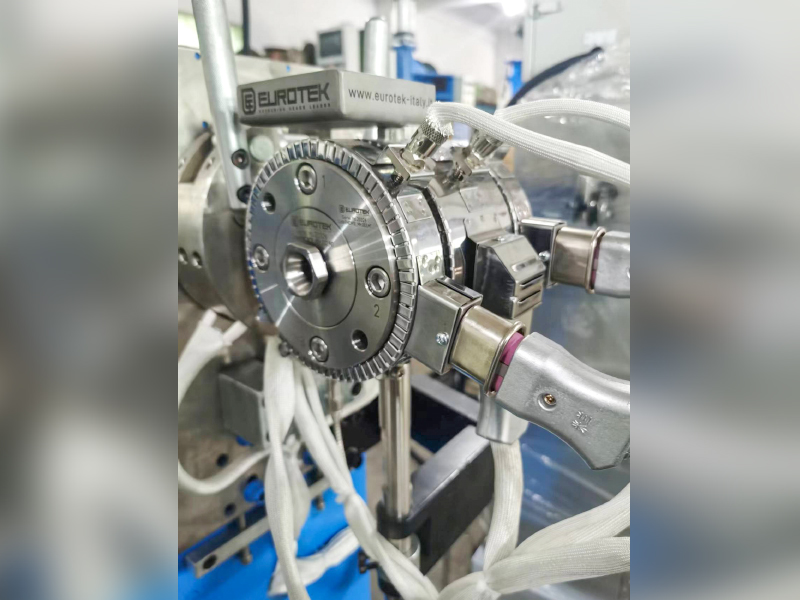
2026-08-27
Webmaster
W przypadku kabli Twinax w serwerach AI obniżenie efektywnej Dk izolacji (powietrze ≈1, FEP≈2,1) jest kluczem do ograniczenia strat, przekrzyw
Read More +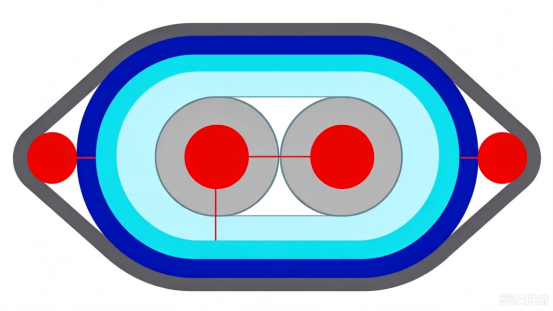 FAQ
Kable sieciowe CAT7 i CAT8 różnią się głównie szybkością transmisji i częstotliwością.
CAT7 obsługuje prędkości transmisji do 10 Gbps przy częstotliwości 600 MHz, natomiast CAT8 obsługuje prędkości do 25 Gbps lub 40 Gbps przy częstotliwości 2000 MHz.
Podczas produkcji należy stosować wysokiej jakości materiały przewodzące, ściśle kontrolować odstępy między parami i grubość izolacji, należy stosować skuteczne techniki ekranowania, takie jak ekranowanie dwuwarstwowe, aby zmniejszyć przesłuchy i zakłócenia zewnętrzne, zapewniając integralność sygnału.
Należy zastosować dwuwarstwową konstrukcję ekranującą, z wewnętrzną warstwą folii aluminiowej i zewnętrzną warstwą plecionej siatki, aby zwiększyć zdolność przeciwzakłóceniową kabla; jednocześnie należy zoptymalizować rozmieszczenie par i zwiększyć odstępy między parami, aby zmniejszyć przesłuchy.
Optymalizując geometrię pary, precyzyjnie kontrolując dopasowanie impedancji, stosując wysokiej jakości materiały izolacyjne i stosując skuteczne techniki ekranowania, można zminimalizować straty odbiciowe, aby zapewnić integralność sygnału.
Automatyczna prowadnica i kontrola napinania pomagają utrzymać stałe napięcie podczas całego procesu owijania, zapewniając równomierne pokrycie, unikając wahań naprężenia podczas zużycia taśmy, zmniejszając szybkość pękania.
Kable PCIe 6.0 i PCIe 7.0 różnią się pod względem szybkości transmisji i wymagań dotyczących integralności sygnału. PCIe 6.0 wykorzystuje technologię modulacji PAM4 z prędkością transmisji do 64 GT/s, podczas gdy PCIe 7.0 dodatkowo zwiększa prędkość transmisji, wykorzystuje bardziej zaawansowane technologie modulacji i wymaga wyższej integralności sygnału i mniejszych opóźnień.
Należy wybierać materiały przewodzące o niskich stratach, optymalizować strukturę geometryczną par, redukować przesłuchy między parami, stosować wysokiej jakości materiały izolacyjne, a procesy produkcyjne powinny być ściśle kontrolowane w celu zmniejszenia opóźnienia i tłumienia sygnału.
Precyzyjna kontrola średnicy przewodu, grubości izolacji i odstępów między parami oraz wykorzystanie analizatorów impedancji do monitorowania w czasie rzeczywistym zapewnia, że impedancja kabla mieści się w określonym zakresie, aby uniknąć odbić i strat sygnału.
Zastosowanie skutecznej technologii ekranowania, takiej jak ekranowanie dwuwarstwowe, zastosowanie materiałów przewodzących o niskiej rezystancji, optymalizacja geometrii pary przewodów, zmniejszenie wycieku elektromagnetycznego i kontrola poziomu EMI drutu.
Wysokie prędkości transmisji wymagają bardziej rygorystycznej kontroli integralności sygnału, co wiąże się z koniecznością stosowania materiałów przewodzących o niskich stratach, precyzyjnej kontroli geometrii pary oraz redukcji przesłuchów i opóźnień, aby sprostać wymaganiom szybkiej transmisji.
Należy wybierać materiały izolacyjne o niskiej stałej dielektrycznej i stycznej o małych stratach, takie jak PTFE lub PI, aby zmniejszyć tłumienie i opóźnienie sygnału.
Korzystając z reflektometrii w dziedzinie czasu (TDR) i innego sprzętu testującego, można monitorować w czasie rzeczywistym opóźnienie transmisji kablowej, aby upewnić się, że mieści się ono w określonym zakresie, zapobiegając problemom z jakością transmisji sygnału.
Precyzyjna kontrola średnicy przewodu i grubości izolacji, optymalizacja rozmieszczenia par, redukcja przesłuchów między parami oraz zastosowanie materiałów przewodzących o niskiej rezystancji mogą skutecznie kontrolować rezystancję i indukcyjność kabla.
Korzystając z analizatorów widma i innego sprzętu testującego, można monitorować w czasie rzeczywistym prędkość transmisji kabla, aby upewnić się, że spełnia ona wymagania projektowe, zapobiegając problemom z jakością transmisji sygnału.
Kontrola temperatury wytłaczarki wpływa bezpośrednio na jakość warstwy izolacyjnej lub osłonowej. Zbyt wysoka lub zbyt niska temperatura spowoduje niestabilność właściwości materiału i wpłynie na ogólną jakość kabla.
Skok skrętki określa elastyczność i wytrzymałość na rozciąganie skręconego drutu. Krótsza podziałka zwiększa elastyczność, a dłuższa podziałka zwiększa wytrzymałość na rozciąganie.
P1: Jaka jest podstawowa funkcja a maszyna do skręcania par drutów ? Jak jego proces wpływa na parametry elektryczne kabla?
A: Sprzęt ten umożliwia eliminację zakłóceń elektromagnetycznych poprzez precyzyjną kontrolę nachylenia i kąta skrętu śrubowego dwóch zestawów przewodów. Kluczem jest dokładność skoku skrętu (jednostka: liczba skrętów/metr) przy stałym napięciu, co bezpośrednio wpływa na stabilność impedancji kabla, tłumienie przesłuchów i utratę transmisji sygnału. Firma Gemwell Electrical Technology wykorzystuje w swojej konstrukcji system sterowania serwo w pętli zamkniętej, aby zapewnić dynamiczną tolerancję skoku układania na poziomie ±0,2 mm, poprawiając parametry EMC produktów kablowych klientów o ponad 30% – co jest posunięciem ściśle zgodnym z wizją firmy Gemwell zakładającą „tworzenie wartości przekraczającej oczekiwania”.
P2: W jaki sposób nowoczesne skręcarki osiągają „podwójny wynik przy połowie wysiłku” w zakresie wydajności produkcji?
A: Kluczowym przełomem jest wieloosiowa technologia współpracy:
Zsynchronizowany mechanizm odkręcania: Eliminuje wewnętrzne naprężenia przewodnika i zapobiega zmianom skoku spowodowanym sprężynowaniem (skuteczność odkręcania > 95%).
Inteligentny system wymiany szpul: Obsługuje w pełni automatyczne przełączanie szpul o masie 500 kg, redukując przestoje o 40%.
Moduł optymalizacji efektywności energetycznej: Technologia hamowania regeneracyjnego odzyskuje energię hamowania, oszczędzając 18% energii w porównaniu do tradycyjnych modeli. Zespół inżynierów firmy Gemwell zintegrował tę technologię z platformą modułową, umożliwiając klientom elastyczne skalowanie zgodnie z potrzebami w zakresie zdolności produkcyjnej, realnie osiągając optymalizację „stosunku wejścia do wydajności zasobów” zalecaną przez firmę Gemwell.
P3: Jakie są techniczne wąskie gardła w mikrokontroli precyzji skrętu?
A: Trzy podstawowe wyzwania i rozwiązania:
Kontrola mikropoślizgu przewodu: Ceramiczny zespół koła prowadzącego i pneumatyczne urządzenie zaciskowe z kompensacją ciśnienia służą do kontrolowania współczynnika tarcia powierzchni drutu miedzianego w zakresie 0,08-0,12.
Dynamiczne tłumienie drgań: Opatentowany przez firmę Gemwell aktywny tłumik drgań wykorzystujący lewitację magnetyczną zmniejsza amplitudę do mniej niż 5 μm przy 2000 obr./min.
Kompensacja rozszerzalności cieplnej: czujnik temperatury i algorytm AI dostosowują długość układania w czasie rzeczywistym, osiągając błąd dryftu temperatury <0,01%/°C. Te szczegóły techniczne odzwierciedlają zaangażowanie firmy Gemwell w zrównoważoną produkcję — zmniejszanie ilości odpadów materiałowych i zużycia energii poprzez inżynierię precyzyjną.
P4: W jaki sposób maszyny skręcające dostosowują się do złożonych wymagań kabli specjalistycznych?
A: Kluczem jest kompatybilność materiałowa i elastyczny projekt produkcji:
Możliwość dostosowania przewodu: Obsługuje bezstratne skręcanie przewodów od bardzo cienkiego emaliowanego drutu o średnicy 0,05 mm do przewodów pancernych o średnicy 10 mm².
Ochrona izolacji: Antystatyczne rolki prowadzące są stosowane w obszarach o niskim napięciu, aby zapobiec zarysowaniu izolacji FEP/ETFE.
Specjalne tryby skręcania: przełączanie jednym dotknięciem między skręcaniem w gwiazdę i SZ, z programowalnym zakresem skoku 5-150 mm. Rozwiązania firmy Gemwell znalazły zastosowanie w takich zastosowaniach, jak wysokotemperaturowe wiązki przewodów w przemyśle lotniczym i kable wysokiego napięcia do pojazdów nowych na energię, spełniając misję korporacyjną firmy polegającą na „wzmacnianiu modernizacji przemysłowej za pomocą technologii”.
P5: W jaki sposób inteligentny sprzęt poprawia identyfikowalność jakości kabli?
A: Zintegrowana architektura Przemysłu 4.0 umożliwia:
Cyfrowy system bliźniaczy: mapowanie w czasie rzeczywistym parametrów skręcania każdego licznika (moment obrotowy/napięcie/skok) w chmurze.
Analiza pierwotnej przyczyny defektu: sztuczna inteligencja porównuje ponad 100 000 baz danych procesów, aby automatycznie zidentyfikować uszkodzenie drutu i pominięcie żyły.
Konserwacja predykcyjna: Czujniki wibracji monitorują stan łożysk, a dokładność ostrzeżeń o usterkach wynosi ≥92%. Umożliwia to klientom Gemwell uzyskanie pełnych możliwości zarządzania cyklem życia i zmniejszenie współczynnika defektów produktów do poziomu poniżej 50 części na milion (PPM).
Pytanie 6: W jaki sposób proces osierocenia wspiera cele zrównoważonego rozwoju?
A: Innowacje Gemwell skupiają się na trzech wymiarach:
Wykorzystanie materiału: Inteligentne algorytmy prowadzenia kabli redukują ilość braków na końcu linii do 0,8% (średnia w branży ≥3%)
Ekologiczna produkcja: Konstrukcja bezolejowa (skrętka sucha) zapobiega zanieczyszczeniu izolacji
Recykling energii: Energia hamowania jest przekazywana z powrotem do sieci energetycznej, redukując emisję dwutlenku węgla o 12 ton na jednostkę rocznie. To podejście technologiczne jest bezpośrednio zgodne z ramami odpowiedzialności korporacyjnej firmy Gemwell „Budowanie zrównoważonego świata”.
P7: W jakim kierunku będzie ewoluować technologia splotów w przyszłości?
A: Na podstawie planu badań i rozwoju firmy Gemwell Electric Technology:
Zastosowania nadprzewodzące: Opracowanie niskotemperaturowej platformy splotowej działającej w środowisku ciekłego azotu o temperaturze -196°C
Integracja materiałów heterogenicznych: synchroniczne skręcanie i wyżarzanie przewodników kompozytowych miedziano-aluminiowych
Kwantowe kable komunikacyjne: technologia kontroli długości skrętu na poziomie submikronowym (dokładność ± 0,05 mm). Te nowatorskie inicjatywy będą w dalszym ciągu napędzać firmę Gemwell w kierunku jej strategicznej pozycji „lidera rozwiązań technologicznych”.

 Custom Maszyna do skręcania par przewodów Manufacturers