English
 中文简体
 Kategoria produktu
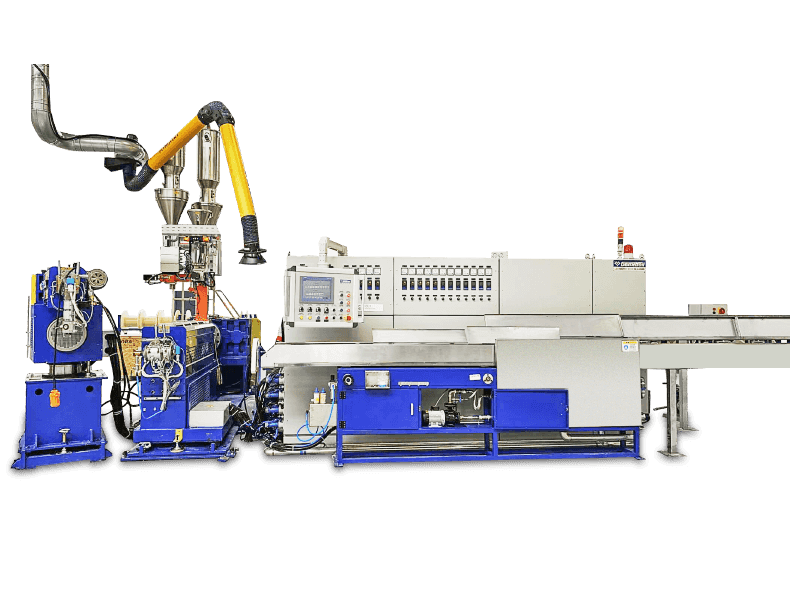
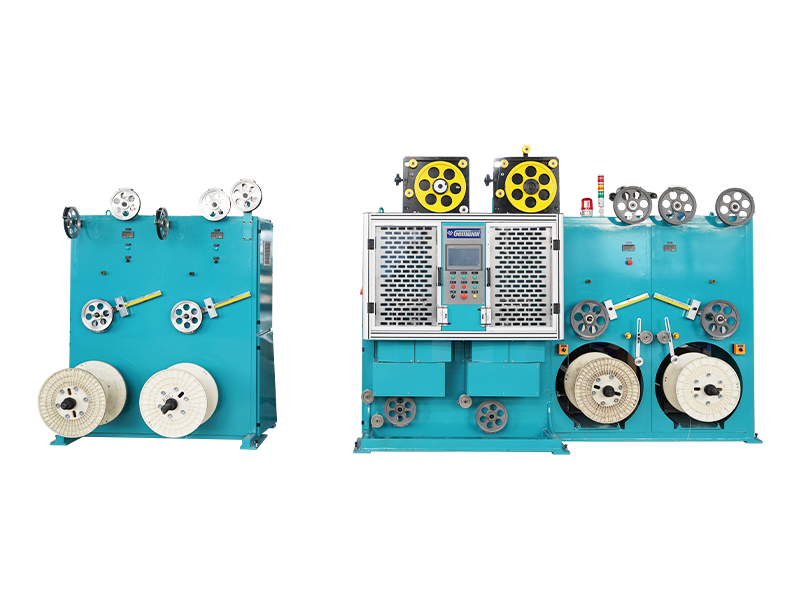
Linia do wytłaczania izolacji drutu rdzeniowego z PVC / PE / PP / PU to niestandaryzowany sprzę
Czytaj więcej + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Dom / Produkt / Maszyna do wytłaczania izolacji drutu / Linia do wytłaczania izolacji z drutu litego
Kategoria produktu
Linia do wytłaczania izolacji drutu rdzeniowego z PVC / PE / PP / PU to niestandaryzowany sprzę
Czytaj więcej +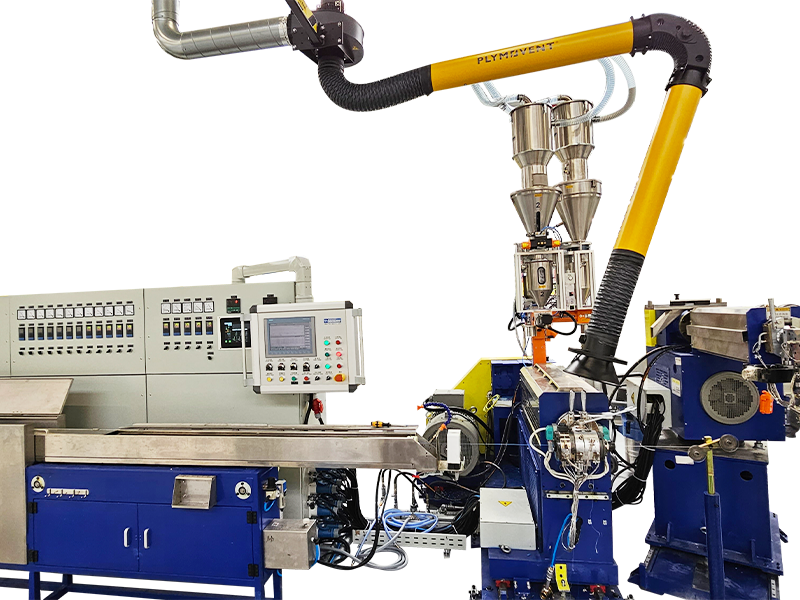
Kategoria produktu
Linia do wytłaczania izolacji drutu rdzeniowego LSZH / XLPE / TPE / TPU to niestandardowy sprzę
Czytaj więcej +
Czas założenia

Powierzchnia zabudowy (m²)

Liczba pracowników

Własność intelektualna
Dojrzała fabryka, na której możesz polegać
Powiązane Produkty
 2026-10-26
 Webmaster
Izolacja XLPE istnieje z jednego powodu: zwykły polietylen nie wytrzyma, gdy kabel się nagrzeje. Sieciowanie powoduje zmianę struktury polime
Czytaj więcej +
2026-10-19
Webmaster
Z tyłu każdego routera znajduje się co najmniej jeden port w kształcie szerokiego gniazda telefonicznego, a kabel, który do niego pasuje, t
Czytaj więcej +
2026-10-12
Webmaster
Bezpośrednia odpowiedź: czego można się spodziewać po maszynie do skręcania drutu miedzianego o przekroju poprzecznym Najpierw oceni
Czytaj więcej +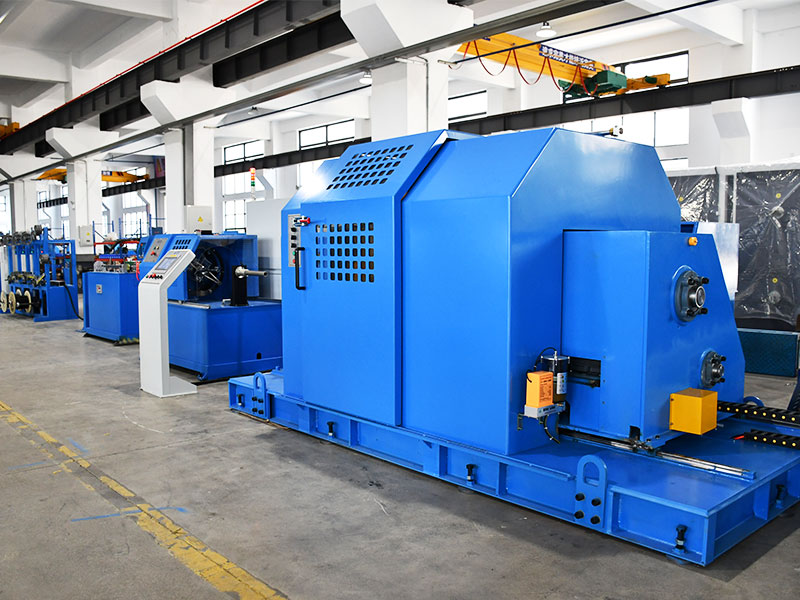
2026-10-05
Webmaster
Co to jest precyzyjna maszyna do wytłaczania drutu? Precyzyjna maszyna do wytłaczania drutu to linia produkcyjna, która topi żywicę p
Czytaj więcej +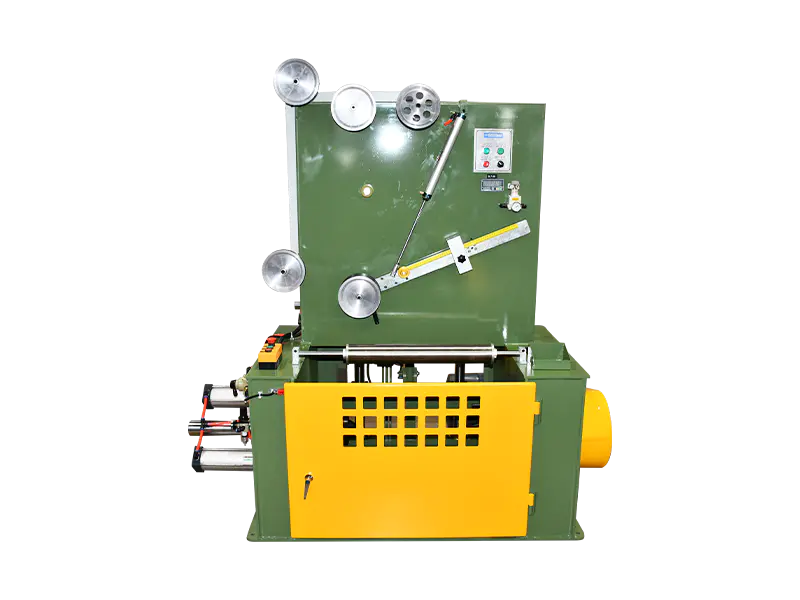
2026-09-29
Webmaster
Wire Chiny 2026 | Pomyślne zakończenie i nowa wspólna podróż Obejrzyj najważniejsze wydarzenia z targów W
Czytaj więcej +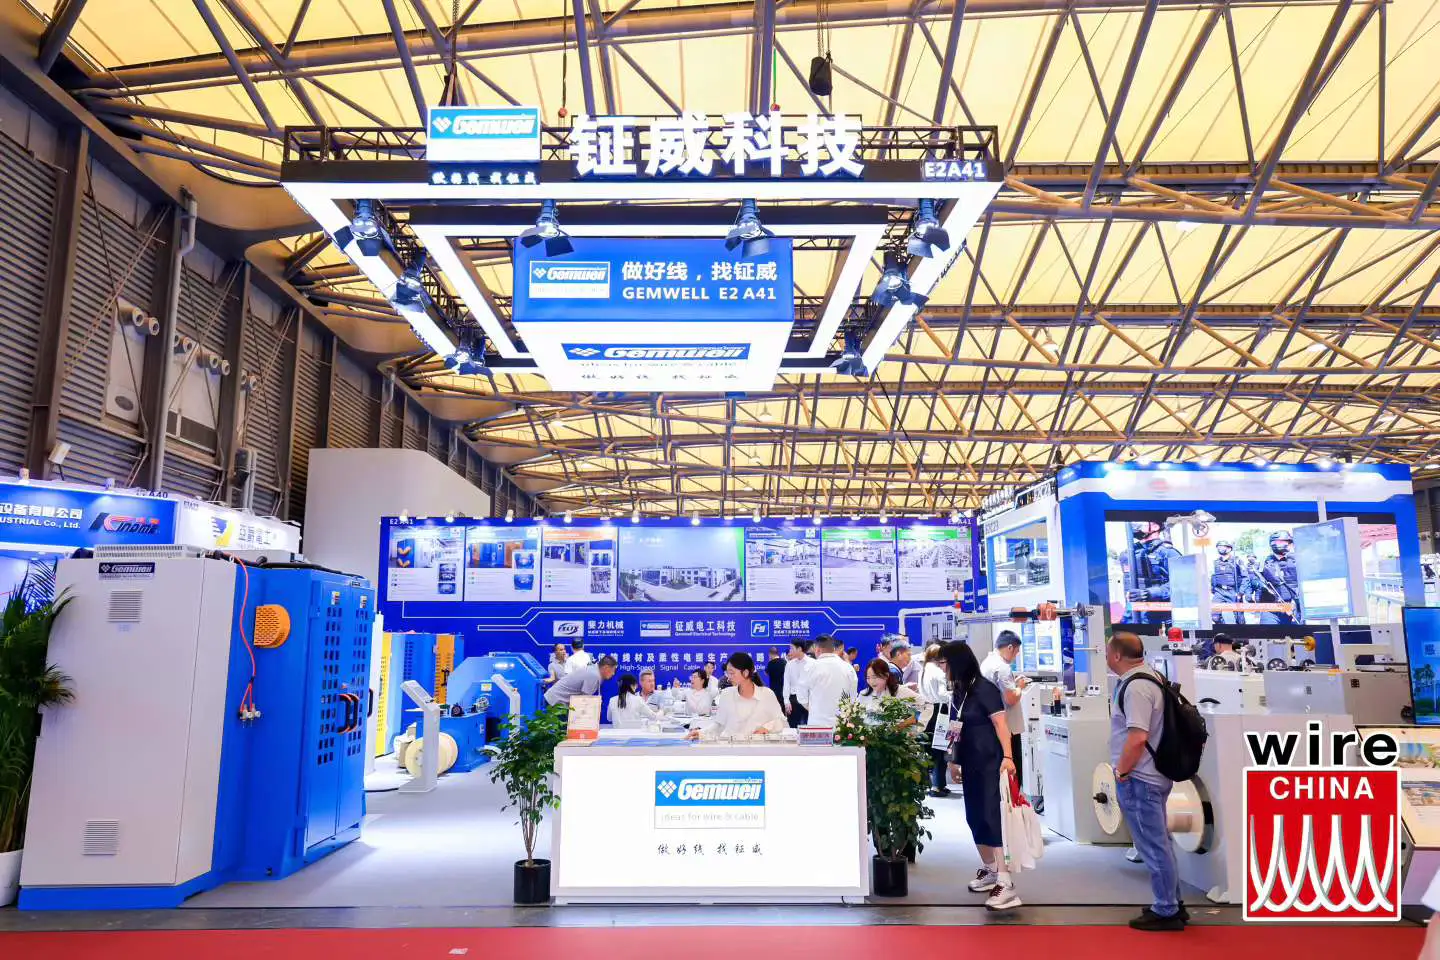 Najczęściej zadawane pytania
Kable sieciowe CAT7 i CAT8 różnią się głównie szybkością transmisji i częstotliwością.
CAT7 obsługuje prędkości transmisji do 10 Gbps przy częstotliwości 600 MHz, natomiast CAT8 obsługuje prędkości do 25 Gbps lub 40 Gbps przy częstotliwości 2000 MHz.
Podczas produkcji należy stosować wysokiej jakości materiały przewodzące, ściśle kontrolować odstępy między parami i grubość izolacji, należy stosować skuteczne techniki ekranowania, takie jak ekranowanie dwuwarstwowe, aby zmniejszyć przesłuchy i zakłócenia zewnętrzne, zapewniając integralność sygnału.
Należy zastosować dwuwarstwową konstrukcję ekranującą, z wewnętrzną warstwą folii aluminiowej i zewnętrzną warstwą plecionej siatki, aby zwiększyć zdolność przeciwzakłóceniową kabla; jednocześnie należy zoptymalizować rozmieszczenie par i zwiększyć odstępy między parami, aby zmniejszyć przesłuchy.
Optymalizując geometrię pary, precyzyjnie kontrolując dopasowanie impedancji, stosując wysokiej jakości materiały izolacyjne i stosując skuteczne techniki ekranowania, można zminimalizować straty odbiciowe, aby zapewnić integralność sygnału.
Automatyczna prowadnica i kontrola napinania pomagają utrzymać stałe napięcie podczas całego procesu owijania, zapewniając równomierne pokrycie, unikając wahań naprężenia podczas zużycia taśmy, zmniejszając szybkość pękania.
Kable PCIe 6.0 i PCIe 7.0 różnią się pod względem szybkości transmisji i wymagań dotyczących integralności sygnału. PCIe 6.0 wykorzystuje technologię modulacji PAM4 z prędkością transmisji do 64 GT/s, podczas gdy PCIe 7.0 dodatkowo zwiększa prędkość transmisji, wykorzystuje bardziej zaawansowane technologie modulacji i wymaga wyższej integralności sygnału i mniejszych opóźnień.
Należy wybierać materiały przewodzące o niskich stratach, optymalizować strukturę geometryczną par, redukować przesłuchy między parami, stosować wysokiej jakości materiały izolacyjne, a procesy produkcyjne powinny być ściśle kontrolowane w celu zmniejszenia opóźnienia i tłumienia sygnału.
Precyzyjna kontrola średnicy przewodu, grubości izolacji i odstępów między parami oraz wykorzystanie analizatorów impedancji do monitorowania w czasie rzeczywistym zapewnia, że impedancja kabla mieści się w określonym zakresie, aby uniknąć odbić i strat sygnału.
Zastosowanie skutecznej technologii ekranowania, takiej jak ekranowanie dwuwarstwowe, zastosowanie materiałów przewodzących o niskiej rezystancji, optymalizacja geometrii pary przewodów, zmniejszenie wycieku elektromagnetycznego i kontrola poziomu EMI drutu.
Wysokie prędkości transmisji wymagają bardziej rygorystycznej kontroli integralności sygnału, co wiąże się z koniecznością stosowania materiałów przewodzących o niskich stratach, precyzyjnej kontroli geometrii pary oraz redukcji przesłuchów i opóźnień, aby sprostać wymaganiom szybkiej transmisji.
Należy wybierać materiały izolacyjne o niskiej stałej dielektrycznej i stycznej o małych stratach, takie jak PTFE lub PI, aby zmniejszyć tłumienie i opóźnienie sygnału.
Korzystając z reflektometrii w dziedzinie czasu (TDR) i innego sprzętu testującego, można monitorować w czasie rzeczywistym opóźnienie transmisji kablowej, aby upewnić się, że mieści się ono w określonym zakresie, zapobiegając problemom z jakością transmisji sygnału.
Precyzyjna kontrola średnicy przewodu i grubości izolacji, optymalizacja rozmieszczenia par, redukcja przesłuchów między parami oraz zastosowanie materiałów przewodzących o niskiej rezystancji mogą skutecznie kontrolować rezystancję i indukcyjność kabla.
Korzystając z analizatorów widma i innego sprzętu testującego, można monitorować w czasie rzeczywistym prędkość transmisji kabla, aby upewnić się, że spełnia ona wymagania projektowe, zapobiegając problemom z jakością transmisji sygnału.
Kontrola temperatury wytłaczarki wpływa bezpośrednio na jakość warstwy izolacyjnej lub osłonowej. Zbyt wysoka lub zbyt niska temperatura spowoduje niestabilność właściwości materiału i wpłynie na ogólną jakość kabla.
Skok skrętki określa elastyczność i wytrzymałość na rozciąganie skręconego drutu. Krótsza podziałka zwiększa elastyczność, a dłuższa podziałka zwiększa wytrzymałość na rozciąganie.
P1: Co definiuje podstawową wartość linia do wytłaczania izolacji z drutu litego ?
A: Linia ta wykorzystuje stopiony polimer do utworzenia ciągłej, jednolitej warstwy izolacyjnej na powierzchni przewodnika. Jej podstawowa technologia polega na osiągnięciu dynamicznej równowagi pomiędzy właściwościami dielektrycznymi, wytrzymałością mechaniczną i szybkością produkcji. Biorąc za przykład praktykę przemysłową firmy Gemwell, jej linia produkcyjna integruje technologię kontroli reologii materiału, aby zapewnić stabilną tolerancję grubości warstwy izolacyjnej w zakresie ± 0,02 mm, znacznie przekraczającą wymagania normy IEC 60227.
P2: W jaki sposób konfiguracja ślimaka wytłaczarki wpływa na jakość izolacji?
A: Ślimak barierowy w połączeniu z dwustopniową sekcją mieszającą pozwala na precyzyjną kontrolę profilu temperatury topnienia. Podczas przetwarzania XLPE (usieciowanego polietylenu) firma Gemwell wykorzystuje konstrukcję o współczynniku kształtu 30:1 w połączeniu z systemem optymalizacji ciepła ścinania, aby osiągnąć wahania temperatury stopu na poziomie ≤±1,5°C, skutecznie zapobiegając zjawisku powierzchniowej skóry rekina spowodowanemu wstępnym sieciowaniem.
P3: Dlaczego wstępna obróbka przewodów ma kluczowe znaczenie dla jakości?
A: Warstwa tlenku na powierzchni przewodników miedzianych może powodować powstawanie dendrytów elektrycznych na styku izolacji. Linie produkcyjne Gemwell są wyposażone w systemy czyszczenia elektrolitycznego w trybie online i system osłony gazu obojętnego, aby utrzymać zawartość tlenu w przewodniku poniżej 5 ppm. Laserowy pomiar średnicy zapewnia w czasie rzeczywistym informację zwrotną na temat owalności przewodnika, zapewniając koncentryczność izolacji > 98%.
P4: Jaki jest sekret ergonomicznej konstrukcji koryta chłodzącego?
A: Technologia chłodzenia gradientowego ma kluczowe znaczenie. Biorąc za przykład izolację PVC, Gemwell stosuje trzystopniowy system chłodzenia: pierwszy etap chłodzenia warstwą wody o temperaturze 70°C w celu wyeliminowania naprężeń wewnętrznych, drugi etap turbulentnego chłodzenia o temperaturze 25°C w celu ustawienia kształtu oraz końcowy etap o stałej temperaturze 15°C w celu ustabilizowania krystaliczności, utrzymując skurcz termiczny izolacji poniżej 2%.
P5: W jaki sposób system kontroli online zapewnia kontrolę bez usterek?
A: Łączy w sobie pomiar grubości promieniami beta (dokładność 0,001 mm) z badaniem iskier o częstotliwości sieciowej (9 kV/mm) i wizualną kontrolą CCD (rozdzielczość 50 μm). Na inteligentnej linii produkcyjnej Gemwell dane te są w czasie rzeczywistym podłączane do systemu MES, co umożliwia śledzenie parametrów procesu dla każdego metra drutu.
P6: Jaki postęp technologiczny nastąpił w procesie sieciowania?
A: Obecnie głównymi metodami są sieciowanie silanowe ciepłą wodą (Sioplas) i sieciowanie za pomocą promieniowania elektronowego. Sioplas firmy Gemwell osiąga prędkość linii 300 m/min. Jego system wtrysku katalizatora na poziomie kwantowym stabilizuje stopień usieciowania na poziomie 75–85%, przy wytrzymałości dielektrycznej 25 kV/mm.
P7: Jakie wyzwania stwarza zastosowanie nowych materiałów na liniach produkcyjnych?
A: Na przykład TPE (elastomer termoplastyczny) wymaga stopnia sprężania ślimaka wynoszącego 2,5:1 i precyzyjnej kontroli temperatury topnienia na poziomie 170 ± 3°C. Modułowy system wytłaczania firmy Gemwell umożliwia całkowite przełączanie pomiędzy materiałami PP/PE/TPE w ciągu 2 godzin, przy wskaźniku złomowania mniejszym niż 0,8%.
P8: W jaki sposób technologie oszczędzające energię są integrowane w nowoczesnych liniach produkcyjnych?
A: Koncentrujemy się na odzyskiwaniu energii. Linie produkcyjne firmy Gemwell wykorzystują silniki synchroniczne z magnesami trwałymi (klasa sprawności IE4) oraz system odzyskiwania ciepła odpadowego z bębna wytłaczarki, co pozwala zmniejszyć zużycie energii na tonę drutu do 280 kWh, co stanowi oszczędność energii o 35% w porównaniu z tradycyjnym sprzętem.
P9: W jaki sposób osiąga się kontrolę napięcia podczas produkcji z dużą prędkością?
A: Wykorzystujemy system serwo trakcji z całkowicie zamkniętą pętlą, z regulacją momentu obrotowego w czasie rzeczywistym za pomocą algorytmu adaptującego średnicę cewki. W produkcji kabli Gemwell o przekroju 0,5 mm² wahania naprężenia są kontrolowane do ±0,2 N przy prędkości linii 1200 m/min, co zapewnia brak deformacji warstwy izolacyjnej.
Pytanie 10: Gdzie będą znajdować się przyszłe przełomy technologiczne?
A: Koncentrujemy się na technologii modyfikacji online nanokompozytowych materiałów izolacyjnych. Gemwell opracowuje system dyspersji nano-Al₂O₃ in situ, który może osiągnąć dyspersję wypełniacza > 95% podczas procesu wytłaczania, zwiększając odporność temperaturową materiału izolacyjnego do 150°C.
Połączenie praktyki przemysłowej i filozofii technologicznej
Inżynierowie firmy Gemwell kierują się zasadą „homogenizacji termicznej” podczas uruchamiania linii produkcyjnej: od plastyfikacji materiału po chłodzenie i wiązanie, każdy parametr termodynamiczny musi spełniać zasadę równoważności czasu i temperatury. Dzięki skrupulatnemu dążeniu do kontroli procesu nasze kable ognioodporne w temperaturze 105°C pomyślnie przeszły test starzenia UL 758 trwający 2000 godzin.
Podczas gdy w branży wciąż trwają dyskusje nad tradycyjną technologią trójwarstwowego współwytłaczania, firma Gemwell osiągnęła już masową produkcję pięciowarstwowej struktury izolacyjnej z nanobarierą. Technologia ta tłumi wyładowania niezupełne do poziomu poniżej 1pC. Jest to inżynieryjny wyraz ducha firmy „Przedsiębiorczość i eksploracja” – przekładający przełomy w materiałoznawstwie na wykładniczą poprawę wydajności kabli.
W centralnej sterowni bazy produkcyjnej Jiangsu 200 zestawów parametrów procesu zbieranych co mikrosekundę to nie tylko dane produkcyjne, ale także cyfrowe odzwierciedlenie układu łańcuchów molekularnych w medium izolacyjnym. Ta precyzyjna kontrola mikroskopijnego świata umożliwia izolowanym kablom Gemwell wykazanie zdumiewającej spójności działania w środowiskach od wilgotnego brazylijskiego lasu deszczowego po palące pustynie Bliskiego Wschodu, demonstrując skok technologiczny od „Made in China” do „Made in China with Precision”.