English
 中文简体
 Kategoria produktu
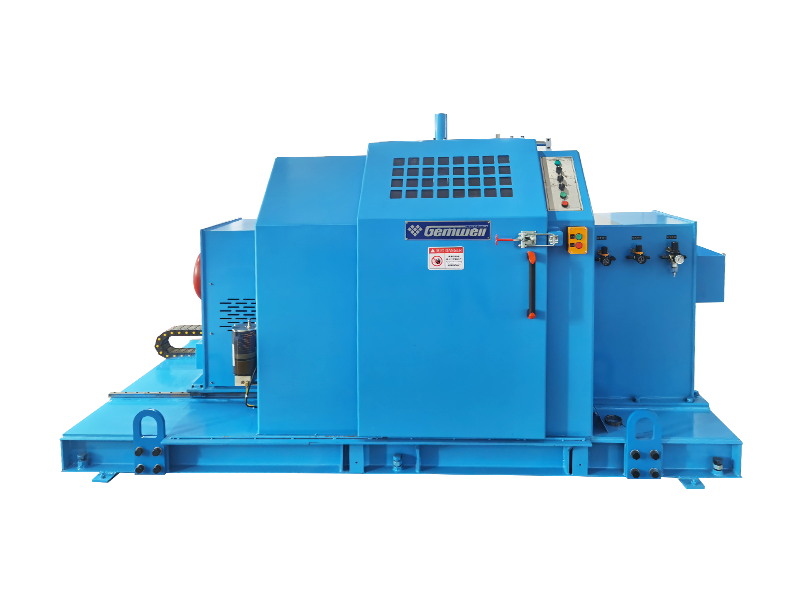
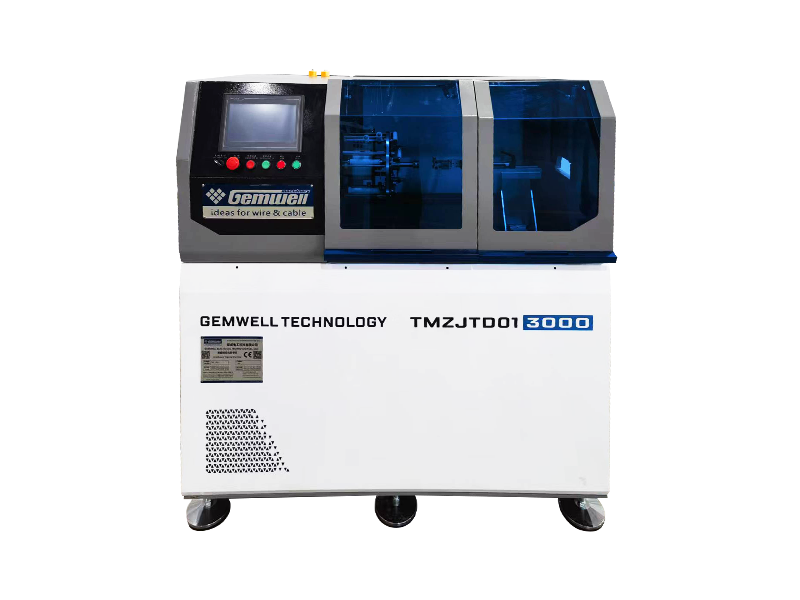
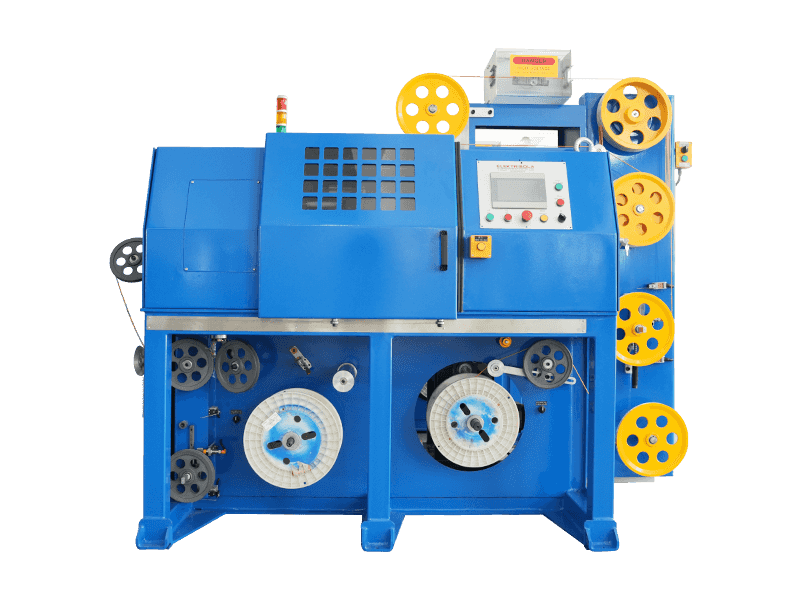
Pojedyncza skręcarka wspornikowa z mechanizmem różnicowym prędkości (bez koła pasowego) pos
Czytaj więcej + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Kategoria produktu
Pojedyncza skręcarka wspornikowa z mechanizmem różnicowym prędkości (bez koła pasowego) pos
Czytaj więcej +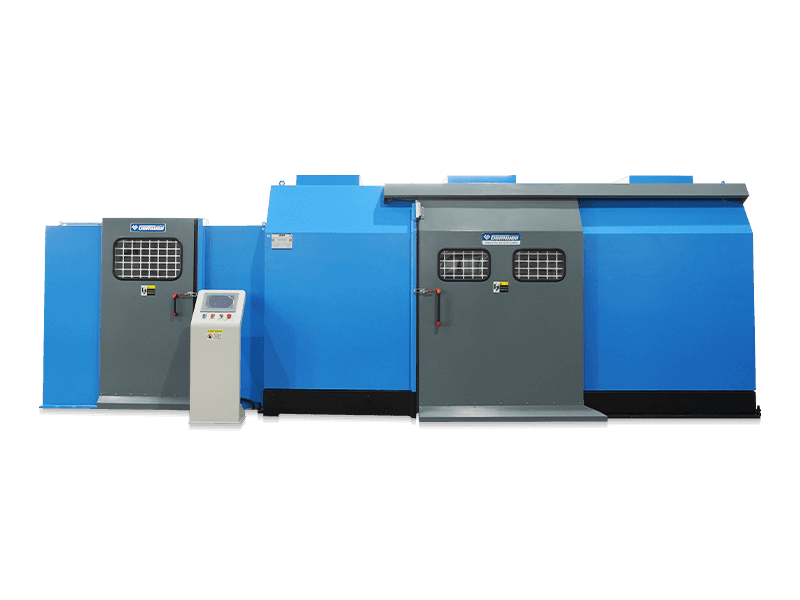
Kategoria produktu
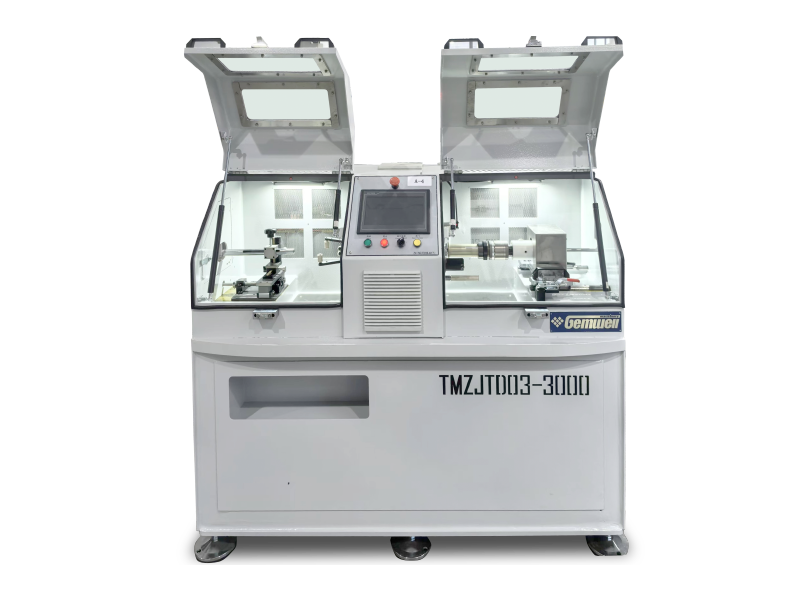
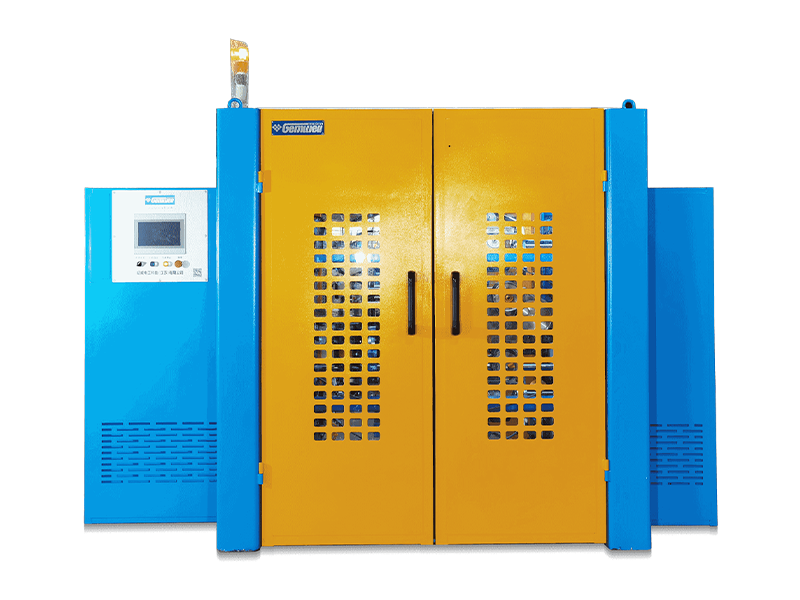
Wspornik splatający i zewnętrzny kabestan są połączone jako jedna część i obracają się
Czytaj więcej +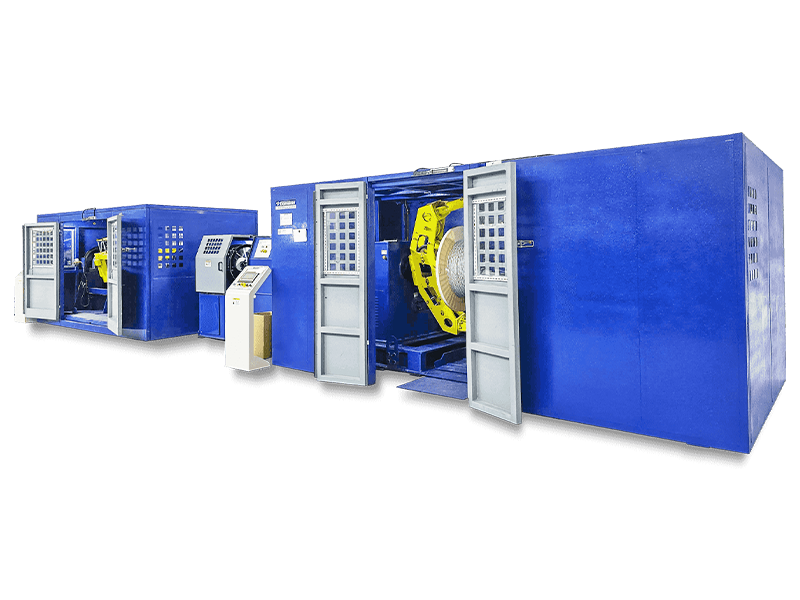
Kategoria produktu
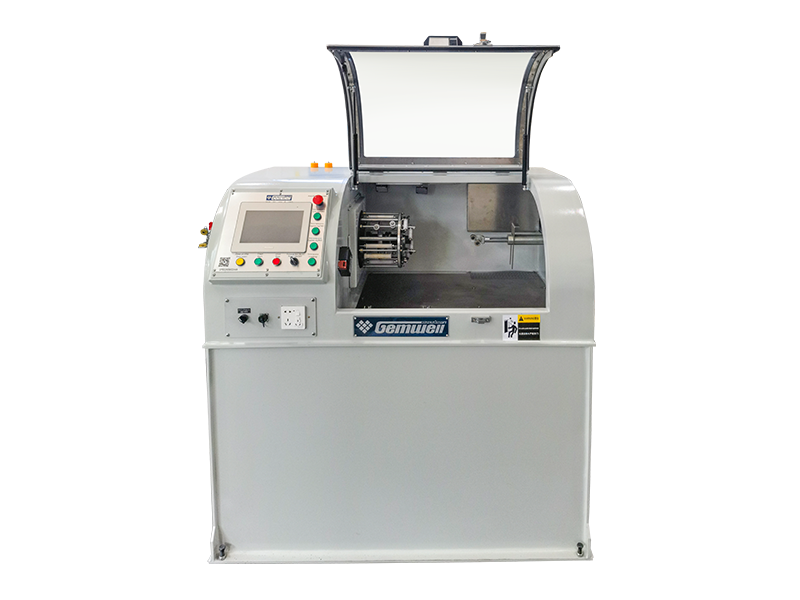
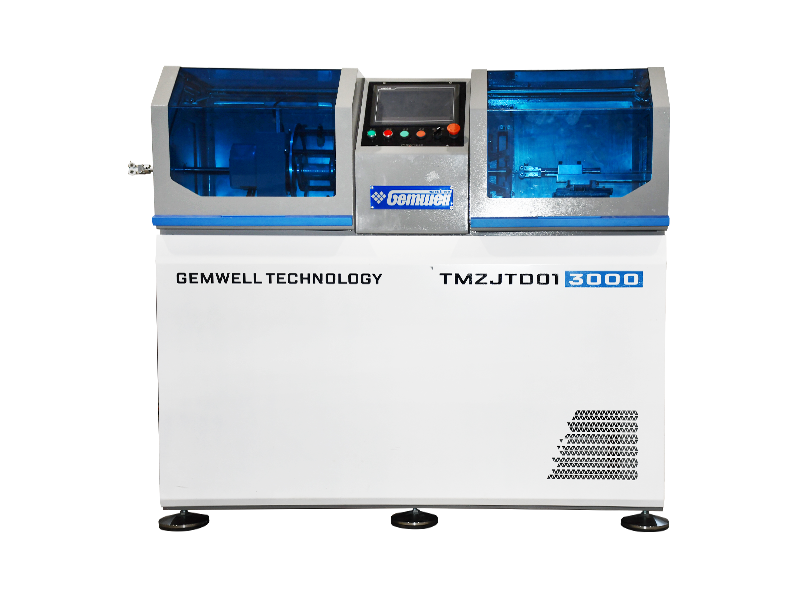
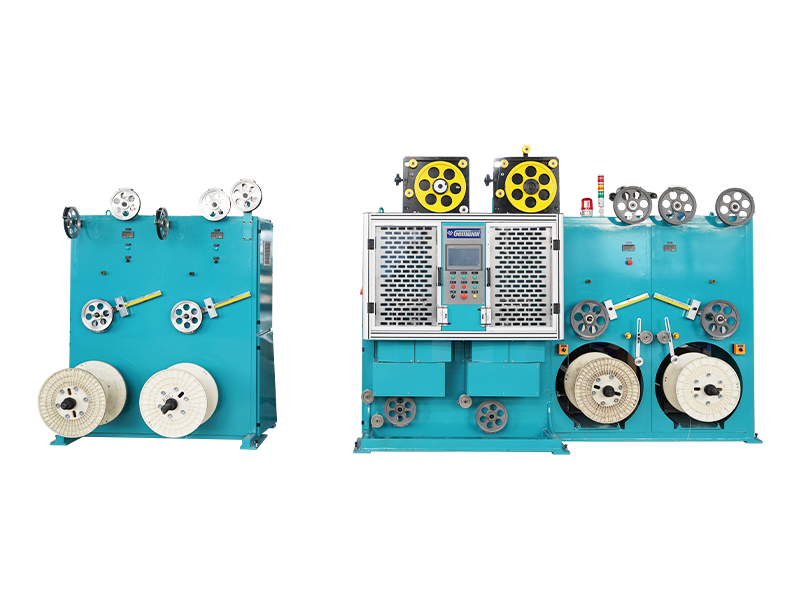
Wspornik splotki jest oddzielony od zewnętrznego kabestanu pojedynczej skręcarki wspornikowej t
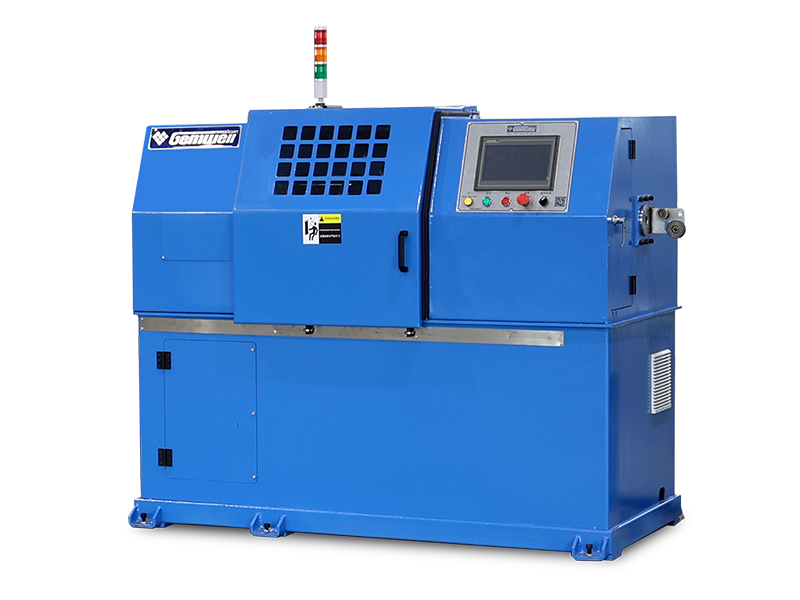
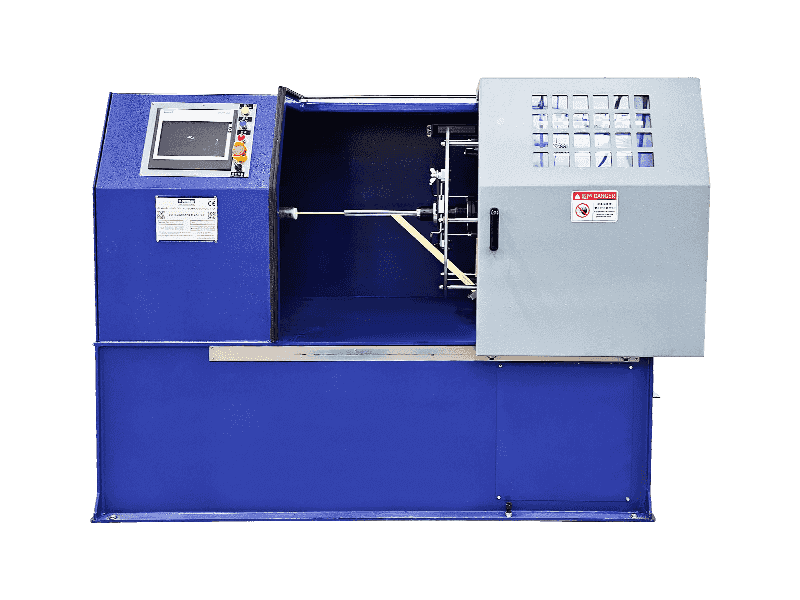
Czytaj więcej +Pojedyncza skręcarka wspornikowa to urządzenie do formowania kabli, które skręca wiele drutów rdzeniowych z dużą prędkością przez wspornik i synchronicznie i koncentrycznie je nawija. Ponieważ każdy obrót wspornika tworzy skok, nazywa się to maszyną skręcającą z pojedynczym wspornikiem. W zależności od typu konstrukcji, dzieli się ją na pojedynczą skręcarkę wspornikową o zróżnicowanej prędkości (bez koła pasowego), lekką, jednoczęściową pojedynczą skręcarkę wspornikową (zewnętrzne koło pasowe i pobór mocy), oddzielną pojedynczą skręcarkę wspornikową o dużej wytrzymałości (zewnętrzne koło pasowe i pobór mocy), oddzielną skręcarkę wspornikową o dużej wytrzymałości (zewnętrzne koło pasowe i przenoszenie momentu obrotowego) itp. Ze względu na różne średnice zewnętrzne przewody, różne wymagania dotyczące parametrów elektrycznych i różna opłacalność, powyższe modele nadają się do różnych dziedzin produkcji linek i kabli, a użytkownicy mogą wybierać i kupować samodzielnie.

Czas założenia

Powierzchnia zabudowy (m²)

Liczba pracowników

Własność intelektualna
Dojrzała fabryka, na której możesz polegać
Powiązane Produkty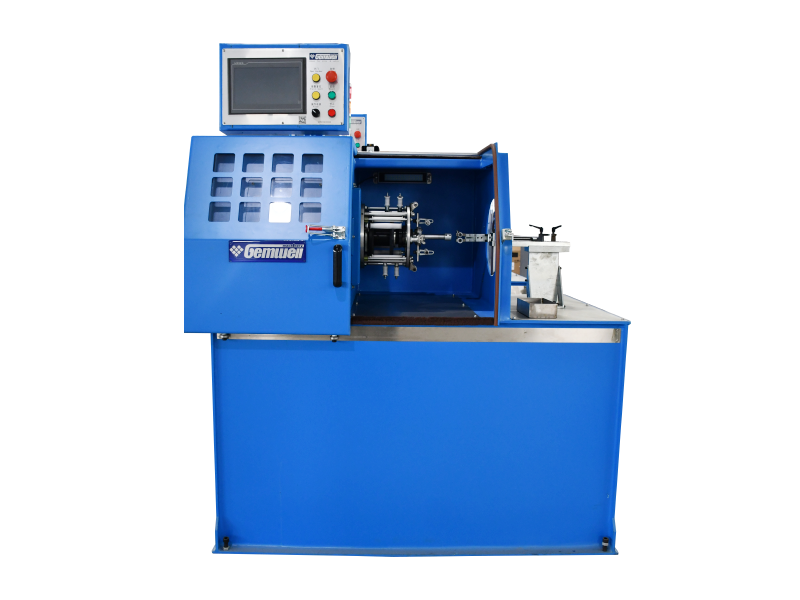
 2026-11-02
 Webmaster
Jeśli zdejmiesz zewnętrzną powłokę z kabla sieciowego Cat 6, linii danych USB lub kabla sterującego niskiego napięcia, kolorowa izolacja
Czytaj więcej +
2026-10-26
Webmaster
Izolacja XLPE istnieje z jednego powodu: zwykły polietylen nie wytrzyma, gdy kabel się nagrzeje. Sieciowanie powoduje zmianę struktury polime
Czytaj więcej +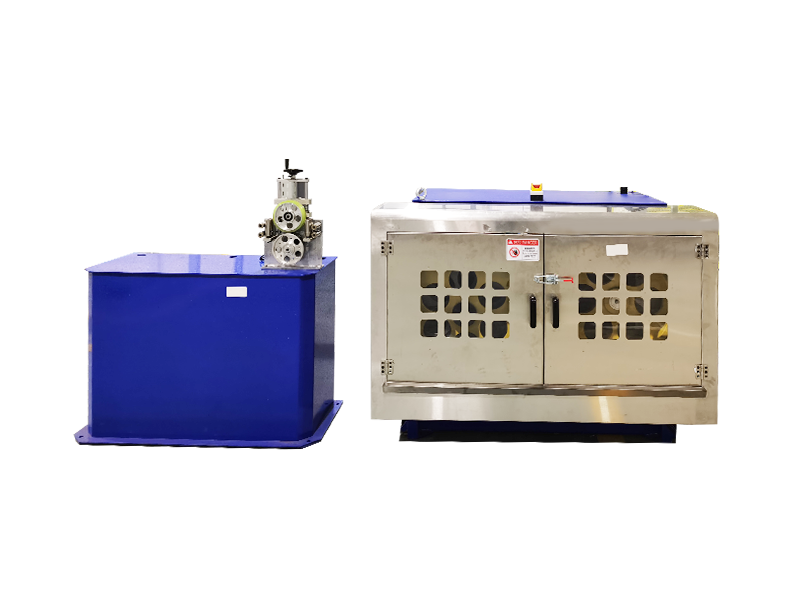
2026-10-19
Webmaster
Z tyłu każdego routera znajduje się co najmniej jeden port w kształcie szerokiego gniazda telefonicznego, a kabel, który do niego pasuje, t
Czytaj więcej +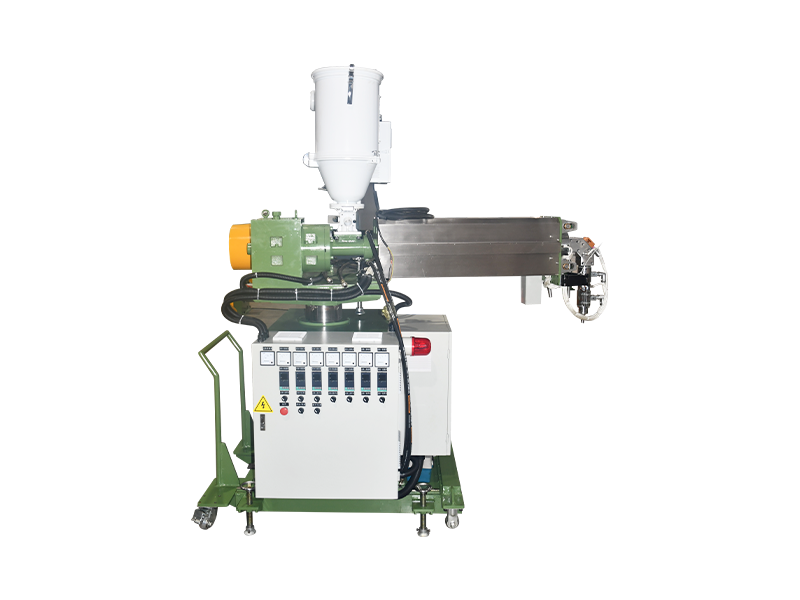
2026-10-12
Webmaster
Bezpośrednia odpowiedź: czego można się spodziewać po maszynie do skręcania drutu miedzianego o przekroju poprzecznym Najpierw oceni
Czytaj więcej +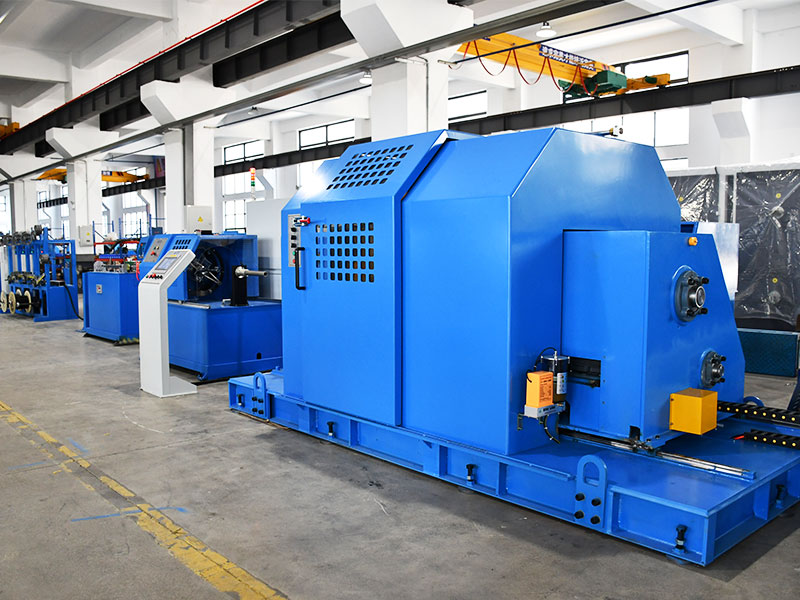
2026-10-05
Webmaster
Co to jest precyzyjna maszyna do wytłaczania drutu? Precyzyjna maszyna do wytłaczania drutu to linia produkcyjna, która topi żywicę p
Czytaj więcej +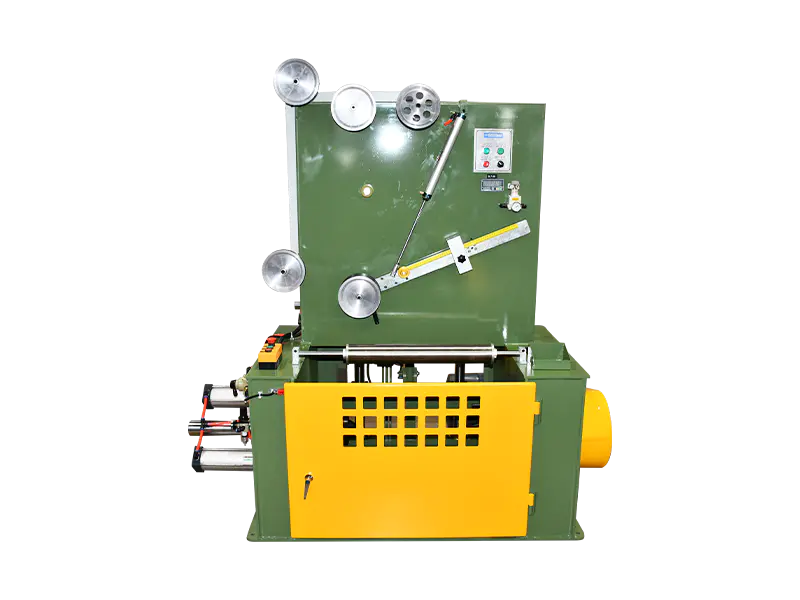 Najczęściej zadawane pytania
Kable sieciowe CAT7 i CAT8 różnią się głównie szybkością transmisji i częstotliwością.
CAT7 obsługuje prędkości transmisji do 10 Gbps przy częstotliwości 600 MHz, natomiast CAT8 obsługuje prędkości do 25 Gbps lub 40 Gbps przy częstotliwości 2000 MHz.
Podczas produkcji należy stosować wysokiej jakości materiały przewodzące, ściśle kontrolować odstępy między parami i grubość izolacji, należy stosować skuteczne techniki ekranowania, takie jak ekranowanie dwuwarstwowe, aby zmniejszyć przesłuchy i zakłócenia zewnętrzne, zapewniając integralność sygnału.
Należy zastosować dwuwarstwową konstrukcję ekranującą, z wewnętrzną warstwą folii aluminiowej i zewnętrzną warstwą plecionej siatki, aby zwiększyć zdolność przeciwzakłóceniową kabla; jednocześnie należy zoptymalizować rozmieszczenie par i zwiększyć odstępy między parami, aby zmniejszyć przesłuchy.
Optymalizując geometrię pary, precyzyjnie kontrolując dopasowanie impedancji, stosując wysokiej jakości materiały izolacyjne i stosując skuteczne techniki ekranowania, można zminimalizować straty odbiciowe, aby zapewnić integralność sygnału.
Automatyczna prowadnica i kontrola napinania pomagają utrzymać stałe napięcie podczas całego procesu owijania, zapewniając równomierne pokrycie, unikając wahań naprężenia podczas zużycia taśmy, zmniejszając szybkość pękania.
Kable PCIe 6.0 i PCIe 7.0 różnią się pod względem szybkości transmisji i wymagań dotyczących integralności sygnału. PCIe 6.0 wykorzystuje technologię modulacji PAM4 z prędkością transmisji do 64 GT/s, podczas gdy PCIe 7.0 dodatkowo zwiększa prędkość transmisji, wykorzystuje bardziej zaawansowane technologie modulacji i wymaga wyższej integralności sygnału i mniejszych opóźnień.
Należy wybierać materiały przewodzące o niskich stratach, optymalizować strukturę geometryczną par, redukować przesłuchy między parami, stosować wysokiej jakości materiały izolacyjne, a procesy produkcyjne powinny być ściśle kontrolowane w celu zmniejszenia opóźnienia i tłumienia sygnału.
Precyzyjna kontrola średnicy przewodu, grubości izolacji i odstępów między parami oraz wykorzystanie analizatorów impedancji do monitorowania w czasie rzeczywistym zapewnia, że impedancja kabla mieści się w określonym zakresie, aby uniknąć odbić i strat sygnału.
Zastosowanie skutecznej technologii ekranowania, takiej jak ekranowanie dwuwarstwowe, zastosowanie materiałów przewodzących o niskiej rezystancji, optymalizacja geometrii pary przewodów, zmniejszenie wycieku elektromagnetycznego i kontrola poziomu EMI drutu.
Wysokie prędkości transmisji wymagają bardziej rygorystycznej kontroli integralności sygnału, co wiąże się z koniecznością stosowania materiałów przewodzących o niskich stratach, precyzyjnej kontroli geometrii pary oraz redukcji przesłuchów i opóźnień, aby sprostać wymaganiom szybkiej transmisji.
Należy wybierać materiały izolacyjne o niskiej stałej dielektrycznej i stycznej o małych stratach, takie jak PTFE lub PI, aby zmniejszyć tłumienie i opóźnienie sygnału.
Korzystając z reflektometrii w dziedzinie czasu (TDR) i innego sprzętu testującego, można monitorować w czasie rzeczywistym opóźnienie transmisji kablowej, aby upewnić się, że mieści się ono w określonym zakresie, zapobiegając problemom z jakością transmisji sygnału.
Precyzyjna kontrola średnicy przewodu i grubości izolacji, optymalizacja rozmieszczenia par, redukcja przesłuchów między parami oraz zastosowanie materiałów przewodzących o niskiej rezystancji mogą skutecznie kontrolować rezystancję i indukcyjność kabla.
Korzystając z analizatorów widma i innego sprzętu testującego, można monitorować w czasie rzeczywistym prędkość transmisji kabla, aby upewnić się, że spełnia ona wymagania projektowe, zapobiegając problemom z jakością transmisji sygnału.
Kontrola temperatury wytłaczarki wpływa bezpośrednio na jakość warstwy izolacyjnej lub osłonowej. Zbyt wysoka lub zbyt niska temperatura spowoduje niestabilność właściwości materiału i wpłynie na ogólną jakość kabla.
Skok skrętki określa elastyczność i wytrzymałość na rozciąganie skręconego drutu. Krótsza podziałka zwiększa elastyczność, a dłuższa podziałka zwiększa wytrzymałość na rozciąganie.
I. Maszyna do skręcania Zasady techniczne i zastosowania przemysłowe
Pytanie 1: W jaki sposób skręcarka umożliwia precyzyjne splatanie wielu przewodów?
Obrotowa rama wypłaty współpracuje z systemem kontroli stałego naprężenia, aby spiralnie nawinąć poszczególne druty wokół centralnej osi z zadaną częstotliwością. Rozwiązanie Gemwell Electric wykorzystuje modułową technologię napędu z dzielonym silnikiem, aby niezależnie regulować napięcie każdej jednostki wypłaty, zapewniając, że przewody miedziane/aluminiowe unikają rozciągania i deformacji podczas procesu skręcania. Kluczowym wyzwaniem jest wyeliminowanie przerw pomiędzy poszczególnymi przewodami. Ich system sprzężenia zwrotnego w zamkniętej pętli, zbudowany na podstawie 26 lat doświadczenia, kompensuje wahania napięcia w czasie rzeczywistym, zapewniając ścisłe dopasowanie w przekroju przewodu.
P2: Dlaczego długość podziałki jest tak ściśle kontrolowana podczas skręcania przewodu?
Długość podziałki wpływa bezpośrednio na elastyczność przewodnika i parametry elektryczne. Zbyt krótki skok zwiększa sztywność zginania przewodu, utrudniając jego układanie; zbyt długa podziałka zmniejsza odporność na pełzanie. Gemwell integruje w swoim sprzęcie niezwykle precyzyjny enkoder (rozdzielczość do 0,1°). W połączeniu z niezależnie opracowanym algorytmem krzywej skoku w kształcie litery S, zapewnia to stabilną kontrolę odchylenia skoku ułożenia w zakresie ±0,5 mm/1000 m, spełniając rygorystyczne wymagania kabli lotniczych.
II. Przełomy techniczne w szybkich skręcarkach
P3: Jakie wyzwania dynamiczne pojawiają się, gdy prędkość sprzętu przekracza 2000 obr./min?
Wysoka prędkość obrotowa stwarza dwa podstawowe problemy:
① Nierównowaga siły odśrodkowej: Szybki obrót szpuli wypłaty powoduje drganie drutu. W Gemwell zastosowano dwustopniową konstrukcję podstawy tłumiącą drgania, która pochłania ponad 80% drgań promieniowych poprzez amortyzatory hydrauliczne.
② Akumulacja temperatury: Ciepło tarcia zmniejsza lepkość smaru. Opatentowany system chłodzenia tworzy okrągły obieg oleju we wrzecionie i w połączeniu z zewnętrznym wymiennikiem ciepła utrzymuje wzrost temperatury łożyska na poziomie ΔT ≤ 15°C (norma ISO 6804).
P4: Jak można rozwiązać problem wykrywania przerwania przewodu w warunkach dużych prędkości?
Tradycyjne czujniki fotoelektryczne charakteryzują się współczynnikiem fałszywych alarmów wynoszącym 3% przy prędkości linii 500 m/min. Firma Gemwell opracowała rozwiązanie do analizy wielospektralnej:
Radar milimetrowy monitoruje zmiany średnicy drutu w czasie rzeczywistym (dokładność 0,02 mm).
Sondy wiroprądowe o wysokiej częstotliwości wykrywają ciągłość przewodu. Redundantna ocena w przypadku dwóch systemów zmniejsza liczbę fałszywych alarmów do 0,1‰, przy czasie reakcji na wyłączenie <50 ms.
III. Dogłębna analiza procesu skręcania przewodów i kabli
P5: Dlaczego kąt skrętu wstecznego jest ważny dla skrętu przewodu?
Skrętka nieskręcona powoduje wewnętrzne naprężenia w poszczególnych żyłach, powodując sprężynowanie przewodu (typowa wartość: kąt sprężynowania ≥12° dla przewodu miedzianego Φ2,5mm). Rozwiązaniem firmy Gemwell jest zainstalowanie w klatce skrętnej serwomechanizmu zwrotnego. Funkcja ta dynamicznie oblicza kąt kompensacji na podstawie prędkości drutu (wzór: θ = arctan(v/ωR)), utrzymując resztkowy kąt skręcenia ≤0,5°/m, zapewniając w ten sposób trwałość zginania kabli elektroenergetycznych o dużych przekrojach.
P6: Jak można zoptymalizować równomierność przewodzenia w przypadku przewodów wielowarstwowych?
Biorąc za przykład konstrukcję 7×19, wahania średnicy zewnętrznej w przypadku tradycyjnych procesów sięgają ±0,15 mm. Gemwell poprawia jednorodność dzięki dwóm innowacjom:
① Optymalizacja topologii: W warstwie wewnętrznej zastosowano ułożenie koncentryczne 10°, podczas gdy w warstwie zewnętrznej zastosowano ułożenie wiązek pod kątem 20°, aby zmniejszyć odstępy między warstwami;
② Monitorowanie przekroju poprzecznego online: Wykorzystując promienie rentgenowskie w celu uzyskania informacji zwrotnej w czasie rzeczywistym na temat owalności przekroju poprzecznego (dokładność 98%), ciśnienie splotu jest dynamicznie regulowane.
Technologia ta zapewnia asymetrię rezystancji prądu stałego w kablach ognioodpornych o przekroju 240 mm² wynoszącą ≤0,5% (IEC 60228 wymaga ≤2%).
IV. Praktyki inżynieryjne: kamień węgielny zapewnienia jakości
P7: Dlaczego wymagane jest 168 godzin ciągłego testowania i kalibracji?
Stabilność sprzętu splatającego należy sprawdzić w ekstremalnych warunkach pracy:
48-godzinny test pełnego obciążenia: Monitoruj krzywą wzrostu temperatury wrzeciona przy 150% prędkości znamionowej (standard: ≤65°C);
72-godzinny test przy zmiennym obciążeniu: Symuluj 2000 cykli obciążenia od 0-100% w ciągu 10 sekund, aby zweryfikować opóźnienie reakcji systemu sterowania (mierzone na sprzęcie Gemwell: ≤0,8 s);
48-godzinny test EMC: Upewnij się, że zakłócenia emitowane przez falownik wynoszą <55 dBμV (norma EN 55011 klasa A);
P8: Jak 26 lat doświadczenia przekłada się na precyzję wykonania?
Zespół techniczny firmy Gemwell stworzył bazę danych procesu skręcania obejmującą 387 parametrów materiałowych (takich jak model dopasowania pomiędzy wydłużeniem pręta miedzianego δ a współczynnikiem ściskania splotu η). Typowy przykład: w przypadku ultraelastycznego drutu z gumy silikonowej stosowanego w nowych pojazdach energetycznych optymalizacja gradientu napięcia spłacającego (0,8 N/mm² w warstwie wewnętrznej → 0,3 N/mm² w warstwie zewnętrznej) zwiększyła wydłużenie przy zerwaniu przewodu do 35% (w porównaniu ze średnią w branży wynoszącą 28%).
Trendy ewolucji technologicznej i wkład przemysłu
P9: W jaki sposób urządzenia skręcające dostosowują się do zmian technologicznych w nowych kablach energetycznych?
Platforma wysokiego napięcia 800 V wymaga zmniejszenia grubości izolacji o 20% i owalności przewodu ≤0,03. Najnowsza generacja sprzętu Gemwell integruje:
Laserowy miernik średnicy (częstotliwość próbkowania 1 kHz)
System przewidywania uczenia maszynowego (trenowany na 2 milionach zestawów danych historycznych) umożliwia dynamiczną kontrolę owalności, pomagając klientom uzyskać certyfikat ISO 6722-3 klasa 5.
P10: W jaki sposób proces osierocenia poprawia wykorzystanie zasobów?
Dzięki precyzyjnej kontroli naprężenia urządzenia Gemwell zmniejszają ilość złomu miedzi z 1,2% do 0,35%. W oparciu o roczną zdolność produkcyjną wynoszącą 100 000 ton przewodnika miedzianego, oznacza to roczne oszczędności wynoszące 650 ton miedzi (około 4600 ton emisji CO₂), zgodnie z wytycznymi dotyczącymi zrównoważonej produkcji IEC TR 62837.