English
 中文简体
 Product Category
Centralne owijanie obrotowe to kluczowa procedura w procesie produkcji przewodu do przesyłania d
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.




Product Category
Centralne owijanie obrotowe to kluczowa procedura w procesie produkcji przewodu do przesyłania d
Read More +
Product Category
Przemysł wojskowy jest głównym obszarem zastosowań kabli ze stałą fazą, takich jak radary
Read More +
Product Category
W ostatnich latach nastąpił silny rozwój nowych pojazdów energetycznych, które charakteryzuj
Read More +
Product Category
Ultracienkie przewody są stosowane w różnych dziedzinach, takich jak telefony komórkowe, lapt
Read More +
Product Category
Wraz z popularyzacją 5G, Internetu Rzeczy, AI, urządzeń mobilnych nowej energii, VR/AR, centrÃ
Read More +
Product Category
Ultracienkie przewody są stosowane w różnych dziedzinach, takich jak telefony komórkowe, lapt
Read More +
Product Category
Mika ma właściwości odporności na kwasy i zasady, odporność na korony i odporność na prom
Read More +
Product Category
Słowo „Litz” pochodzi od niemieckiego „Litzendraht”. Drut Litz wysokiej częstotliwości
Read More +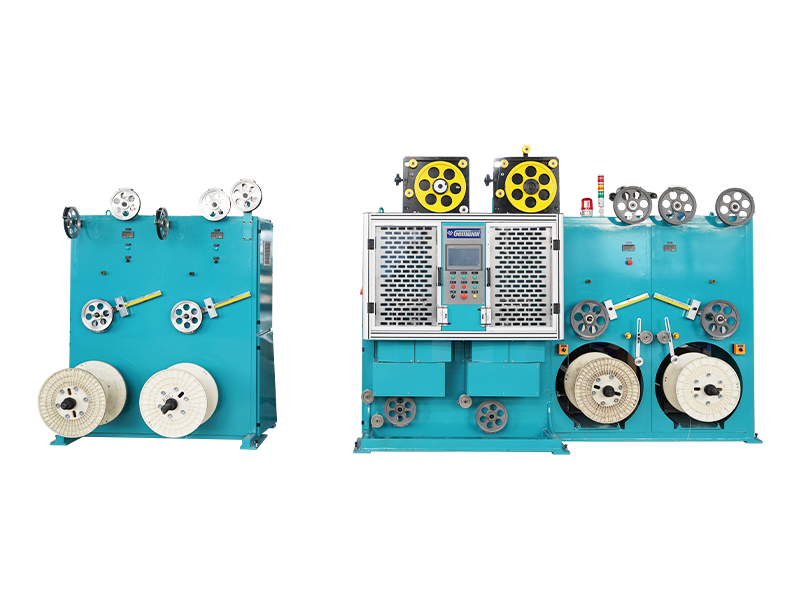
Product Category
Kable wysokiej częstotliwości służą głównie do przesyłania sygnałów danych. Częstotliw
Read More + Pokrywanie powierzchni drutu i kabla materiałami taśmowymi jest jednym z ważnych procesów na linii do produkcji drutu, który pełni funkcje izolacji, ekranowania, izolacji, odporności ogniowej i odporności na temperaturę. Metody owijania obejmują owijanie spiralne, owijanie ciągnące (boczne) i owijanie wzdłużne.
Owijanie spiralne oznacza, że drut rdzeniowy nie obraca się, podczas gdy głowica przędzalnicza i taśmująca obraca się koncentrycznie wokół drutu rdzeniowego. Materiał taśmy jest spiralnie owinięty wokół drutu rdzeniowego poprzez okrężny ruch obrotowy głowicy taśmującej i liniowy ruch trakcyjny przeciągarki. Kąt owijania wynosi zazwyczaj około 30-60 stopni, a stopień zachodzenia na siebie można regulować w zakresie 0-80%.
Owijanie przeciągane (boczne) odnosi się do obrotu drutu rdzeniowego. Materiał taśmy jest wciągany (zwijany) od strony obracającego się drutu rdzeniowego. Kąt owijania wynosi zazwyczaj około 30-60 stopni, a współczynnik zachodzenia na siebie można osiągnąć jedynie poprzez wymianę materiałów paskowych o różnych szerokościach.
Owijanie wzdłużne oznacza, że ani drut rdzeniowy, ani materiał taśmy nie obracają się. Drut rdzeniowy i materiały taśmowe są jednocześnie przeciągane liniowo przez kabestan i stopniowo przekształcają materiał taśmy w pakiet formujący poprzez podłużną formę do owijania. Kąt owijania wynosi 90 stopni, a stopień zachodzenia na siebie (zwykle około 5-10%) osiąga się poprzez wymianę pasków o różnych szerokościach.
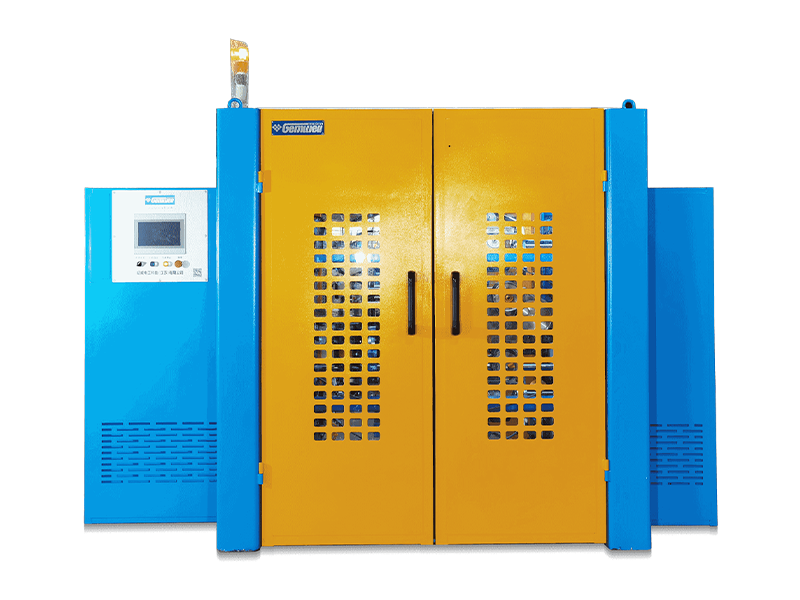
Powszechnie stosowane materiały do taśmy obejmują taśmę z folii aluminiowej, taśmę mylarową, taśmę z folii miedzianej, taśmę z politetrafluoroetylenu, taśmę mikową, taśmę poliimidową, taśmę poliestrową itp. Ogólna linia produkcyjna do owijania taśmą drucianą składa się głównie z wypłaty, głowicy taśmującej, kabestanu i odbioru. W powyższym procesie dodano pewne urządzenia pomocnicze, w zależności od rodzaju materiałów do taśm i szczegółowych specyfikacji gotowego drutu. Maszyna do oklejania drutem jest dostępna dla konstrukcji pionowej lub poziomej. Konstrukcja pionowa jest odpowiednia dla kabli o małych rozmiarach, a owijarka pozioma jest bardziej kompaktowa zarówno w przypadku dużych, jak i małych kabli.
Metody owijania obejmują owijanie z przerwami, zawijanie ze szwem doczołowym i zawijanie na zakładkę. Owijanie szczelinowe polega na tym, że pomiędzy poprzednią a następną krawędzią taśmy spiralnej istnieje pewna przerwa. Owijanie ze szwem doczołowym oznacza, że krawędzie sąsiadującej ze sobą spiralnej taśmy owijającej są ściśle ze sobą połączone. Owijanie zakładkowe oznacza, że podczas owijania materiałów taśmowych poprzednia spiralna krawędź paska zostaje przykryta przez następną. Owijanie zakładkowe jest powszechnie stosowaną metodą w przemyśle drutowym i kablowym. Ogólnie rzecz biorąc, współczynnik nakładania się jest większy niż 67% w przypadku owijania jednowarstwowego i większy niż 40% w przypadku owijania dwuwarstwowego. W przypadku stosowania dwuwarstwowego lub wielowarstwowego kierunki owijania powinny być przeciwne dla każdej sąsiedniej warstwy.
Parametry techniczne procesu owijania obejmują kierunek owijania, skok, kąt, prędkość obrotową bębna, prędkość obrotową głowicy owijającej, naprężenie owijania itp. Skok owijania odnosi się do odległości, na jaką rdzeń drutu przemieszcza się w kierunku osiowym po jednym obrocie przez głowicę owijającą. Prędkość obrotowa procesu owijania odnosi się do prędkości obrotowej głowicy taśmującej. Kąt owijania odnosi się do kąta pomiędzy prostopadłą osią linii ruchu drutu a taśmą owijającą wychodzącą z głowicy owijającej. Naprężenie taśmy odnosi się do siły rozciągającej wywieranej w miejscu oklejania taśmy owijającej przechodzącej przez koło prowadzące. Kierunek owijania taśmą, skok, naprężenie i wykończona średnica zewnętrzna to główne parametry podczas procesu owijania drutem, a kąt owijania jest głównym parametrem przy projektowaniu i produkcji maszyn do owijania taśmą. Grubość i współczynnik zakładek taśmy określa się na podstawie zewnętrznej średnicy rdzenia drutu i gotowego drutu. Szerokość taśmy można również określić na podstawie zewnętrznej średnicy przewodu, współczynnika zachodzenia na siebie i kąta opasania. Znając szerokość taśmy, można wybrać odpowiedni odstęp taśmy, aby spełnić wymagania dotyczące nakładania się.
Stabilność napięcia owinięcia decyduje o jakości i wydajności gotowego produktu. Nierówne napięcie owijania lub nieuzasadnione ustawienia napięcia owijania będą powodować defekty, takie jak nierówny kolor, zmarszczki i „węże” na powierzchni drutu. Ustawienie naprężenia taśmy zależy od wytrzymałości na rozciąganie materiału owijającego i naprężenia rdzenia drutu. Rodzaj materiału, szerokość i grubość materiału owijającego decydują o jego wytrzymałości na rozciąganie. Dlatego w przypadku różnych materiałów owijających lub specyfikacji rdzenia drutu ustawienia naprężenia taśmy są różne.
Napięcie taśmy obejmuje pasywny typ napięcia elektromagnetycznego i aktywny typ napięcia serwa. Typ pasywny wykorzystuje magnetyczne sprzęgło proszkowe lub sprzęgło histerezowe jako element napinający, który śledzi zużycie zewnętrznej średnicy podkładki materiału kranu lub szpulki poprzez zliczanie liczników lub obrotów. Elektryczny układ sterowania symuluje spadek napięcia wyjściowego elementu napinającego. Dzięki tej metodzie kontroli naprężenia napięcie jest stosunkowo stabilne i może w zasadzie spełniać wymagania zwykłej produkcji owijania drutem w przemyśle kablowym. Posiada prostą konstrukcję oraz ekonomiczną i przystępną cenę. Typ aktywny dzieli się na typ tancerza z trzema serwami i typ rożna z wałkiem kabestanowym. Główną cechą typu tancerza z trzema serwami jest tancerz napięcia. Serwosilnik zapewnia ruch i napięcie tancerki napinającej oraz generuje dynamiczne sprzężenie zwrotne PID, aby utrzymać stałą prędkość odczepu. Napięcie pozostaje stałe podczas procesu oklejania i nie ma na nie wpływu zużycie zewnętrznej średnicy tacy materiału. Typ rożna z rolką kabestanową nie ma tancerza napinającego. Po wyciągnięciu materiału z tacy materiału przez koło obrotowe, jest on natychmiast owinięty wokół rdzenia drutu. Naprężenie taśmy ustala się w zależności od pożądanej średnicy zewnętrznej gotowego drutu. Zewnętrzna średnica gotowego drutu jest ustawiana w panelu sterowania jako stała, dzięki czemu napięcie taśmy pozostaje stałe przez cały czas trwania zabiegu. Struktury mechaniczne tych dwóch aktywnych maszyn taśmujących są różne, ale oba typy mają świetne właściwości. Ze względu na złożoną strukturę mechaniczną, zaawansowaną konfigurację sprzętu i oprogramowania systemu sterowania, taśma typu aktywnego charakteryzuje się wysokimi kosztami produkcji. Może jednak spełnić rygorystyczne wymagania dotyczące jakości owijania w branży przewodów i kabli, przy efektywnej wydajności zbliżonej do wysokiej wydajności kosztowej. Jest szczególnie odpowiedni do wyrobów z drutu i kabli, które wymagają kompleksowych testów elektrycznych.
Wraz z postępem nauki i technologii maszyny taśmujące muszą rozwijać się w kierunku wysokiej wydajności, wysokiej wydajności, wysokiej niezawodności i wysokiej inteligencji. Jako odkrywca nowych technologii owijania materiałów taśmowych w globalnym sektorze przewodów i kabli, Gemwell Technology nadal koncentruje się na innowacjach i postępie technologicznym. Technologia Gemwell stworzy dla Ciebie więcej wysokiej jakości maszyn do taśmowania drutu.

Czas założenia

Powierzchnia zabudowy (m²)

Liczba pracowników

Własność intelektualna
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A Wytłaczarka drutowa o dużej mocy jest podstawą każdego zakładu kablowego produkującego przewody o dużej średnicy lub o duż
Read More +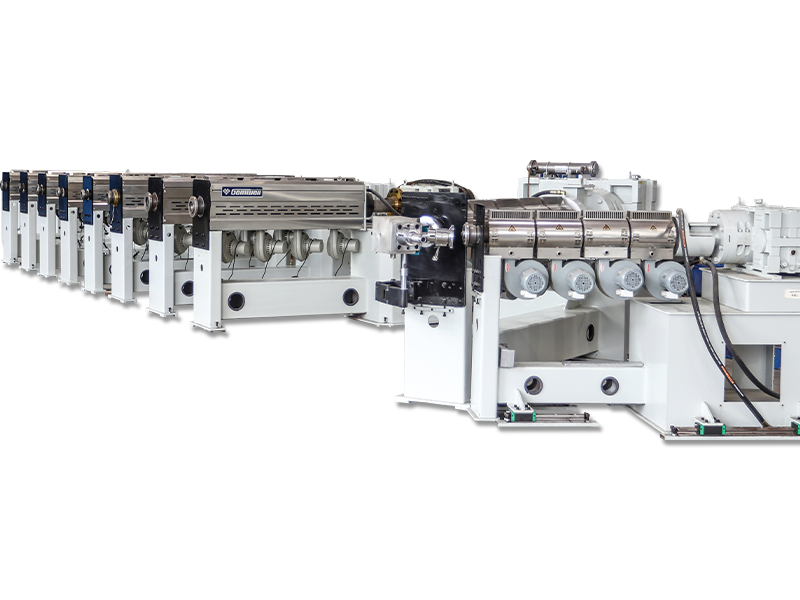
2026-09-07
Webmaster
Co oznacza łączenie pęczków Skręcanie wiązek to metoda konstrukcji przewodnika, w której dwa lub więcej gołych drutów jest skrę
Read More +
2026-09-04
Webmaster
O firmie GEMWELL Serdecznie zapraszamy, Hala E2, stoisko nr A41 i przedstawi nasze najnowsze rozwiązania w trzech kluczo
Read More +
2026-08-31
Webmaster
Gdzie faktycznie decyduje się o jakości ściany kablowej Z rynienki chłodzącej wychodzi drut budowlany w izolacji PCV o przekroju 0,5
Read More +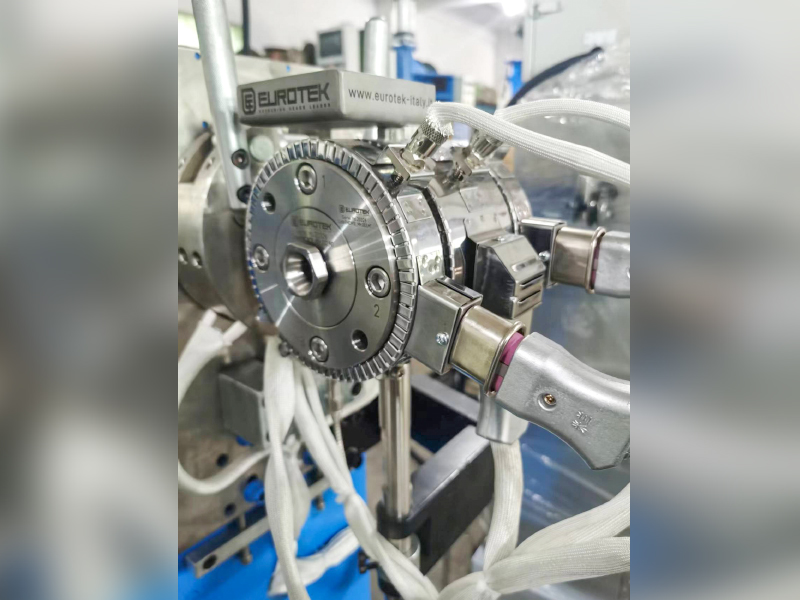
2026-08-27
Webmaster
W przypadku kabli Twinax w serwerach AI obniżenie efektywnej Dk izolacji (powietrze ≈1, FEP≈2,1) jest kluczem do ograniczenia strat, przekrzyw
Read More +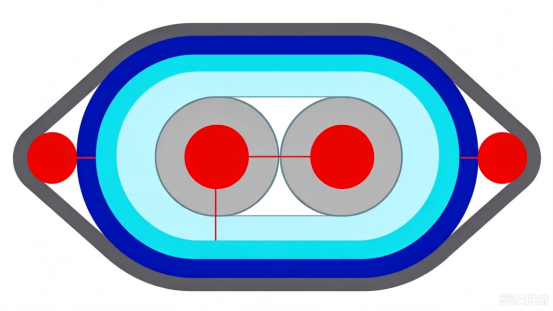 FAQ
Kable sieciowe CAT7 i CAT8 różnią się głównie szybkością transmisji i częstotliwością.
CAT7 obsługuje prędkości transmisji do 10 Gbps przy częstotliwości 600 MHz, natomiast CAT8 obsługuje prędkości do 25 Gbps lub 40 Gbps przy częstotliwości 2000 MHz.
Podczas produkcji należy stosować wysokiej jakości materiały przewodzące, ściśle kontrolować odstępy między parami i grubość izolacji, należy stosować skuteczne techniki ekranowania, takie jak ekranowanie dwuwarstwowe, aby zmniejszyć przesłuchy i zakłócenia zewnętrzne, zapewniając integralność sygnału.
Należy zastosować dwuwarstwową konstrukcję ekranującą, z wewnętrzną warstwą folii aluminiowej i zewnętrzną warstwą plecionej siatki, aby zwiększyć zdolność przeciwzakłóceniową kabla; jednocześnie należy zoptymalizować rozmieszczenie par i zwiększyć odstępy między parami, aby zmniejszyć przesłuchy.
Optymalizując geometrię pary, precyzyjnie kontrolując dopasowanie impedancji, stosując wysokiej jakości materiały izolacyjne i stosując skuteczne techniki ekranowania, można zminimalizować straty odbiciowe, aby zapewnić integralność sygnału.
Automatyczna prowadnica i kontrola napinania pomagają utrzymać stałe napięcie podczas całego procesu owijania, zapewniając równomierne pokrycie, unikając wahań naprężenia podczas zużycia taśmy, zmniejszając szybkość pękania.
Kable PCIe 6.0 i PCIe 7.0 różnią się pod względem szybkości transmisji i wymagań dotyczących integralności sygnału. PCIe 6.0 wykorzystuje technologię modulacji PAM4 z prędkością transmisji do 64 GT/s, podczas gdy PCIe 7.0 dodatkowo zwiększa prędkość transmisji, wykorzystuje bardziej zaawansowane technologie modulacji i wymaga wyższej integralności sygnału i mniejszych opóźnień.
Należy wybierać materiały przewodzące o niskich stratach, optymalizować strukturę geometryczną par, redukować przesłuchy między parami, stosować wysokiej jakości materiały izolacyjne, a procesy produkcyjne powinny być ściśle kontrolowane w celu zmniejszenia opóźnienia i tłumienia sygnału.
Precyzyjna kontrola średnicy przewodu, grubości izolacji i odstępów między parami oraz wykorzystanie analizatorów impedancji do monitorowania w czasie rzeczywistym zapewnia, że impedancja kabla mieści się w określonym zakresie, aby uniknąć odbić i strat sygnału.
Zastosowanie skutecznej technologii ekranowania, takiej jak ekranowanie dwuwarstwowe, zastosowanie materiałów przewodzących o niskiej rezystancji, optymalizacja geometrii pary przewodów, zmniejszenie wycieku elektromagnetycznego i kontrola poziomu EMI drutu.
Wysokie prędkości transmisji wymagają bardziej rygorystycznej kontroli integralności sygnału, co wiąże się z koniecznością stosowania materiałów przewodzących o niskich stratach, precyzyjnej kontroli geometrii pary oraz redukcji przesłuchów i opóźnień, aby sprostać wymaganiom szybkiej transmisji.
Należy wybierać materiały izolacyjne o niskiej stałej dielektrycznej i stycznej o małych stratach, takie jak PTFE lub PI, aby zmniejszyć tłumienie i opóźnienie sygnału.
Korzystając z reflektometrii w dziedzinie czasu (TDR) i innego sprzętu testującego, można monitorować w czasie rzeczywistym opóźnienie transmisji kablowej, aby upewnić się, że mieści się ono w określonym zakresie, zapobiegając problemom z jakością transmisji sygnału.
Precyzyjna kontrola średnicy przewodu i grubości izolacji, optymalizacja rozmieszczenia par, redukcja przesłuchów między parami oraz zastosowanie materiałów przewodzących o niskiej rezystancji mogą skutecznie kontrolować rezystancję i indukcyjność kabla.
Korzystając z analizatorów widma i innego sprzętu testującego, można monitorować w czasie rzeczywistym prędkość transmisji kabla, aby upewnić się, że spełnia ona wymagania projektowe, zapobiegając problemom z jakością transmisji sygnału.
Kontrola temperatury wytłaczarki wpływa bezpośrednio na jakość warstwy izolacyjnej lub osłonowej. Zbyt wysoka lub zbyt niska temperatura spowoduje niestabilność właściwości materiału i wpłynie na ogólną jakość kabla.
Skok skrętki określa elastyczność i wytrzymałość na rozciąganie skręconego drutu. Krótsza podziałka zwiększa elastyczność, a dłuższa podziałka zwiększa wytrzymałość na rozciąganie.
P1: Jaka jest podstawowa zasada działania maszyny do oklejania drutem? Jak poprawia wydajność w zastosowaniach przemysłowych?
A1: Rdzeń A maszyna do oklejania drutem polega na automatycznym i precyzyjnym owinięciu taśmy izolacyjnej (takiej jak taśma PCV lub poliestrowa) wokół przewodów lub kabli w celu poprawy izolacji elektrycznej i ochrony mechanicznej. Jego działanie opiera się na synchronicznym układzie sterowania, w którym mechanizm podawania drutu precyzyjnie steruje prędkością podawania drutu, natomiast mechanizm nawijania taśmy za pomocą serwomotoru reguluje naprężenie, aby zapewnić równomierne nawinięcie taśmy. W praktyce w Gemwell Electrical Technology (Jiangsu) Co., Ltd. maszyna ta poprawiła wydajność produkcji o 20–30% poprzez optymalizację parametrów prędkości i napięcia, szczególnie w zastosowaniach wysokiej częstotliwości, takich jak wiązki przewodów samochodowych i produkcja kabli do urządzeń gospodarstwa domowego, eliminując błędy ręczne i straty. Gemwell podkreśla, że dzięki dyskusjom z potrzebami klientów wielkość sprzętu można dostosować do przepustowości linii produkcyjnej. Na przykład mała maszyna nadaje się do niestandardowych kabli w małych partiach, podczas gdy duża maszyna jest przeznaczona do zastosowań przemysłowych na dużą skalę, umożliwiając bezobsługową, ciągłą pracę.
P2: Dlaczego faza analizy wymagań jest tak kluczowa podczas projektowania i wdrażania maszyny do gwintowania drutu? W jaki sposób Gemwell zapewnia wydajność sprzętu w ramach tego procesu? A2: Analiza wymagań ma fundamentalne znaczenie, ponieważ wydajność maszyny do gwintowania drutu zależy bezpośrednio od głębokiego zrozumienia konkretnego scenariusza klienta. Ta faza obejmuje ocenę rodzaju sprzętu kablowego (np. jednordzeniowy lub wielordzeniowy), skali produkcji (np. tysiące lub dziesiątki tysięcy metrów dziennie), przebiegu procesu (np. wstępne oklejanie lub integracja po procesie) oraz docelowej wydajności produkcji (np. liczby przewodów oklejanych taśmą na minutę). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) prowadzi wiele dialogów technicznych z klientami na początku projektu, koncentrując się na tych kluczowych wymiarach. Omawiają na przykład, czy zakres średnic kabli wpływa na dokładność taśmowania lub w jaki sposób cele w zakresie wydajności produkcji wpływają na wybór maszyny. Ta szczegółowa analiza umożliwia firmie Gemwell identyfikację potencjalnych wąskich gardeł, takich jak potrzeba lepszej izolacji przed wilgocią w środowiskach o wysokiej wilgotności. Zapewnia to stabilną pracę w rzeczywistych zastosowaniach, zmniejsza awaryjność i wydłuża żywotność maszyny.
P3: Jakie kluczowe decyzje techniczne podejmowane są w oparciu o wyniki analizy wymagań na etapie projektowania systemu? Jakie są wyjątkowe zalety Gemwell w zakresie automatyzacji i sterowania?
A3: Istotą fazy projektowania systemu jest integracja zaawansowanych technologii w celu osiągnięcia wydajnego i niezawodnego działania. Obejmuje to wybór odpowiedniego systemu sterowania automatyką (takiego jak sterownik PLC lub sterownik ruchu), typu czujnika (takiego jak fotoelektryczny lub enkoder) i elementu wykonawczego (takiego jak serwonapęd). Projekt przepływu pracy wymaga zoptymalizowanej logiki ścieżki, takiej jak synchronizacja czasu podawania drutu i nawijania taśmy, aby uniknąć rozciągania lub pękania materiału. Do przesyłania danych wykorzystywane są protokoły Ethernet przemysłowy lub Modbus, które umożliwiają wymianę danych w czasie rzeczywistym pomiędzy maszyną a systemem wyższego poziomu (takim jak MES) w celu monitorowania parametrów, takich jak odchylenie naprężenia i statystyki produkcji. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) kładzie w tym względzie nacisk na konstrukcję modułową: analizując potrzeby klienta, może on wybrać wysokowydajny system serwo, który będzie odpowiadał zadaniom związanym z precyzyjnym nawijaniem taśmy lub integruje algorytmy konserwacji predykcyjnej w celu skrócenia przestojów. Integrując systemy, Gemwell koncentruje się na kompatybilności, zapewniając bezproblemową integrację maszyny z linią produkcyjną i poprawiając ogólny OEE (ogólną efektywność sprzętu).
P4: W jaki sposób przebieg procesu maszyny do gwintowania drutu wpływa na jakość produktu końcowego? W jaki sposób Gemwell poprawia niezawodność i spójność poprzez optymalizację procesów?
A4: Przebieg procesu jest kluczowym czynnikiem określającym jakość izolacji drutu, włączając wstępny montaż taśmy, kontrolę naprężenia, kalibrację kąta uzwojenia i obróbkę końcową. Wszelkie odchylenia, takie jak nierówne napięcie, mogą spowodować poluzowanie się lub nałożenie taśmy, co może prowadzić do ryzyka zwarcia elektrycznego. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) dokładnie ocenia specyfikacje produktów klientów podczas dyskusji na temat zapotrzebowania. Na przykład cienkościenne kable wymagają ustawienia niskiego napięcia, aby zapobiec odkształceniom, podczas gdy zastosowania w wysokich temperaturach wymagają taśmy odpornej na ciepło. Dzięki konstrukcji systemu Gemwell wykorzystuje mechanizm sprzężenia zwrotnego w zamkniętej pętli: monitorowanie w czasie rzeczywistym danych z czujnika napięcia automatycznie dostosowuje prędkość serwosilnika, aby zapewnić jednorodność uzwojenia w zakresie ± 0,1 mm. Co więcej, wydajność produkcji jest zoptymalizowana dzięki usprawnionym procesom, takim jak integracja systemu automatycznej wymiany taśmy, co ogranicza konieczność ręcznej interwencji i umożliwia maszynie utrzymanie ponad 99% spójności produktu w trybie 24/7, znacznie zmniejszając liczbę poprawek.
P5: Dlaczego komunikacja danych i integracja systemów są kluczowe w przypadku maszyn do gwintowania drutu na nowoczesnych liniach produkcyjnych? W jaki sposób firma Gemwell demonstruje tę przewagę w konkretnych praktykach?
A5: Komunikacja danych i integracja systemów stanowią podstawę inteligentnej produkcji. Dbają o to, aby maszyny mogły dostosować się do zmian otoczenia i współpracowały z całą linią produkcyjną. Na przykład, korzystając z protokołów Przemysłowego Internetu Rzeczy (IIoT), maszyny do gwintowania drutu mogą przesyłać w czasie rzeczywistym dane operacyjne (takie jak zużycie energii lub kody błędów), wspierając zdalną diagnostykę i konserwację zapobiegawczą. Integracja systemu obejmuje połączenie z urządzeniami poprzedzającymi (np. wytłaczarki) i końcowymi (np. sprzęt testujący), aby umożliwić udostępnianie danych (takich jak informacje o rozmiarze drutu) i uniknąć przerw w produkcji. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) projektuje niestandardowe rozwiązania integracyjne w oparciu o skalę klienta. W dużych zakładach stosuje się OPC UA, aby umożliwić komunikację między systemami i poprawić przejrzystość danych; w przypadku mniejszych zastosowań interfejsy są uproszczone, aby obniżyć koszty. Doświadczenie firmy Gemwell pokazało, że taka integracja może zwiększyć wydajność maszyny o 15%. Analiza danych może również zoptymalizować plany konserwacji, takie jak przewidywanie czasu wyczerpania się taśmy i ograniczanie nieplanowanych przestojów.
P6: W obliczu różnorodnych potrzeb branży, jakie są kluczowe priorytety firmy Gemwell w zakresie innowacji w zakresie maszyn do gwintowania drutu? W jaki sposób radzą sobie one z wyzwaniami użytkowników w świecie rzeczywistym?
A6: Innowacje skupiają się na możliwościach adaptacji i zrównoważonym rozwoju, aby rozwiązać problemy klientów dotyczące wydajności, kosztów i zgodności. Firma Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) zidentyfikowała trendy, takie jak ekologiczna produkcja, poprzez analizę popytu, stymulując rozwój energooszczędnych systemów napędowych (takich jak sterowanie zmienną częstotliwością) i zmniejszając zużycie energii o 30%. Ponadto, aby uporać się ze złożonością procesu, wzmocniono konstrukcję modułową, umożliwiając szybką wymianę komponentów (takich jak cewki o różnej szerokości paska) i zwiększając elastyczność sprzętu. Jeśli chodzi o integrację systemów, Gemwell priorytetowo traktuje podejmowanie decyzji wspomaganych sztuczną inteligencją (jednocześnie unikając nadmiernej automatyzacji), np. optymalizację parametrów uzwojenia w oparciu o dane historyczne w celu uwzględnienia wahań wielkości partii. Inicjatywy te, poparte dogłębnymi rozmowami z klientami, zapewniają, że maszyny Gemwell są nie tylko zaawansowane technologicznie, ale także bezpośrednio rozwiązują rzeczywiste problemy, takie jak redukcja strat surowców i skrócenie czasu zmiany modelu, ostatecznie wspierając użytkowników w osiąganiu celów odchudzonej produkcji.

 Custom Wire Taping Machine Manufacturers