English
 中文简体
 Product Category
Wraz z popularyzacją 5G, Internetu Rzeczy, AI, urządzeń mobilnych nowej energii, VR/AR, centrÃ
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.




Product Category
Wraz z popularyzacją 5G, Internetu Rzeczy, AI, urządzeń mobilnych nowej energii, VR/AR, centrÃ
Read More +
Product Category
Ultracienkie przewody są stosowane w różnych dziedzinach, takich jak telefony komórkowe, lapt
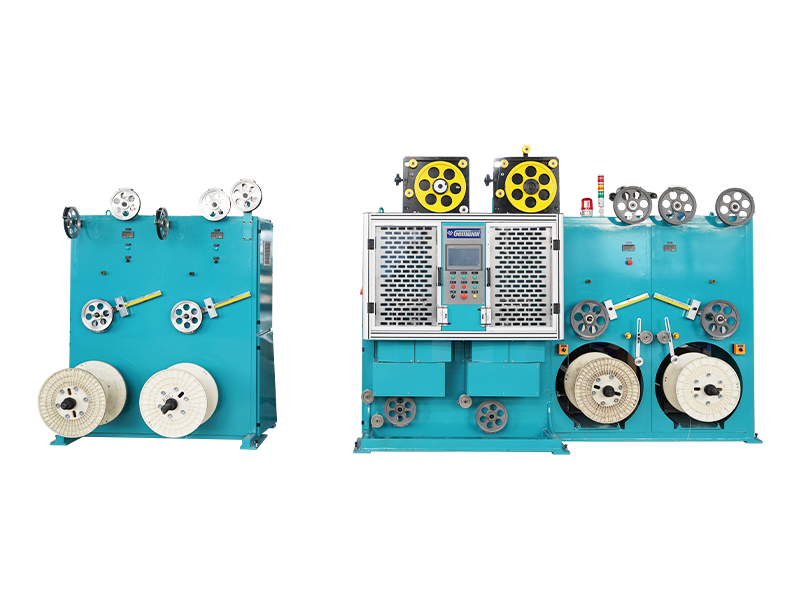
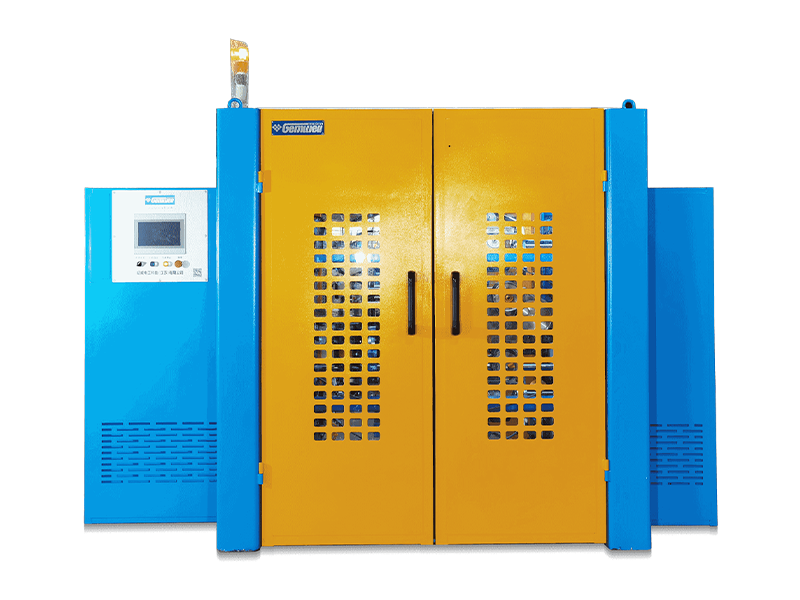
Read More + Tutaj pokazano ogólny proces oklejania drutem. Początkowo drut rdzeniowy spłaca się ze stałą prędkością w linii prostej za pomocą kabestanu. Następnie materiał taśmy jest odprowadzany z głowicy taśmującej ze stałą prędkością. Na koniec taśma jest owijana wokół drutu rdzeniowego z odpowiednim naprężeniem, aby utworzyć drut o określonym współczynniku zachodzenia na siebie. W typowym typie tradycyjnym taśma po zwolnieniu ze szpuli materiału musi przejść przez wiele rolek złocących i obracających się, co zmniejsza stabilność naprężenia taśmy. Kiedy głowica taśmująca obraca się z dużą prędkością, rolki złocące stają się mniej elastyczne pod wpływem oporu wiatru pod wysokim ciśnieniem i siły odśrodkowej, powodując dodatkowe naprężenie materiału taśmy. Dlatego jakość i wyniki testów drutu po owinięciu pogarszają się, ponieważ istnieje pewna różnica między napięciem ustawionym a rzeczywistym. Zjawisko to ujawnia się wyraźniej, gdy maszyna jest zużyta po długotrwałym użytkowaniu.
Aby lepiej rozwiązać powyższe problemy, maszyna ta nie ma tradycyjnego kształtu i rozdziela głowicę taśmową i taśmową na dwie części. Maszyna jest wyposażona w podwójne rolki obrotowe na głowicy taśmującej. Silnik serwo napędza rolki przeciągarki, które wyciągają pasek, a następnie przedostają się przez rowek i docierają do głowicy taśmującej. Gdy głowica taśmująca jest nieruchoma, można zaobserwować, że materiał taśmy jest w sposób ciągły wyrzucany z rolek z podwójnym wałkiem kabestanowym, tzw. typu Capstan Roller Spit. Materiał taśmy przechodzi jedynie przez kolejne dwie rolki, które znajdują się na środkowej osi głowicy taśmującej, a następnie natychmiast owija się wokół drutu. Gdy taśma przesuwa się wzdłuż osi środkowej, opór powietrza i siła odśrodkowa są dość niskie, co rozwiązuje problemy tradycyjnego typu opisane powyżej. Ponadto zasada oklejania tego typu nie jest realizowana poprzez ustawienie naprężenia materiału taśmy, ale poprzez regulację prędkości obrotowej serwomotoru w celu napędzania koła podwójnego wałka na głowicy taśmującej, zmieniając ilość wypluwanej taśmy i tym samym zmieniając średnicę zewnętrzną gotowego drutu. W ten sposób można regulować naprężenie taśmy: Im mniejsza ilość wyrzuconej taśmy, tym większe staje się naprężenie taśmy, tym mniejsza jest zewnętrzna średnica drutu; Im większa ilość wyrzuconej taśmy, tym mniejsze naprężenie taśmy, tym większa średnica zewnętrzna drutu. Maszyna ta może być wyposażona w laserowy miernik średnicy, umożliwiający dynamiczną, automatyczną kontrolę średnicy zewnętrznej gotowego produktu i naprężenia taśmy.

Czas założenia

Powierzchnia zabudowy (m²)

Liczba pracowników

Własność intelektualna
A Mature Factory You Can Count On
Related Products





 2026-09-14
 Webmaster
A Wytłaczarka drutowa o dużej mocy jest podstawą każdego zakładu kablowego produkującego przewody o dużej średnicy lub o duż
Read More +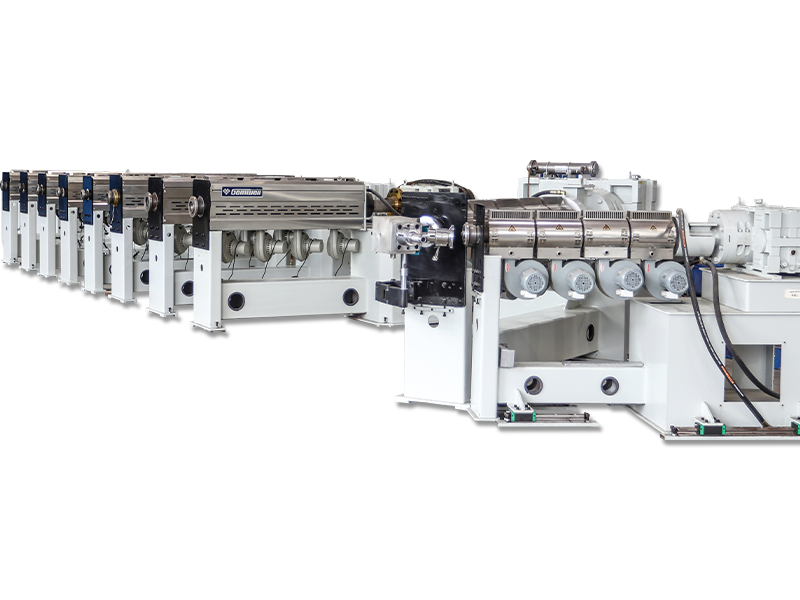
2026-09-07
Webmaster
Co oznacza łączenie pęczków Skręcanie wiązek to metoda konstrukcji przewodnika, w której dwa lub więcej gołych drutów jest skrę
Read More +
2026-09-04
Webmaster
O firmie GEMWELL Serdecznie zapraszamy, Hala E2, stoisko nr A41 i przedstawi nasze najnowsze rozwiązania w trzech kluczo
Read More +
2026-08-31
Webmaster
Gdzie faktycznie decyduje się o jakości ściany kablowej Z rynienki chłodzącej wychodzi drut budowlany w izolacji PCV o przekroju 0,5
Read More +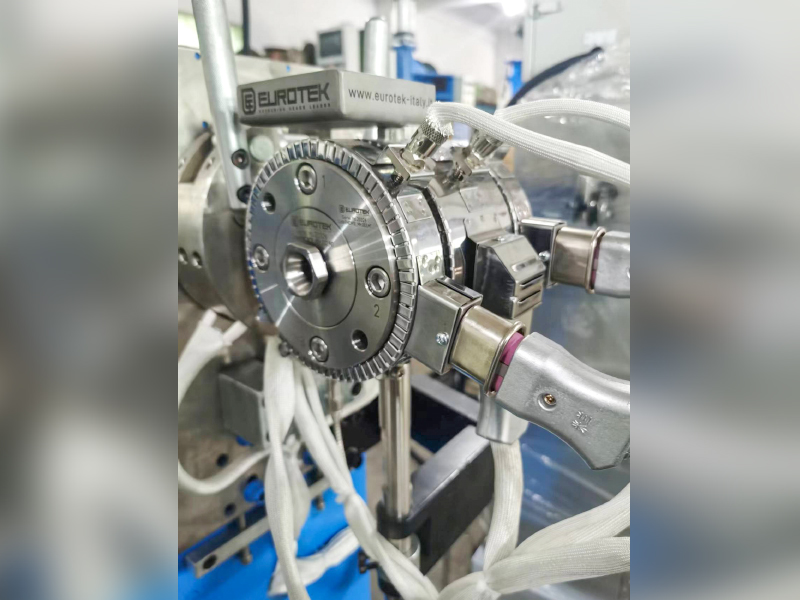
2026-08-27
Webmaster
W przypadku kabli Twinax w serwerach AI obniżenie efektywnej Dk izolacji (powietrze ≈1, FEP≈2,1) jest kluczem do ograniczenia strat, przekrzyw
Read More +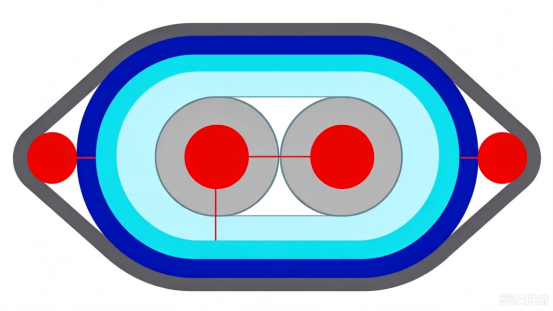 FAQ
Kable sieciowe CAT7 i CAT8 różnią się głównie szybkością transmisji i częstotliwością.
CAT7 obsługuje prędkości transmisji do 10 Gbps przy częstotliwości 600 MHz, natomiast CAT8 obsługuje prędkości do 25 Gbps lub 40 Gbps przy częstotliwości 2000 MHz.
Podczas produkcji należy stosować wysokiej jakości materiały przewodzące, ściśle kontrolować odstępy między parami i grubość izolacji, należy stosować skuteczne techniki ekranowania, takie jak ekranowanie dwuwarstwowe, aby zmniejszyć przesłuchy i zakłócenia zewnętrzne, zapewniając integralność sygnału.
Należy zastosować dwuwarstwową konstrukcję ekranującą, z wewnętrzną warstwą folii aluminiowej i zewnętrzną warstwą plecionej siatki, aby zwiększyć zdolność przeciwzakłóceniową kabla; jednocześnie należy zoptymalizować rozmieszczenie par i zwiększyć odstępy między parami, aby zmniejszyć przesłuchy.
Optymalizując geometrię pary, precyzyjnie kontrolując dopasowanie impedancji, stosując wysokiej jakości materiały izolacyjne i stosując skuteczne techniki ekranowania, można zminimalizować straty odbiciowe, aby zapewnić integralność sygnału.
Automatyczna prowadnica i kontrola napinania pomagają utrzymać stałe napięcie podczas całego procesu owijania, zapewniając równomierne pokrycie, unikając wahań naprężenia podczas zużycia taśmy, zmniejszając szybkość pękania.
Kable PCIe 6.0 i PCIe 7.0 różnią się pod względem szybkości transmisji i wymagań dotyczących integralności sygnału. PCIe 6.0 wykorzystuje technologię modulacji PAM4 z prędkością transmisji do 64 GT/s, podczas gdy PCIe 7.0 dodatkowo zwiększa prędkość transmisji, wykorzystuje bardziej zaawansowane technologie modulacji i wymaga wyższej integralności sygnału i mniejszych opóźnień.
Należy wybierać materiały przewodzące o niskich stratach, optymalizować strukturę geometryczną par, redukować przesłuchy między parami, stosować wysokiej jakości materiały izolacyjne, a procesy produkcyjne powinny być ściśle kontrolowane w celu zmniejszenia opóźnienia i tłumienia sygnału.
Precyzyjna kontrola średnicy przewodu, grubości izolacji i odstępów między parami oraz wykorzystanie analizatorów impedancji do monitorowania w czasie rzeczywistym zapewnia, że impedancja kabla mieści się w określonym zakresie, aby uniknąć odbić i strat sygnału.
Zastosowanie skutecznej technologii ekranowania, takiej jak ekranowanie dwuwarstwowe, zastosowanie materiałów przewodzących o niskiej rezystancji, optymalizacja geometrii pary przewodów, zmniejszenie wycieku elektromagnetycznego i kontrola poziomu EMI drutu.
Wysokie prędkości transmisji wymagają bardziej rygorystycznej kontroli integralności sygnału, co wiąże się z koniecznością stosowania materiałów przewodzących o niskich stratach, precyzyjnej kontroli geometrii pary oraz redukcji przesłuchów i opóźnień, aby sprostać wymaganiom szybkiej transmisji.
Należy wybierać materiały izolacyjne o niskiej stałej dielektrycznej i stycznej o małych stratach, takie jak PTFE lub PI, aby zmniejszyć tłumienie i opóźnienie sygnału.
Korzystając z reflektometrii w dziedzinie czasu (TDR) i innego sprzętu testującego, można monitorować w czasie rzeczywistym opóźnienie transmisji kablowej, aby upewnić się, że mieści się ono w określonym zakresie, zapobiegając problemom z jakością transmisji sygnału.
Precyzyjna kontrola średnicy przewodu i grubości izolacji, optymalizacja rozmieszczenia par, redukcja przesłuchów między parami oraz zastosowanie materiałów przewodzących o niskiej rezystancji mogą skutecznie kontrolować rezystancję i indukcyjność kabla.
Korzystając z analizatorów widma i innego sprzętu testującego, można monitorować w czasie rzeczywistym prędkość transmisji kabla, aby upewnić się, że spełnia ona wymagania projektowe, zapobiegając problemom z jakością transmisji sygnału.
Kontrola temperatury wytłaczarki wpływa bezpośrednio na jakość warstwy izolacyjnej lub osłonowej. Zbyt wysoka lub zbyt niska temperatura spowoduje niestabilność właściwości materiału i wpłynie na ogólną jakość kabla.
Skok skrętki określa elastyczność i wytrzymałość na rozciąganie skręconego drutu. Krótsza podziałka zwiększa elastyczność, a dłuższa podziałka zwiększa wytrzymałość na rozciąganie.
Jako wiodący krajowy dostawca sprzętu elektrycznego, firma Gemwell Electrical Technology (Jiangsu) Co., Ltd. angażuje się w rozwiązywanie podstawowych problemów w branży produkcji elektroniki za pomocą innowacyjnych technologii. Marka Gemwell słynie z wyjątkowego zaangażowania w usługi: Gemwell oferuje kompleksowe rozwiązania w zakresie wsparcia mechanicznego i elektronicznego w ciągu 12 godzin w przypadku każdego wyzwania technicznego.
P: Jaka jest podstawowa definicja Maszyna do owijania drutem Servo Spit typu aktywnego ? Jaką rolę odgrywa w linii produktów Gemwell Electrical Technology?
A: Maszyna ta jest precyzyjną maszyną do nawijania drutu ze zintegrowaną technologią serwosterowania, zaprojektowaną specjalnie do zautomatyzowanej produkcji w przemyśle elektronicznym. W architekturze Gemwell Electrical Technology stanowi ona jedną z jej głównych innowacji, których celem jest poprawa wydajności i niezawodności w przetwarzaniu przewodów dla klientów, przy jednoczesnym zmniejszeniu konieczności ręcznej interwencji.
P: W jaki sposób system serwo zapewnia wysoką precyzję sterowania w tej maszynie? Jak to się ma do wiedzy technicznej Gemwell Electrical Technology?
A: System serwo zapewnia precyzyjny ruch silnika dzięki mechanizmom sprzężenia zwrotnego w zamkniętej pętli, takim jak regulacja momentu obrotowego i położenia w czasie rzeczywistym podczas procesu nawijania drutu, zapobiegając w ten sposób kumulacji błędów. Wykorzystując swoje rozległe doświadczenie w dziedzinie elektryki i elektroniki, firma Gemwell Electrical Technology zoptymalizowała algorytm reakcji systemu, umożliwiając mu dostosowanie się do zmian średnicy drutu i materiału, znacznie poprawiając spójność gotowego produktu.
P: Jakie wyjątkowe korzyści operacyjne oferuje funkcja „Typ aktywny”? W jaki sposób Gemwell Electrical Technology włącza je do produkcji swoich klientów?
A: Konstrukcja typu aktywnego oznacza, że maszyna może aktywnie dostosowywać parametry robocze, takie jak prędkość lub napięcie, w oparciu o dane z czujników, aby uwzględnić nieoczekiwane wahania obciążenia. Zmniejsza to ilość odpadów i zwiększa elastyczność. Gemwell Electrical Technology zapewnia dostosowane usługi, aby pomóc klientom włączyć tę funkcję do różnorodnych linii produkcyjnych, takich jak montaż PCB lub produkcja transformatorów, zapewniając bezproblemową integrację z istniejącymi systemami.
P: Jakie są główne scenariusze zastosowań tego typu maszyn w przemyśle elektronicznym? W jaki sposób Gemwell Electrical Technology zwiększa swoją konkurencyjność na rynku dzięki tej funkcji?
A: Jest powszechnie stosowany w zastosowaniach takich jak nawijanie taśmy izolacyjnej drutu, formowanie cewek i zakańczanie kabli, szczególnie w obszarach wymagających dużej precyzji, takich jak elektronika samochodowa i użytkowa. Gemwell Electrical Technology uważa tego typu maszyny za produkt strategiczny i wykorzystując swoją globalną sieć łańcucha dostaw, zapewnia klientom kompleksowe wsparcie, skracając w ten sposób czas wprowadzenia produktu na rynek i zwiększając ogólną zdolność produkcyjną.
P: W jaki sposób zaangażowanie serwisowe firmy Gemwell rozwiązuje potencjalne awarie maszyny do oklejania drutem Servo Spit Active Type? Jaką wartość to zapewnia w obsłudze posprzedażowej?
A: W przypadku awarii mechanicznej lub elektronicznej 12-godzinny mechanizm szybkiego reagowania firmy Gemwell zapewnia szybką naprawę przez nasz zespół ekspertów poprzez zdalną diagnozę lub interwencję na miejscu, unikając przerw w produkcji. To bezpośrednio zmniejsza całkowity koszt posiadania (TCO) klienta i pokazuje zaangażowanie Gemwell Electrical Technology w niezawodność. Bazując na wieloletnim praktycznym doświadczeniu, nasza oferta usług obejmuje cały proces, od kalibracji i uruchomienia po wymianę części zamiennych.
P: Jakie są innowacyjne cechy tego typu maszyn w porównaniu z tradycyjnymi maszynami do owijania taśmą? Jakie podstawowe technologie firma Gemwell Electrical Technology włączyła do swoich prac badawczo-rozwojowych?
A: Podstawowa innowacja polega na dynamicznych możliwościach adaptacji, co pozwala uniknąć ograniczeń tradycyjnego sprzętu opierającego się na stałych programach. Na przykład, łącząc serwomechanizm i aktywne sterowanie, maszyna może automatycznie kompensować odchylenia spowodowane elastycznością materiału. Zespół badawczo-rozwojowy Gemwell Electric Technology koncentruje się na algorytmach sterowania ruchem i optymalizacji rozpraszania ciepła, aby zapewnić stabilną moc wyjściową nawet w trudnych warunkach, wykorzystując obszerną bibliotekę opatentowanych technologii elektrotechnicznych firmy.
P: Jakie wskaźniki wydajności powinni wziąć pod uwagę użytkownicy przy wyborze maszyny do oklejania drutem typu aktywnego Servo Spit? W jaki sposób Gemwell Electric Technology pomaga klientom w procesie decyzyjnym?
A: Kluczowe wskaźniki to powtarzalność, maksymalna prędkość nawijania i efektywność energetyczna, które bezpośrednio wpływają na rentowność produkcji. Gemwell Electric Technology zapewnia bezpłatne konsultacje techniczne, które pomagają klientom ocenić ich potrzeby – na przykład dopasowanie rodzaju drutu lub celów produkcyjnych – a także udostępnia raporty z analiz porównawczych, aby zapewnić maksymalny zwrot z inwestycji.
P: W kontekście zrównoważonego rozwoju, w jaki sposób ta maszyna przyczynia się do ekologicznej produkcji? Czy jest to zgodne z wizją korporacyjną Gemwell Electric Technology?
A: Wydajny serwonapęd zmniejsza straty energii i dzięki precyzyjnemu sterowaniu minimalizuje straty materiału, pośrednio wspierając cele w zakresie redukcji emisji gazów cieplarnianych. Gemwell Electric Technology jako podstawową strategię traktuje ochronę środowiska priorytetowo. Dlatego konstrukcja tego typu maszyn obejmuje koncepcję modułową i możliwością rozbudowy, aby ułatwić przyszłą integrację rozwiązań w zakresie energii odnawialnej, odpowiadając na światowy trend zielonej transformacji w przemyśle elektrycznym.
P: W jaki sposób maszyna zapewnia jakość uzwojenia skomplikowanych drutów (takich jak druty wielożyłowe lub druty ekranowane)? Jaką rolę w tym procesie odgrywa system wsparcia Gemwell?
A: Aktywny mechanizm umożliwia regulację parametrów naprężenia w czasie rzeczywistym, aby zapobiec uszkodzeniu lub poluzowaniu drutu. Jeśli podczas pracy wystąpi anomalia, zespół wsparcia elektronicznego firmy Gemwell może natychmiast dostarczyć sugestie dotyczące optymalizacji parametrów lub aktualizacje oprogramowania. Okno 12-godzinne zapewnia szybkie rozwiązanie problemu i zachowanie ciągłości produkcji dla klientów.
P: Jaka jest przyszła ewolucja technologiczna maszyny do owijania drutem typu aktywnego Servo Spit? Jakie przyszłościowe plany ma Gemwell Electrical Technology w tym obszarze?
A: Kluczowe obszary ewolucji obejmują inteligentną konserwację predykcyjną i integrację z IoT, na przykład przewidywanie żywotności komponentów poprzez analizę danych. Gemwell Electrical Technology współpracuje z uniwersytetami i partnerami branżowymi w celu promowania rozwoju modeli sterowania wspomaganych sztuczną inteligencją, mając na celu stworzenie bardziej adaptacyjnego i niewymagającego konserwacji ekosystemu produkcyjnego dla klientów.

 Custom Maszyna do owijania drutem Servo Spit typu aktywnego Suppliers