English
 中文简体
 Product Category
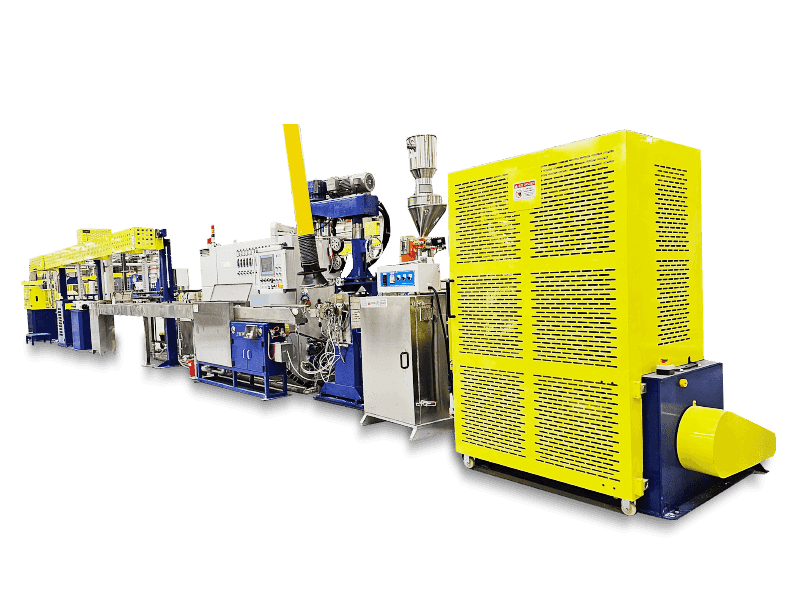
Linia do wytłaczania izolacji drutu rdzeniowego w wysokiej temperaturze FEP / PFA / ETFE / PEEK
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


 Dom / Produkt / Maszyna do wytłaczania izolacji drutu / Linia do wytłaczania izolacji drutu w wysokiej temperaturze

Product Category
Linia do wytłaczania izolacji drutu rdzeniowego w wysokiej temperaturze FEP / PFA / ETFE / PEEK
Read More +
Czas założenia

Powierzchnia zabudowy (m²)

Liczba pracowników

Własność intelektualna
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
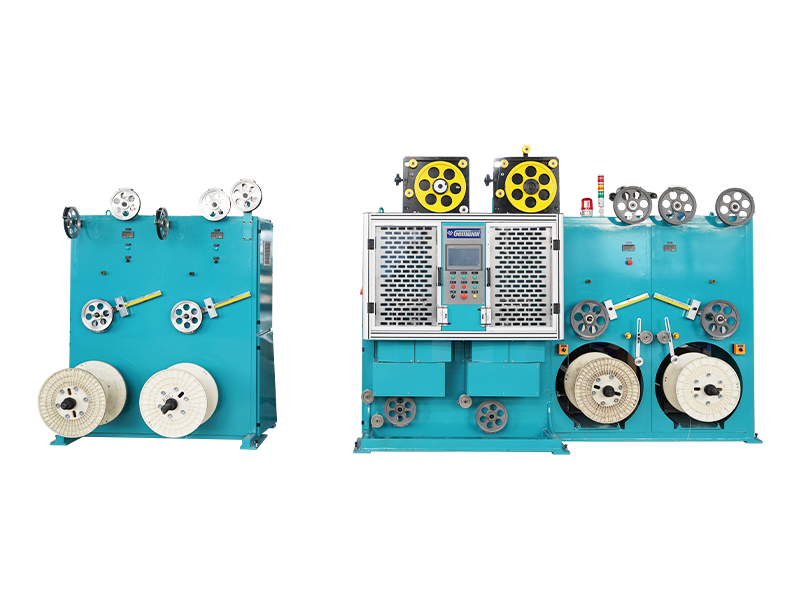
A Wytłaczarka drutowa o dużej mocy jest podstawą każdego zakładu kablowego produkującego przewody o dużej średnicy lub o duż
Read More +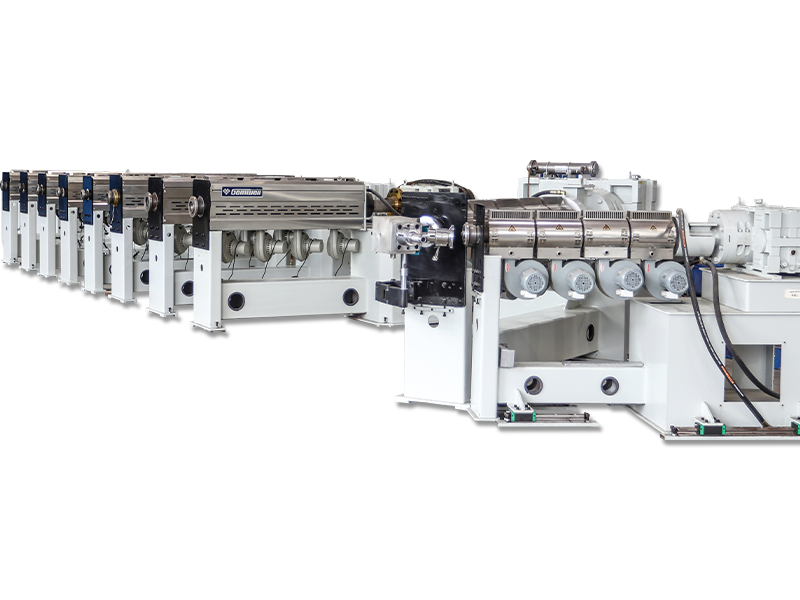
2026-09-07
Webmaster
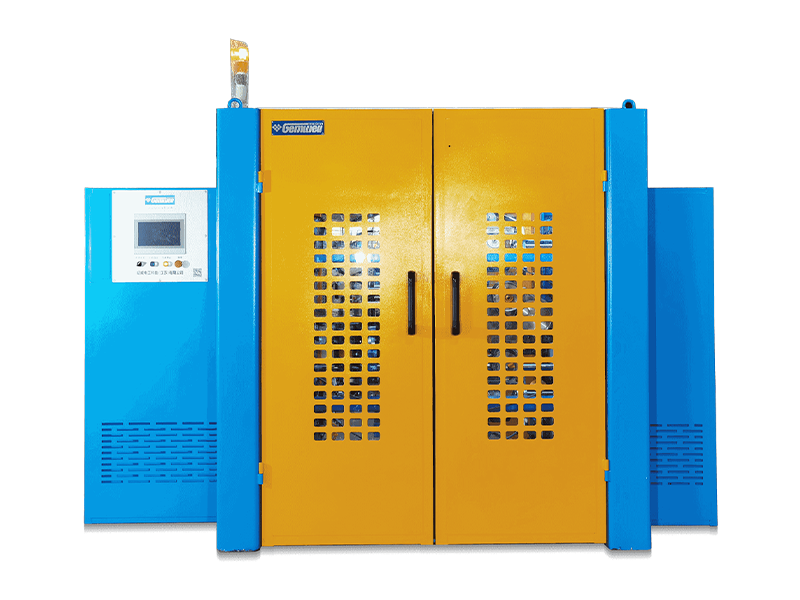
Co oznacza łączenie pęczków Skręcanie wiązek to metoda konstrukcji przewodnika, w której dwa lub więcej gołych drutów jest skrę
Read More +
2026-09-04
Webmaster
O firmie GEMWELL Serdecznie zapraszamy, Hala E2, stoisko nr A41 i przedstawi nasze najnowsze rozwiązania w trzech kluczo
Read More +
2026-08-31
Webmaster
Gdzie faktycznie decyduje się o jakości ściany kablowej Z rynienki chłodzącej wychodzi drut budowlany w izolacji PCV o przekroju 0,5
Read More +
2026-08-27
Webmaster
W przypadku kabli Twinax w serwerach AI obniżenie efektywnej Dk izolacji (powietrze ≈1, FEP≈2,1) jest kluczem do ograniczenia strat, przekrzyw
Read More +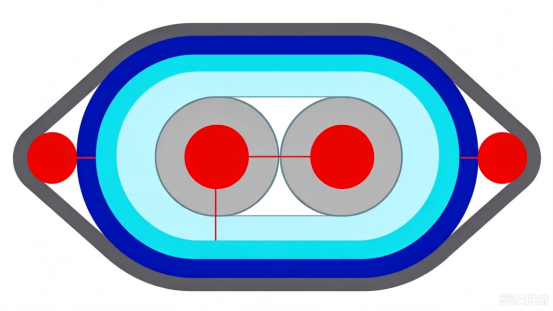 FAQ
Kable sieciowe CAT7 i CAT8 różnią się głównie szybkością transmisji i częstotliwością.
CAT7 obsługuje prędkości transmisji do 10 Gbps przy częstotliwości 600 MHz, natomiast CAT8 obsługuje prędkości do 25 Gbps lub 40 Gbps przy częstotliwości 2000 MHz.
Podczas produkcji należy stosować wysokiej jakości materiały przewodzące, ściśle kontrolować odstępy między parami i grubość izolacji, należy stosować skuteczne techniki ekranowania, takie jak ekranowanie dwuwarstwowe, aby zmniejszyć przesłuchy i zakłócenia zewnętrzne, zapewniając integralność sygnału.
Należy zastosować dwuwarstwową konstrukcję ekranującą, z wewnętrzną warstwą folii aluminiowej i zewnętrzną warstwą plecionej siatki, aby zwiększyć zdolność przeciwzakłóceniową kabla; jednocześnie należy zoptymalizować rozmieszczenie par i zwiększyć odstępy między parami, aby zmniejszyć przesłuchy.
Optymalizując geometrię pary, precyzyjnie kontrolując dopasowanie impedancji, stosując wysokiej jakości materiały izolacyjne i stosując skuteczne techniki ekranowania, można zminimalizować straty odbiciowe, aby zapewnić integralność sygnału.
Automatyczna prowadnica i kontrola napinania pomagają utrzymać stałe napięcie podczas całego procesu owijania, zapewniając równomierne pokrycie, unikając wahań naprężenia podczas zużycia taśmy, zmniejszając szybkość pękania.
Kable PCIe 6.0 i PCIe 7.0 różnią się pod względem szybkości transmisji i wymagań dotyczących integralności sygnału. PCIe 6.0 wykorzystuje technologię modulacji PAM4 z prędkością transmisji do 64 GT/s, podczas gdy PCIe 7.0 dodatkowo zwiększa prędkość transmisji, wykorzystuje bardziej zaawansowane technologie modulacji i wymaga wyższej integralności sygnału i mniejszych opóźnień.
Należy wybierać materiały przewodzące o niskich stratach, optymalizować strukturę geometryczną par, redukować przesłuchy między parami, stosować wysokiej jakości materiały izolacyjne, a procesy produkcyjne powinny być ściśle kontrolowane w celu zmniejszenia opóźnienia i tłumienia sygnału.
Precyzyjna kontrola średnicy przewodu, grubości izolacji i odstępów między parami oraz wykorzystanie analizatorów impedancji do monitorowania w czasie rzeczywistym zapewnia, że impedancja kabla mieści się w określonym zakresie, aby uniknąć odbić i strat sygnału.
Zastosowanie skutecznej technologii ekranowania, takiej jak ekranowanie dwuwarstwowe, zastosowanie materiałów przewodzących o niskiej rezystancji, optymalizacja geometrii pary przewodów, zmniejszenie wycieku elektromagnetycznego i kontrola poziomu EMI drutu.
Wysokie prędkości transmisji wymagają bardziej rygorystycznej kontroli integralności sygnału, co wiąże się z koniecznością stosowania materiałów przewodzących o niskich stratach, precyzyjnej kontroli geometrii pary oraz redukcji przesłuchów i opóźnień, aby sprostać wymaganiom szybkiej transmisji.
Należy wybierać materiały izolacyjne o niskiej stałej dielektrycznej i stycznej o małych stratach, takie jak PTFE lub PI, aby zmniejszyć tłumienie i opóźnienie sygnału.
Korzystając z reflektometrii w dziedzinie czasu (TDR) i innego sprzętu testującego, można monitorować w czasie rzeczywistym opóźnienie transmisji kablowej, aby upewnić się, że mieści się ono w określonym zakresie, zapobiegając problemom z jakością transmisji sygnału.
Precyzyjna kontrola średnicy przewodu i grubości izolacji, optymalizacja rozmieszczenia par, redukcja przesłuchów między parami oraz zastosowanie materiałów przewodzących o niskiej rezystancji mogą skutecznie kontrolować rezystancję i indukcyjność kabla.
Korzystając z analizatorów widma i innego sprzętu testującego, można monitorować w czasie rzeczywistym prędkość transmisji kabla, aby upewnić się, że spełnia ona wymagania projektowe, zapobiegając problemom z jakością transmisji sygnału.
Kontrola temperatury wytłaczarki wpływa bezpośrednio na jakość warstwy izolacyjnej lub osłonowej. Zbyt wysoka lub zbyt niska temperatura spowoduje niestabilność właściwości materiału i wpłynie na ogólną jakość kabla.
Skok skrętki określa elastyczność i wytrzymałość na rozciąganie skręconego drutu. Krótsza podziałka zwiększa elastyczność, a dłuższa podziałka zwiększa wytrzymałość na rozciąganie.
P: Jaki jest podstawowy cel funkcjonalny a Linia do wytłaczania izolacji drutu w wysokiej temperaturze ?
A: Jego głównym celem jest umożliwienie precyzyjnego formowania specjalnych polimerów konstrukcyjnych (takich jak usieciowany polietylen (XLPE), politetrafluoroetylen (PTFE), polieteroeteroketon (PEEK) i kauczuk silikonowy) w warunkach wysokiej temperatury (zwykle od 200°C do 400°C i więcej). Linia musi zapewniać, że warstwa izolacyjna ma jednolitą grubość, pozbawioną defektów, gęstą strukturę, stabilne właściwości dielektryczne i długoterminową odporność na starzenie termiczne. Obsługując wysokiej klasy klientów w sektorach takich jak nowa energia i lotnictwo, firma Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) szczególnie koncentruje się na zdolności tej linii do wykorzystania ekstremalnej wydajności materiałów.
P: Jakie są wyjątkowe wyzwania techniczne związane z wytłaczaniem w wysokiej temperaturze?
A: Kluczowe wyzwania skupiają się na kontrolowaniu zachowania reologicznego materiału, zarządzaniu historią termiczną i siłą wiązania międzyfazowego:
Kontrola reologii stopu w wysokiej temperaturze: Polimery specjalne doświadczają gwałtownego spadku wytrzymałości stopu w wysokich temperaturach, co czyni je podatnymi na zwisanie lub pękanie. Utrzymanie stabilności stopu wymaga precyzyjnego zaprojektowania konfiguracji ślimaków (takich jak śruby barierowe i zoptymalizowane elementy ścinane) oraz skoordynowanej kontroli stref wielotemperaturowych (dokładność ± 1°C). System wytłaczania firmy Gemwell wykorzystuje modułową strategię kontroli temperatury, aby w szczególności dostosować się do wrażliwości lepkości na temperaturę różnych materiałów.
Ograniczanie ryzyka degradacji termicznej: Wysokie temperatury nasilają utlenianie/rozkład materiału. Rozwiązania obejmują system ochrony azotu w kanale topienia, konstrukcję o bardzo krótkim czasie przebywania stopu oraz wysokowydajne urządzenie do odgazowywania próżniowego. Linia produkcyjna Gemwell optymalizuje kanały przepływowe poprzez symulację dynamiki płynów, znacznie ograniczając powstawanie produktów ubocznych degradacji.
Niezawodność połączenia przewodnik-izolacja: zastosowania wysokotemperaturowe (takie jak drut uzwojenia silnika) wymagają, aby izolacja i przewodnik utrzymywały połączenie pomimo różnic we współczynnikach rozszerzalności cieplnej. Systemy obróbki plazmowej/płomieniowej typu inline oraz specjalistyczna technologia współwytłaczania warstwy kleju to podstawowe moduły technologiczne zintegrowanego rozwiązania Gemwell.
P: W jaki sposób linia produkcyjna zapewnia długoterminową niezawodność kabli izolowanych w wysokiej temperaturze?
A: Niezawodność wynika z kontroli jakości w pętli zamkniętej w całym procesie:
Systemy pomiaru i kontroli online: Laserowe przyrządy do pomiaru średnicy zewnętrznej i rentgenowskie detektory mimośrodu dostarczają w czasie rzeczywistym informacji zwrotnych na temat odchyleń grubości, a połączona kontrola prędkości wytłaczarki umożliwia kontrolę w zamkniętej pętli na poziomie µ. Kamery termowizyjne na podczerwień monitorują gradienty chłodzenia, aby uniknąć koncentracji naprężeń wewnętrznych.
Integracja procesu sieciowania: W przypadku materiałów takich jak XLPE linie produkcyjne muszą uwzględniać jednostki wysokociśnieniowego sieciowania silanowego (Sioplas) lub napromieniowania elektronowego (wiązka E), aby precyzyjnie kontrolować stopień usieciowania i zwiększać temperaturę ugięcia pod wpływem ciepła (HDT). Tandemowy system sieciowania firmy Gemwell umożliwia ciągłą produkcję i pozwala uniknąć uszkodzeń podczas wtórnego przetwarzania.
Optymalizacja procesu chłodzenia: wysokotemperaturowe chłodzenie warstwy izolacyjnej wymaga wielostopniowego gradientu zbiorników wody chłodzącej (strefy temperatury wody można regulować w zakresie ±0,5°C). W połączeniu z turbulentnym przepływem, system ten zapobiega tworzeniu się mikroporów i zapewnia jednolitą strukturę kryształu. System chłodzenia Gemwell zużywa o 30% mniej energii niż tradycyjne konstrukcje, co jest zgodne z celami zrównoważonego rozwoju.
P: W jaki sposób wytłaczanie izolacji w wysokiej temperaturze spełnia zapotrzebowanie branży na zrównoważony rozwój?
A: Zrównoważony rozwój znajduje odzwierciedlenie w zwiększonej efektywności energetycznej, zmniejszonym zużyciu materiałów i bardziej ekologicznych procesach:
Rozwiązania napędowe o wysokiej wydajności: Silniki synchroniczne z magnesami trwałymi (PMSM) i systemy sterowania serwo zastępują silniki asynchroniczne, zapewniając oszczędność energii na poziomie 25–40%. Linie produkcyjne Gemwell są standardowo wyposażone w moduły odzyskiwania energii, które przekazują energię hamowania z powrotem do sieci.
Technologia mikroekstruzji: dzięki precyzyjnemu dozowaniu pompy zębatej i optymalizacji przepływu w matrycy mimośród warstwy izolacyjnej jest kontrolowany do ≤3%, zwiększając wykorzystanie materiału do ponad 99,2% i redukując straty polimeru.
Nietoksyczna substytucja procesu: Dodatki kwasu perfluorooktanowego (PFOA) są eliminowane z przetwarzania fluoropolimerów i stosowane są przyjazne dla środowiska systemy smarowania. Centrum badawczo-rozwojowe firmy Gemwell zweryfikowało parametry wytłaczania przemysłowego kilku biopolimerów wysokotemperaturowych, promując redukcję emisji u źródła.
P: Jakie są zróżnicowane możliwości Gemwell Electrical Technology w sektorze wysokiej klasy linii produkcyjnych do wytłaczania?
A: Jej podstawowa konkurencyjność polega na zdolności dostosowywania technologii w oparciu o głębokie zrozumienie scenariuszy zastosowań końcowych:
Baza danych materiałów specjalistycznych: Zgromadziliśmy modele mapowania procesów reologicznych dla ponad 100 polimerów wysokotemperaturowych (w tym ceramicznych materiałów ogniotrwałych i związków poliimidowych), umożliwiając precyzyjne przewidywanie okien obróbczych.
Cyfrowy system bliźniaczy: poprzez symulację procesu wytłaczania możemy wirtualnie debugować parametry procesu, skracając cykle wprowadzania nowych receptur u klientów o ponad 50%.
Pełna obsługa cyklu życia: od kontroli napięcia przewodu po rozwiązania zapobiegające przywieraniu do przewijania gotowego produktu, Gemwell oferuje technologię w zamkniętej pętli, w tym testowanie trwałości i analizę awarii w zakresie odporności na wyładowania koronowe, wspierając klientów w uzyskiwaniu rygorystycznych certyfikatów, takich jak UL 758 i IEC 60811.
P: W jaki sposób ewolucja linii produkcyjnych do wytłaczania izolacji w wysokiej temperaturze jest zgodna z transformacją przemysłową?
A: Gemwell Electric Technology (Jiangsu) Co., Ltd. rozwija tę technologię w kierunku ultrawysokich prędkości (>2000 m/min), ultracienkiej izolacji (<50 µm) i współwytłaczania wielu materiałów, jednocześnie pogłębiając monitorowanie emisji dwutlenku węgla (ISO 14067) i praktyki ekologicznej fabryki. Jej linia produkcyjna umożliwiła realizację scenariuszy związanych z czystą energią, takich jak kable odporne na skręcanie do elektrowni wiatrowych, wiązki przewodów wysokiego napięcia do pojazdów wykorzystujących nowe źródła energii oraz kable żaroodporne do wytwarzania energii słonecznej, demonstrując głęboką zgodność produkcji wysokiej klasy sprzętu z celami zrównoważonego rozwoju.

 Custom Teflon Extruder Suppliers