English
 中文简体
 Product Category
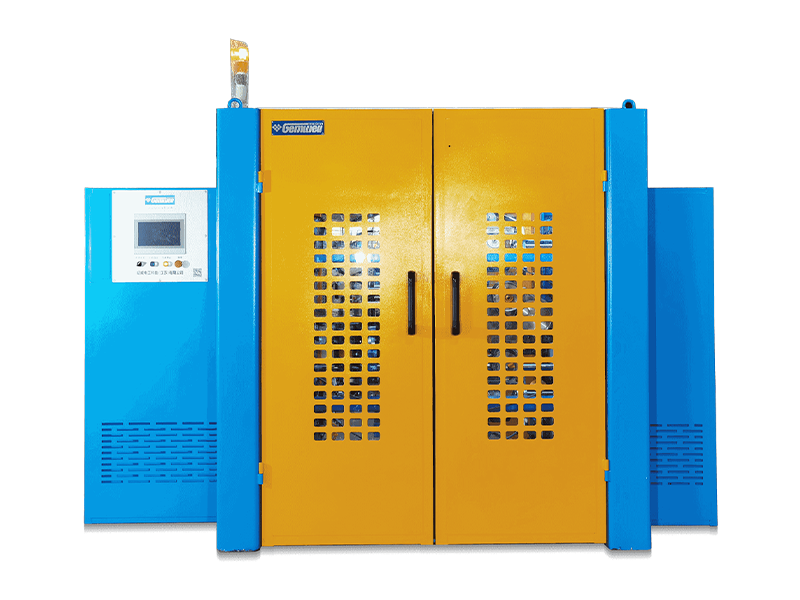
Centralne owijanie obrotowe to kluczowa procedura w procesie produkcji przewodu do przesyłania d
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


 Dom / Produkt / Maszyna do oklejania drutu / Maszyna do owijania drutem z trzema serwami typu aktywnego


Product Category
Centralne owijanie obrotowe to kluczowa procedura w procesie produkcji przewodu do przesyłania d
Read More +
Product Category
Przemysł wojskowy jest głównym obszarem zastosowań kabli ze stałą fazą, takich jak radary
Read More +
Product Category
W ostatnich latach nastąpił silny rozwój nowych pojazdów energetycznych, które charakteryzuj
Read More +
Product Category
Ultracienkie przewody są stosowane w różnych dziedzinach, takich jak telefony komórkowe, lapt
Read More +Podczas procesu produkcji taśmy drut rdzeniowy i taśma opłacają się osobno. Następnie materiał taśmy nawija się na drut rdzeniowy z odpowiednim naprężeniem, tworząc drut. Napięcie pozostaje stałe w przypadku oklejania drutem ze stałą prędkością. Jednakże w miarę wysuwania się taśmy ze szpuli materiału zewnętrzna średnica szpuli staje się mniejsza, a długość uwalnianej taśmy zmniejsza się za każdym razem, gdy obraca się głowica taśmująca. Jeśli prędkość zwijania taśmy nie zostanie dostosowana w odpowiednim czasie, będzie to miało wpływ na stabilność zwijania taśmy. Aby zwiększyć stabilność, potrzebna jest konstrukcja, która będzie w stanie aktywnie regulować prędkość zwijania i utrzymywać stałe napięcie taśmy. Aby to osiągnąć, zastosowano trzy serwokontrolery ruchu, które kontrolują obrót i ruch odpowiednio głowicy taśmującej, płyty materiałowej i tancerki napinającej. Sterownik ruchu serwo dla tancerza napinającego może nie tylko utrzymywać stałą prędkość i napięcie zwijania taśmy, co napędza tancerkę napinającą, przyjmuje tryby prędkości i momentu obrotowego, które nie tylko zapewniają stałą prędkość i napięcie materiału paska, ale także samoczynnie wykrywają i automatycznie przekazują informację zwrotną o jego względnym położeniu względem obracającej się głowicy. Kiedy tancerka napinająca przekroczy zadaną pozycję zerową i porusza się w tym samym kierunku, co obrót ramy taśmy, oznacza to, że prędkość serwomotoru zwijania taśmy jest mała, co powoduje, że enkoder przesyła sygnał napięciowy PID do sterownika ruchu serwa w celu przyspieszenia zwijania taśmy i odwrotnie. W ten sposób uzyskujemy taśmę o stałym napięciu poprzez aktywne automatyczne sprzężenie zwrotne i stabilny proces spłacania taśmy.

Czas założenia

Powierzchnia zabudowy (m²)

Liczba pracowników

Własność intelektualna
A Mature Factory You Can Count On
Related Products




 2026-09-14
 Webmaster
A Wytłaczarka drutowa o dużej mocy jest podstawą każdego zakładu kablowego produkującego przewody o dużej średnicy lub o duż
Read More +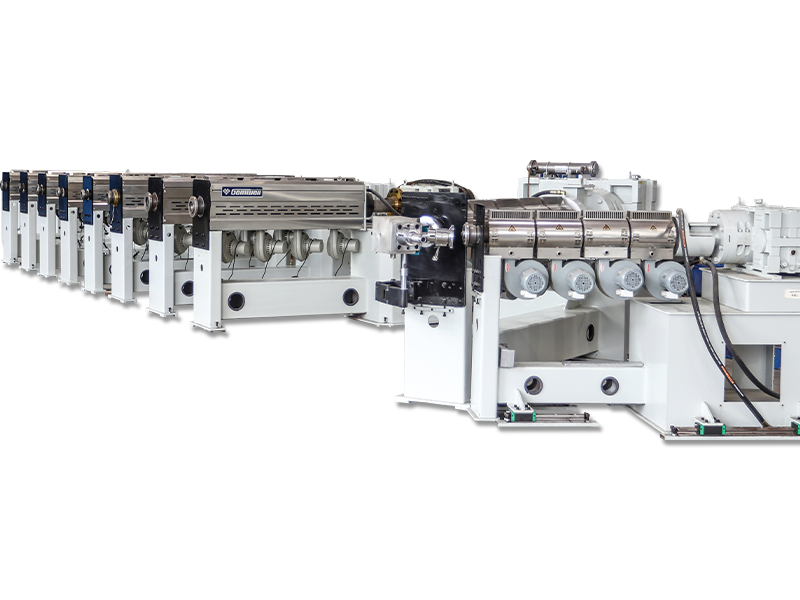
2026-09-07
Webmaster
Co oznacza łączenie pęczków Skręcanie wiązek to metoda konstrukcji przewodnika, w której dwa lub więcej gołych drutów jest skrę
Read More +
2026-09-04
Webmaster
O firmie GEMWELL Serdecznie zapraszamy, Hala E2, stoisko nr A41 i przedstawi nasze najnowsze rozwiązania w trzech kluczo
Read More +
2026-08-31
Webmaster
Gdzie faktycznie decyduje się o jakości ściany kablowej Z rynienki chłodzącej wychodzi drut budowlany w izolacji PCV o przekroju 0,5
Read More +
2026-08-27
Webmaster
W przypadku kabli Twinax w serwerach AI obniżenie efektywnej Dk izolacji (powietrze ≈1, FEP≈2,1) jest kluczem do ograniczenia strat, przekrzyw
Read More +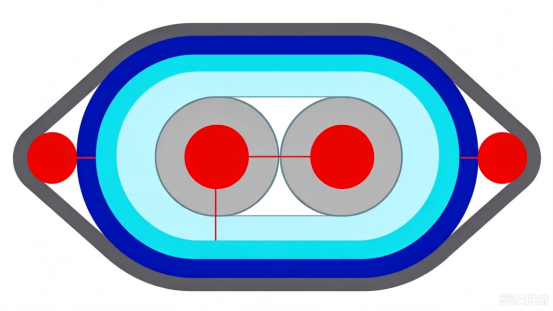 FAQ
Kable sieciowe CAT7 i CAT8 różnią się głównie szybkością transmisji i częstotliwością.
CAT7 obsługuje prędkości transmisji do 10 Gbps przy częstotliwości 600 MHz, natomiast CAT8 obsługuje prędkości do 25 Gbps lub 40 Gbps przy częstotliwości 2000 MHz.
Podczas produkcji należy stosować wysokiej jakości materiały przewodzące, ściśle kontrolować odstępy między parami i grubość izolacji, należy stosować skuteczne techniki ekranowania, takie jak ekranowanie dwuwarstwowe, aby zmniejszyć przesłuchy i zakłócenia zewnętrzne, zapewniając integralność sygnału.
Należy zastosować dwuwarstwową konstrukcję ekranującą, z wewnętrzną warstwą folii aluminiowej i zewnętrzną warstwą plecionej siatki, aby zwiększyć zdolność przeciwzakłóceniową kabla; jednocześnie należy zoptymalizować rozmieszczenie par i zwiększyć odstępy między parami, aby zmniejszyć przesłuchy.
Optymalizując geometrię pary, precyzyjnie kontrolując dopasowanie impedancji, stosując wysokiej jakości materiały izolacyjne i stosując skuteczne techniki ekranowania, można zminimalizować straty odbiciowe, aby zapewnić integralność sygnału.
Automatyczna prowadnica i kontrola napinania pomagają utrzymać stałe napięcie podczas całego procesu owijania, zapewniając równomierne pokrycie, unikając wahań naprężenia podczas zużycia taśmy, zmniejszając szybkość pękania.
Kable PCIe 6.0 i PCIe 7.0 różnią się pod względem szybkości transmisji i wymagań dotyczących integralności sygnału. PCIe 6.0 wykorzystuje technologię modulacji PAM4 z prędkością transmisji do 64 GT/s, podczas gdy PCIe 7.0 dodatkowo zwiększa prędkość transmisji, wykorzystuje bardziej zaawansowane technologie modulacji i wymaga wyższej integralności sygnału i mniejszych opóźnień.
Należy wybierać materiały przewodzące o niskich stratach, optymalizować strukturę geometryczną par, redukować przesłuchy między parami, stosować wysokiej jakości materiały izolacyjne, a procesy produkcyjne powinny być ściśle kontrolowane w celu zmniejszenia opóźnienia i tłumienia sygnału.
Precyzyjna kontrola średnicy przewodu, grubości izolacji i odstępów między parami oraz wykorzystanie analizatorów impedancji do monitorowania w czasie rzeczywistym zapewnia, że impedancja kabla mieści się w określonym zakresie, aby uniknąć odbić i strat sygnału.
Zastosowanie skutecznej technologii ekranowania, takiej jak ekranowanie dwuwarstwowe, zastosowanie materiałów przewodzących o niskiej rezystancji, optymalizacja geometrii pary przewodów, zmniejszenie wycieku elektromagnetycznego i kontrola poziomu EMI drutu.
Wysokie prędkości transmisji wymagają bardziej rygorystycznej kontroli integralności sygnału, co wiąże się z koniecznością stosowania materiałów przewodzących o niskich stratach, precyzyjnej kontroli geometrii pary oraz redukcji przesłuchów i opóźnień, aby sprostać wymaganiom szybkiej transmisji.
Należy wybierać materiały izolacyjne o niskiej stałej dielektrycznej i stycznej o małych stratach, takie jak PTFE lub PI, aby zmniejszyć tłumienie i opóźnienie sygnału.
Korzystając z reflektometrii w dziedzinie czasu (TDR) i innego sprzętu testującego, można monitorować w czasie rzeczywistym opóźnienie transmisji kablowej, aby upewnić się, że mieści się ono w określonym zakresie, zapobiegając problemom z jakością transmisji sygnału.
Precyzyjna kontrola średnicy przewodu i grubości izolacji, optymalizacja rozmieszczenia par, redukcja przesłuchów między parami oraz zastosowanie materiałów przewodzących o niskiej rezystancji mogą skutecznie kontrolować rezystancję i indukcyjność kabla.
Korzystając z analizatorów widma i innego sprzętu testującego, można monitorować w czasie rzeczywistym prędkość transmisji kabla, aby upewnić się, że spełnia ona wymagania projektowe, zapobiegając problemom z jakością transmisji sygnału.
Kontrola temperatury wytłaczarki wpływa bezpośrednio na jakość warstwy izolacyjnej lub osłonowej. Zbyt wysoka lub zbyt niska temperatura spowoduje niestabilność właściwości materiału i wpłynie na ogólną jakość kabla.
Skok skrętki określa elastyczność i wytrzymałość na rozciąganie skręconego drutu. Krótsza podziałka zwiększa elastyczność, a dłuższa podziałka zwiększa wytrzymałość na rozciąganie.
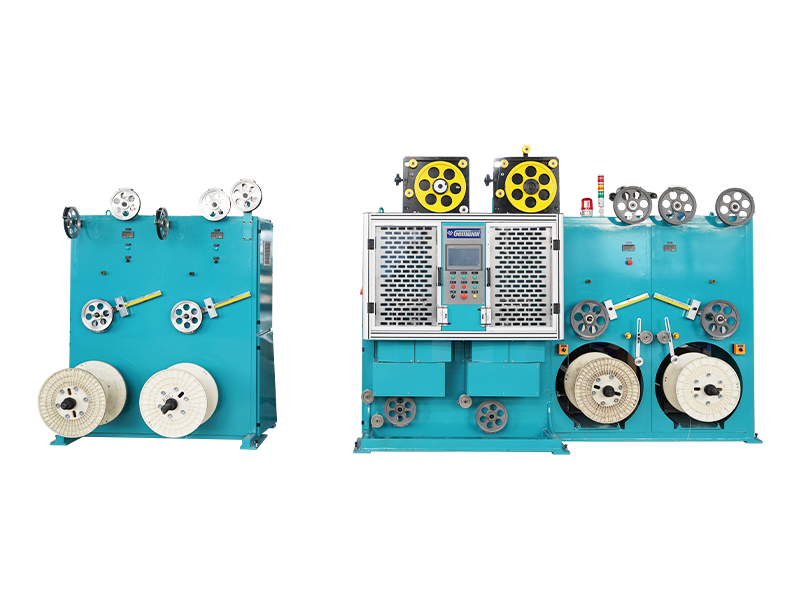
W nowoczesnej zautomatyzowanej produkcji Maszyna do owijania drutem z trzema serwami typu aktywnego (3-Servo Active Type Wire Taping Machine) to wysoce wydajne urządzenie, które rewolucjonizuje obróbkę przewodów i kabli. Jako główny członek Grupy Gemwell, firma Gemwell Electrical Technology (Jiangsu) Co., Ltd. specjalizuje się w instalacji, uruchamianiu i optymalizacji zautomatyzowanych urządzeń, zapewniając bezproblemową integrację tych maszyn z liniami produkcyjnymi.
P1: Co to jest maszyna do owijania drutem z trzema serwami aktywnymi? Jakie są jego główne elementy?
A: Maszyna do owijania drutem typu Three Servos Active to zautomatyzowane urządzenie napędzane trzema niezależnymi serwomotorami, przeznaczone do precyzyjnego nawijania przewodów i kabli. Jego istotą jest „aktywny” mechanizm sterujący: trzy serwomotory odpowiadają odpowiednio za podawanie drutu, obrót i regulację naprężenia, umożliwiając dynamiczną regulację linki w czasie rzeczywistym. Konstrukcja ta eliminuje opóźnienia charakterystyczne dla tradycyjnych przekładni mechanicznych, poprawiając precyzję i elastyczność. Na przykład w produkcji elektroniki może obsłużyć automatyczne nawijanie kabli o wielu rozmiarach. Gemwell Electrical Technology (Jiangsu) Co., Ltd. świadczy profesjonalne usługi instalacyjne, pomagając klientom w budowie fizycznej ramy tych maszyn i zapewniając właściwe połączenie między silnikami a systemem sterowania, aby zmaksymalizować ich potencjał wydajności. Firma kładzie nacisk na koordynację systemu, eliminując potencjalne konflikty poprzez wstępne uruchomienie, aby zapewnić optymalne działanie maszyny od momentu jej wdrożenia.
P2: Jak działa ta maszyna? W jaki sposób serwomotory osiągają „aktywną” kontrolę?
A: Zasada działania maszyny opiera się na układzie sprzężenia zwrotnego w zamkniętej pętli wykorzystującym serwomotory. Każdy silnik niezależnie reaguje na dane w czasie rzeczywistym, tworząc skoordynowany przepływ pracy. Silnik podajnika drutu steruje prędkością podawania drutu, silnik obrotowy napędza wał nawojowy w celu precyzyjnego pozycjonowania, a silnik napinający wykorzystuje czujniki do monitorowania naprężenia drutu i dynamicznej regulacji, aby zapobiec zerwaniu lub luzom. Ten „aktywny” mechanizm opiera się na precyzyjnych enkoderach i sterownikach, aby uzyskać reakcję mikrosekundową, zapewniając płynny i wolny od błędów proces nawijania. Firma Gemwell Electrical Technology (Jiangsu) Co., Ltd. interweniowała w fazie rozruchu, optymalizując połączenia elektryczne i dostosowując parametry, takie jak kalibracja parametrów PID serwonapędu, aby zapewnić bezkonfliktową koordynację pomiędzy trzema silnikami. Zintegrowano je również z innymi komponentami linii produkcyjnej, takimi jak sterownik PLC lub roboty, aby przeprowadzić optymalizację na poziomie systemu, uniknąć strat wydajności spowodowanych problemami ze zgodnością i ostatecznie osiągnąć stabilną pracę oczekiwaną przez klientów.
P3: Jakie są podstawowe zalety maszyny do owijania drutem typu aktywnego z trzema serwami? W jaki sposób ta maszyna poprawia wydajność w porównaniu do tradycyjnego sprzętu?
A: Do podstawowych zalet maszyny zalicza się wysoką precyzję, dużą elastyczność i niskie zużycie energii. Jeśli chodzi o precyzję, serwomotor zapewnia dokładność pozycjonowania wynoszącą ±0,1 mm, dzięki czemu nadaje się do obróbki cienkich drutów. Jego elastyczność polega na programowalności, umożliwiającej szybkie przełączanie pomiędzy różnymi trybami uzwojenia (takimi jak spiralny lub równoległy) za pomocą oprogramowania, bez modyfikacji mechanicznych. Jeśli chodzi o zużycie energii, aktywne sterowanie aktywuje silnik tylko wtedy, gdy jest to potrzebne, ograniczając pracę na biegu jałowym. W porównaniu do tradycyjnych urządzeń napędzanych przekładnią lub paskiem, może zwiększyć wydajność produkcji o 20-30%, jednocześnie zmniejszając ilość złomu. Gemwell Electrical Technology (Jiangsu) Co., Ltd. zwiększa te zalety poprzez usługi uruchamiania, takie jak optymalizacja profili ruchu podczas regulacji parametrów, aby uniknąć przekroczeń lub wibracji. Ponadto firma zapewnia szkolenia dla operatorów, aby nauczyć klientów, jak wykorzystać elastyczność maszyny do radzenia sobie ze zmiennymi zamówieniami, zapewniając ciągłą efektywność energetyczną i wydajność w dłuższej perspektywie.
P4: W jakich branżach ta maszyna jest szeroko stosowana? W jaki sposób Gemwell Electrical Technology wspiera jego wdrażanie?
A: Maszyna do owijania drutem typu aktywnego z trzema serwami jest szeroko stosowana w produkcji elektroniki, wiązek przewodów samochodowych i produkcji sprzętu gospodarstwa domowego, szczególnie w zastosowaniach związanych z wysoce precyzyjną obróbką drutu, takich jak uzwojenie danych lub kable zasilające. Jego modułowa konstrukcja pozwala na łatwe dostosowanie do różnorodnych detali i spełnia potrzeby dostosowywania małych partii. Gemwell Electric Technology (Jiangsu) Co., Ltd. odgrywa kluczową rolę we wdrożeniu: począwszy od fazy instalacji nadzoruje fizyczną konfigurację i okablowanie sprzętu, zapewniając kompatybilność systemu serwo z fabryczną siecią energetyczną. Następnie podczas uruchomienia programują logikę sterowania i przeprowadzają testy optymalizacyjne symulujące rzeczywiste warunki produkcyjne. Na przykład w fabryce wiązek przewodów samochodowych firma zintegrowała maszynę z w pełni zautomatyzowaną linią produkcyjną, eliminując wąskie gardła podczas uruchamiania systemu. Celem serwisu jest zawsze zapewnienie koordynacji maszyny z całą linią produkcyjną, uniknięcie ryzyka przestojów i pomoc klientom w utrzymaniu przewagi na wysoce konkurencyjnym rynku.
P5: W jaki sposób szkolenia i wsparcie techniczne zapewniane przez Gemwell Electric Technology zapewniają długoterminową pracę maszyny?
A: Gemwell Electric Technology (Jiangsu) Co., Ltd. kładzie nacisk na transfer wiedzy, zapewniając zorganizowane szkolenia, aby zapewnić klientom niezależną obsługę i konserwację maszyny. Szkolenie obejmuje podstawową obsługę, rozwiązywanie problemów i konserwację zapobiegawczą. Na przykład uczy operatorów, jak kalibrować serwomotory lub wymieniać czujniki, aby zapobiec utracie dokładności w wyniku nieprawidłowej obsługi. Jeśli chodzi o wsparcie techniczne, firma zapewnia mechanizmy reagowania w czasie rzeczywistym, oferując zdalne lub na miejscu wskazówki w przypadku nieoczekiwanych problemów (takich jak przegrzanie silnika lub odchylenie uzwojenia), aby zminimalizować czas naprawy. Wsparcie to wynika z filozofii usług firmy Gemwell: nie tylko dostarczanie sprzętu, ale także umożliwianie klientom przejęcia odpowiedzialności. Biorąc pod uwagę złożoność maszyny do owijania drutem typu Three Servos, szkolenia firmy obejmują interfejsy programowania i techniki dostosowywania parametrów, umożliwiając klientom elastyczne dostosowywanie się do zmian procesowych i utrzymywanie wydajnej pracy systemu przez wiele lat.
P6: Dlaczego do swojej maszyny do owijania taśmą drutową typu aktywnego z trzema serwami wybrałeś technologię Gemwell Electric? W jaki sposób filozofia ich usług zwiększa ogólną wartość?
A: Usługi Gemwell Electric Technology (Jiangsu) Co., Ltd. skupiają się na optymalizacji i dostosowywaniu na poziomie systemu, a nie tylko na instalacji sprzętu. Ich filozofia postrzega automatyzację jako rozwiązanie całościowe: poprzez instalację, uruchomienie i integrację zapewniają płynną koordynację pomiędzy maszyną a linią produkcyjną, maksymalizując potencjał proaktywnej kontroli. Na przykład na etapie programowania firma dostosowuje parametry serwomechanizmu do określonych właściwości materiału i poprawia spójność uzwojenia. W fazie optymalizacji stosuje się symulowane testy obciążenia, aby zapobiec potencjalnym awariom. To bezpośrednio zwiększa wartość aktywnej maszyny do owijania taśmą drutową z trzema serwami, wydłużając jej żywotność i zmniejszając całkowity koszt posiadania. Ostatecznym celem firmy jest „harmonijne działanie”, które pomoże klientom osiągnąć skok w zakresie wydajności produkcji, co stanowi ucieleśnienie podstawowej misji Gemwell Group, jaką jest „produkcja oparta na technologii”.

 Custom Maszyna do owijania drutem z trzema serwami typu aktywnego Suppliers