E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Bezpośrednia odpowiedź: czego można się spodziewać po maszynie do skręcania drutu miedzianego o przekroju poprzecznym
Najpierw oceniana jest maszyna do przekrojów drutu miedzianego powtarzalność wymiarowa , a nie z maksymalną prędkością. Jeżeli maszyna nie jest w stanie odtworzyć tej samej geometrii przekroju poprzecznego na szpuli za szpulą, zwiększenie prędkości wyjściowej staje się problemem. Zestaw tolerancji w przewodzie linkowym jest niewielki: zmiana średnicy zewnętrznej o 0,1 mm może przesunąć pole przekroju poprzecznego o około 1,5% w przypadku przewodu o przekroju 1,5 mm², co z kolei zmienia rezystancję prądu stałego i obciążalność prądową.
W praktyce należy oczekiwać, że dobrze dostrojona skręcarka utrzyma średnicę zewnętrzną w środku ±0,05 mm do większości zastosowań w drutach budowlanych i kablach samochodowych. To jest podstawa. Maszyna musi także utrzymywać stabilną długość skrętu, ponieważ długość skrętu wpływa na kąt linii śrubowej i elastyczność mechaniczną gotowego przewodu. Oceniając maszynę, poproś o dowody powtarzalności przy różnych prędkościach, a nie tylko przy jednej wartości zadanej.
W tym przewodniku omówiono czynniki kontrolujące dokładność przekroju poprzecznego, porównano główne typy maszyn i pokazano, czego należy szukać na linii produkcyjnej. Celem jest pomoc w uniknięciu dwóch kosztownych błędów: zakupu maszyny, która nie jest w stanie zachować tolerancji, oraz zakupu maszyny, która jest zawyżona w stosunku do produktów, które faktycznie wykorzystujesz.
Jak budowana jest geometria przekroju poprzecznego podczas skręcania
Splatanie obejmuje wiele pojedynczych drutów miedzianych i układa je spiralnie wokół centralnej osi. Powstała wiązka ma przekrój poprzeczny, który nie jest idealnym okręgiem. Ułożenie drutów, liczba warstw i stopień zagęszczenia określają rzeczywistą powierzchnię przekroju poprzecznego i zewnętrzną powłokę przewodnika.
Trzy terminy geometryczne mają większe znaczenie niż jakiekolwiek inne:
- Długość układania jest odległością osiową dla jednego pełnego spiralnego owinięcia drutu wokół rdzenia. Krótsza długość skrętu zwiększa kąt linii śrubowej i sprawia, że przewodnik jest bardziej elastyczny, ale także zwiększa tarcie i ryzyko uszkodzenia powierzchni.
- Wzór warstwy opisuje, ile drutów znajduje się w każdej warstwie. W przypadku konstrukcji koncentrycznej liczba drutów w pojedynczej warstwie jest zwykle sumą wszystkich drutów poprzedniej warstwy plus drut rdzeniowy. Na przykład przewodnik 7-przewodowy ma 1 żyłę rdzeniową i 6 w pierwszej warstwie.
- Zagęszczanie oznacza zmniejszenie średnicy zewnętrznej poprzez przepuszczenie wiązki skrętki przez matrycę formującą. Zagęszczanie zwiększa współczynnik wypełnienia miedzią, ale powoduje, że przewodnik jest sztywniejszy.
Współczynnik wypełnienia to szybki sposób porównywania konstrukcji. Niezagęszczony przewód 7-przewodowy ma współczynnik wypełnienia około 0,78, podczas gdy wersja zagęszczona może osiągnąć 0,92 lub więcej. Kompromis jest taki, że zagęszczanie zwiększa naprężenia szczątkowe w miedzi i często wymaga dodatkowego etapu wyżarzania.
Porównanie rodzin maszyn: który typ zapewnia najwęższy przekrój poprzeczny
Wybrana rodzina maszyn ma bezpośredni wpływ na możliwy do uzyskania przekrój poprzeczny. Każdy typ ma inny profil naprężenia, mechanizm obrotowy i zakres prędkości. Poniższa tabela zawiera szybkie porównanie czterech głównych rodzin stosowanych w skrętkach miedzianych.
| Typ maszyny | Typowy zakres prędkości | Kontrola przekroju | Najlepiej dopasowana aplikacja |
|---|---|---|---|
| Maszyna do pęczkowania | 5000–8000 obr./min | Dobry do cienkich drutów, ale średnica może się zmieniać w zależności od napięcia. | Drut UL, cienkie, elastyczne przewody |
| Sztywne skręcanie ramy | 200–600 obr./min | Doskonała stabilność wymiarowa, ale powolna. | Duże kable zasilające |
| Skręt rurowy | 1500–4000 obr./min | Umiarkowana kontrola, dobra dla średnich rozmiarów drutu. | Przewody elastyczne, przewody sterujące |
| Skręt planetarny | 100–500 obr./min | Bardzo precyzyjny, zwłaszcza do specjalnych kabli. | Wysokiej klasy kable do transmisji danych dla przemysłu lotniczego |
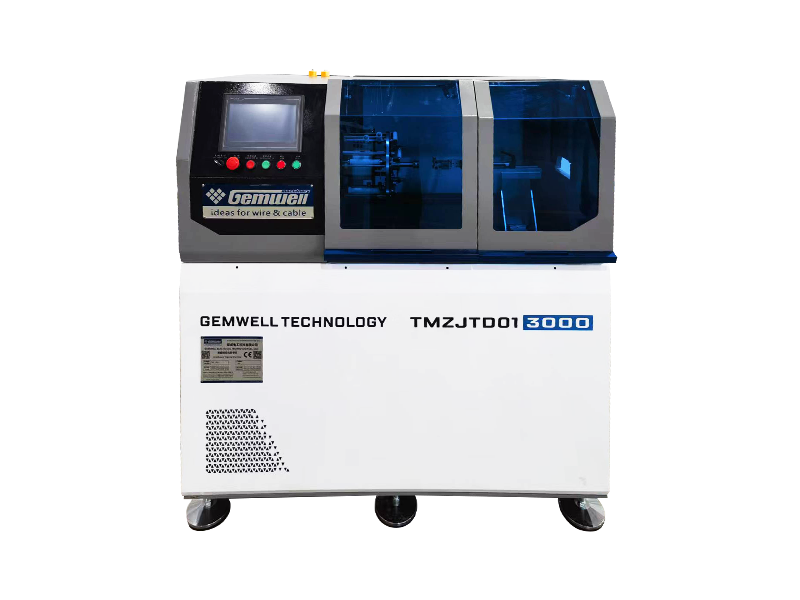
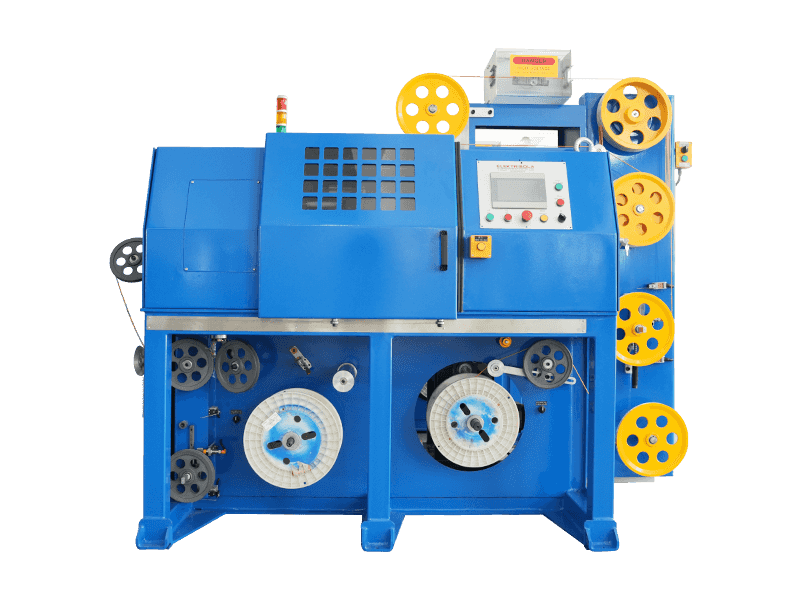
W przypadku średnich przewodów miedzianych i ogólnej produkcji kabli rodzina pojedynczych skrętek wspornikowych stanowi praktyczne rozwiązanie pośrednie. Maszyny te utrzymują stabilną ścieżkę naprężenia przez cały cykl skręcania, co jest kluczem do utrzymania powtarzalnego przekroju. Jednym z przykładów jest Pojedyncza skręcarka wspornikowa o zróżnicowanej prędkości obrotowej, bez koła pasowego , zaprojektowany w celu wyeliminowania zmian średnicy spowodowanych zmianami naprężenia po stronie odbioru.
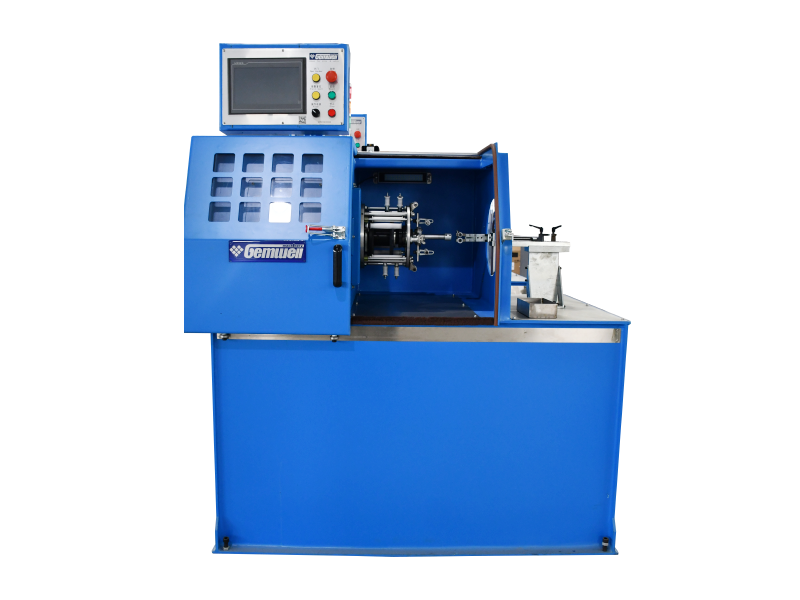
 Pojedyncza skręcarka wspornikowa o zróżnicowanej prędkości odbiorczej bez koła pasowego Maszyna ta utrzymuje stabilne napięcie dzięki przekładni różnicowej, eliminując zmiany napięcia po stronie odbioru. Jest idealny do średniej wielkości przewodów miedzianych, gdzie powtarzalna geometria przekroju poprzecznego ma kluczowe znaczenie. Zobacz produkt →
Rola skręcarki par przewodów w geometrii kabla wieloparowego
Maszyna do skręcania drutu miedzianego jest często mylona z maszyną do skręcania drutu miedzianego maszyna do skręcania par drutów . Nie są takie same. Skrętka tworzy pojedynczy przewód z wielu drutów. Maszyna do skręcania par przewodów pobiera dwa już skręcone przewody i skręca je w parę, zachowując zwartą i jednolitą geometrię.
Kiedy budujesz kable sieciowe lub przemysłowe kable Ethernet, przekrój pary ma znaczenie dla impedancji i strat odbiciowych. Długość skrętu pary i stopień naprężenia każdego przewodu bezpośrednio wpływają na odległość między dwoma przewodami, co z kolei zmienia pojemność i impedancję kabla. Niewielki dryft w przekroju pary może wypchnąć kabel poza określony zakres.
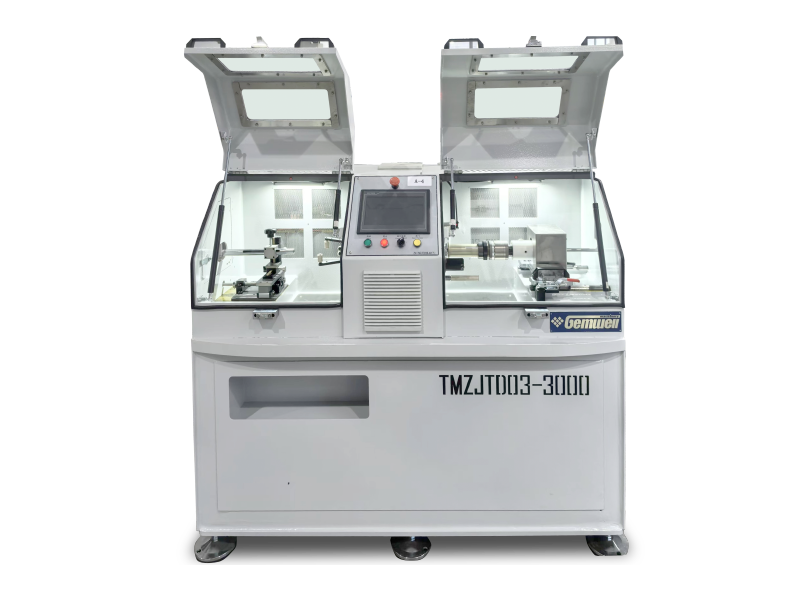
W linii kablowej Ethernet, gdzie etap skręcania par musi obsługiwać cztery pary jednocześnie ze stałym skokiem, Zintegrowana potrójna skręcarka kabla sieciowego trójskokowa to rozwiązanie, które konsoliduje wiele operacji skręcania w jednej maszynie. To nie to samo, co skrętka miedziana, ale ma takie samo zapotrzebowanie na precyzyjną geometrię przekroju poprzecznego w całej wieloparowej konstrukcji.
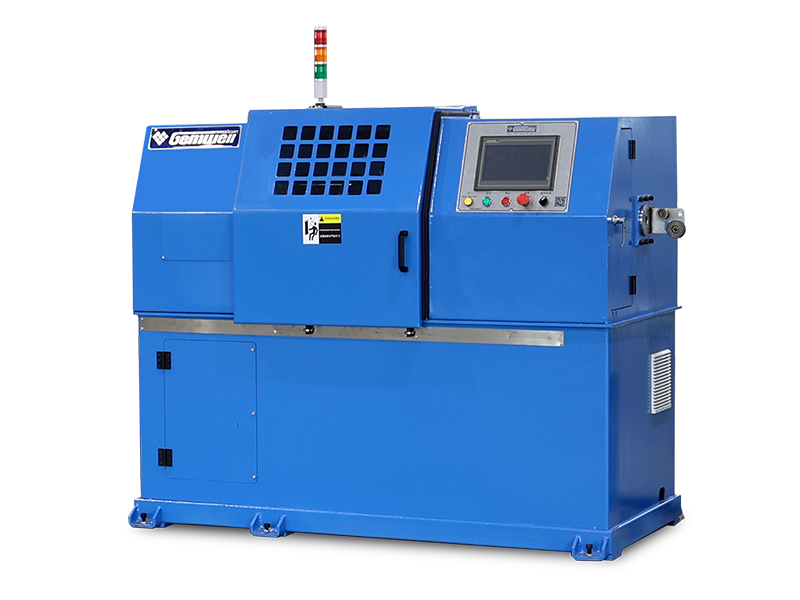
Zintegrowana trójskokowa potrójna skręcarka do kabli sieciowych Ta maszyna łączy skręcanie pojedyncze, tylne i pary w jednym urządzeniu, zapewniając precyzyjną spójność skoku dla kabli wieloparowych. Nadaje się do przetwarzania rdzenia sieciowego CAT5/CAT5E/CAT6. Zobacz produkt → Czynniki procesu, które codziennie zmieniają przekrój poprzeczny
Sama maszyna to tylko połowa historii. Drut miedziany wprowadzany do splotki musi mieć stałą średnicę, twardość mechaniczną i stan powierzchni. Najczęściej pomijanymi czynnikami w codziennej produkcji są:
- Stopień miedzi — Miedź beztlenowa i miedź ETP (smoła elektrolityczna) mają różne właściwości mechaniczne. Zmiana źródła miedzi może zmienić sposób ściskania drutów podczas skręcania i zmienić ostateczną średnicę zewnętrzną o 0,02–0,05 mm.
- Ciągnienie i wyżarzanie — Druty muszą być wyżarzane do uzyskania stałego wydłużenia. Jeśli miedź zostanie częściowo utwardzona na etapie ciągnienia, nie będzie spływać równomiernie do wiązki skrętki, a przekrój poprzeczny przyjmie kształt owalny.
- Kontrola napięcia — Naprężenie każdego pojedynczego drutu musi być zrównoważone. Nierówne napięcie w konstrukcji 7-przewodowej może spowodować, że zewnętrzne druty będą unosić się wyżej niż pozostałe, tworząc eliptyczny przekrój.
- Stan matrycy formującej — Zużyta matryca będzie wytwarzać niekoncentryczny, zagęszczony przewodnik. Z biegiem czasu średnica matrycy rośnie, a stopień zagęszczenia maleje. Matrycę należy mierzyć co 500 godzin pracy i wymieniać, gdy średnica zwiększy się o więcej niż 0,01 mm.
Praktyczny przykład z fabryki kabli produkującej elastyczny przewód o przekroju 0,75 mm²: gdy matryca formująca została zużyta o 0,02 mm, zmierzone pole przekroju poprzecznego spadło o około 2,3%, a rezystancja prądu stałego wzrosła o 2%. Samo to wystarczy, aby zawieść kabel akceptowalny pod względem kosmetycznym.
Kontrole jakości na linii i wady przekroju
Nie da się sprawdzić drogi do dobrego przekroju. Trzeba to zbudować i monitorować w czasie rzeczywistym. Na nowoczesnych liniach wykorzystuje się laserowe mierniki średnicy, sprzęt do pomiaru pojemności i szybkie kamery. W poniższej tabeli wymieniono najczęstsze defekty, ich pierwotne przyczyny oraz działania naprawcze, które powinni podjąć operatorzy.
| Wada | Pierwotna przyczyna | Działanie naprawcze |
|---|---|---|
| Przekrój owalny | Nierówne napięcie drutu lub zużyta matryca formująca | Skalibrować napięcie na każdej ścieżce drutu; zmierzyć i wymienić matrycę |
| Luźność w warstwie zewnętrznej | Niewystarczające napięcie wsteczne linek zewnętrznych | Zwiększ napięcie na zewnętrznych szpulach drutu |
| Dryf średnicy na szpuli | Zmiana napięcia w miarę zmniejszania się średnicy szpuli wypłaty | Użyj systemu wypłat kompensującego napięcie |
| Zadrapania powierzchni | Szorstkie powierzchnie styku na kablu lub krążku prowadzącym | Wypolerować lub wymienić powierzchnie stykowe; sprawdzić stan łożyska |
Automatyka, sterowanie PLC i rejestracja danych na nowoczesnych liniach
Nowoczesne maszyny do skręcania drutu miedzianego o przekroju poprzecznym nie powinny być skrzynkami z pętlą zamkniętą. Dobra linia zapewnia operatorowi widoczność na żywo krytycznych parametrów wpływających na przekrój poprzeczny: naprężenie drutu, rzeczywista długość zwinięcia, docisk matrycy formującej i prędkość linii. Sterownik PLC z przejrzystym interfejsem HMI umożliwia przechowywanie receptur dla każdego produktu i przywoływanie ich w ciągu kilku sekund.
Rejestrowanie danych służy nie tylko do rozwiązywania problemów. Jest to narzędzie do zarządzania. Jeśli maszyna rejestruje pomiar przekroju poprzecznego na każde 10 metrów drutu, można śledzić trendy i przewidywać, kiedy matryca będzie się przesuwać. To proaktywne podejście zapobiega marnowaniu dużej partii kabla.
W systemie, który łączy wiele etapów skręcania, takich jak Zintegrowana potrójna skręcarka kabla sieciowego trójskokowa automatyzacja staje się jedynym praktycznym sposobem na synchronizację wszystkich sekcji. Bez automatycznej kompensacji napięcia zmiana w jednej sekcji powoduje odciągnięcie całej linki od docelowej.
Zintegrowana trójskokowa potrójna skręcarka do kabli sieciowych Ta maszyna łączy skręcanie pojedyncze, tylne i pary w jednym urządzeniu, zapewniając precyzyjną spójność skoku dla kabli wieloparowych. Nadaje się do przetwarzania rdzenia sieciowego CAT5/CAT5E/CAT6. Zobacz produkt → Jak wybrać konfigurację dla swojej linii produkcyjnej
Wybór maszyny do skręcania drutu miedzianego o przekroju poprzecznym to decyzja, która powinna opierać się na produktach, które produkujesz obecnie i produktach, które planujesz wprowadzać na rynek w ciągu najbliższych trzech lat. Poniższa lista kontrolna zawiera podsumowanie kluczowych pytań, które należy zadać przed zakupem.
- Jaki jest najmniejszy i największy rozmiar przewodu, który należy skręcić? Zakres średnic drutu obsługiwanych przez maszynę określa, czy potrzebujesz maszyny do wiązania, skrętki ze sztywną ramą, czy pojedynczej skręcarki wspornikowej.
- Jaka jest najgorsza tolerancja długości skrętu, jakiej oczekują Twoi klienci? W przypadku kabli samochodowych powszechna jest tolerancja długości skrętu wynosząca ± 5%. W przypadku kabli do transmisji danych tolerancja może być jeszcze węższa.
- Czy potrzebujesz zagęszczania na tej samej linii, czy też zagęszczanie jest osobnym etapem? Jeśli planujesz zagęszczanie, maszyna musi być w stanie pomieścić matrycę formującą i utrzymać związane z nią naprężenie wsteczne.
- Jaka jest oczekiwana częstotliwość przełączeń? Jeśli używasz przewodów o różnych rozmiarach, maszyna z szybkowymienną głowicą i systemem regulowanej długości skrętu pozwoli zaoszczędzić wiele godzin na każdej zmianie.
- Jaki poziom wsparcia posprzedażowego jest dostępny lokalnie? Maszyna trudna w serwisowaniu to koszt powtarzający się. Zapytaj o dostępność części zamiennych i udokumentowane procedury konserwacji.
Nawyki konserwacji, które utrzymują stabilną dokładność przekroju poprzecznego
Maszyna, która utrzymuje tolerancję pierwszego dnia, nie utrzyma jej tysiąca dnia, jeśli ty jej nie utrzymasz. Największy wpływ na jakość przekroju poprzecznego mają trzy nawyki konserwacyjne:
- Codzienne czyszczenie bloczków dziobowych i prowadzących. Pył miedzi i resztki smaru gromadzą się na tych powierzchniach i tworzą mikrozarysowania. Dziesięciominutowe wycieranie na zmianę to tanie ubezpieczenie.
- Cotygodniowa kontrola kalibracji napięcia. Napięcie na każdej ścieżce drutu musi odpowiadać wartości odniesienia. Odchylenie naprężenia o 3–5% może w widoczny sposób zmienić przekrój poprzeczny.
- Comiesięczny przegląd matryc formujących. Zmierz otwór matrycy za pomocą skalibrowanego miernika kołkowego. Jeżeli otwór powiększył się o więcej niż 0,01 mm, matrycę należy wymienić.
Aby lepiej zrozumieć wzajemne oddziaływanie prędkości, napięcia i długości zwinięcia, możesz przejrzeć artykuł charakterystyka techniczna szybkich maszyn skręcających w dziale aktualności naszej firmy. W artykule wyjaśniono, jak te parametry wpływają na ostateczną geometrię i podano praktyczne zalecenia dla operatorów.
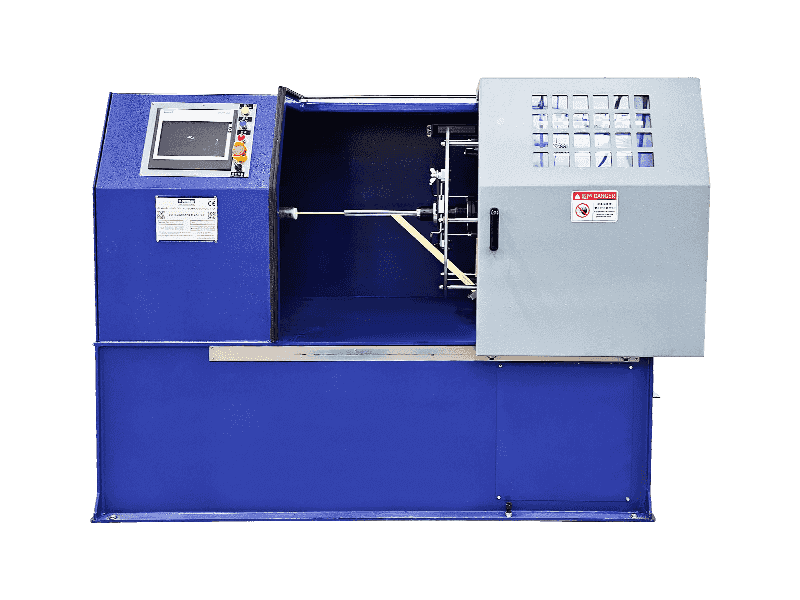
Innym typem maszyny, który zmniejsza obciążenie konserwacyjne, jest lekka jednoczęściowa skręcarka wspornikowa z zewnętrznym kołem prowadzącym i poborem mocy . Taka konstrukcja eliminuje potrzebę stosowania oddzielnego koła pasowego, co eliminuje duże źródło wahań naprężenia i upraszcza konserwację.
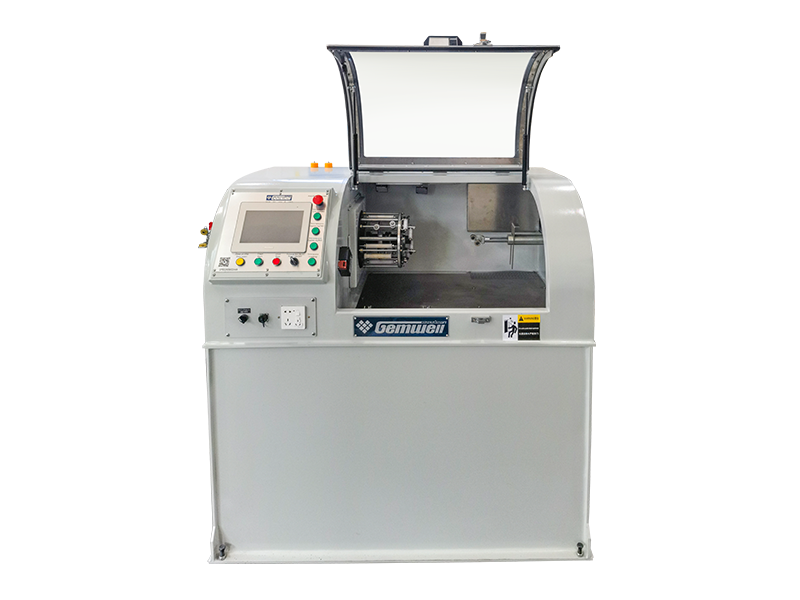
Lekka, zintegrowana skręcarka na pojedynczym wsporniku z zewnętrznym kabestanem Ta lekka konstrukcja integruje wspornik i zewnętrzny kabestan, upraszczając konserwację i zmniejszając wahania napięcia. Doskonale nadaje się do produkcji kabli ogólnego przeznaczenia, wymagającej stabilnej geometrii przewodnika. Zobacz produkt → Często zadawane pytania
Jaką tolerancję przekroju poprzecznego powinna posiadać maszyna do skręcania miedzi?
W przypadku większości kabli ogólnego przeznaczenia tolerancja średnicy zewnętrznej powinna wynosić ±0,05 mm, gdy przewód jest mierzony w tym samym miejscu na szpuli. W przypadku bardzo cienkich drutów, np. splotek 0,2 mm w kablach o dużej elastyczności, tolerancja ±0,03 mm jest bardziej realistyczna i wymaga maszyny o wyjątkowo stabilnym naprężeniu.
Czy maszyna do skręcania par drutów jest tym samym, co maszyna do wiązania splotów?
Nie. Maszyna do skręcania par drutów skręca ze sobą dwa już uformowane przewody w parę. Maszyna do wiązania splotek pobiera wiele pojedynczych drutów i tworzy pojedynczy przewodnik. Obie maszyny znajdują się na różnych etapach procesu produkcji kabli.
Dlaczego zagęszczenie zmienia zewnętrzną średnicę przewodu linkowego?
Zagęszczenie powoduje zbliżenie poszczególnych drutów do siebie i wypełnienie szczelin pomiędzy nimi. Zmniejsza to średnicę powłoki przy tym samym przekroju miedzi. Na przykład 7-żyłowy przewodnik o powierzchni miedzianej 1,5 mm² może mieć średnicę 1,68 mm przed zagęszczeniem i 1,55 mm po zagęszczeniu.
Co powoduje owalny, a nie okrągły przekrój poprzeczny po skręceniu?
Najczęstszą przyczyną jest nierówne napięcie poszczególnych przewodów. Jeśli napięcie drutu różni się w zależności od szpulki, niektóre druty będą umieszczone wyżej niż inne. Kabel przejdzie następnie przez matrycę formującą w sposób niecentryczny, tworząc owalny kształt. Drugą przyczyną jest zużyta matryca formująca z nieokrągłym otworem.
Jak często należy wymieniać matryce formujące na linii skręcającej?
Nie ma jednej odpowiedzi, ale praktyczną zasadą jest pomiar otwarcia matrycy co 500 godzin pracy. Jeżeli otwór wzrósł o więcej niż 0,01 mm, należy wymienić matrycę. W przypadku linii działającej 24 godziny na dobę, 7 dni w tygodniu, może to oznaczać co 4–8 tygodni, w zależności od twardości drutu i prędkości.
Dlaczego skok skrętu różni się pomiędzy parami w tym samym kablu wieloparowym?
Celowo zastosowano różne skoki skrętu, aby zmniejszyć przesłuch między parami. W kablach Ethernet cztery pary często mają cztery różne długości skrętu. Maszyna produkująca te kable musi być w stanie ustawić każdą parę niezależnie i zachować stały odstęp na całej długości.
 Powiązane Produkty