E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Izolacja XLPE istnieje z jednego powodu: zwykły polietylen nie wytrzyma, gdy kabel się nagrzeje. Sieciowanie powoduje zmianę struktury polimeru, dzięki czemu materiał przestaje się topić, zachowuje integralność elektryczną i wytrzymuje a Stała temperatura przewodu 90°C ze szczytami zwarciowymi do 250°C. Jeśli produkujesz kable zasilające, okablowanie samochodowe lub przemysłowe kable sterownicze, XLPE jest punktem odniesienia, z którym porównujesz każdą inną izolację. W tym przewodniku omówiono, czym jest izolacja XLPE, jak działa, w jaki sposób jest wytłaczana i co należy ocenić przy wyborze linii do wytłaczania.
Co to jest izolacja XLPE i dlaczego sieciowanie zmienia wszystko
XLPE oznacza usieciowany polietylen. Surowcem jest polietylen o dobrej rozlewności i czystości, przetwarzany zwykle w temperaturze topnienia poniżej 150°C. Po wytłoczeniu kabel przechodzi etap utwardzania, podczas którego oddzielne łańcuchy polimeru łączą się w trójwymiarową sieć. Ta pojedyncza zmiana przekształca tworzywo termoplastyczne w termoutwardzalne.
Termoplastyczny PE mięknie, gdy przewodnik się nagrzewa i może odkształcić się pod ciśnieniem wewnątrz przewodu lub kanału. XLPE zachowuje swój kształt, ponieważ usieciowana sieć utrzymuje razem łańcuchy polimeru. Praktycznym rezultatem jest kabel, który może nagrzewać się bardziej, przenosić większy prąd przy tym samym rozmiarze przewodnika i wytrzymywać warunki przeciążenia bez zapadania się.
Od termoplastycznego PE po sieć termoutwardzalną
Podczas sieciowania miejsca aktywowane na sąsiednich łańcuchach polietylenowych tworzą wiązania kowalencyjne. W nadtlenku XLPE ciepło rozkłada nadtlenek dikumylu w temperaturze powyżej około 180°C, tworząc wolne rodniki, które tworzą te wiązania. W silanie XLPE wilgoć wywołuje reakcję kondensacji pomiędzy łańcuchami szczepionymi silanem. W obu przypadkach końcowy materiał nie topi się.
Standardowe wskaźniki udanej reakcji sieciowania obejmują wydłużenie po ustaleniu na gorąco poniżej 175% w 200°C (IEC 60811-507) i zawartość żelu typowo powyżej 70-80%. Jeżeli stopień usieciowania jest niewystarczający, izolacja zachowuje pamięć cieplną i może odkształcać się pod wpływem wysokiej temperatury.
Gdzie izolacja XLPE zarabia na życie
Izolacja XLPE dominuje w kablach dystrybucyjnych średniego napięcia od około 6 kV do 35 kV, ale dobrze sprawdza się również w kablach wysokiego i bardzo wysokiego napięcia do 500 kV. Przewody budowlane niskiego napięcia, kable górnicze, kable pokładowe, kable do akumulatorów samochodowych i kable do farm wiatrowych również określają XLPE, gdy zastosowanie wymaga pracy w temperaturze 90°C lub lepszej tolerancji na przeciążenia.
Porównanie izolacji XLPE z innymi związkami izolacyjnymi
Wybór materiału izolacyjnego polega na zrównoważeniu parametrów cieplnych, właściwości dielektrycznych, elastyczności i kosztów. Poniższa tabela porównuje materiały najczęściej spotykane na liniach do wytłaczania.
| Mieszanka izolacyjna | Ciągła ocena przewodu | Szczyt zwarciowy | Przenikalność względna w temperaturze 20°C | Typowe zastosowanie kabla |
|---|---|---|---|---|
| PCV | 70°C | 160°C | 3,0–8,0 | Przewód budowlany niskiego napięcia i przewody elastyczne |
| Termoplastyczny PE | 70°C | 180°C | 2.3 | Przewody niskiego napięcia, wiązki przewodów antenowych |
| XLPE | 90°C | 250°C | 2,3–2,5 | Dystrybucja, energetyka, motoryzacja, przemysł |
| EPR | 90°C | 250°C | 2.8–3.2 | Kable energetyczne górnicze, morskie i elastyczne |
| TPE/TPU | 90°C do 125°C | Zależne od związku | 3,0–4,5 | Elastyczne kable robotyczne i łańcuchowe |
Kluczowe właściwości XLPE, które decydują o konstrukcji kabla
Dane, które mają największe znaczenie w arkuszu danych, można podzielić na trzy grupy: starzenie elektryczne, termiczne i długotrwałe. Oto, czego należy szukać, wraz z typowymi wartościami pojawiającymi się w specyfikacjach złożonych.
- Rezystywność skrośna: związki XLPE wykazują 10 15 do 10 16 om-cm w temperaturze 20°C, dlatego też prąd upływowy pozostaje niski nawet w temperaturze 90°C.
- Względna przenikalność elektryczna: około 2,3 do 2,5 przy częstotliwości sieciowej. Ta niska wartość zmniejsza pojemność i straty dielektryczne w długich obwodach dystrybucyjnych.
- Współczynnik rozproszenia (tan delta): poniżej 0,001 przy 20°C i częstotliwości zasilania w dobrych związkach; wyższe wartości wskazują na zanieczyszczenie lub wilgoć.
- Wytrzymałość dielektryczna: krótkotrwałe testy wytłaczanej izolacji XLPE często osiągają od 20 do 40 kV/mm w zależności od grubości, konfiguracji elektrod i czystości związku.
- Ocena termiczna: Stała temperatura przewodu 90°C, 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- Odporność na starzenie się i działanie drzew wodnych: związki XLPE (TR-XLPE) opóźniające powstawanie drzew zawierają specjalne dodatki, które spowalniają drzewienie elektrochemiczne w instalacjach mokrych.
Trzy ścieżki sieciowania prowadzące do wytworzenia XLPE
Sposób sieciowania XLPE zmienia układ linii produkcyjnej, skład chemiczny i typy kabli, które można wytwarzać. Na rynku dominują trzy trasy.
Sieciowanie nadtlenkowe
Nadtlenek XLPE jest standardem dla kabli średniego i wysokiego napięcia. Związek zawiera nadtlenek dikumylu, który rozkłada się w wysokiej temperaturze wewnątrz rury do ciągłej wulkanizacji (CV) w temperaturze 350–450°C pary lub azotu pod ciśnieniem. Kabel pozostaje w tubie na tyle długo, aby osiągnąć wymagany stopień usieciowania. Po utwardzeniu produkty uboczne nadtlenku muszą odgazować, w niektórych konstrukcjach, przez kilka dni lub nawet tygodni, zanim będzie można zakończyć kabel.
Sieciowanie silanowe
Silan XLPE wykorzystuje proces dwuetapowy (Sioplas) lub jednoetapowy (Monosil). Polietylen jest szczepiony winylosilanem, a następnie sieciowany pod wpływem gorącej wody lub pary. Po wytłaczaniu następuje kąpiel utwardzająca; prędkości linii są zwykle niższe, ponieważ wilgoć musi przedostać się do izolacji. Metoda ta jest popularna w przypadku przewodów niskiego napięcia, kabli samochodowych i innych produktów cienkościennych, gdzie dodatkowa inwestycja w lampę CV nie jest uzasadniona.
Sieciowanie radiacyjne
Akcelerator wiązką elektronów napędza reakcję sieciowania przy kontrolowanych poziomach dawek mierzonych w kiloGrayach. Promieniowanie XLPE nadaje się do produktów cienkościennych, materiałów termokurczliwych i drutów specjalnych, które wymagają równomiernego sieciowania bez chemii wysokotemperaturowej. Dawkę, głębokość penetracji i prędkość linii należy dokładnie dopasować do grubości ścianki izolacji.
| Metoda | Wyzwalacz | Sprzęt produkcyjny | Typowe odcinki kabli |
|---|---|---|---|
| Nadtlenek | Podgrzać powyżej 180°C i ciśnienie | Rura CV, łańcuchowa lub pionowa | Kable zasilające SN/WN |
| Silane | Wilgoć | Wytłaczarka plus wanna lub wanna do utwardzania | Przewody nn, kable samochodowe |
| Promieniowanie | Wiązka elektronów | Akcelerator i ekranowanie | Druty cienkościenne, termokurczliwe, lotnicze |
Wytłaczanie izolacji XLPE: proces i sprzęt
Wytłaczanie izolacji XLPE wygląda podobnie do wytłaczania PE, ale kontrola czystości i temperatury jest znacznie bardziej wymagająca. Zanieczyszczenia dowolnego rodzaju – spalony związek, kurz lub cząstki metalu – tworzą słaby punkt, który może spowodować powstanie pustki lub drzewa pod wpływem naprężenia elektrycznego. Wiele fabryk dedykuje specjalną wytłaczarkę do XLPE i uruchamia ją w kontrolowanym środowisku.
Temperatura topnienia musi zazwyczaj mieścić się w wąskim przedziale 120–140°C dla silanu XLPE tak, że sieciowanie rozpoczyna się dopiero na etapie utwardzania, a nie w beczce. Geometria ślimaka, stopień sprężania i chłodzenie lufy wpływają na profil temperatury. Zmieniacz sit z drobną siatką utrzymuje stopiony materiał w czystości i pomaga zatrzymać zanieczyszczenia z napływającej mieszanki.
W przypadku konstrukcji średniego napięcia potrójne wytłaczanie polega na ułożeniu wewnętrznej warstwy półprzewodnikowej, izolacji XLPE i zewnętrznej warstwy półprzewodnikowej w jednej operacji. W głowicy izolacyjnej zastosowano konstrukcję z rdzeniem gładkim lub rowkowanym, aby uzyskać interfejs wolny od defektów, ponieważ jakakolwiek nieregularność na styku koncentruje naprężenia elektryczne.
W przypadku linii do izolacji przewodów i kabli z rdzeniem litym wszechstronna wytłaczarka przystosowana do mieszanek LSZH, XLPE, TPE i TPU umożliwia zakładowi przełączanie między produktami bez zmiany całej linii. Stabilność temperatury, wąska tolerancja grubości ścianki i szybka zmiana materiału decydują o tym, ile użytecznego kabla można wyprodukować w ciągu jednej zmiany.
Linia obsługująca XLPE wraz z LSZH, TPE i TPU zapewnia elastyczność w przypadku zmiany zamówień między typami kabli samochodowych, budowlanych i przemysłowych. Przed zatwierdzeniem sprawdź konstrukcję ślimaka wytłaczarki, dokładność kontroli temperatury i rzeczywistą prędkość linii dla wymaganej grubości ścianki.
Poszycie i wykończenie kabla opartego na XLPE
Izolacja to tylko połowa historii. Zewnętrzna powłoka chroni rdzeń przed uszkodzeniami mechanicznymi, wilgocią, chemikaliami i promieniowaniem UV. Związki XLPE są również stosowane na poszycia, gdy wymagana jest wysoka odporność na ciepło i ścieranie, podczas gdy poszycia LSZH są stosowane w budynkach użyteczności publicznej, tunelach i statkach w celu ograniczenia dymu i toksycznych gazów podczas pożaru.
Kabel z izolacją XLPE i powłoką XLPE lub LSZH może pracować nieprzerwanie w temperaturze 90°C przez cały okres użytkowania. Linie poszycia zwykle pracują z większą wydajnością niż linie izolacji, ponieważ ściana płaszcza jest grubsza, a wymagania dotyczące jakości powierzchni są różne. Strefy temperatur, prędkość odciągania i układ koryta chłodzącego muszą zapobiegać skurczowi i utrzymywać koncentrykę osłony.
Pełniejsze omówienie tego etapu można znaleźć w naszym Baza wiedzy na temat maszyn do wytłaczania drutów i kabli przed określeniem linii.
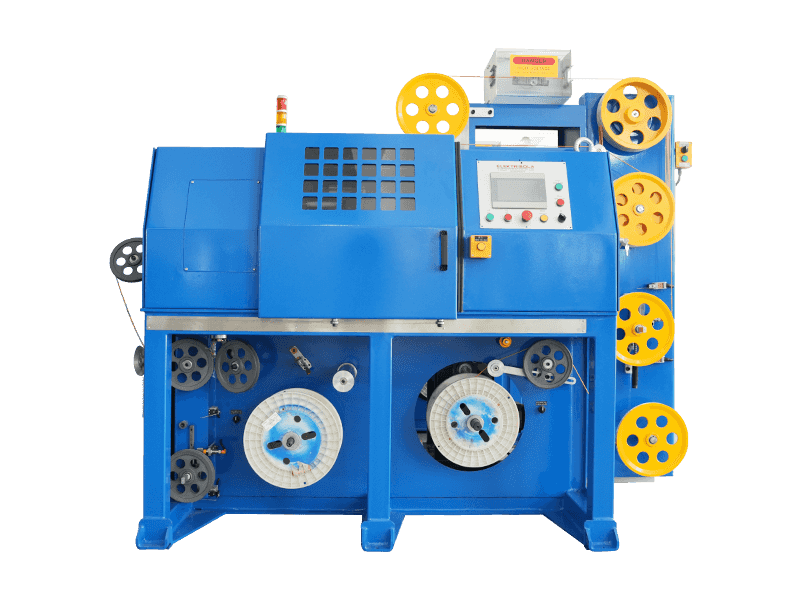
 Konfigurowalna linia do wytłaczania osłon LSZH/XLPE/TPE/TPU Ta linia do wytłaczania obsługuje materiały ognioodporne o wysokiej lepkości do kabli przyjaznych dla środowiska. Charakteryzuje się solidną mocą napędu, zaawansowanym chłodzeniem i stabilnym poborem, aby zapobiegać defektom powierzchni i wspierać ciągłą produkcję. Zobacz produkt →
Ten sam producent może zazwyczaj dostarczyć zarówno linie izolacyjne, jak i osłonowe, co upraszcza uruchamianie, szkolenia i zarządzanie częściami zamiennymi. Asortyment wytłaczarek do osłon GEMWELL obejmuje PVC, PE, PP, PU, LSZH, XLPE, TPE i TPU, a także silikon do pracy w osłonach w wysokich temperaturach.
Typowe wady izolacji XLPE i sposoby ich zapobiegania
Problemy nie zawsze pojawiają się podczas wytłaczania; wiele z nich pojawia się w gotowym teście kabla. Oto awarie, które najczęściej powodują wysłanie kabla XLPE do komory odrzutów.
- Zanieczyszczenie: kurz, wilgoć, metal lub rozłożony polimer w stopie mogą powodować koncentrację naprężeń. Środki łagodzące: warunki przypominające pomieszczenie czyste, dedykowana wytłaczarka i zestawy sit do dokładnej filtracji.
- Przypalanie: jeśli stop utrzymuje się zbyt długo powyżej temperatury początkowej, w beczce zaczyna się sieciować nadtlenek lub silan. Łagodzenie: ścisła kontrola temperatury cylindra, śruba o niskim ścinaniu i krótki czas przebywania.
- Pustki i mikropustki: uwięziona wilgoć lub lotny gaz tworzy ubytki podczas utwardzania. Środki zaradcze: osusz mieszankę, zarządzaj przepływem powietrza w zbiorniku i kontroluj warunki odgazowania.
- Drzewa wodne: w wilgotnych warunkach i przy dużym obciążeniu prądem zmiennym, z niedoskonałościami przez lata wyrastają przypominające drzewa ścieżki degradacji. Środki zaradcze: użyj TR-XLPE, gładkich powierzchni i utwardzania na sucho.
- Chropowatość interfejsu: szorstka granica między warstwami izolacji i półprzewodników wzmacnia naprężenia elektryczne. Łagodzenie: współwytłaczanie i odpowiednia konstrukcja głowicy.
- Różnice w grubości ścianek: izolacja mimośrodowa nie przechodzi testów dielektrycznych w najcieńszym miejscu. Łagodzenie: pomiar laserowy ze sterowaniem w pętli zamkniętej.
- Problemy z przyczepnością w konstrukcjach mokrych: warstwy półprzewodnikowe oddzielają się od izolacji. Środki zaradcze: dopasuj szybkość utwardzania związku i ostrożnie obchodź się z kablem po utwardzeniu.
Regularne czyszczenie, udokumentowane harmonogramy konserwacji i szkolenia operatorów zapobiegają większości tych problemów. Zobacz nasz praktyczny przewodnik po obsługa, konserwacja i naprawa maszyn do wytłaczania w celu rutynowej konserwacji możesz dostosować się do swojej linii.
Na co zwrócić uwagę przy wyborze linii do wytłaczania izolacji XLPE
Przed porównaniem ofert zapisz asortyment produktów, docelową prędkość linii i zakres grubości ścianek. Następnie oceń każdą linię pod kątem tych czynników:
- Pokrycie złożone: linia powinna obejmować PE, XLPE, LSZH, TPE i TPU w wymaganych temperaturach topienia, bez zanieczyszczeń krzyżowych.
- Kontrola temperatury: strefy zamknięte z dokładnością plus/minus 1–2°C i wystarczającym chłodzeniem beczki dla niższej temperatury topnienia silanu XLPE.
- Konstrukcja śrubowa i matrycowa: dostosowana do obróbki o niskim ścinaniu i dostosowana do cienkich lub grubych ścian izolacyjnych.
- Filtracja: wydajny zmieniacz sit, dzięki czemu zmiany siatki nie powodują długich przestojów w produkcji.
- Pomiar i kontrola: laserowy miernik średnicy ze sprzężeniem zwrotnym do odciągu i śrubą do kontroli grubości ścianki on-line.
- Konfiguracja linii: zwrotnica, kabestan lub tancerz, długość koryta chłodzącego i nawijarka odbierająca, wszystkie wymiary dostosowane do wymaganych prędkości.
- Wsparcie producenta: dokumentacja, części zamienne, uruchomienie i szkolenia. Dostawca posiadający instalacje eksportowe w wielu krajach zmniejsza ryzyko przestojów.
Jeśli dzisiaj planujesz produkować kable w izolacji XLPE, a jutro chcesz mieć opcję LSZH, TPE lub TPU, praktyczną odpowiedzią jest linia izolacji przeznaczona dla wszystkich czterech. Maszyna modułowa spłaca się szybciej, ponieważ możesz przyjąć szerszą gamę zamówień bez drugiej inwestycji.
Często zadawane pytania dotyczące izolacji XLPE
Jaka jest różnica między izolacją XLPE a zwykłą izolacją PE?
Zwykły PE to tworzywo termoplastyczne, które mięknie w temperaturze około 100°C i ogranicza wytrzymałość przewodu do 70°C. XLPE jest usieciowany w termoutwardzalną sieć, która nie topi się, co pozwala na ciągłą pracę w temperaturze 90°C i szczytową temperaturę zwarciową 250°C. XLPE jest również znacznie lepiej odporny na pękanie pod wpływem naprężeń środowiskowych niż termoplastyczny PE.
Czy XLPE można wytłaczać na standardowej wytłaczarce PE?
XLPE na bazie silanu można często przetwarzać na wytłaczarce PE przy ścisłej kontroli temperatury i czystych warunkach, ale ślimak, filtracja i podawanie materiału muszą być odpowiednie dla konkretnego związku. Nadtlenek XLPE do kabli średniego napięcia wymaga bardziej specjalistycznego sprzętu, ponieważ etap utwardzania odbywa się po wytłaczaniu w linii CV. Należy także unikać podawania XLPE po związkach zmniejszających palność na tej samej linii, chyba że cylinder i ślimak są doskonale oczyszczone.
Jaka jest maksymalna temperatura robocza izolacji XLPE?
W przypadku standardowych kabli w izolacji XLPE maksymalna ciągła temperatura pracy przewodu wynosi 90°C. W stanie przeciążenia wartość ta wynosi zwykle 130°C, a maksymalna dopuszczalna temperatura przewodu przy zwarciu wynosi 250°C przez czas do pięciu sekund, zgodnie z normą IEC 60502. Sprawdź dokładne wartości w normach dotyczących kabli, ponieważ w niektórych specjalnych konstrukcjach podawane są niższe wartości.
Co to jest drzewo wodne w kablach XLPE?
Zadrzewianie wodne to proces degradacji elektrochemicznej, podczas którego wilgoć i naprężenia elektryczne stopniowo powodują powstawanie mikrostruktur w kształcie drzewa w wyniku niedoskonałości izolacji lub powierzchni stykowych. Nie powoduje natychmiastowej awarii, ale z biegiem lat zmniejsza wytrzymałość dielektryczną i może prowadzić do awarii starych kabli średniego napięcia. Nowoczesne, utwardzane na sucho i odporne na działanie drzew związki XLPE znacznie spowalniają ten proces.
Czy izolację XLPE stosuje się również w kablach niskiego napięcia?
Tak. Oprócz kabli elektroenergetycznych średniego i wysokiego napięcia, XLPE występuje w drutach budowlanych niskiego napięcia, kablach samochodowych, kablach odbiorczych do farm wiatrowych i przemysłowych kablach sterowniczych. Głównymi powodami są wyższa ciągła temperatura znamionowa, lepsza odporność na przeciążenia oraz większa odporność na chemikalia i pękanie naprężeniowe w porównaniu z PVC lub PE. W przypadku cienkościennych produktów niskiego napięcia najczęstszą metodą jest sieciowanie silanowe i radiacyjne.
 Powiązane Produkty