English
 中文简体
 Product Category
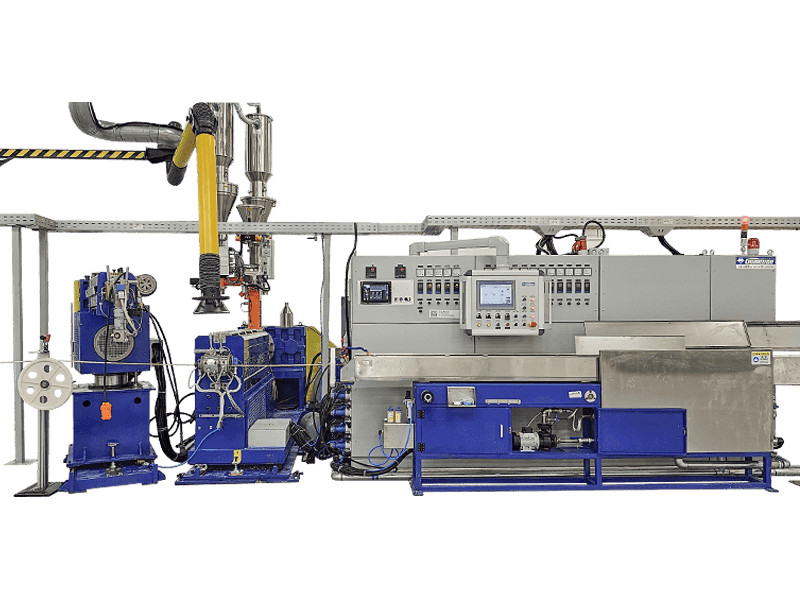
Maszyna do wytłaczania osłon PVC / PE / PP / PU jest niestandaryzowanym sprzętem z możliwośc
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
Maszyna do wytłaczania osłon PVC / PE / PP / PU jest niestandaryzowanym sprzętem z możliwośc
Read More +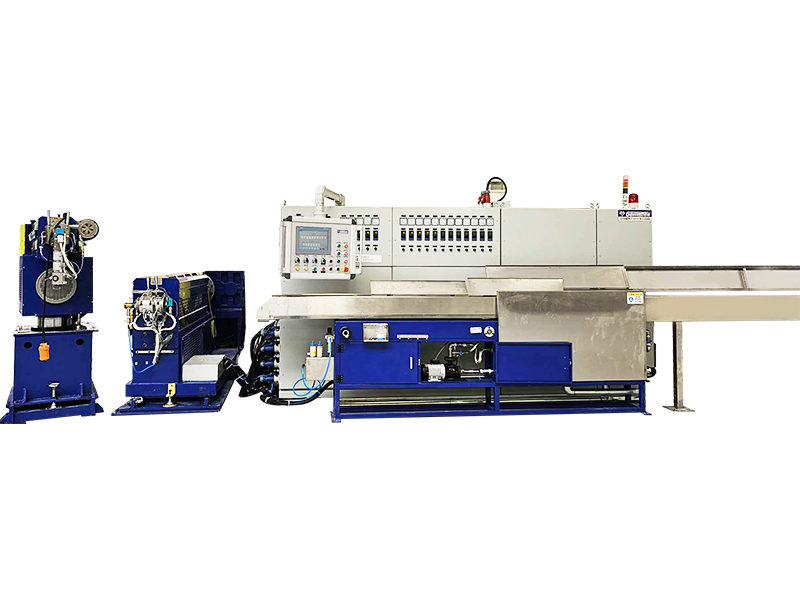
Product Category
Linia do wytłaczania osłon LSZH/XLPE/TPE/TPU to sprzęt niestandaryzowany z możliwością dost
Read More +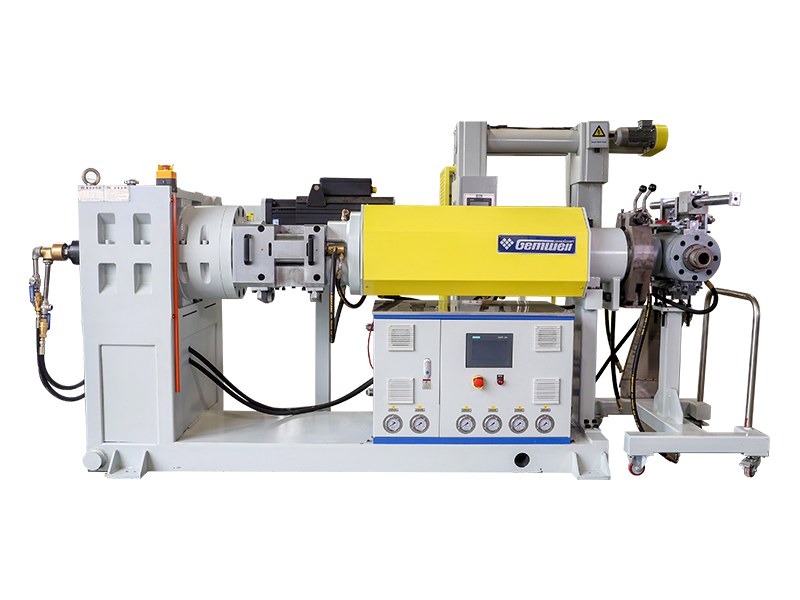
Product Category
Linia do wytłaczania osłon silikonowych to sprzęt niestandaryzowany z możliwością dostosowa
Read More +Wytłaczanie osłony ma na celu pokrycie skręconego drutu pierścieniową tuleją. Warstwa osłony odgrywa ważną rolę w ustalaniu wewnętrznej struktury fizycznej wielożyłowych drutów rdzeniowych i zapewnianiu zewnętrznej ochrony izolacji. Zewnętrzna warstwa kabla ma bezpośredni kontakt z obiektami zewnętrznymi. Jego wytrzymałość mechaniczna, właściwości elektryczne, ochrona środowiska, odporność na zmęczenie, odporność na warunki atmosferyczne itp. różnią się w zależności od obszaru zastosowania. Aby spełnić wymagania, powszechnie stosowane wytłaczanie osłony ma następujące typy: zgodnie z różnymi wymaganiami ochrony środowiska materiału osłony, dzieli się je na przyjazne dla środowiska nietoksyczne wytłaczanie materiału i wytłaczanie materiału nie chroniącego środowiska; zgodnie z różnymi wymaganiami dotyczącymi odporności ogniowej i zmniejszania palności warstwy osłonowej, dzieli się ją na wytłaczanie z opóźniającym palenie niskodymnym, bezhalogenowym i wytłaczanie z materiału nieognioodpornego (tj. materiału konwencjonalnego); według różnych poziomów napięcia, dzieli się go na wytłaczanie zewnętrznej powłoki drutu o małych rozmiarach i duże wytłaczanie zewnętrznej powłoki kabla zasilającego średniego wysokiego napięcia. Zgodnie z różnymi procesami formowania zestalającego warstwę osłony po wytłaczaniu, dzieli się ją na zwykłe formowanie chłodzące w zbiorniku wody i formowanie sieciujące za pomocą napromieniowania w tunelu suszącym w wysokiej temperaturze (lub inne metody sieciowania). Według różnych obszarów zastosowania drutu, dzieli się go na wytłaczanie powłoki drutu i wytłaczanie powłoki kabla.

Czas założenia

Powierzchnia zabudowy (m²)

Liczba pracowników

Własność intelektualna
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A Wytłaczarka drutowa o dużej mocy jest podstawą każdego zakładu kablowego produkującego przewody o dużej średnicy lub o duż
Read More +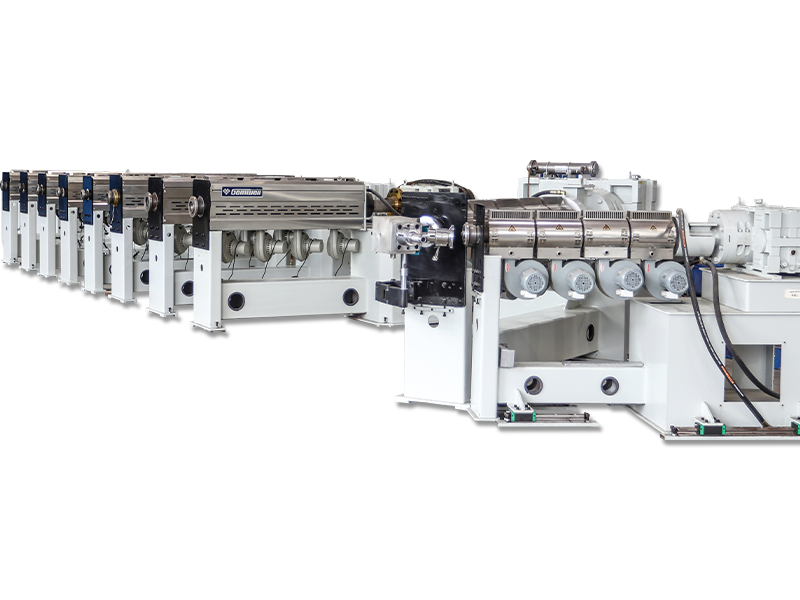
2026-09-07
Webmaster
Co oznacza łączenie pęczków Skręcanie wiązek to metoda konstrukcji przewodnika, w której dwa lub więcej gołych drutów jest skrę
Read More +
2026-09-04
Webmaster
O firmie GEMWELL Serdecznie zapraszamy, Hala E2, stoisko nr A41 i przedstawi nasze najnowsze rozwiązania w trzech kluczo
Read More +
2026-08-31
Webmaster
Gdzie faktycznie decyduje się o jakości ściany kablowej Z rynienki chłodzącej wychodzi drut budowlany w izolacji PCV o przekroju 0,5
Read More +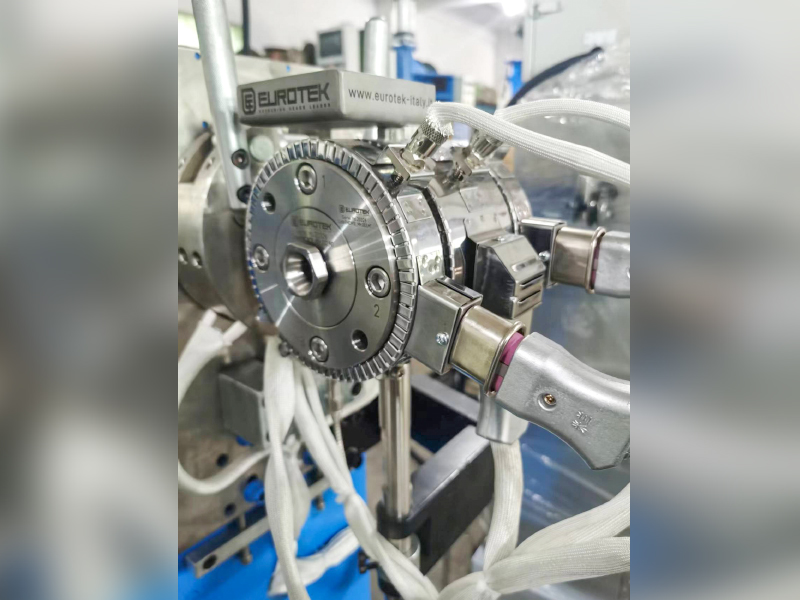
2026-08-27
Webmaster
W przypadku kabli Twinax w serwerach AI obniżenie efektywnej Dk izolacji (powietrze ≈1, FEP≈2,1) jest kluczem do ograniczenia strat, przekrzyw
Read More +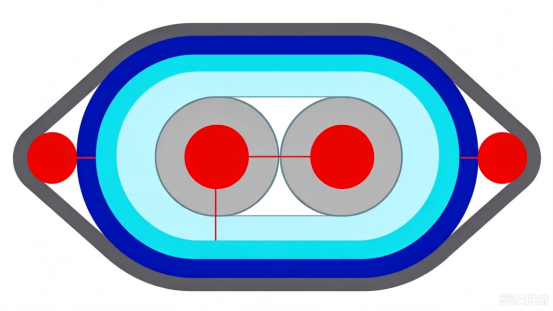 FAQ
Kable sieciowe CAT7 i CAT8 różnią się głównie szybkością transmisji i częstotliwością.
CAT7 obsługuje prędkości transmisji do 10 Gbps przy częstotliwości 600 MHz, natomiast CAT8 obsługuje prędkości do 25 Gbps lub 40 Gbps przy częstotliwości 2000 MHz.
Podczas produkcji należy stosować wysokiej jakości materiały przewodzące, ściśle kontrolować odstępy między parami i grubość izolacji, należy stosować skuteczne techniki ekranowania, takie jak ekranowanie dwuwarstwowe, aby zmniejszyć przesłuchy i zakłócenia zewnętrzne, zapewniając integralność sygnału.
Należy zastosować dwuwarstwową konstrukcję ekranującą, z wewnętrzną warstwą folii aluminiowej i zewnętrzną warstwą plecionej siatki, aby zwiększyć zdolność przeciwzakłóceniową kabla; jednocześnie należy zoptymalizować rozmieszczenie par i zwiększyć odstępy między parami, aby zmniejszyć przesłuchy.
Optymalizując geometrię pary, precyzyjnie kontrolując dopasowanie impedancji, stosując wysokiej jakości materiały izolacyjne i stosując skuteczne techniki ekranowania, można zminimalizować straty odbiciowe, aby zapewnić integralność sygnału.
Automatyczna prowadnica i kontrola napinania pomagają utrzymać stałe napięcie podczas całego procesu owijania, zapewniając równomierne pokrycie, unikając wahań naprężenia podczas zużycia taśmy, zmniejszając szybkość pękania.
Kable PCIe 6.0 i PCIe 7.0 różnią się pod względem szybkości transmisji i wymagań dotyczących integralności sygnału. PCIe 6.0 wykorzystuje technologię modulacji PAM4 z prędkością transmisji do 64 GT/s, podczas gdy PCIe 7.0 dodatkowo zwiększa prędkość transmisji, wykorzystuje bardziej zaawansowane technologie modulacji i wymaga wyższej integralności sygnału i mniejszych opóźnień.
Należy wybierać materiały przewodzące o niskich stratach, optymalizować strukturę geometryczną par, redukować przesłuchy między parami, stosować wysokiej jakości materiały izolacyjne, a procesy produkcyjne powinny być ściśle kontrolowane w celu zmniejszenia opóźnienia i tłumienia sygnału.
Precyzyjna kontrola średnicy przewodu, grubości izolacji i odstępów między parami oraz wykorzystanie analizatorów impedancji do monitorowania w czasie rzeczywistym zapewnia, że impedancja kabla mieści się w określonym zakresie, aby uniknąć odbić i strat sygnału.
Zastosowanie skutecznej technologii ekranowania, takiej jak ekranowanie dwuwarstwowe, zastosowanie materiałów przewodzących o niskiej rezystancji, optymalizacja geometrii pary przewodów, zmniejszenie wycieku elektromagnetycznego i kontrola poziomu EMI drutu.
Wysokie prędkości transmisji wymagają bardziej rygorystycznej kontroli integralności sygnału, co wiąże się z koniecznością stosowania materiałów przewodzących o niskich stratach, precyzyjnej kontroli geometrii pary oraz redukcji przesłuchów i opóźnień, aby sprostać wymaganiom szybkiej transmisji.
Należy wybierać materiały izolacyjne o niskiej stałej dielektrycznej i stycznej o małych stratach, takie jak PTFE lub PI, aby zmniejszyć tłumienie i opóźnienie sygnału.
Korzystając z reflektometrii w dziedzinie czasu (TDR) i innego sprzętu testującego, można monitorować w czasie rzeczywistym opóźnienie transmisji kablowej, aby upewnić się, że mieści się ono w określonym zakresie, zapobiegając problemom z jakością transmisji sygnału.
Precyzyjna kontrola średnicy przewodu i grubości izolacji, optymalizacja rozmieszczenia par, redukcja przesłuchów między parami oraz zastosowanie materiałów przewodzących o niskiej rezystancji mogą skutecznie kontrolować rezystancję i indukcyjność kabla.
Korzystając z analizatorów widma i innego sprzętu testującego, można monitorować w czasie rzeczywistym prędkość transmisji kabla, aby upewnić się, że spełnia ona wymagania projektowe, zapobiegając problemom z jakością transmisji sygnału.
Kontrola temperatury wytłaczarki wpływa bezpośrednio na jakość warstwy izolacyjnej lub osłonowej. Zbyt wysoka lub zbyt niska temperatura spowoduje niestabilność właściwości materiału i wpłynie na ogólną jakość kabla.
Skok skrętki określa elastyczność i wytrzymałość na rozciąganie skręconego drutu. Krótsza podziałka zwiększa elastyczność, a dłuższa podziałka zwiększa wytrzymałość na rozciąganie.
W branży produkcji drutu i kabli wytłaczarki osłon odgrywają kluczową rolę, określając nie tylko jakość i trwałość produktu, ale także bezpośrednio wpływając na wydajność produkcji i kontrolę kosztów. Jako wiodąca firma w tej dziedzinie, Gemwell Electrical Technology (Jiangsu) Co., Ltd. wykorzystuje swoją rozległą wiedzę techniczną i niezawodne zaangażowanie w usługi, aby zapewnić kompleksowe wsparcie klientom na całym świecie.
1. Jaka jest podstawowa zasada działania a maszyna do wytłaczania drutów i osłon kabli ?
Wytłaczarka do drutu i powłoki kabla to specjalistyczna maszyna, która topi i wytłacza tworzywa termoplastyczne w celu utworzenia jednolitej warstwy ochronnej na powierzchni przewodów lub kabli. Jego podstawowy mechanizm obejmuje system podawania, jednostkę wytłaczającą ślimakową oraz sekcję chłodzącą i kształtującą. Surowiec (taki jak polietylen lub polichlorek winylu) jest podawany do leja zasypowego i podgrzewany do stanu stopionego za pomocą obracającego się ślimaka. Stop jest następnie wytłaczany przez głowicę matrycy, tworząc ciągłą warstwę osłonową. Na koniec osłona jest szybko zestalana za pomocą układu chłodzenia wodą lub powietrzem. Proces ten wymaga precyzyjnej kontroli temperatury i ciśnienia, aby grubość, gęstość i wykończenie powierzchni osłony spełniały standardy branżowe. Dostarczając tego typu maszyny, Gemwell Electrical Technology kładzie nacisk na inteligentny system kontroli temperatury, który zapewnia wydajną i stabilną pracę. Co więcej, całodobowy serwis szybkiego reagowania zapewnia klientom natychmiastową pomoc techniczną w przypadku jakichkolwiek nieprawidłowości operacyjnych, unikając przerw w produkcji.
2. Jakie materiały są powszechnie stosowane w maszynach do wytłaczania drutów i kabli? Jak wybór tych materiałów wpływa na wydajność produktu końcowego?
Maszyny do wytłaczania drutów i osłon kabli powszechnie przetwarzają materiały termoplastyczne, takie jak polietylen (PE), polichlorek winylu (PVC), polipropylen (PP) i specjalne gumy. Wybór materiału ma bezpośredni wpływ na wytrzymałość mechaniczną osłony, odporność na warunki atmosferyczne, właściwości izolacyjne i oddziaływanie na środowisko. Na przykład PE jest często stosowany w kablach zewnętrznych ze względu na jego doskonałą odporność chemiczną i wytrzymałość w niskich temperaturach, podczas gdy PVC jest szeroko stosowany w kablach budowlanych ze względu na jego opłacalność i ognioodporność. Niedopasowane wskaźniki szybkości płynięcia materiału lub niewłaściwe proporcje dodatków mogą prowadzić do powstawania pęcherzyków, pęknięć lub nierównomiernego skurczu powłoki, skracając żywotność kabla. Gemwell Electrical Technology uwzględnia technologię optymalizacji kompatybilności materiałów w swoich konstrukcjach maszyn, aby pomóc klientom uniknąć tych defektów. Co więcej, dzięki rocznemu zapewnieniu jakości firmy, klienci mogą w odpowiednim czasie otrzymać profesjonalną diagnozę i rozwiązania, jeśli napotkają wahania wydajności na etapie stosowania materiału, zapewniając, że ich produkty stale spełniają standardy.
3. Jakie są główne obszary zastosowań maszyn do wytłaczania drutów i kabli? W jaki sposób ich przewaga technologiczna wpływa na rozwój przemysłu?
Maszyny te są szeroko stosowane w przesyle energii, sieciach komunikacyjnych, elektronice samochodowej i infrastrukturze budowlanej. Na przykład przy produkcji kabli przesyłowych wysokiego napięcia wytłaczarki zapewniają wysoką izolację i odporność na promieniowanie UV. W produkcji kabli światłowodowych osłony muszą być cienkie, lekkie i elastyczne, aby chronić rdzeń światłowodu. Ich zalety technologiczne polegają na wysokiej precyzji kontroli wytłaczania. Na przykład system sprzężenia zwrotnego o zamkniętej pętli może regulować prędkość wytłaczania w czasie rzeczywistym, aby dostosować się do kabli o różnych średnicach i złożonych konstrukcjach, poprawiając w ten sposób wydajność produkcji i spójność produktu. Wraz z rozwojem energii odnawialnej i technologii 5G wytłaczarki osłonowe kierują branżę w stronę lekkiej i przyjaznej dla środowiska produkcji. Gemwell Electrical Technology wspiera te innowacyjne zastosowania swoim sprzętem. W połączeniu z dożywotnią pomocą serwisową klienci otrzymują na bieżąco zalecenia dotyczące modernizacji w miarę ekspansji na nowe obszary, dzięki czemu ich maszyny pozostają przyszłościowe.
4. Dlaczego konserwacja i kalibracja maszyn do wytłaczania drutów i kabli jest tak istotna? Jakie są typowe punkty awarii?
Konserwacja i kalibracja wytłaczarki są kluczem do zapewnienia długotrwałej i wydajnej pracy. Zużycie ślimaka, starzenie się elementów grzejnych lub odchylenia w systemie sterowania mogą prowadzić do wad produkcyjnych, takich jak nierówna grubość osłony lub niestabilna szybkość wytłaczania. Typowe punkty awarii obejmują zmęczenie metalu w ślimaku i cylindrze, awarię czujnika temperatury i zablokowanie matrycy. Jeśli problemy te nie zostaną szybko rozwiązane, problemy te nie tylko zwiększają liczbę złomów, ale mogą również powodować zdarzenia związane z bezpieczeństwem. Regularna kalibracja obejmuje próbę ciśnieniową, kalibrację temperatury i czyszczenie ślimaka w celu utrzymania dokładności wytłaczania. Gemwell Electric Technology podkreśla podstawową wartość swoich usług Gemwell: dzięki 24-godzinnemu mechanizmowi szybkiego reagowania klienci otrzymują natychmiastową pomoc na miejscu lub zdalną w przypadku awarii, unikając kosztownych przestojów. Ponadto roczna gwarancja jakości obejmuje wszystkie najważniejsze komponenty, zapewniając rozsądne koszty konserwacji.
5. Jakie czynniki techniczne i serwisowe należy wziąć pod uwagę przy wyborze dostawcy maszyn do wytłaczania drutów i powłok kabli?
Wybór dostawcy wymaga kompleksowej oceny parametrów technicznych maszyny (m.in. dokładności wytłaczania, efektywności energetycznej, stopnia automatyzacji) oraz systemu obsługi posprzedażowej. Czynniki techniczne obejmują to, czy konstrukcja ślimaka optymalizuje przepływ materiału i czy system sterowania obsługuje wielostopniową kontrolę temperatury. Czynniki usługowe kładą nacisk na szybkość reakcji, zasoby szkoleniowe i długoterminowe wsparcie. Na przykład środowiska o dużej wydajności wymagają od dostawców zapewnienia szybkich dostaw części zamiennych i planów konserwacji zapobiegawczej. Gemwell Electrical Technology wyróżnia się profesjonalnym zespołem i obietnicą Gemwell: wszelkie problemy operacyjne są rozwiązywane w ciągu 24 godzin, roczna gwarancja zapewnia bezawaryjną pracę nowych maszyn, a dożywotnie wsparcie serwisowe obejmuje cały cykl życia sprzętu, od instalacji i uruchomienia po modernizację techniczną, zapewniając klientom bezproblemowe rozwiązania. To nie tylko zmniejsza całkowity koszt posiadania, ale także pomaga klientom utrzymać przewagę na wysoce konkurencyjnym rynku.

 Custom Maszyna do wytłaczania drutów i osłon kabli Manufacturers