E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Jeśli zdejmiesz zewnętrzną powłokę z kabla sieciowego Cat 6, linii danych USB lub kabla sterującego niskiego napięcia, kolorowa izolacja na każdym miedzianym przewodniku będzie najprawdopodobniej polietylenem (PE). Izolacja drutu polietylenowego to lita lub spieniona warstwa polimeru wytłaczana wokół przewodnika w celu izolowania sygnałów elektrycznych i utrzymania stałej impedancji, rezystancji izolacji i pojemności na całej długości kabla. Bezpośrednia odpowiedź na pytanie, dlaczego inżynierowie wciąż wybierają PE, jest następująca: łączy w sobie niską stałą dielektryczną około 2,26 przy 1 MHz ze współczynnikiem rozproszenia poniżej 0,0005 i rezystywnością skrośną powyżej 10 16 om-cm i szeroki zakres roboczy od -40°C do 70°C, a wszystko to przy niższej gęstości i niższym koszcie niż większość alternatyw.
W produkcji kabli izolacja polietylenowa jest nakładana za pomocą linii do wytłaczania. Mieszankę PE topi się za pomocą wytłaczarki jednoślimakowej, przepuszcza przez głowicę poprzeczną nad poruszającym się przewodnikiem i schładza w rynnie z wodą, tworząc gładką, koncentryczną ściankę. Ta sama rodzina materiałów jest stosowana w kurtkach, ale warstwy izolacyjne to obszary, w których związki PE spełniają najsurowsze wymagania dotyczące grubości ścianek, koncentryczności, struktury komórek spienionych i czystości.
Dlaczego polietylen jest domyślnym wyborem w przypadku izolacji przewodów
Polietylen od dziesięcioleci zajmuje wiodącą pozycję w izolacji przewodów, a przyczyny tego zjawiska są wymierne, a nie niepotwierdzone. Kiedy projektanci porównują materiały izolacyjne, biorą pod uwagę następujące wartości:
- Stabilność elektryczna - lity PE utrzymuje stałą dielektryczną pomiędzy 2,25 a 2,35 przy 1 MHz i współczynnik rozproszenia tak niski jak 0,0002, co utrzymuje niską utratę sygnału w skrętce i kablach koncentrycznych.
- Rezystancja izolacji - rezystywność skrośna powyżej 10 16 om-cm wytwarza bardzo niski prąd upływowy, co ma znaczenie zarówno dla bezpieczeństwa operatora, jak i zachowania integralności sygnału w wilgotnym środowisku.
- Odporność na wilgoć - PE pochłania mniej niż 0,01 procent wagowych wody w standardowym 24-godzinnym teście zanurzeniowym, dzięki czemu właściwości elektryczne pozostają stabilne wewnątrz kanałów, przewodów i instalacji zakopanych bezpośrednio.
- Waga i koszt materiału - Gęstość PE waha się od 0,918 do 0,965 g/cm3, więc na każdy kilometr izolowanego przewodnika zużywa się mniej polimeru niż PCV, który zwykle mieści się w przedziale od 1,2 do 1,5 g/cm3.
- Brak migracji plastyfikatora - PE nie jest dodawany do ciekłych plastyfikatorów, więc wymiary, elastyczność i parametry elektryczne nie zmieniają się w czasie, jak to ma miejsce w przypadku niektórych elastycznych preparatów PVC.
- Możliwość recyklingu - PE jest tworzywem termoplastycznym, zatem złom rozruchowy i izolację niezgodną ze specyfikacją można granulować i ponownie przetwarzać, co zmniejsza ilość odpadów materiałowych w zakładach kablowych.
Typy związków PE stosowane do izolacji przewodów
„Izolacja drutu polietylenowego” nie jest jednym materiałem. Dostawcy mieszanek klasyfikują PE według gęstości, struktury molekularnej i zdolności do pienienia, a każdy typ zmienia zachowanie kabla w terenie. Poniższa tabela podsumowuje najpopularniejsze gatunki PE stosowane w wytłaczaniu izolacji.
| Stopień PE | Zakres gęstości (g/cm3) | Stała dielektryczna | Typowe zastosowanie kabla |
|---|---|---|---|
| LDPE | 0,918 - 0,925 | 2.26 | Kable LAN, żyły koncentryczne, kable sterujące |
| LLDPE | 0,915 - 0,930 | 2.27 | Elastyczne przewody, w których wymagana jest odporność na pęknięcia naprężeniowe |
| MDPE | 0,926 - 0,940 | 2.28 | Kable komunikacyjne, kable odgałęźne |
| HDPE | 0,941 - 0,965 | 2.32 | Przewód telefoniczny, kable pionowe, obszary o dużym obciążeniu |
| Spieniony PE (chemiczny) | Żywica bazowa 0,92 | 1,3 - 1,6 po spienieniu | Kable do transmisji danych Cat 5e/6/6A, rdzenie koncentryczne |
W przypadku kabli do transmisji danych i komunikacji dominującym wyborem stał się spieniony PE. Ogniwa gazowe rozproszone w izolacji obniżają efektywną stałą dielektryczną, co bezpośrednio poprawia prędkość propagacji i zmniejsza tłumienie. W przypadku okablowania maszyn i przewodów urządzeń bardziej powszechny jest lity LDPE lub MDPE, ponieważ cienkie ścianki są łatwiejsze do kontrolowania, a właściwości mechaniczne są bardziej przewidywalne.
Kluczowe właściwości elektryczne i mechaniczne izolacji polietylenowej
Projektant kabli czyta arkusz danych związku PE inaczej niż operator wytłaczarki. Cztery poniższe liczby decydują o większości decyzji projektowych: stała dielektryczna, współczynnik rozproszenia, rezystywność objętościowa i wytrzymałość dielektryczna. Pozostała część arkusza danych, w tym gęstość i zakres temperatur, wpływa na sposób konfiguracji linii.
| Własność | Typowa wartość | Dlaczego to ma znaczenie |
|---|---|---|
| Stała dielektryczna (1 MHz) | 2,25 - 2,35 ciała stałego | Niższe wartości oznaczają niższą pojemność i większą prędkość sygnału |
| Współczynnik rozproszenia (1 MHz) | 0,0002 - 0,0005 | Niskie wartości zmniejszają tłumienie sygnału o wysokiej częstotliwości |
| Rezystywność objętościowa | Powyżej 10 16 om-cm | Utrzymuje niski prąd upływowy w wilgotnych lub zapylonych warunkach |
| Wytrzymałość dielektryczna | 18 - 28 kV/mm | Określa maksymalne napięcie, jakie może wytrzymać izolacja |
| Stała temperatura pracy | -40°C do 70°C | Ogranicza użycie PE w gorących środowiskach bez sieciowania |
| Absorpcja wody (24 h) | Poniżej 0,01% | Chroni parametry elektryczne w instalacjach o dużej wilgotności |
Praktyczny wniosek jest prosty: jeśli kabel musi pracować w ogrzewanej komorze silnika, w gorącym środowisku przemysłowym lub w instalacjach wysokiego napięcia powyżej 1 kV, izolacja z litego PE osiąga swoje granice. W takich przypadkach producent kabli zmienia rodzinę związków, zamiast próbować wypchnąć PE poza swoje okno projektowe.
Jak stosuje się izolację polietylenową: wytłaczanie stałe, piankowe i tandemowe
Metoda wytłaczania określa, czy gotowa izolacja spełnia parametry impedancji, pojemności i parametrów mechanicznych zapisane w specyfikacji kabla. Polietylen można aplikować na trzy praktyczne sposoby, a każdy z nich wymaga innej konfiguracji linek.
Wytłoczka z litego PE do kabli cienkościennych i ogólnego przeznaczenia
W procesie wytłaczania w stanie stałym związek PE jest plastyfikowany za pomocą wytłaczarki jednoślimakowej przy stosunku L/D pomiędzy 24:1 a 28:1. Profil temperatury beczki zwykle mieści się w zakresie od 150°C do 210°C, w zależności od wskaźnika szybkości płynięcia związku. Stopiony PE przepływa przez dyszę poprzeczną, ląduje na podgrzanym przewodniku, a następnie wpływa do koryta z wodą, gdzie zamarza, tworząc jednolitą ściankę. Do najważniejszych instrumentów na dalszym etapie procesu zalicza się laserowy miernik średnicy, monitor pojemności i tester iskier, który wykrywa dziury przy pełnej prędkości linii. W przypadku zakładów kablowych produkujących izolację PVC/PE/PP/PU przy częstych zmianach materiałów linia z rdzeniem solidnym z łatwym dostępem do śrub i beczek zapewnia najszybszą zmianę zadania na zadanie.
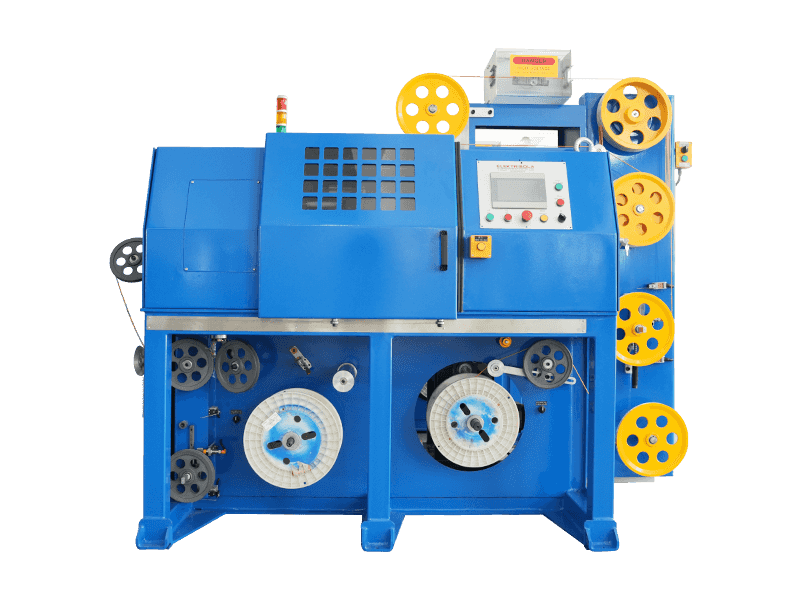
 Linia do wytłaczania izolacji z drutu stałego z PVC/PE/PP/PU Linia ta obsługuje izolację solid-core do przewodów elektronicznych i sygnałowych z szybką zmianą materiałów, zbudowaną dla zakładów wymagających stabilnej tolerancji średnicy i stałej jakości wytłaczania przy częstych zmianach zadań. Zobacz produkt →
Wytłoczka ze spienionego PE do kabli sieciowych i koncentrycznych
Izolację drutu ze spienionego polietylenu wytwarza się przez zmieszanie chemicznego środka porotwórczego ze związkiem PE przed wytłaczaniem. Porofor rozkłada się wewnątrz kleju i tworzy miliony małych komórek, zmniejszając stałą dielektryczną z około 2,26 do 1,3 - 1,6. Niższa stała dielektryczna bezpośrednio poprawia opóźnienie propagacji i tłumienie, dlatego wysokiej klasy kable do transmisji danych i kable koncentryczne opierają się na piance PE. Wyzwaniem jest jednorodność ogniw: jeśli profil temperatury wzdłuż cylindra i matrycy zmienia się, komórki rosną nierównomiernie, a pojemność zmienia się metr po metrze. Dedykowana linia izolacji spienianych chemicznie rozwiązuje ten problem, zapewniając precyzyjne określenie stref temperaturowych i dłuższą sekcję chłodzenia.
Linia izolacji drutu z rdzeniem spienionym chemicznie do PE/PP/PU Zaprojektowana do izolacji piankowej, która obniża stałą dielektryczną i tłumienie sygnału, linia ta oferuje precyzyjną kontrolę temperatury w zakresie ± 1°C i obsługuje wytłaczanie dwuwarstwowe, aby dodać solidną powłokę na delikatnej warstwie pianki. Zobacz produkt → Linie tandemowe i szeregowe do szybkiej produkcji
Linie do wytłaczania tandemowego PE umieszczają dwie lub więcej wytłaczarek w kolejności, dzięki czemu można nakładać wiele warstw izolacji bez przewijania rdzenia. Ten układ jest powszechny w przypadku kabli do transmisji danych skręconych parami, w których w jednym przejściu nakładana jest jedna warstwa litego PE i jedna warstwa pianki. Zaletą jest to, że przyczepność i koncentryczność między warstwami są zablokowane, gdy przewodnik jest nadal wyrównany, a prędkość linii zależy od wydajności chłodzenia i naprężenia odbierającego, a nie od liczby przewinięć kabla. Więcej o montażu wytłaczarek w linii można przeczytać, sprawdzając układ przekładni, ślimaka i cylindra opisany szczegółowo na stronie strona konfiguracji części wytłaczarki .
Polietylen kontra PVC, XLPE i FEP do izolacji przewodów
Większość pytań dotyczących wyboru materiału w fabrykach kabli sprowadza się do czterech kandydatów: PE, PVC, XLPE i FEP/PFA. Poniższe porównanie opiera się na typowych wartościach dostawców mieszanek i standardowych warunkach testowych.
| Materiał | Stała dielektryczna | Współczynnik rozproszenia | Zakres temperatur | Typowe zastosowanie |
|---|---|---|---|---|
| PE | 2,25 - 2,35 | 0,0002 - 0,0005 | -40°C do 70°C | Dane, telefon, sterowanie, koncentryczne |
| PVC | 3,0 - 5,0 | 0,05 - 0,10 | -20°C do 70°C | Przewód budowlany, przewody elastyczne, zasilanie/sterowanie |
| XLPE | 2.3 | 0.001 | -40°C do 90°C | Kable elektroenergetyczne średniego napięcia |
| FEP/PFA | 2,0 - 2,1 | 0.0001 | -65°C do 200°C | Wysoka temperatura, wysoka częstotliwość, przemysł lotniczy |
Wniosek producenta kabla jest praktyczny: wybierz solidny PE, gdy integralność sygnału i koszt mają największe znaczenie w normalnym zakresie temperatur; przejść na PCV, gdy priorytetem jest elastyczność i niski koszt oprzyrządowania; przejdź na XLPE tylko wtedy, gdy linia musi wytrzymać podwyższone temperatury przewodnika; i zarezerwuj FEP/PFA dla środowisk, w których nic innego nie toleruje ciepła.
Typowe wady izolacji PE i sposoby ich zapobiegania
Fabryki kabli stosujące izolację PE wielokrotnie odnotowują ten sam zestaw usterek. Znajomość przyczyny i rozwiązania przed rozpoczęciem zlecenia produkcyjnego pozwala zaoszczędzić zarówno materiał, jak i czas maszyny.
| Wada | Objaw | Prawdopodobna przyczyna | Korekta |
|---|---|---|---|
| Pęknięcie stopu | Szorstka powierzchnia przypominająca skórkę pomarańczy | Nadmierna szybkość ścinania lub niska temperatura głowicy | Zmniejsz prędkość linii lub zwiększ temperaturę matrycy |
| Umrzyj ślinotok | Grube osady na krawędzi matrycy | Zdegradowany PE przylega do krawędzi matrycy | Okresowo czyść matrycę; sprawdź gorące punkty |
| Zmiana średnicy | Przesunięcie pojemności i impedancji | Niestabilna temperatura uciągu lub topnienia kabestanu | Sprawdź napięcie odbioru i kontrolę strefy grzewczej |
| Nierówne komórki piankowe | Skoki pojemności wzdłuż kabla | Niedopasowanie temperatury rozkładu środka porotwórczego | Stabilizuj profil lufy; sprawdzić dawkowanie związku |
| Problemy z przyczepnością przewodnika | PE odrywa się od miedzi podczas usuwania izolacji | Zimny przewodnik lub powierzchnia z utlenionej miedzi | Zwiększ temperaturę podgrzewacza przewodu |
Większość tych defektów nie wynika ze złego składu chemicznego polimeru. Pochodzą one z niestabilnej kontroli temperatury, zużytej geometrii śruby lub wahań napięcia. Dlatego procedura konserwacji linii do wytłaczania jest tak samo ważna jak formuła mieszanki; zalecanym podejściem jest postępowanie zgodnie z udokumentowaną procedurą harmonogram eksploatacji, konserwacji i napraw dla każdej jednostki wytłaczarki.
Co sprawdzić przed zakupem sprzętu do wytłaczania izolacji PE
Nowa linia do izolacji PE jest inwestycją długoterminową, dlatego decyzję dotyczącą sprzętu należy podjąć w oparciu o materiały, które będziesz stosować, typy kabli, które planujesz produkować, oraz prędkość linii wymaganą przez Twój system jakości. Poniższa lista kontrolna obejmuje najważniejsze decyzje podejmowane na poziomie maszyny.
- Geometria śruby i stosunek L/D - Izolacja PE wymaga śruby zaprojektowanej do topienia przy średnim ścinaniu. Beczka 24:1 do 28:1 L/D ze śrubą barierową zapewnia wyższą wydajność i lepszą jednorodność stopu niż uniwersalna śruba PVC.
- Liczba stref temperaturowych - co najmniej pięć lub sześć niezależnych stref ogrzewania i chłodzenia na cylindrze, plus oddzielne sterowanie na poprzeczce i matrycy, utrzymuje temperaturę stopu na tyle stabilną, aby można było produkować spieniony PE.
- Projekt poprzeczki i oprzyrządowania - opływowa głowica poprzeczna o małej objętości skraca czas przebywania PE w temperaturze topnienia i minimalizuje ślinienie się matrycy, co jest szczególnie ważne w przypadku zastosowań związanych ze zmianą koloru.
- Pakiet dolny - sprawdzić, czy rynna chłodząca jest wystarczająco długa dla docelowej prędkości linii oraz czy kabestan, tancerz i odbiornik mogą utrzymać napięcie w granicach tolerancji wymaganej dla izolacji cienkościennej.
- Możliwość pienienia - jeśli planujesz wytwarzać kable kategorii 6 lub koncentryczne, linia musi przyjmować przedmieszkę chemicznego środka porotwórczego i utrzymywać wąskie okno wielkości ogniwa wymagane dla stabilnej pojemności.
- Automatyka i sterowanie w pętli zamkniętej - Laserowe mierniki średnicy i monitory pojemności powinny być powiązane z prędkością ślimaka, tak aby odchyłki zostały skorygowane przed wyprodukowaniem długiego odcinka złomu.
- Dostęp konserwacyjny - uchylne pokrywy beczek, łatwo zdejmowalne śruby i wyraźnie oznakowane obwody chłodzące skracają czas potrzebny na czyszczenie pomiędzy PE a innymi związkami.
Do produkcji szybkich kabli do transmisji danych wiele zakładów wybiera dedykowaną linię izolacyjną do połączeń szeregowych PE/PP, dzięki czemu każda warstwa ma swój własny profil temperaturowy. Dostępne konfiguracje możesz porównać w Sekcja maszyny do wytłaczania izolacji drutu aby dopasować układ linii do faktycznie produkowanego asortymentu kabli.
Linia do szybkiego wytłaczania izolacji drutu serii PE/PP Ta zintegrowana szeregowo linia łączy w sobie ciągnienie, wyżarzanie i wytłaczanie miedzi w celu natychmiastowej izolacji przewodów, zapobiegania utlenianiu i utrzymywania stałej wydajności transmisji w długich seriach produkcyjnych dla szybkich przewodów sygnałowych. Zobacz produkt → Często zadawane pytania dotyczące izolacji drutu polietylenowego
Czy w kablach zasilających AC można stosować izolację polietylenową?
Tak, w przypadku kabli niskiego napięcia do około 1 kV, PE zapewnia niski prąd upływowy i dobrą odporność na wilgoć. W przypadku kabli elektroenergetycznych średniego i wysokiego napięcia przemysł zazwyczaj wybiera XLPE, czyli usieciowany PE o wyższej ciągłej temperaturze przewodu. Decyzja opiera się zatem na maksymalnej temperaturze przewodu i klasie napięcia, a nie na nazwie żywicy bazowej.
Jaki zakres temperatur może wytrzymać izolacja drutu PE?
Standardowe gatunki stałego PE są przystosowane do pracy ciągłej w temperaturach od -40°C do 70°C. Niektóre gatunki HDPE tolerują krótkotrwałe skoki temperatury w pobliżu 80°C, ale jeśli kabel będzie nagrzewał się powyżej tej temperatury, właściwym wyborem będzie izolacja XLPE, FEP/PFA lub silikonowa. Przekroczenie temperatury znamionowej przyspiesza utlenianie i powoduje kruchość polimeru.
Dlaczego w kablach sieciowych stosuje się spieniony PE zamiast litego PE?
Spieniony PE zawiera miliony ogniw gazowych, które obniżają stałą dielektryczną z około 2,26 do 1,3 - 1,6. Niższa stała dielektryczna zmniejsza pojemność na jednostkę długości, poprawia prędkość propagacji sygnału i obniża tłumienie, czyli dokładnie te właściwości, których wymagają kable Cat 6, Cat 6A i kable koncentryczne. Kompromis polega na tym, że wytłaczanie spienione wymaga ściślejszej kontroli temperatury niż wytłaczanie stałe.
W jaki sposób producent kabli może szybko ocenić jakość izolacji PE podczas produkcji?
Trzy instrumenty dostępne online dają niemal natychmiastowy obraz: laserowy miernik średnicy do pomiaru średnicy zewnętrznej i koncentryczności, monitor pojemności do sprawdzania jednorodności izolacji na przewodach spienionych oraz tester iskier do wykrywania dziur. Jeśli średnica zewnętrzna mieści się w specyfikacji druku, a wartość pojemności nie ulega zmianie, izolacja jest prawie zawsze akceptowalna. W trybie offline można sprawdzić na krótkiej próbce gładkość powierzchni i przyczepność do przewodu.
Czy masę izolacyjną PE należy wysuszyć przed wytłaczaniem?
W przeciwieństwie do nylonu lub PET, PE prawie nie pochłania wilgoci, więc rutynowe suszenie leja zasypowego nie jest obowiązkowe. Ważnym środkiem ostrożności jest przechowywanie związku w suchych warunkach i unikanie kondensacji na zimnych peletach wchodzących do gorącej beczki. Jeśli pojawią się problemy z wilgocią, ich przyczyną są zwykle nieszczelne uszczelki chłodzące lub wilgotne przechowywanie, a nie sam PE.
 Powiązane Produkty