E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Skręcanie drutu to proces skręcania wielu gołych drutów metalowych w jeden przewodnik kompozytowy. Operację tę wykonuje się przed izolacją lub płaszczem i określa ona elastyczność przewodnika, wytrzymałość mechaniczną i ostateczną niezawodność. Splątany przewodnik to nie tylko luksus; jest to wymóg funkcjonalny dla każdego kabla, który musi się zginać, wibrować lub być prowadzony w ciasnych przestrzeniach.
W większości kabli przemysłowych wzór i klasa splotów bezpośrednio wpływają na trwałość zmęczeniową przy zginaniu, ciągłość elektryczną i koszt instalacji . Niezależnie od tego, czy produkujesz kable zasilające, kable sieciowe, czy wiązki przewodów samochodowych, proces skręcania wyznacza punkt odniesienia dla każdej dalszej operacji.
Co to jest splatanie drutu i dlaczego ma to znaczenie?
Skręcanie drutu to skręcanie dwóch lub więcej pojedynczych drutów w jeden, większy przewodnik. Proces ten istnieje, ponieważ przewodniki lite nie są w stanie wytrzymać powtarzającego się zginania, wibracji ani cykli termicznych w rzeczywistych instalacjach.
Rozważ trzy praktyczne scenariusze:
- An przemysłowy kabel Ethernet musi się stale zginać wewnątrz ramienia robota. Stały przewodnik pękłby po kilkuset cyklach.
- A kabel zasilający poprowadzony przez przewód musi przebiegać zgodnie z zagięciem przewodu bez załamań. Przewody linkowe zginają się łatwiej.
- A kabel sterujący biegnąc obok silnika, występują ciągłe wibracje. Splotki rozkładają naprężenia na wiele drutów, zapobiegając przedwczesnym awariom.
Według IEC 60228 , przewody giętkie są klasyfikowane do klasy 5 i klasy 6, natomiast ASTM B8 określa koncentrycznie ułożone przewody miedziane do zastosowań elektroenergetycznych. Normy te istnieją, ponieważ skręt drutu jest mierzalnym parametrem inżynieryjnym, a nie wyborem estetycznym.
Podstawowe zalety przewodów linkowych
Zalety skręcenia w porównaniu z przewodem litym o równym przekroju można pogrupować w korzyści instalacyjne, operacyjne i związane z łącznością. Poniższa tabela porównuje obie konstrukcje.
| Własność | Solidny dyrygent | Skręcony dyrygent |
|---|---|---|
| Łatwość zginania | Trudno się zgiąć | Łatwo się wygina |
| Żywotność przy zginaniu | Ograniczona | Rozszerzony |
| Odporność na wibracje | Umiarkowane | Znakomicie |
| Efekt skóry AC | Większy opór przy wysokiej częstotliwości | Niższy opór ze względu na większą powierzchnię |
| Zakończenie | Proste lutowanie | Wymaga zagniatania lub lutowania |
| Koszt za metr | Niższy | Wyżej |
Jedna kluczowa korzyść związana jest z pracą przy wysokiej częstotliwości. W obwodach prądu przemiennego prąd płynie blisko powierzchni przewodnika. Przewodniki lite mają mniejszą powierzchnię dla danego przekroju, co zwiększa rezystancję przy wyższych częstotliwościach. Przewody linkowe zmniejszają ten efekt, ponieważ ich łączna powierzchnia jest większa.
Do elastycznych zastosowań, takich jak kable robotyki i kable łańcuchowe , skręt jest obowiązkowy. W takich środowiskach nieskręcone przewodniki pękłyby w ciągu kilku dni.
Główne typy splotów drutu
Splatanie koncentryczne
Splot koncentryczny układa druty w regularne, jednolite warstwy. Środkowy drut jest otoczony pierwszą warstwą składającą się z sześciu drutów, druga warstwa dodaje dwanaście drutów, trzecia dodaje osiemnaście i tak dalej. Każda warstwa skręca się w kierunku przeciwnym do warstwy znajdującej się pod nią, co zapewnia stabilność strukturalną.
Jest to najpopularniejszy typ skrętki stosowany w kablach zasilających, sterowniczych i przemysłowych. Oferuje gładką powierzchnię, którą można łatwo zaizolować i zakończyć. ASTM B8 określa konfigurację geometryczną i tolerancję tej konstrukcji.
Wiązka Stranding
Skrętka wiązkowa skręca ze sobą wiele drutów bez określonego układu geometrycznego. Jest tańszy w produkcji i zapewnia doskonałą elastyczność. Jednakże powierzchnia przewodnika jest nieregularna, co może utrudniać izolację i zakończenie.
Skrętka wiązkowa jest powszechnie stosowana w kablach audio, małych przewodach elektronicznych i zastosowaniach, w których geometria przewodnika nie jest krytyczna. Pasma są po prostu wiązane i skręcone razem, aby zaoszczędzić na kosztach.
Splatanie liny
Splatanie liny buduje przewodnik w dwóch etapach. Najpierw mniejsze żyły są skręcone w podprzewodniki. Następnie te podprzewodniki są skręcone ze sobą, tworząc końcowy przewodnik. Taka konstrukcja zapewnia najwyższy poziom elastyczności i wytrzymałości mechanicznej.
Przewody linowe stosuje się w ciężkie kable górnicze , kable windy , i kable robotyki o wysokiej elastyczności gdzie spodziewane jest ekstremalne zginanie i skręcanie.
| Wpisz | Geometria | Elastyczność | Koszt | Typowe zastosowanie |
|---|---|---|---|---|
| Koncentryczny | Regularne warstwy | Średni | Średni | Moc i kontrola |
| wiązka | Nieregularne | Wysoka | Niski | Dźwięk i sygnał |
| Układanie liny | Wiele podprzewodników | Bardzo wysoki | Wysoka | Kable dynamiczne i górnicze |
Zrozumienie klas splotów drutu od A do M
Klasy przewodników definiują liczbę drutów, liczbę warstw i konfigurację splotów. Klasy te są ustandaryzowane, aby pomóc inżynierom-projektantom w wyborze odpowiedniego przewodnika dla każdego zastosowania.
W przypadku koncentrycznie ułożonych przewodów miedzianych, ASTM B8 definiuje następujące klasy:
| Klasa | Budowa | Typowe zastosowanie |
|---|---|---|
| AA | Pełna lub 1 warstwa | Przewód linii użytkowej |
| A | 1 warstwa wokół środka | Naprawiono okablowanie |
| B | 2 lub więcej warstw | Moc i kontrola cables |
| C | 3 lub więcej warstw | Elastyczne kable zasilające |
| D | 4 lub więcej warstw | Kable przenośne i górnicze |
| M | wiązka or rope construction | Przewody audio i testowe |
Klasa B jest najpowszechniej określaną klasą. Równoważy elastyczność, koszt i wydajność elektryczną. Klasy C i D zapewniają większą elastyczność za dodatkową opłatą, podczas gdy klasa M jest zarezerwowana dla specjalistycznych zastosowań audio i elektronicznych.
Wybór niewłaściwej klasy prowadzi do przedwczesnej awarii mechanicznej lub niepotrzebnych kosztów materiałowych. Na przykład użycie przewodu klasy C w stałym przewodzie instalacyjnym zwiększa koszty bez zwiększania niezawodności. I odwrotnie, użycie klasy A w zastosowaniach robotycznych spowoduje krótki okres użytkowania.
Krytyczne parametry definiujące jakość nici
Cztery parametry określają, czy przewód linkowy spełnia specyfikację wydajności:
- Długość układania: Odległość osiowa dla jednego pełnego skrętu drutu wokół środka. Długość skrętu często wyraża się jako wielokrotność średnicy przewodu. Krótsze długości skrętu pozwalają uzyskać ciaśniejsze i bardziej elastyczne przewodniki, ale zwiększają zużycie materiału i czas produkcji. Typowe stosunki wahają się od 8 do 16-krotności średnicy.
- Kierunek układania: Układ lewostronny (S) lub układ praworęczny (Z). W konstrukcjach koncentrycznych naprzemienne warstwy muszą skręcać się w przeciwnych kierunkach. W przeciwnym razie przewodnik rozwiąże się pod wpływem naprężenia zginającego.
- Kontrola napięcia: Nierównomierne napięcie pomiędzy poszczególnymi drutami powoduje powstawanie luźnych żył lub zbyt ciasnych odcinków. Może to prowadzić do tworzenia się klatek dla ptaków, załamań lub niespójnej średnicy przewodu.
- Koncentryczność: Geometryczny środek przewodu musi pokrywać się ze środkiem warstwy izolacyjnej. Słaba koncentryczność powoduje słabe punkty w ścianie kabla i może prowadzić do niespójnych właściwości elektrycznych.
Parametry te nie są po prostu wartościami abstrakcyjnymi. Są one mierzone na gotowym przewodzie i weryfikowane podczas kontroli jakości. The IEC 60228 norma określa maksymalne wartości rezystancji dla każdej klasy, zapewniając, że przewodność nie zostanie pogorszona przez nadmierne skręcenie.
Typowe wady splotów i jak ich unikać
Wady skrętki są bezpośrednią przyczyną awarii kabla w terenie. Oto najczęstsze problemy i ich praktyczne rozwiązania:
| Wada | Przyczyna | Zapobieganie |
|---|---|---|
| Klatki dla ptaków | Zły kierunek układania pomiędzy sąsiednimi warstwami lub nadmierne naprężenia podczas nawijania | Sprawdź ustawienia kierunku układania; dostosuj napięcie odbioru, aby dopasować je do napięcia wypłaty |
| Luźne pasma | Nierównomierne napięcie drutu od szpuli do szpuli | Używaj aktywnych regulatorów napięcia; kalibrować przed każdą partią |
| Skręcenie | Drut mocno wygięty podczas spłacania | Używaj prowadnic o niskim tarciu; zachować odpowiedni promień zgięcia |
| Nadmierne skręcenie | Długość skrętu jest zbyt krótka w porównaniu ze średnicą drutu | Sprawdź ponownie obliczenia długości skrętu; zwiększyć długość skrętu w zakresie standardowym |
| Przesunięte pasma | Zużyty kabestan lub nierówne napięcie nici | Sprawdź i wymień powłokę kabestanu; ponownie skalibrować napięcie |
Każda wada powoduje, że przewodnik nie spełnia specyfikacji elektrycznych lub mechanicznych. Wczesne wykrywanie poprzez pomiar średnicy online i regularne kontrole naprężenia jest najskuteczniejszą strategią zapobiegawczą.
Jak wybrać odpowiedni sprzęt do splatania
Wybór maszyny do skręcania to inwestycja długoterminowa. Sprzęt powinien obsługiwać zakres drutu, spełniać docelową prędkość produkcji i zapewniać stałą długość skrętu przy minimalnej ilości odpadów.
Kluczowe kryteria wyboru:
- Zakres średnic drutu: Maszyna musi akceptować minimalne i maksymalne rozmiary przetwarzanego drutu. Maszyna przeznaczona do skrętki cienkodrutowej (0,05 mm–0,5 mm) nie poradzi sobie z cięższymi przewodnikami stosowanymi w kablach elektroenergetycznych.
- Szybkość produkcji: Mierzone w obrotach na minutę lub metrach na minutę. Wyższa prędkość zwiększa wydajność, ale zwiększa również ryzyko błędów naprężenia.
- Dokładność długości układania: Maszyny z układami planetarnymi napędzanymi serwo zapewniają precyzyjną kontrolę ułożenia, co ma kluczowe znaczenie w przypadku kabli do transmisji danych i przewodów o dużej elastyczności.
- Zarządzanie napięciem: Aktywna kontrola napięcia zapobiega tworzeniu się klatek dla ptaków i luźnym pasmom. Poszukaj czujników napięcia na szpulę i sprzężenia zwrotnego w pętli zamkniętej.
- Elastyczność: Możliwość przełączania pomiędzy operacjami skręcania i owijania bez zmiany maszyny oszczędza miejsce i pracę.
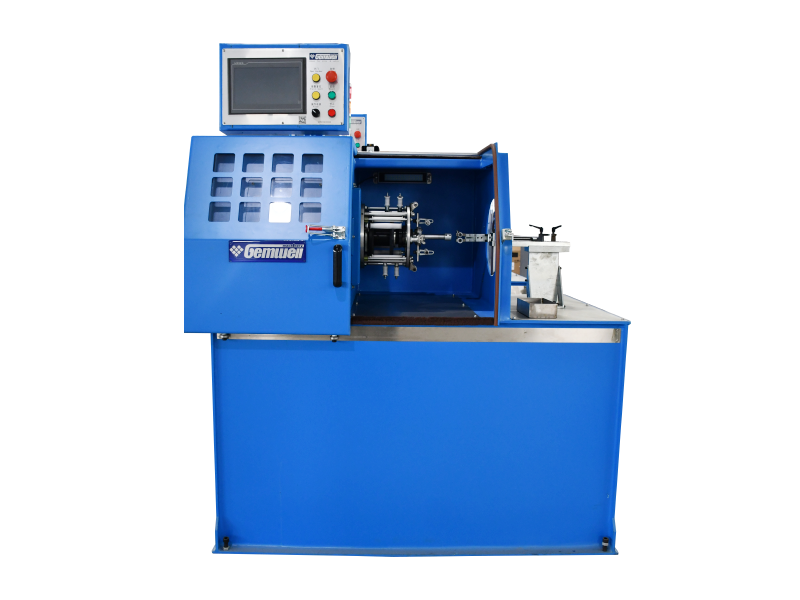
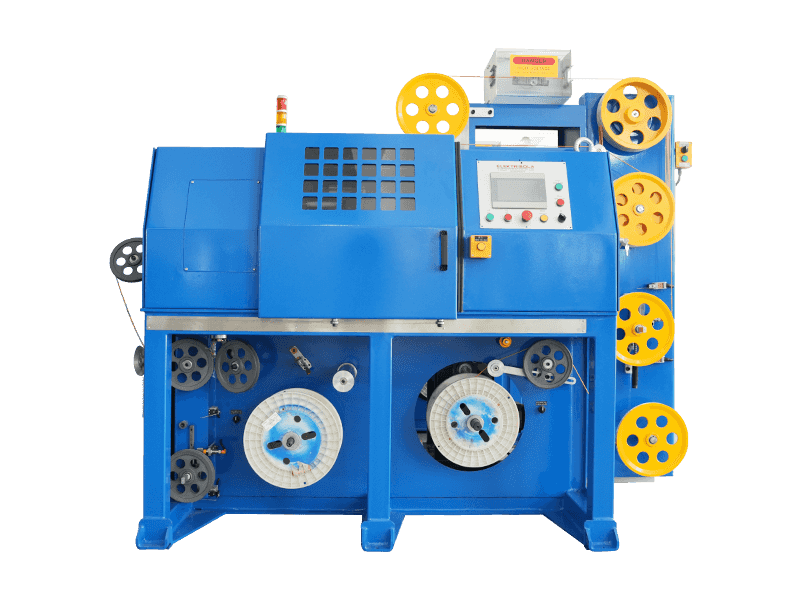
W przypadku operacji pojedynczego skrętu o dużej objętości praktycznym wyborem jest pojedyncza skręcarka wspornikowa. Łączy w sobie zwijanie, skręcanie i odbieranie w kompaktowej obudowie, zmniejszając zapotrzebowanie na powierzchnię o około 30% w porównaniu z tradycyjnymi linkami splatającymi.
 Pojedyncza skręcarka wspornikowa z naciągiem różnicowym prędkości Ta kompaktowa skręcarka integruje skręcanie, skręcanie i odbieranie, zmniejszając powierzchnię podłogi o około 30% w porównaniu z tradycyjnymi liniami. Jego napęd różnicowy dostosowuje prędkość nawijania, aby utrzymać stałą prędkość linii i stały skok, co jest idealne w przypadku dużych operacji z pojedynczym skrętem. Zobacz produkt →
W przypadku kabli sieciowych niezbędne są skręcarki pozbawione skrętów. Zachowują geometrię pary podczas procesu skręcania, co zachowuje integralność sygnału i zmniejsza przesłuchy. Maszyny te są szeroko stosowane w produkcji kabli Cat5e do Cat8.
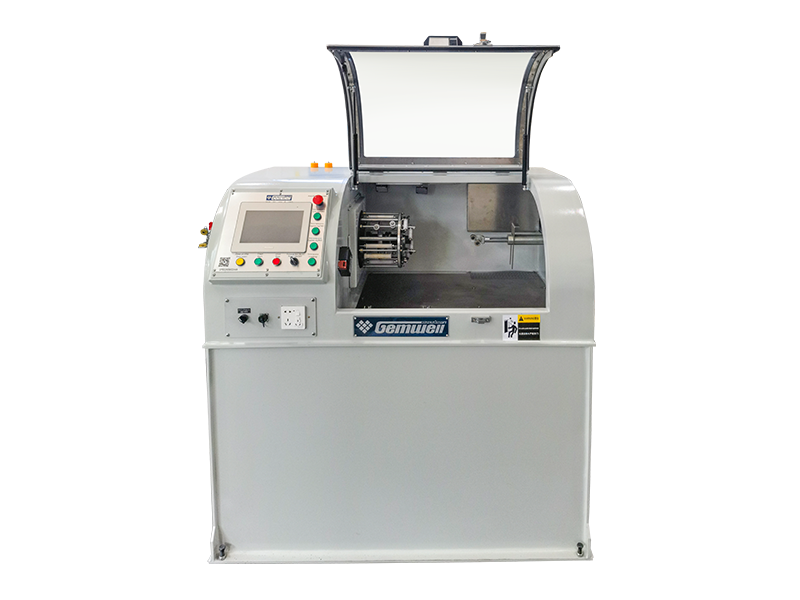
Zintegrowana skręcarka zwrotna do kabli sieciowych Zaprojektowana do precyzyjnego skręcania par, maszyna ta wykorzystuje niezależny kabestan w obrotowym łuku, co zapewnia dokładną kontrolę nachylenia i niskie naprężenia. Skręt wsteczny eliminuje skręcanie wewnętrzne, zapewniając zwarte, proste pary, które zwiększają integralność sygnału i redukują przesłuchy w kablach Cat5e do Cat8. Zobacz produkt → Jeżeli przewody uziemiające muszą być łączone w pary sygnałów, maszyna musi pomieścić dodatkowy przewód bez zmniejszania długości skrętu. W tym zastosowaniu często wykorzystuje się skręcarkę kabłąkową ze zintegrowanymi możliwościami owijania, zwłaszcza w kablach do transmisji danych w samochodach i przemyśle.
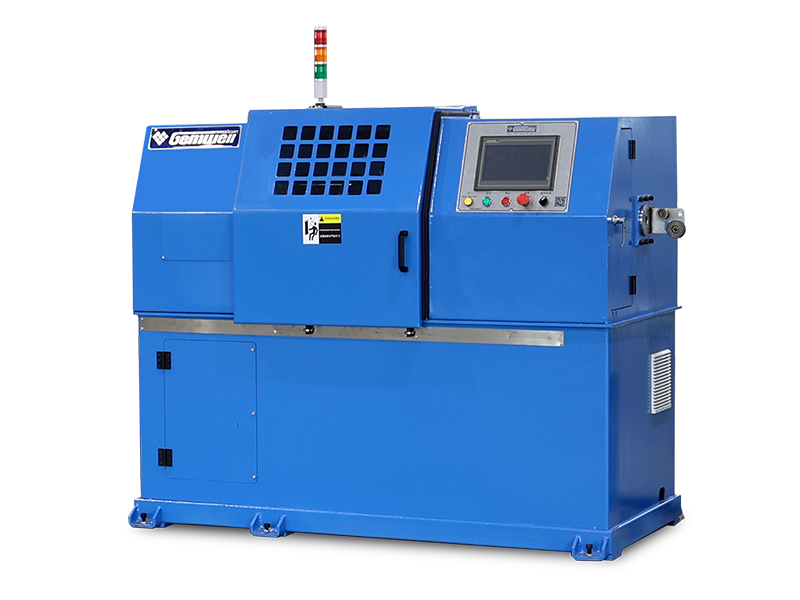
Maszyna do skręcania par typu łukowego ze skrętem tylnym, drutem uziemiającym i owinięciem środkowym Maszyna ta obsługuje pary z przewodami uziemiającymi i taśmą ekranującą. Skręcanie o pojedynczym skoku ze 100% zwrotem skrętu wstecznego zmniejsza naprężenia i poprawia wygląd kabla oraz parametry elektryczne. Idealny do samochodowych i przemysłowych kabli do transmisji danych wymagających zintegrowanego owinięcia bez utraty długości skrętu. Zobacz produkt → Często zadawane pytania
Jaka jest różnica między skręcaniem drutu a skręcaniem drutu?
Skręcenie drutu łączy wiele gołych drutów w jeden przewodnik. Skręcanie drutu to szerszy termin, który obejmuje skręcanie i ma również zastosowanie do skręconych par lub zespołów wieloprzewodowych. W produkcji kabli skręcanie odnosi się konkretnie do konstrukcji przewodnika, podczas gdy skręcanie może opisywać skręcanie par lub montaż kabla.
Jaka jest minimalna liczba żył w przewodzie linkowym?
Przewodnik o ułożeniu koncentrycznym z jednym drutem środkowym i jedną warstwą sześciu drutów ma łącznie siedem żył. Jest to minimum dla standardowej konstrukcji koncentrycznej. Konstrukcje wiązek mogą mieć mniej lub więcej żył, w zależności od wymaganej powierzchni przewodu.
Jaka jest standardowa długość skrętu przewodów miedzianych?
Długość skrętu zwykle wyraża się jako wielokrotność średnicy przewodu. W przypadku przewodów koncentrycznych klasy B typowy zakres wynosi od 8 do 16 razy średnica przewodu. Krótsze długości skrętu zwiększają elastyczność, a dłuższe długości skrętu zmniejszają koszty materiałów.
Czy skręcanie zwiększa opór elektryczny?
Samo skręcenie nie zwiększa oporu, jeśli całkowite pole przekroju poprzecznego pozostaje takie samo. W rzeczywistości przy wysokich częstotliwościach przewody linkowe mogą mieć niższą rezystancję prądu przemiennego niż przewody stałe ze względu na zwiększoną powierzchnię, która zmniejsza efekt naskórkowości.
Jaka jest różnica między przewodnikami klasy 5 i klasy 6?
Przewody klasy 5 są elastyczne i nadają się do okablowania urządzeń. Przewody klasy 6 są wyjątkowo elastyczne i przeznaczone do zastosowań wymagających ekstremalnego zginania, takich jak robotyka, łańcuchy kablowe i maszyny mobilne. Klasa 6 ma cieńsze pojedyncze druty i krótszą długość skrętu.
Skąd mam wiedzieć, której klasy Stranding użyć?
Zacznij od wymagań dotyczących zginania. Jeśli kabel zostanie poprowadzony raz, a następnie pozostanie statyczny, wystarczy klasa B. Jeśli kabel jest często przemieszczany, wybierz klasę 5. Jeśli kabel pracuje w dynamicznym środowisku z ciągłym ruchem, wymagana jest klasa 6 lub ułożenie liny.
Co powoduje pękanie drutu na maszynie skręcającej?
Najczęstszymi przyczynami są nadmierne napięcie nawijacza, zużyte prowadnice szpuli i wadliwy drut od dostawcy. Sprawdź, czy naprężenie drutu jest ustawione poniżej granicy plastyczności drutu i czy wszystkie prowadnice i rolki nie mają ostrych krawędzi. Aby uzyskać szczegółowe informacje techniczne, zobacz ten artykuł na temat charakterystyki maszyn skręcających o dużej prędkości.
Czy można skręcić ze sobą różne metalowe przewody?
Tak. Miedź i miedź cynowana, aluminium i miedź posrebrzana są powszechnie skręcone razem. Przewodniki hybrydowe są stosowane w specjalistycznych zastosowaniach, w których konieczne jest połączenie właściwości termicznych, mechanicznych lub elektrycznych.
Wniosek
Skręcanie drutu jest podstawowym procesem w produkcji kabli. Wybór rodzaju, klasy i wyposażenia splotu ma bezpośredni wpływ na elastyczność, trwałość i koszt kabla. Skręt koncentryczny jest standardem branżowym w przypadku kabli zasilających i sterowniczych, natomiast splot linowy służy do najbardziej wymagających zastosowań dynamicznych.
Kluczowe decyzje powinny opierać się na środowisku użytkownika końcowego: instalacja statyczna, okresowy ruch lub ruch ciągły. Dopasuj klasę przewodu do wymagań mechanicznych i wybierz sprzęt zapewniający precyzyjną długość skrętu, aktywną kontrolę napięcia i niezawodną koncentryczność.
Dzięki odpowiedniej skręcarce możesz zmniejszyć ilość złomu, poprawić jakość kabli i spełnić wymagania mechaniczne swoich klientów bez nadmiernego projektowania przewodnika.
 Powiązane Produkty