E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Wybór maszyny do wytłaczania kabli to decyzja oparta na kilku twardych prawdach: maszyna musi pasować do zestawu materiałów, szybkości linii i budżetu tolerancji. Pierwszy wniosek jest taki, że zwykła wytłaczarka jest zobowiązaniem, a nie aktywem. Maszyna, która dobrze obsługuje PVC, może mieć problemy z FEP, a szybka linia do kabli sieciowych może nie zapewniać wymaganej kontroli średnicy dla samochodowych kabli do transmisji danych. Zanim więc przejrzysz katalogi, musisz dokładnie określić rodzinę kabli, którą planujesz wykonać, oraz wady, których absolutnie nie możesz tolerować. Ten pojedynczy krok pozwala zaoszczędzić więcej pieniędzy niż jakakolwiek zniżka na samą maszynę.
Producenci drutów i kabli często pytają, czy warto zainwestować w najnowszy model wytłaczarki. Praktyczna odpowiedź brzmi: tak, jeśli potrzebujesz większej tolerancji, większej prędkości lub mniejszej ilości złomu. Nie, jeśli spełniasz już wymagania specyfikacji, a wąskie gardło znajduje się w dalszej części łańcucha dostaw. Prawdziwa wartość nowoczesnej maszyny do wytłaczania kabli polega na tym, jak konsekwentnie utrzymuje ona izolację lub średnicę powłoki i koncentryczność przez ośmiogodzinną zmianę, a nie na maksymalnej prędkości pokazanej w broszurze.
Co faktycznie robi maszyna do wytłaczania kabli na Twojej linii produkcyjnej
Sercem linii do produkcji przewodów i kabli jest maszyna do wytłaczania kabli. Podaje granulki polimeru przez podgrzewaną beczkę, topi je i przepycha stopiony materiał wokół pojedynczego przewodnika, tworząc warstwę izolacyjną. Inaczej mówiąc, ta sama zasada dotyczy zewnętrznej powłoki, która chroni kabel przed ciepłem, ścieraniem i wilgocią.
Główne komponenty są spójne w większości maszyn: a zbiornik który odmierza pellet, a śruba który powoduje topienie i wytwarzanie ciśnienia, a beczka ze strefami grzewczymi, a poprzeczka miejsce, w którym przewodnik przechodzi i przyjmuje stopiony materiał, a koryto chłodzące który wiąże polimer, oraz a kabestan który ciągnie kabel z kontrolowaną prędkością. Koordynacja prędkości ślimaka i prędkości bębna określa grubość ścianki i ostateczną średnicę.
Aby dokładniej przyjrzeć się działaniu tych części, możesz zapoznać się z opisem technicznym komponentów wytłaczarki z naszego artykułu na temat składu maszyn do wytłaczania . W artykule tym wyjaśniono, w jaki sposób zużycie zabieraka śruby lub zużyta poprzeczka zmniejsza kontrolę średnicy w sposób łatwy do przeoczenia, ale kosztowny do zignorowania.
Jak wybrać pomiędzy maszynami do wytłaczania izolacji i osłony
Pierwszą decyzją jest zwykle to, czy potrzebujesz wytłaczarki izolacji, wytłaczarki osłonowej, czy obu. Obydwa typy maszyn mają tę samą podstawową architekturę, różnią się jednak konstrukcją śrub, zakresem temperatur cylindra i sposobem obsługi kabla.
Wytłaczarki izolacyjne zazwyczaj przetwarzają cieńsze druty i wymagają znacznie dokładniejszej grubości ścianek, ponieważ warstwa izolacyjna jest cienka, a pojemność kabla zależy od odległości między przewodnikiem a ekranem. Z drugiej strony wytłaczarki płaszcza wypychają grubszą warstwę materiału na rdzeń kabla, który zawiera już wiele przewodników. Tolerancja jest bardziej wyrozumiała, ale przepustowość jest zwykle wyższa.
| Parametr | Wytłaczanie izolacji | Wytłaczanie osłony |
|---|---|---|
| Zakres grubości ścianki | 0,05 do 1,5 mm | 0,5 do 5 mm |
| Typowa prędkość linii | 50 do 400 m/min | 20 do 200 m/min |
| Wspólne materiały | PVC, PE, PP, PU, FEP, PFA, LSZH | PVC, PE, LSZH, XLPE, TPE, TPU, silikon |
| Kluczowa tolerancja | Odchylenie średnicy ±0,02 mm | Odchylenie średnicy ±0,15 mm |
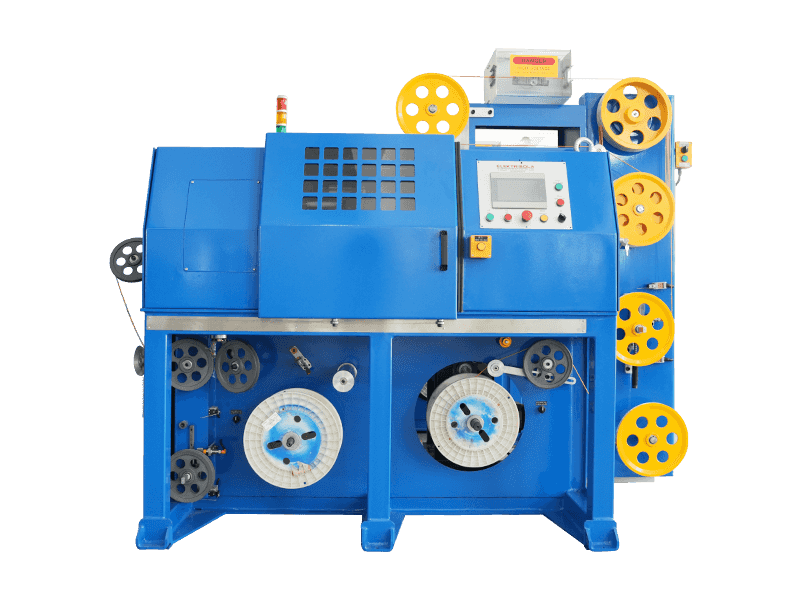
 Linia do wytłaczania osłon PVC/PE/PP/PU Maszyna do wytłaczania osłon PVC / PE / PP / PU jest niestandaryzowanym sprzętem z możliwością dostosowania. Główny model maszyny ma zazwyczaj 70-150 mm i jest powszechnie stosowany w produkcji drutu ... Zobacz produkt →
Jeśli wykonujesz kable sieciowe lub samochodowe kable do transmisji danych, prawie na pewno potrzebujesz najpierw przewodu izolacyjnego i oddzielnej linii osłony. Jeśli wykonujesz prosty drut przyłączeniowy, może wystarczyć jedna wytłaczarka dwufunkcyjna, ale zmiana zajmuje kilka godzin i zmusza do wstrzymania produkcji.
Specyfikacje techniczne określające wydajność w świecie rzeczywistym
Patrzenie na kartę specyfikacji nie wystarczy; musisz wiedzieć, które liczby faktycznie wpływają na Twój produkt. Średnica ślimaka i stosunek L/D wpływają na wydajność i jakość stopu. Śruba 60 mm o stosunku L/D 25:1 jest powszechna w przypadku średniej wielkości linii izolacyjnych. Punktem wyjścia jest wydajność wytłaczarki w kg/h, ale prawdziwym ograniczeniem jest prędkość linii, jaką można osiągnąć przy zachowaniu docelowej grubości ścianki.
Kontrola strefy temperaturowej jest kolejnym krytycznym czynnikiem. Standardowa wytłaczarka do PVC wymaga profilu temperatury cylindra od około 140°C do 180°C. FEP wymaga temperatury od 300°C do 360°C, a silikon wymaga specjalnej konstrukcji śruby. Jeśli Twoja maszyna nie jest w stanie osiągnąć i utrzymać temperatury 350°C z dokładnością do ±5°C, jakość stopionego materiału będzie niska i częste przestoje.
Kontrola średnicy i koncentryczności zależy od systemu pomiarowego. Nowoczesne maszyny wykorzystują mierniki laserowe o rozdzielczości 0,001 mm i czasie reakcji pętli 50 ms lub szybszym. A odchylenie ±0,02 mm na warstwie izolacji o grubości 0,4 mm oznacza różnicę między przepustką a złomem. W przypadku zastosowań związanych z wysoką częstotliwością lub kablami do transmisji danych mimośród ma jeszcze większe znaczenie. Poprzeczka musi mieć możliwość regulacji, aby możliwe było osiągnięcie minimalnego mimośrodu mniejszego niż 2%.
Jeśli aplikacja wymaga linii izolacyjnej z pełnym rdzeniem z PVC, PE, PP lub PU, wytłaczarkę należy od początku skonfigurować pod kątem tych materiałów. Gemwell oferuje dedykowaną wytłaczarkę do izolacji drutów i kabli z pełnym rdzeniem zaprojektowaną dla tych polimerów, co pozwala uniknąć kompromisu w postaci uniwersalnej maszyny.
Linia do wytłaczania izolacji z drutu rdzeniowego z PVC/PE/PP/PU Linia do wytłaczania izolacji z drutu rdzeniowego z PVC/PE/PP/PU is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... Zobacz produkt → Jak wybór materiału wpływa na parametry wytłaczania
Wybrany polimer określa temperaturę beczki, konstrukcję śruby i prędkość chłodzenia. Nie jest to prosty scenariusz z jedną maszyną do wszystkiego.
PVC wybacza błędy i działa w umiarkowanych temperaturach. PE i PP są łatwiejsze w użyciu, ale wymagają ostrożnego chłodzenia, aby zapobiec skurczowi. PU zwiększa odporność na ścieranie, ale jest wrażliwy na wilgoć. FEP i PFA to wysokotemperaturowe tworzywa termoplastyczne stosowane w kablach wyścigowych, kablach lotniczych i szybkich kablach do transmisji danych; wymagają lufy i śruby wykonanych ze stopu odpornego na korozję oraz znacznych inwestycji w kontrolę temperatury. Związki LSZH są stosowane w kablach niskodymowych i bezhalogenowych, ale są one bardzo lepkie i wymagają śruby o większym stopniu sprężania.
Na przykład: Wysokotemperaturowa wytłaczarka izolacji drutu rdzeniowego FEP/PFA zazwyczaj pracuje w temperaturze strefy głównej wynoszącej 330°C, przy prędkości ślimaka od 30 do 80 obr./min. Szybkość linii jest często niższa niż w przypadku PVC, ponieważ przepływ polimeru jest inny, ale powstała izolacja ma doskonałe właściwości dielektryczne.
Jeśli plan rozwoju Twojego produktu obejmuje kable wysokotemperaturowe lub wysokiej częstotliwości, potrzebujesz maszyny, która poradzi sobie w całym zakresie temperatur. Wytłaczarka do drutu w izolacji FEP/PFA firmy Gemwell została zbudowana specjalnie dla tych materiałów, z elementami ze stopu i specjalistyczną geometrią ślimaka.
Linia do wytłaczania izolacji drutu rdzeniowego w wysokiej temperaturze FEP/PFA/ETFE/PEEK/PA Linia do wytłaczania izolacji drutu rdzeniowego w wysokiej temperaturze FEP / PFA / ETFE / PEEK / PA to niestandaryzowany sprzęt z możliwością dostosowania. Główny model ma zazwyczaj 20-50 mm. To ja... Zobacz produkt → Typowe wady wytłaczania kabli i ich pierwotne przyczyny
Kiedy linia zaczyna produkować wadliwy kabel, problemem rzadko jest sama maszyna. Poniższa lista przedstawia najczęstsze wady wytłaczania i miejsca, na które należy zwrócić uwagę w pierwszej kolejności.
- Wahania średnicy – Wskazuje to na niedopasowanie prędkości obrotowej kabestanu i wytłaczarki lub zużyty zabierak ślimaka, który powoduje impulsy ciśnienia.
- Pęcherzyki lub porowatość – Wilgoć w pelletach jest częstym winowajcą. Sprawdź suszarki leja samowyładowczego i otwór podciśnieniowy.
- Izolacja mimośrodowa lub niecentryczna – Przewód nie jest wyśrodkowany w poprzeczce. Jest to często spowodowane zużytą prowadnicą lub uszkodzoną matrycą.
- Słaba przyczepność do przewodnika – Przewód jest za zimny lub polimer jest niewystarczająco stopiony. Może to również wynikać z zanieczyszczenia miedzi.
- Zużycie śruby i lufy – Gdy średnica cylindra wzrasta o więcej niż 0,25 mm, wydajność spada, a stop staje się niejednolity. Jest to problem związany z konserwacją, a nie problemem związanym z tuningiem.
Najlepszym sposobem sprawdzenia, kiedy należy wymienić części, jest śledzenie wskaźnika defektów w czasie. Konserwatywną zasadą w branży jest sprawdzanie końcówki śruby i łba poprzecznego po każdych 500 000 metrach produkcji w przypadku prac z materiałami wrażliwymi na wilgoć. W przypadku szybkich linii kablowych sieciowych odstęp między kontrolami powinien być krótszy.
Najlepsze praktyki w zakresie konserwacji i eksploatacji wytłaczarek
Wytłaczarka poddawana rutynowej konserwacji zachowa swoją dokładność przez wiele lat. Najbardziej pomijaną częścią są strefy grzewcze. Jeśli nigdy nie skalibrujesz termopar, rzeczywista temperatura beczki może różnić się o ponad 20°C od wartości zadanej. Już samo to wyjaśnia dużą część skarg dotyczących jakości.
Ustaw tygodniowy harmonogram sprawdzania pakietów sit i płyty wyłącznika. Wymień pakiet sit, gdy różnica ciśnień na nim wzrośnie o więcej niż 10%. Czyść matrycę i poprzeczkę wyłącznie szczotkami z drutu miedzianego, nigdy stalowymi, aby uniknąć zadrapań, które staną się osadami. Sprawdź sekcję zasilania silikonem lub gumą, jeśli używasz materiałów osłony silikonowej; związki te wymagają chłodzącej strefy podawania peletek, aby zapobiec tworzeniu się mostków.
W przypadku typowej linii rozsądne są następujące okresy konserwacji zapobiegawczej:
- Codziennie: sprawdzać poziom oleju w skrzyni biegów i ciśnienie powietrza w układzie odbioru pneumatycznego.
- Co tydzień: oczyścić zbiornik i sprawdzić odpowietrznik pod kątem pyłu pelletu.
- Co miesiąc: mierz zużycie śruby i lufy; sprawdź pasek kabestanu i hamulec nożny.
- Co kwartał: skalibrować wszystkie regulatory temperatury i wskaźnik laserowy.
Gdy maszyna jest nowa, najważniejsze jest pierwsze 200 godzin. Zapisz każdy parametr na początku i porównaj z wartościami po okresie docierania. Jeśli wytłaczarka wymaga więcej niż 10% dodatkowego momentu obrotowego śruby, aby utrzymać tę samą wydajność, coś zużywa się zbyt szybko.
Często zadawane pytania dotyczące maszyn do wytłaczania kabli
Jaka jest różnica między maszyną do wytłaczania kabli a maszyną do ciągnienia drutu?
Maszyna do ciągnienia drutu zmienia rozmiar przewodnika; maszyna do wytłaczania kabli dodaje izolację lub osłonę polimerową. Wytłaczarka nie zmienia średnicy przewodu. Tylko to pokrywa.
Jaka jest najlepsza konstrukcja ślimaka dla linii do wytłaczania kabli z wielu materiałów?
Nie ma jednego najlepszego projektu. Śruba barierowa dobrze sprawdza się w przypadku PE i PVC. W przypadku LSZH i XLPE potrzebna jest szersza śruba o wyższym stopniu sprężania. Jeśli musisz używać wielu materiałów, wybierz śrubę stanowiącą kompromis i zaakceptuj nieco niższą przepustowość w przypadku trudniejszych mieszanek.
Jak obliczyć wydajność produkcji maszyny do wytłaczania kabli?
Przepustowość w kg/h równa się powierzchni skoku ślimaka pomnożonej przez prędkość ślimaka, gęstość stopu i wydajność pompy. Praktycznym skrótem jest zastosowanie testu szybkości linii: poprowadź kabel o znanej długości, zważ zastosowany polimer i podziel przez czas. Większość producentów podaje teoretyczną wydajność, ale rzeczywista wydajność często wynosi 70 do 90% tej wartości ze względu na pobór i szczeliny powietrzne.
Czy jedna wytłaczarka może wykonać zarówno izolację, jak i osłonę?
Można używać tej samej maszyny z inną poprzeczką i śrubą, ale wiąże się to z pewnymi kompromisami. Wkręt przeznaczony do ściany izolacyjnej o grubości 1 mm nie zoptymalizuje ściany osłonowej o grubości 3 mm. Czas przezbrajania często zajmuje od dwóch do czterech godzin, więc jeśli pięć razy w tygodniu uruchamiasz dwa oddzielne produkty, dedykowana maszyna dla każdej linii jest zwykle tańsza w dłuższej perspektywie.
Co to jest mimośród i dlaczego ma znaczenie w wytłaczaniu kabli?
Mimośrodowość to przesunięcie środka przewodu od środka izolacji. W kablach do transmisji danych i audio duża ekscentryczność zmienia pojemność i powoduje odbicie sygnału. Ogólny limit produkcyjny wynosi mniej niż 3% dla kabla sieciowego i mniej niż 1,5% dla szybkiego samochodowego kabla do transmisji danych. Jeśli mimośród jest większy, sprawdź śruby centrujące poprzeczkę i końcówki prowadnic.
Jak często należy wymieniać śrubę w wytłaczarce?
W przypadku linii, która pracuje 8000 godzin rocznie z materiałami ściernymi, takimi jak PCV, należy spodziewać się wymiany śruby co 3 do 5 lat. W przypadku czystych polimerów wysokotemperaturowych może trwać od 8 do 10 lat. Zmierz średnicę zewnętrzną śruby i średnicę lufy w tym samym punkcie; gdy luz przekracza 0,3 mm, wymień śrubę lub cylinder.
W jaki sposób okres zwrotu wpływa na wybór wytłaczarki?
Porównując tańszą wytłaczarkę z droższą, okres zwrotu jest wyraźniejszym miernikiem niż cena naklejki. Maszyna pracująca o 10% szybciej może pozwolić na wyprodukowanie dodatkowych 500 000 metrów rocznie. Jeśli Twoja marża zysku na kilometr kabla wynosi 50 USD, oznacza to dodatkowe 25 000 USD rocznie. Dodatkowa inwestycja w wysokości 50 000 USD zwróci się w ciągu dwóch lat.
Co ważniejsze, bardziej stabilna maszyna zmniejsza ilość złomu. Załóżmy, że tracisz 2% produkcji z powodu odchyleń wymiarowych na taniej linii. Przy wielkości produkcji 1 000 000 metrów, czyli 20 000 metrów złomu. Przy koszcie materiału wynoszącym 0,03 dolara za metr roczna ilość odpadów wynosi 600 dolarów. Samo to nie wydaje się ogromne, ale jeśli dodać do tego koszty pracy związane z przeróbkami i ryzyko utraty klienta z powodu opóźnień w dostawach, całkowity koszt staje się znaczący.
Użyj tego prostego wzoru, aby porównać dwie maszyny:
- Roczna wartość wyjściowa – prędkość linii w m/min × dostępne godziny × 60 × współczynnik złomu.
- Roczny koszt złomu – procent złomu × koszt materiału, robocizna za przeróbkę.
- Okres zwrotu – różnica cenowa ÷ (oszczędności wynikające z oszczędności prędkości ze złomu).
Dla producenta wchodzącego na rynek motoryzacyjny lub kabli sieciowych okres zwrotu inwestycji powinien wynosić poniżej 18 miesięcy. Jeśli jest dłuższy, prawdopodobnie dokonujesz nadmiernych zakupów lub linia produktów nie jest odpowiednia dla Twojej wielkości produkcji.
Co sprawdzić przy zakupie używanej lub odnowionej maszyny do wytłaczania kabli
Wiele fabryk kupuje używane wytłaczarki, aby obniżyć koszty inwestycyjne. Najczęstszym błędem jest zbyt późny pomiar śruby i lufy. Przed podpisaniem umowy wykonaj prostą kontrolę w warsztacie mechanicznym: włóż nową śrubę do lufy i zobacz, jaki jest luz promieniowy. Luz większy niż 0,3 mm oznacza, że maszyna nie wytrzyma tolerancji dla cienkiej izolacji.
Sprawdź także śruby centrujące poprzeczkę; jeśli zostaną zatarte, mimośrodu nie będzie można skorygować. Poproś o rzeczywiste zapisy produkcji z ostatnich 200 godzin, a nie tylko o łączną liczbę godzin pracy. Maszyna, która pracuje 30 000 godzin przy niskim obciążeniu, jest często lepsza niż ta, która pracuje 15 000 godzin przy pełnym obciążeniu przy użyciu ściernego PCV.
Na koniec sprawdź dostępność części zamiennych dla konkretnej geometrii ślimaka i lufy. Jeśli oryginalny producent nie istnieje już na rynku, być może uda się pozyskać odpowiednik od wyspecjalizowanego dostawcy, ale części pomocnicze, takie jak tuleje prowadzące poprzeczki, są trudniejsze do znalezienia. Maszyna o typowych rozmiarach branżowych będzie znacznie łatwiejsza w obsłudze.
Ostateczna rekomendacja dotycząca inwestycji w maszynę do wytłaczania kabli
Najlepsza maszyna do wytłaczania kabli to taka, która pasuje do Twojego trzyletniego planu rozwoju produktu. Kupuj dla materiałów, które faktycznie będziesz przetwarzać, a nie dla tych, które masz nadzieję przetworzyć. Jeśli chcesz zachować grubość ścianki w granicach ±0,02 mm, zainwestuj w miernik laserowy i stabilny kabestan. Jeśli potrzebujesz wysokotemperaturowego FEP/PFA, kup maszynę ze ślimakiem odpornym na korozję i precyzyjną kontrolą strefową.
Rozpocznij ocenę, wymieniając pięć najlepszych konstrukcji kabli i ich tolerancje grubości ścianek. Następnie oblicz wymaganą prędkość linii na podstawie rocznej wielkości produkcji. Na koniec porównaj specyfikację z rzeczywistym oknem operacyjnym. Maszyna, która pracuje z prędkością 300 m/min, ale nie jest w stanie utrzymać średnicy ± 0,03 mm przy 150 m/min, jest mniej wartościowa niż maszyna, która pracuje z prędkością 150 m/min i utrzymuje ± 0,01 mm.
Gemwell zbudował zarówno wytłaczarki izolacji do PVC/PE/PP/PU, jak i wytłaczarki osłonowe do LSZH/XLPE/TPE/TPU oraz silikonu. Właściwy wybór zależy od materiałów i budżetu tolerancji. Dlatego zawsze zalecamy omówienie pełnej listy kabli z producentem maszyny przed złożeniem zamówienia, zamiast kupować z półki.
 Powiązane Produkty