 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Co robi maszyna do zwijania drutu i dlaczego jest to ważne
A maszyna do zwijania drutu pobiera prosty lub nawinięty drut i nawija go na jednolite, ściśle kontrolowane cewki z dużą prędkością, a następnie przecina, wiąże lub opasowuje każdą cewkę, dzięki czemu można ją zapakować, wysłać lub wprowadzić bezpośrednio do następnego etapu procesu. Krótka wersja: jeśli fabryka potrzebuje stałej średnicy zwojów, powtarzalnej liczby zwojów i czystych końcówek zwojów bez załamań i zakładek, jest to maszyna, która to zrobi, łącząc ją z Maszyna do oklejania drutu zaraz po tym, jak głowica zwijająca zamyka pętlę pomiędzy nawinięciem a pakowaniem w jedną ciągłą linię.
Producenci drutu, monterzy kabli, wytwórcy sprężyn i zakłady spawalnicze polegają na tym sprzęcie, ponieważ ręczne zwijanie jest powolne, nierówne i pracochłonne. Pracownik zwijający ręcznie może wyprodukować od 40 do 60 cewek na zmianę, w zależności od średnicy drutu; automatyczna zwijarka średniej klasy pracująca z prędkością od 300 do 800 obr./min na głowicy odbierającej może wyprodukować od 400 do 1200 cewek w tym samym okresie, przy znacznie węższych tolerancjach wymiarowych od cewki do cewki.
Poza surową produkcją, głębszym powodem, dla którego rośliny zastępują ręczne zwijanie, jest rozbieżność. Kiedy osoba zwija drut ręcznie, odstępy zwojów, naprężenie i końcowa średnica zwoju nieznacznie zmieniają się w zależności od cewki, a jeszcze bardziej w przypadku operatora na operatora w zależności od zmiany. Ta różnica objawia się później w postaci problemów z zasilaniem robota spawalniczego, splątanych końcówek gwoździa lub cewek odrzucanych przez klientów ze względu na nierówne nawinięcie. Prawidłowo skonfigurowana zwijarka eliminuje większość tych odchyleń, ponieważ napięcie, prędkość i liczba obrotów są kontrolowane przez te same czujniki i ustawienia w każdym pojedynczym cyklu.
W pozostałej części tego przewodnika omówiono typy maszyn, sposób współpracy zwijarki drutu i maszyny do taśmowania drutu, komponenty, które kupujący powinni sprawdzić przed złożeniem zamówienia, różnice w zachowaniu maszyny w przypadku typowych drutów, pełny opis cyklu produkcyjnego od surowego drutu do gotowej cewki z taśmą, nawyki konserwacyjne, które faktycznie wydłużają żywotność, kwestie dotyczące zaopatrzenia i oceny fabryki, typowe błędy zakupowe oraz pytania, które najczęściej pojawiają się wśród inżynierów zakładów oceniających nowy sprzęt w 2026 roku.
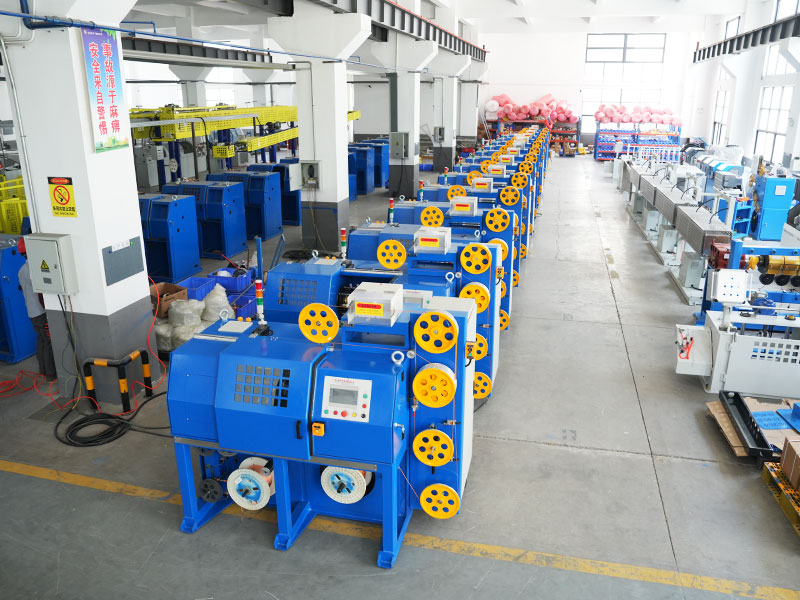
Główne typy maszyn do zwijania drutu na rynku
Sprzęt do zwijania nie jest uniwersalny. Grubość drutu, twardość materiału, docelowa waga cewki i metoda pakowania na późniejszym etapie procesu pakowania skłaniają kupujących do innej konfiguracji. Poniżej znajdują się kategorie obejmujące zdecydowaną większość maszyn zainstalowanych obecnie w zakładach produkujących drut, kable i sprężyny.
Zwijarki pierścieniowe poziome
Nawijają drut wokół obrotowego ramienia lub przędzarki, podczas gdy drut jest podawany od stałej osi, tworząc ułożone płasko cewki w kształcie pierścienia. Stanowią standardowy wybór do drutu spawalniczego, drutu ogrodzeniowego i ogólnego drutu ze stali miękkiej, gdzie masa szpuli waha się od 15 kg do ponad 1000 kg na szpulę. Zwijarki poziome są cenione za nisko położony środek ciężkości, który utrzymuje maszynę stabilnie nawet przy większych prędkościach wrzeciona. Ponieważ cewka leży płasko podczas nawijania, grawitacja pomaga drutowi równomiernie osadzić się na miejscu, co jest jednym z powodów, dla których ten układ pozostaje najczęstszym wyborem w przypadku drutu o większej średnicy.
Pionowe zwijarki beczek lub koszy
Drut jest układany w obracającym się koszu lub beczce w układzie ósemkowym lub z poziomym wiatrem, co jest powszechne w przypadku drutu o mniejszej średnicy stosowanego w produkcji sprężyn, drutu gwoździowego lub drutu miedzianego i aluminiowego przeznaczonego do dalszego ciągnienia. Taki układ ma tendencję do zmniejszania skręcenia drutu i naprężeń skrętnych w porównaniu z nawijaniem szpulą na szpulę, co ma znaczenie, ponieważ skręcony drut może powodować nierównomierne zużycie matryc ciągnących i niespójne wykończenie powierzchni miękkich metali.
Precyzyjne nawijarki warstw
Stosowane tam, gdzie każdy zwój musi znajdować się dokładnie obok poprzedniego, nawijaki warstwowe są powszechnie stosowane w emaliowanym drucie magnetycznym, drucie spawalniczym do systemów podawania robotów i wszelkich cewkach, które muszą się później opłacić bez splątania. Mechanizm przesuwu porusza się do przodu i do tyłu synchronicznie z obrotem wrzeciona, a dokładność podziałki często mieści się w zakresie od 0,1 do 0,3 milimetra. Ta wąska tolerancja umożliwia zrobotyzowanemu celowi spawalniczemu ciągłe ciągnięcie drutu przez wiele godzin, bez ani jednego zaczepu przerywającego cykl spawania.
Kombinowane linie do zwijania i taśmowania
Zamiast prowadzić zwijanie i pakowanie na dwóch oddzielnych stanowiskach, wiele zakładów instaluje obecnie linię kombinowaną, w której zwijarka rozładowuje bezpośrednio do maszyny do owijania drutem lub głowicy wiążącej. Eliminuje to ręczną obsługę pomiędzy tymi dwoma etapami i szybko staje się domyślną konfiguracją w przypadku operacji z użyciem drutu spawalniczego o średniej i dużej objętości oraz drutu MIG, ponieważ zwalnia również miejsce na podłodze, które w przeciwnym razie byłoby potrzebne na przenośnik buforowy pomiędzy dwiema oddzielnymi maszynami.
Zwijacze obrotowe Flyer
Ramię ulotki obraca się wokół nieruchomej szpuli lub trzpienia, układając drut, podczas gdy punkt odbioru pozostaje nieruchomy. Konstrukcja ta nadaje się do zastosowań o mniejszej średnicy i dużych prędkościach, gdzie sam drut jest zbyt delikatny, aby można go było przeciągnąć przez obracający się pierścień, na przykład cienkiego drutu miedzianego lub drutu powlekanego, gdzie zacieranie powierzchni musi być ograniczone do minimum.
Zwijarki z podwójną głowicą lub podwójnym wrzecionem
Dwie głowice zwijające pracują równolegle lub naprzemiennie na tej samej ramie podstawy, dzięki czemu jedna głowica może rozładowywać gotową cewkę, podczas gdy druga utrzymuje nawijanie, skracając czas martwy pomiędzy cyklami blisko zera. Taka konfiguracja jest powszechna w zakładach o dużej dziennej wydajności, gdzie nawet kilka sekund przestoju na cykl powoduje znaczną utratę mocy produkcyjnej w ciągu pełnej zmiany.
Maszyna do zwijania drutu a maszyna do taśmowania drutu: tam, gdzie każdy z nich pasuje
Te dwie maszyny są często mylone, ponieważ zwykle stoją obok siebie na hali produkcyjnej, ale rozwiązują różne problemy.
Maszyna do zwijania drutu
Formuje drut w cewkę, kontroluje liczbę zwojów i średnicę cewki oraz określa ostateczną masę cewki. Jego głównym zadaniem jest kształtowanie i mierzenie, a nie zabezpieczanie. Wszystko na temat wewnętrznej geometrii cewki, tego, jak ciasno jest ona nawinięta, jak równomiernie układają się warstwy oraz jak czyste są punkty początkowe i końcowe, pochodzi z tego etapu.
Maszyna do oklejania drutu
Owija taśmę lub, w niektórych konfiguracjach, plastikową taśmę wokół gotowej cewki w dwóch lub więcej punktach, tak aby cewka zachowała swój kształt podczas przenoszenia, przechowywania i transportu. Bez tego kroku zwój stali sprężynowej lub drutu spawalniczego może rozskoczyć się i splątać w momencie opuszczenia maszyny. Etap oklejania polega wyłącznie na zachowaniu kształtu już utworzonego przez zwijacz, a nie na poprawianiu źle nawiniętej cewki.
W wydajnym układzie zwój przenosi się z głowicy zwijającej na stół obrotowy lub przenośnik, gdzie jednostka oklejająca indeksuje wokół niego, nakłada taśmę w zaprogramowanej liczbie punktów i uwalnia gotową, opasaną cewkę na przenośnik na wynos. Zakłady, które pomijają etap oklejania i polegają na ręcznym wiązaniu, zgłaszają około 3 do 5 razy dłuższy czas cyklu na zwój i zauważalnie większą ilość odpadów ze zwojów, które rozluźniają się, zanim dotrą do klienta.
Pomocne jest także osobne przemyślenie trybów awarii. Problem z zwijaniem objawia się jako owalna, luźna lub zachodząca na siebie cewka prosto z głowy. Problem z taśmą pojawia się później, często po kilku etapach manipulacji zwojem, gdy taśma się ześlizgnęła, podarła lub nie utrzymywała cewki w pozycji zamkniętej. Zdiagnozowanie, który etap spowodował reklamację klienta, pozwala zaoszczędzić wiele czasu potrzebnego na rozwiązywanie problemów w hali produkcyjnej.
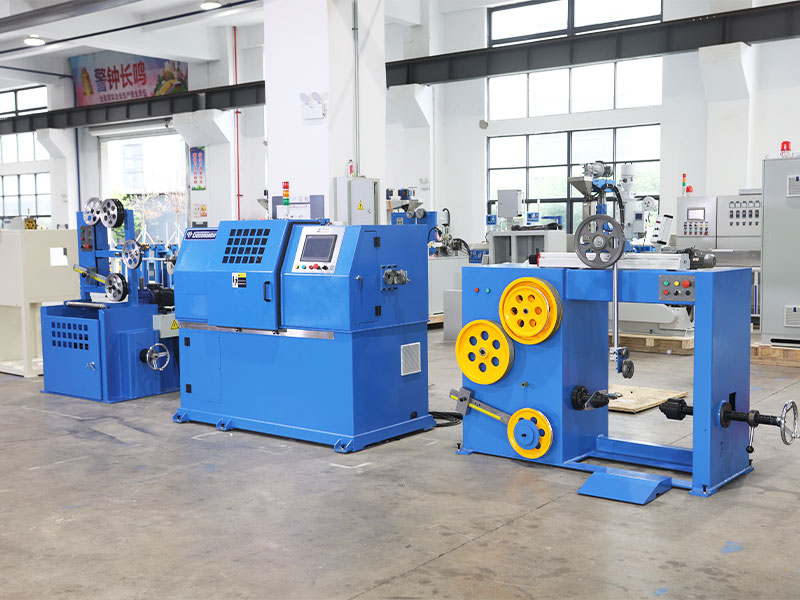
Podstawowe komponenty i co sprawdzić przed zakupem
Każda zwijarka drutu, niezależnie od marki, zbudowana jest wokół tych samych kilku podsystemów. Wiedza o tym, co każdy z nich wnosi, pomaga kupującemu poprawnie przeczytać arkusz specyfikacji, zamiast po prostu porównywać prędkości nagłówkowe.
| Podsystem | Mały obowiązek | Średni obowiązek | Ciężki obowiązek |
|---|---|---|---|
| Zakres średnic drutu | 0,2 do 1,6 mm | 1,6 do 6,0 mm | 6,0 do 16 mm |
| Nośność cewki | Do 25 kg | 25 do 250 kg | 250 do 1200 kg |
| Prędkość wrzeciona | Do 1200 obr./min | 300 do 800 obr./min | 80 do 300 obr./min |
| Typ napędu | Silnik prądu przemiennego z falownikiem | Silnik serwo | Serwo z reduktorem skrzyni biegów |
| Typowy czas zmiany | 5 do 10 minut | 10 do 25 minut | 20 do 45 minut |
Kontrola posuwu i naprężenia
Ramię tancerki, napinacz pneumatyczny lub układ ogniw obciążnikowych z zamkniętą pętlą utrzymują drut podawany do głowicy zwijającej przy stałym, kontrolowanym napięciu. Nierówne napięcie jest najczęstszą przyczyną luźnych lub owalnych cewek, dlatego element ten zasługuje na więcej uwagi, niż większość kupujących poświęca mu podczas wyboru sprzętu. W maszynach wyższej klasy napinacz przekazuje na bieżąco informacje zwrotne do panelu sterowania, dzięki czemu operator może zobaczyć trend napięcia, zanim zmieni się w odrzuconą cewkę, zamiast odkrywać problem po fakcie.
Głowica zwijająca lub przędzarka
Jest to element obrotowy, który faktycznie kształtuje drut w pierścień lub warstwę. Średnicę głowicy można zwykle regulować w określonym zakresie, dzięki czemu jedna maszyna może obsługiwać kilka rozmiarów cewek bez konieczności całkowitej zmiany oprzyrządowania. Jakość łożysk w tym zespole ma ogromny wpływ zarówno na poziom hałasu, jak i koszty długoterminowej konserwacji, ponieważ łożysko pracuje nieprzerwanie z pełną prędkością znamionową maszyny.
Liczenie i pomiar długości
Koło enkodera lub licznik optyczny śledzi obroty lub długość liniową, dzięki czemu maszyna tnie dokładnie z docelową wagą lub długością. Nowoczesne sterowniki utrzymują dokładność długości w granicach 0,5 procent w przypadku dobrze utrzymanego sprzętu. Pomiar ten jest również uwzględniany bezpośrednio w obliczeniach masy cewki, co ma znaczenie w przypadku zakładów sprzedających drut na wagę i chcących unikać ciągłego przepełniania cewek.
Cięcie i wyrzucanie
Po osiągnięciu docelowej liczby drut jest przecinany przez pneumatyczne lub hydrauliczne nożyce, a ramię wyrzutnika lub przechylna kołyska popycha gotową cewkę na następną stację, często na maszynę do owijania drutem. Czyste cięcie bez zadziorów ma większe znaczenie, niż się wydaje, ponieważ postrzępiony koniec drutu może zaczepić się o następny zwój podczas układania w stos lub o folię opakowaniową podczas owijania.
Panel sterowania i przechowywanie receptur
W interfejsie człowiek-maszyna operator ustawia średnicę drutu, docelową masę cewki lub liczbę zwojów, prędkość wrzeciona i docelowe napięcie. Maszyny z funkcją przechowywania receptur pozwalają zakładowi zapisać pełny zestaw parametrów dla każdego produktu i przywołać go w ciągu kilku sekund, zamiast ręcznie wprowadzać każdą wartość przy każdej zmianie, co jest jedną z największych cichych oszczędności czasu w zakładzie wytwarzającym wiele produktów.
Jak zmienia się zachowanie podczas zwijania w przypadku popularnych materiałów drutowych
Ta sama zwijarka może zachowywać się zupełnie inaczej w zależności od tego, jaki materiał przez nią przepływa, a kupujący, którzy to przeoczają, w końcu gonią za problemami z jakością, które w rzeczywistości wynikają z niedopasowania materiałów, a nie z usterek maszyny.
Stal miękka i drut spawalniczy
Dość toleruje zwijanie, ponieważ dobrze trzyma kształt, ale cięższa stal wymaga silniejszego naprężenia i mocniejszego układu łożysk głowicy zwijającej, aby uniknąć ugięcia przy dużej prędkości.
Drut przewodzący z miedzi i aluminium
Bardziej miękka i podatna na zarysowania powierzchni, dlatego napięcie musi być niższe, a rolki prowadzące korzystają z gładszej, często powlekanej powierzchni styku, aby uniknąć zarysowania wykończenia.
Stal sprężynowa
Wysoka skłonność do sprężynowania oznacza, że cewka chce się otworzyć w momencie zwolnienia napięcia, i właśnie dlatego etap gwintowania ma tak duże znaczenie w przypadku tego materiału i dlatego liczba punktów zaczepienia jest zwykle większa w przypadku drutu sprężynowego niż w przypadku bardziej miękkich metali.
Drut ze stali nierdzewnej
Wyższa twardość zwiększa z biegiem czasu zużycie rolek prowadzących i ostrza tnącego, dlatego w zakładach stosujących dużą ilość stali nierdzewnej zazwyczaj wymienia się części zużywalne w krótszym cyklu niż w zakładach, w których wykorzystuje się głównie stal miękką.
Drut powlekany lub izolowany
Powłoki emaliowane lub plastikowe mogą zostać uszkodzone przez nadmierne napięcie lub szorstkie powierzchnie prowadzące, dlatego materiały te zwykle pracują przy zmniejszonym naprężeniu, przy czym szczególną uwagę zwraca się na utrzymanie rolek prowadzących w czystości i wolnych od osadzonych zanieczyszczeń.
Pełny cykl produkcyjny, krok po kroku
Zrozumienie faktycznej sekwencji, przez którą przechodzi cewka, pomaga kupującemu zadawać bardziej szczegółowe pytania podczas wizyty w fabryce lub demonstracji sprzętu, ponieważ na każdym etapie można zyskać lub stracić jakość.
- Drut surowy pobierany jest ze szpuli zasilającej lub żyłki ciągnącej i przechodzi przez wstępną prostownicę, aby usunąć wszelkie krzywizny powstałe w procesie poprzedzającym.
- Drut wchodzi do układu napinającego, gdzie ramię tancerza lub ogniwo obciążnikowe utrzymuje stały naciąg podczas przesuwania się w stronę głowicy zwijającej.
- Głowica zwijająca lub przędzarka rozpoczyna nawijanie, prowadzona przez mechanizm poprzeczny, jeśli maszyna jest nawijarką precyzyjną, lub według naturalnego toru obrotu, jeśli jest to zwijarka pierścieniowa.
- Enkoder zlicza zwoje lub mierzy długość w sposób ciągły w stosunku do wartości docelowej ustawionej na panelu sterowania.
- Po osiągnięciu celu maszyna sygnalizuje nożyce tnące, które gładko przecinają drut w zaprogramowanym miejscu.
- Ramię wyrzutnika, kołyska przechylna lub przenośnik przesuwają gotową cewkę z głowicy w kierunku następnej stacji.
- Jeśli zintegrowana jest maszyna do oklejania drutem, cewka wsuwa się do karuzeli z taśmą, gdzie taśma jest nakładana w dwóch do czterech punktach na obwodzie.
- Gotowa, opasana cewka przemieszcza się na przenośnik na wynos, gdzie następuje zważenie, etykietowanie i przygotowanie do pakowania lub wysyłki.
Każde słabe ogniwo w tym łańcuchu, niezależnie od tego, czy jest to zużyty napinacz, tępe ostrze tnące, czy źle ustawiona karuzela z taśmą, zwykle ujawnia się jako skarga dotycząca jakości kilka kroków później, dlatego też zakłady, które systematycznie rozwiązują problemy od pierwszego kroku, rozwiązują problemy szybciej niż zakłady, które od razu przechodzą do regulacji ostatniej maszyny w linii.
Jak wybrać odpowiednią maszynę do zwijania drutu dla swojej linii
Poniższa lista kontrolna odzwierciedla pytania, które faktycznie zmieniają decyzję o zakupie, w oparciu o kryteria techniczne, którymi kieruje się większość zespołów zakupowych przy określaniu nowego sprzętu do zwijania.
- Potwierdź pełny zakres średnic drutu, który stosujesz dzisiaj i wszędzie tam, gdzie spodziewasz się rozszerzenia w ciągu najbliższych dwóch do trzech lat, a nie tylko w przypadku obecnego bestsellera.
- Dopasuj masę wyjściową cewki do standardu opakowania i wysyłki; maszyna przekraczająca masę docelową nawet o 2 procent zwiększa realne koszty materiałowe w ciągu całego roku produkcji.
- Sprawdź, czy maszynę można sparować bezpośrednio z maszyną do oklejania drutem na tej samej ramie podstawy, czy też wymaga ona osobnego przenośnika i dodatkowej powierzchni.
- Zapytaj o czas zmiany rozmiaru cewek; niektóre maszyny potrzebują 5 minut, inne 45, a w zakładzie wytwarzającym wiele produktów różnica ta szybko się zwiększa.
- Przejrzyj opcje językowe panelu sterowania i to, czy przechowywanie receptur pozwala operatorowi przywołać zapisane zadanie zamiast ponownego ręcznego wprowadzania parametrów.
- Sprawdź, jakie części zamienne są dostępne lokalnie w porównaniu z tymi, które należy importować, ponieważ łożyska głowicy zwijającej i czujniki naprężenia to części, które zużywają się najszybciej.
- Zapytaj, jak maszyna radzi sobie z pełną gamą materiałów, z których korzystasz, a nie tylko z próbką używaną przez dostawcę w filmie demonstracyjnym.
- Należy zwrócić uwagę na powierzchnię obejmującą prostowanie taśmy wejściowej i wyjściowej lub sekcje przenośnika, a nie tylko samą głowicę zwijającą, ponieważ powierzchnia podłogi jest często niedoceniana podczas planowania.
- Zapytaj o poziom hałasu i wibracji przy pełnej prędkości znamionowej, jeśli maszyna będzie pracować w pobliżu innego precyzyjnego sprzętu lub we współdzielonym miejscu pracy.
Integracja maszyny do owijania drutem w linię zwijającą
Dobrze dostrojoną kombinację zwijania i oklejania ocenia się w mniejszym stopniu na podstawie maksymalnej prędkości, a bardziej na podstawie tego, jak niewiele zwojów zostaje odrzuconych w przypadku luźnych owinięć, ułożenia taśmy niecentralnie lub taśmy, która zachodzi na koniec uciętego drutu.
Większość maszyn do owijania drutem przesuwa się wokół cewki na obrotowej karuzeli lub zestawie napędzanych rolek, nakładając od dwóch do czterech owinięć taśmy w każdym z dwóch do czterech punktów na obwodzie cewki. Liczba punktów zaczepienia zależy od średnicy cewki i sztywności drutu; sztywniejsza cewka o większej średnicy zwykle potrzebuje czterech punktów, aby pozostać zamknięta, podczas gdy cewka o mniejszej średnicy może wytrzymać dwa.
Określając łączoną żyłkę, poproś dostawcę, aby nawinął próbną cewkę z rzeczywistego drutu, a nie ze szpuli demonstracyjnej, ponieważ wykończenie powierzchni drutu i zachowanie sprężyny zmieniają sposób naprężenia taśmy. Typowym punktem wyjścia jest nakładanie się taśmy na około 30–50 procent na owinięcie, które następnie dostosowuje się w oparciu o zachowanie cewki podczas testów transportowych.
Szerokość taśmy i rodzaj kleju również mają większe znaczenie, niż wielu kupujących się spodziewa. Węższa taśma nakłada się szybciej, ale może wymagać większej liczby owinięć, aby utrzymać cięższą cewkę w zamknięciu, podczas gdy szersza taśma zakrywa powierzchnię cewki w mniejszej liczbie przebiegów, ale zwiększa koszt materiału na cewkę. Siła klejenia powinna być dostosowana do przewidywanego czasu przechowywania zwoju i warunków postępowania, ponieważ taśma, która dobrze sprawdza się w klimatyzowanym magazynie, może nie wytrzymać tak dobrze podczas transportu na zewnątrz lub w warunkach wysokiej wilgotności.
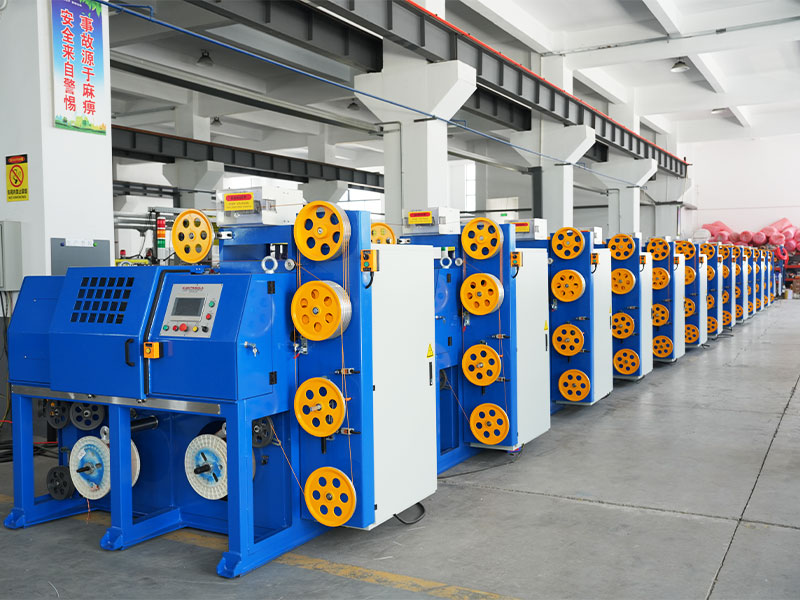
Branże, które codziennie korzystają ze sprzętu do zwijania drutu
Materiały spawalnicze
Druty MIG, druty z łukiem krytym i druty proszkowe są dostarczane w postaci zwojów opaskowych, bębnów lub szpul, a konsystencja zwojów bezpośrednio wpływa na płynność podawania drutu przez uchwyt spawalniczy.
Produkcja wiosenna
Surowy drut sprężynowy jest dostarczany w stanie wstępnie zwiniętym do przechowywania i transportu, zanim przejdzie przez oddzielny proces formowania sprężyny, dzięki czemu jednorodność zwoju zmniejsza ryzyko zacięć w maszynie formującej.
Ogrodzenie I Drut Budowlany
Drut kolczasty, drut wiążący i zwoje prętów zbrojeniowych produkowane są w dużych ilościach, z naciskiem na dokładność masy kręgów w celu kontroli kosztów przy niewielkich marżach.
Kabel I Drut Przewodzący
Drut miedziany i aluminiowy jest zwijany pomiędzy przejściami ciągnienia, gdzie liczy się delikatne obchodzenie się z nim, aby uniknąć zarysowań powierzchni, które mogłyby mieć wpływ na przewodność wzdłuż linii.
Zapięcie I Drut Do Gwoździ
Linie do wykonywania gwoździ o dużej prędkości pobierają bezpośrednio z cewek, więc zwijanie cewek musi być na tyle płynne, aby głowica znajdująca się za nimi nie uległa zatrzymaniu.
Siatka Druciana I Siatka
Cewki podawane są bezpośrednio do urządzeń do tkania lub zgrzewania siatek, gdzie spójność wymiarowa zapobiega przesuwaniu się wzoru siatki w trakcie serii produkcyjnej.
Elementy okablowania samochodowego
Drut o mniejszej średnicy stosowany w produkcji wiązek samochodowych korzysta z precyzyjnego nawijania warstw, ponieważ splątanie przekłada się bezpośrednio na mniejszą prędkość linii montażowej wiązek przewodów.
Produkty z drutu rolniczego
Drut do prasowania i drut wiązałkowy do zastosowań rolniczych są produkowane w dużych ilościach, a spójność masy kręgów pomaga rolnikom i dystrybutorom planować wykorzystanie bez zgadywania.
Produkcja elektrod i spoiw
Drut wypełniający o drobnej średnicy do specjalistycznych procesów spawalniczych zależy w dużym stopniu od wąskiej tolerancji nawijania, ponieważ nawet niewielkie zmiany naprężenia wpływają na stabilność łuku podczas użytkowania.
Nawyki konserwacyjne wydłużające żywotność maszyny
Codziennie
Wytrzyj głowicę zwijającą i sprawdź, czy w rolkach prowadzących nie ma resztek drutu; gromadzenie się drobnych wiórów metalowych jest najczęstszą przyczyną zarysowań powierzchni gotowego zwoju.
Co tydzień
Sprawdź czujniki napięcia i obroty ramion tancerza pod kątem płynnego ruchu i potwierdź, że pneumatyczne nożyce tnące nadal zapewniają czyste cięcie bez zadziorów.
Miesięcznie
Nasmaruj łożyska wrzeciona zgodnie z harmonogramem producenta, sprawdź napięcie paska napędowego i ponownie wykonaj cewkę kalibracyjną, aby upewnić się, że liczba obrotów i pomiary długości nadal mieszczą się w granicach tolerancji.
Kwartalnie
Sprawdź wyrównanie pomiędzy głowicą zwijającą a przenośnikiem na wynos lub wlotem maszyny do owijania drutem, ponieważ nawet niewielkie przesunięcie w tym miejscu powoduje zakleszczenie się zwojów lub wylądowanie taśmy poza środkiem.
Rocznie
Należy przeprowadzić pełną kontrolę uzwojeń silnika napędowego, stanu oleju w skrzyni biegów i dokładności enkodera, ponieważ te elementy ulegają powolnej degradacji i można je łatwo przeoczyć, dopóki jakość wyjściowa nie ulegnie pogorszeniu.
Prowadzenie prostego dziennika konserwacji maszyny zamiast polegania na pamięci znacznie ułatwia dostrzeżenie powolnego spadku wydajności, zanim przekształci się on w nieplanowane przestoje. W wielu zakładach wydrukowana lista kontrolna znajdująca się w pobliżu maszyny, sprawdzana przy zmianie zmiany, wychwytuje drobne problemy na kilka dni lub tygodni, zanim w przeciwnym razie ujawnią się jako reklamacja dotycząca jakości.
Rozwiązywanie typowych problemów z maszyną do zwijania drutu
| Objaw | Prawdopodobna przyczyna | Pierwsza poprawka do wypróbowania |
|---|---|---|
| Cewka wychodzi luźna lub owalna | Nierówne napięcie drutu | Ponownie skalibruj ramię tancerza lub czujnik napięcia |
| Masa cewki odchyla się od celu | Zużyte koło enkodera lub poślizg | Oczyść i sprawdź powierzchnię styku koła pomiarowego |
| Zadrapania drutu lub ślady na powierzchni | Zanieczyszczenia w rolkach prowadzących lub źle ustawionych matrycach | Oczyść rolki i sprawdź wyrównanie matrycy |
| Taśma owija się niecentrycznie na cewce | Niewspółosiowość pomiędzy wyjściem zwijarki a wejściem maszyny do owijania drutem | Sprawdź ponownie ustawienie przenośnika lub stołu obrotowego |
| Maszyna zatrzymuje się w połowie cyklu | Przeciążony silnik napędowy lub zablokowane nożyce tnące | Zmniejsz obciążenie, sprawdź ostrze nożyc pod kątem zadziorów lub zanieczyszczeń |
| Drut przeskakuje lub przeskakuje podczas nawijania | Zużyte łożyska rolek prowadzących lub poślizg paska | Sprawdź i wymień zużyte łożyska rolek prowadzących |
| Warstwy zwojów krzyżują się lub zachodzą na siebie nierównomiernie | Mechanizm przesuwu niezsynchronizowany z prędkością wrzeciona | Ponownie skalibrować czas przesuwu względem obrotów wrzeciona |
Co obecnie zmienia się w technologii zwijania drutu
Kupujący coraz częściej proszą także o narzędzia do szybkiej wymiany, które pozwalają jednej maszynie na pokrycie szerszego zakresu średnic drutu bez długotrwałych mechanicznych przezbrojeń, ponieważ mniejsze serie i częstsze zmiany produktów stały się coraz bardziej powszechne w produkcji drutów i kabli.
Łączność danych to kolejny obszar, w którym zachodzą ciągłe zmiany. Zamiast samodzielnego panelu sterowania, nowsze maszyny coraz częściej rejestrują liczbę cewek, czas cyklu i dane dotyczące trendów napięcia we wspólnej sieci zakładowej, umożliwiając zespołowi konserwacyjnemu wykrycie wolno dryfującego czujnika w kilku maszynach jednocześnie, zamiast czekać, aż każda maszyna indywidualnie oznaczy usterkę. Ten rodzaj widoczności staje się czynnikiem różnicującym dostawców, nawet jeśli wydajność mechanicznego zwijania rdzenia jest podobna.
Coraz większą uwagę zwraca się na zużycie energii w czasie przestoju, a systemy serwo mogą przełączać się w stan utrzymywania małej mocy pomiędzy cyklami, zamiast pracować w trybie ciągłym silnika napędowego, co sumuje się w przypadku linii składającej się z wielu maszyn pracujących na wydłużone zmiany.
Porównanie zwijania ręcznego, półautomatycznego i w pełni automatycznego
| Konfiguracja | Około. Wydajność na zmianę | Wymagania operatora |
|---|---|---|
| Zwijanie ręczne | 40 do 60 cewek | 1 pełnoetatowy operator na stację |
| Zwijarka półautomatyczna | 150 do 400 cewek | 1 operator, praca na pół etatu |
| W pełni automatyczna linia do zwijania i oklejania | 400 do 1200 cewek | 1 operator nadzorujący wiele maszyn |
Różnica między trybem półautomatycznym a w pełni automatycznym często sprowadza się do tego, ile uwagi operatora nadal wymaga etapy zaklejania i wyrzucania. Linia półautomatyczna zazwyczaj wymaga ręcznego uruchomienia lub wspomagania etapu nagrywania przez osobę, podczas gdy linia w pełni automatyczna obsługuje to przejście bez udziału operatora, dzięki czemu osoba ta może nadzorować dwie lub trzy maszyny jednocześnie zamiast stać przy jednej stacji.
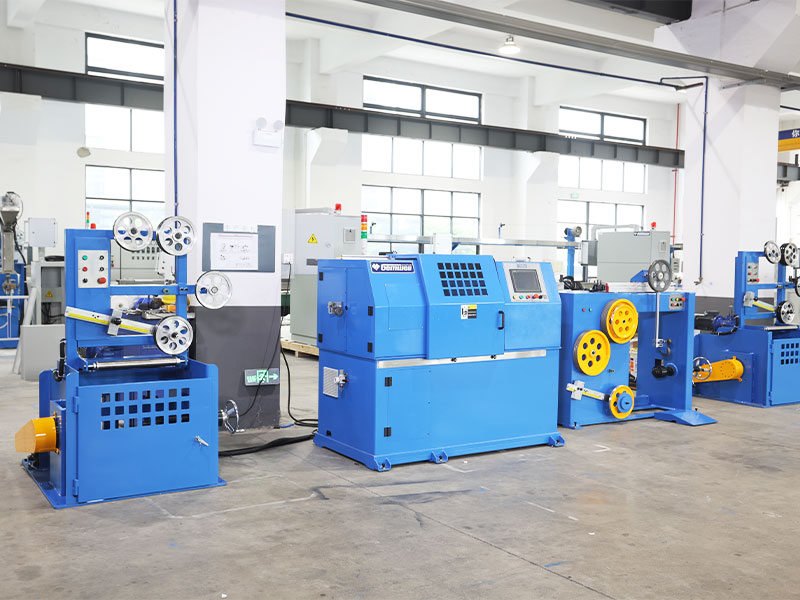
Ocena dostawcy lub fabryki przed złożeniem zamówienia
Ponieważ większość zwijarek zamawia się jako wyposażenie kapitałowe, które ma działać przez lata, ocena dostawcy jest tak samo ważna, jak ocena arkusza specyfikacji maszyny.
Poproś o próbę na żywo
Film lub osobista próba z użyciem rzeczywistej próbki drutu ujawnia znacznie więcej niż tylko specyfikacja katalogowa, ponieważ zachowanie nawijania zmienia się w zależności od twardości materiału, powłoki powierzchni, a nawet konkretnego dostawcy drutu surowego.
Sprawdź czas realizacji części zamiennych
Zapytaj bezpośrednio, ile czasu zajmuje uzyskanie zamiennego czujnika naprężenia, łożyska głowicy zwijającej lub ostrza tnącego i czy dostawca przechowuje typowe części eksploatacyjne w magazynie lokalnie, zamiast wysyłać je z zagranicy na żądanie.
Potwierdź strukturę wsparcia posprzedażnego
Dowiedz się, czy dostępna jest pomoc techniczna za pośrednictwem rozmowy wideo, czy technik może w razie potrzeby przyjechać na miejsce i jakiego czasu reakcji można się spodziewać, jeśli maszyna przestanie działać w połowie produkcji.
Przejrzyj wcześniejsze instalacje w podobnych aplikacjach
Dostawca posiadający kilka istniejących instalacji w określonym typie drutu i zakresie ciężaru cewki jest ogólnie bezpieczniejszym wyborem niż dostawca, którego doświadczenie koncentruje się na zupełnie innej kategorii produktów.
Typowe błędy popełniane przez kupujących przy określaniu zwijarki
- Dopasowując maszynę wyłącznie do aktualnie najlepiej sprzedającej się średnicy drutu, a nie do pełnego zakresu, jaki zakład faktycznie obsługuje przez cały rok.
- Niedoszacowanie powierzchni podłogi poprzez pomiar jedynie śladu głowicy zwijającej i zapominanie o sekcjach prostowania na wejściu i taśmie na wyjściu.
- Wybór maksymalnej prędkości znamionowej jako głównego czynnika decyzyjnego przy jednoczesnym ignorowaniu czasu przezbrajania, który często ma większe znaczenie w zakładzie wytwarzającym wiele produktów.
- Pominięcie uruchomienia próbnego z rzeczywistym drutem fabrycznym i poleganie wyłącznie na filmie demonstracyjnym dostawcy z wykorzystaniem innego materiału.
- Przeoczenie dostępności części zamiennych do czasu, gdy maszyna jest już zainstalowana i część zużywalna ulegnie awarii po raz pierwszy.
- Traktowanie zwijarki i maszyny do taśmowania drutu jako połączenia przemyślanego, zamiast planowania obu razem od początku projektu.
Czynniki kosztowe i zwrot z inwestycji
3 do 5x
Krótszy czas cyklu, gdy oklejanie odbywa się automatycznie, a nie ręcznie
0,5%
Typowa dokładność pomiaru długości na dobrze utrzymanej zwijarce
2 do 3 lat
Wspólne okno zwrotu kosztów dla zakładów zastępujących zwijanie ręczne liniami zautomatyzowanymi
Oprócz ceny zakupu kupujący powinni rozważyć zużycie energii przez silnik napędowy, koszt i czas realizacji części zamiennych, takich jak łożyska i czujniki naprężenia, a także ilość miejsca potrzebnego na podłogę w połączeniu z komórką maszyny do zwijania drutu i taśmą w porównaniu z dwiema oddzielnymi stacjami połączonymi przenośnikiem. Zakłady produkujące druty o wielu średnicach powinny również uwzględniać czas przezbrajania jako koszt powtarzalny, ponieważ powolne przezbrojenie pochłania dzienną wydajność, nawet jeśli znamionowa prędkość maszyny wygląda na dobrą na papierze.
Realokacja pracy to kolejna pomijana część kalkulacji zwrotu. Zastąpienie dwóch lub trzech stanowisk zwijania ręcznego jedną zautomatyzowaną linią nie tylko zmniejsza zatrudnienie, ale także pozwala doświadczonym pracownikom zająć się takimi stanowiskami, jak kontrola jakości lub nadzór nad maszyną, gdzie ich ocena dodaje więcej wartości niż kiedykolwiek byłoby to możliwe w przypadku powtarzalnego ręcznego nawijania.
Często zadawane pytania
Jakie średnice drutu może obsłużyć typowa zwijarka drutu?
Większość maszyn jest budowana dla określonego zakresu, a nie jednego stałego rozmiaru. Małe maszyny zwykle pokrywają średnicę od 0,2 do 1,6 mm, średnie jednostki obsługują od 1,6 do 6,0 mm, a zwijarki do dużych obciążeń są budowane dla grubości od 6,0 do 16 mm lub więcej, w zależności od głowicy zwijającej i rozmiaru napędu.
Czy potrzebuję osobnej maszyny do owijania drutem, czy też można ją wbudować w zwijarkę?
Istnieją obie konfiguracje. W niektórych zakładach zwijarka i jednostka taśmująca stanowią jedną połączoną komorę, współdzielącą ramę podstawową i system sterowania, co zmniejsza zajmowaną powierzchnię i wymaganą obsługę. Inni trzymają je jako oddzielne maszyny połączone przenośnikiem, co zapewnia większą elastyczność w przypadku dużych różnic w rozmiarach cewek.
Jak często należy kalibrować czujniki napięcia?
Comiesięczna kontrola kalibracji względem znanej cewki odniesienia jest rozsądną podstawą dla większości zakładów, przy częstszych kontrolach, jeśli maszyna obraca wiele rodzajów drutu lub mierników, ponieważ każda zmiana sztywności materiału wpływa na sposób, w jaki czujnik odczytuje napięcie.
Co powoduje, że cewki poluźniają się po naklejeniu taśmy?
Zwykle jest to problem z napięciem przed głowicą zwijającą, a nie problem z taśmą. Jeśli sama cewka nie jest nawinięta ciasno i równomiernie, żadna regulacja taśmy za nią nie będzie w pełni skorygowana, dlatego w pierwszej kolejności należy sprawdzić ustawienia naprężenia głowicy zwijającej.
Czy jedna maszyna może nawijać druty z różnych materiałów, np. stali i miedzi, bez większych zmian?
Wiele maszyn może obrabiać szeroką gamę materiałów, regulując jedynie naprężenie i prędkość, ponieważ podstawowa mechanika uzwojenia nie ulega zmianie. Miękkie materiały, takie jak miedź, zazwyczaj wymagają niższych ustawień naprężenia niż twardsza stal sprężynowa, aby uniknąć deformacji powierzchni.
Ile miejsca na podłodze potrzebuje łączona linia do zwijania i taśmowania?
Różni się to w zależności od rozmiaru cewki i modelu maszyny, ale ogólnie rzecz biorąc, średniej wielkości linia do obsługi kręgów o masie do około 250 kg zazwyczaj wymaga powierzchni o długości od 4 do 7 metrów, łącznie z sekcjami przenośnika doprowadzającego i odbierającego.
Jak długo zwykle wytrzymuje głowica zwijająca, zanim konieczna będzie wymiana głównych części?
Przy regularnym smarowaniu i kontroli łożysk zgodnie z harmonogramem przedstawionym wcześniej w tym przewodniku, zespół łożyska głowicy nawijającej zwykle pracuje przez kilka lat ciągłej produkcji, zanim będzie wymagał wymiany, chociaż dokładna trwałość zależy w dużym stopniu od twardości materiału drutu i prędkości obrotowej.
Czy serwonapęd jest zawsze lepszy niż standardowy silnik prądu przemiennego z falownikiem?
Niekoniecznie do każdego zastosowania. Serwonapędy oferują lepszą kontrolę prędkości i położenia, co zapewnia precyzyjne nawijanie warstw i linie kombinowane z ścisłą synchronizacją taśm, ale dobrze określony system inwertera prądu przemiennego jest często całkowicie odpowiedni do prostszego zwijania pierścieniowego drutu o większej średnicy, gdzie bardzo precyzyjna kontrola jest mniej krytyczna.
Jaki jest największy czynnik wpływający na liczbę cewek, które maszyna może wyprodukować na zmianę?
Częstotliwość przełączeń ma zwykle większy wpływ niż maksymalna prędkość znamionowa w przypadku zakładów obsługujących wiele produktów, ponieważ maszyna, która szybko przełącza się między rozmiarami drutu, utrzymuje większą część przesunięcia w aktywnym czasie produkcji w porównaniu z maszyną, która działa szybciej, ale dłużej pozostaje bezczynna podczas konfiguracji.
Czy szerokość taśmy powinna być taka sama dla wszystkich rozmiarów kręgów produkowanych na jednej linii?
Nie zawsze. Większe i cięższe zwoje zazwyczaj korzystają z szerszej taśmy lub dodatkowych punktów oklejania, aby zapobiec sprężynowaniu zwoju, podczas gdy mniejsze, lżejsze zwoje często można odpowiednio zabezpieczyć węższą taśmą i mniejszą liczbą owinięć, dlatego wiele roślin ma pod ręką więcej niż jedną szerokość taśmy.
 Powiązany Produkty











