 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Bezpośrednia odpowiedź: co definiuje dobrą maszynę do skręcania drutu miedzianego o przekroju poprzecznym
A maszyna do skręcania drutu miedzianego o przekroju poprzecznym ocenia się przede wszystkim na podstawie powtarzalności wymiarów, a nie na podstawie prędkości maksymalnej. Bezpośrednim punktem odniesienia stosowanym w większości fabryk przewodów jest ukończony obszar przekroju poprzecznego plus minus 1 procent wartości nominalnej w całej szpuli produkcyjnej, potwierdzonej ciągłym laserowym pomiarem średnicy, a nie okresowym pomiarem ręcznym. Wszystko inne w tym artykule, od projektu klatki po harmonogramy zużycia matryc, ma na celu ochronę tego jednego numeru.
Tam, gdzie kabel musi wytrzymać wielokrotne zginanie, preferowana jest konstrukcja ze skrętki miedzianej zamiast litego pręta. Podział jednego dużego przewodnika na 7, 19 lub 37 cieńszych żył powoduje rozkład naprężeń zginających na wiele małych promieni zamiast na jeden duży, co jest mechanicznym powodem, dla którego przewody linkowe są odporne na pękanie zmęczeniowe znacznie dłużej niż drut lity o tym samym przekroju poprzecznym.
Krótka historia ewolucji sprzętu do linkowania
Wczesne sploty drutu opierały się na prostych ramach do produkcji lin, zaadaptowanych z maszyn tekstylnych, gdzie szpule były montowane na ręcznie obracanym koszu. Pasma miedziane były układane razem przy niskiej prędkości, a spójność przekroju poprzecznego zależała w dużej mierze od wyczucia napięcia przez operatora, a nie od jakichkolwiek zmierzonych informacji zwrotnych.
Przejście na napędzane klatki ze sztywną ramą w połowie XX wieku umożliwiło obracanie się wielu szpul jako jednej wyważonej jednostki, co po raz pierwszy umożliwiło uzyskanie prawdziwie okrągłego, powtarzalnego przekroju poprzecznego przy prędkości produkcyjnej. Konstrukcje rurowe i planetarne pojawiły się, gdy technologia łożysk i silników osiągnęła poziom wystarczający do obsługi wyższych prędkości obrotowych bez nadmiernych wibracji.
Nowoczesne linie dodają sterowaną serwomechanizmem kontrolę naprężenia i wbudowany pomiar laserowy, zamykając pętlę między tym, co robi maszyna, a tym, co faktycznie mierzy gotowy przekrój, sekunda po sekundzie, zamiast polegać na próbkowaniu na końcu serii.

Podstawowa zasada działania związana z splataniem i skręcaniem
Niezależnie od rodziny maszyn, trzy działania fizyczne zachodzą w sekwencji: pasma są wyciągane ze szpul zasilających pod kontrolowanym naprężeniem wstecznym, zbiegają się w matrycy formującej lub punkcie skręcania, w którym ustalana jest geometria skrętu, a gotowa wiązka jest ciągnięta do przodu przez kabestan z prędkością dostosowaną do prędkości obrotowej elementu skręcającego. Stosunek prędkości obrotowej przeciągarki określa długość zwoju, a długość zwoju określa zarówno elastyczność, jak i końcową gęstość upakowania przekroju poprzecznego.
Napięcie pleców zasługuje na szczególną uwagę, ponieważ działa na każde pasmo niezależnie. Jeśli jeden z hamulców szpulki jest choć trochę ciaśniejszy niż sąsiednie, żyłka ta będzie pod większym naprężeniem niż pozostałe, ciągnąc się w kierunku środka wiązki i zniekształcając zewnętrzną warstwę w nieregularny, nie okrągły kształt po zakończeniu przewodu.
Porównanie czterech rodzin maszyn obok siebie
Maszyny do wiązania
Maszyny do wiązania skręcają luźną grupę cienkich pasm, zwykle o średnicy od 0,05 mm do 0,4 mm, bez sztywnej klatki szpulki podtrzymującej cały zespół. Ta konstrukcja pasuje do elastycznych przewodów stosowanych w kablach słuchawkowych, kablach USB i cienkich przewodach sterujących, przy czym powszechnie stosowane są prędkości obrotowe 2000 i 6000 obr./min w zależności od tego, ile pasm zostanie połączonych.
Maszyny do skręcania sztywnych ram
Maszyny ze sztywną ramą montują pojedyncze szpule na klatce, która obraca się jako pojedyncza zrównoważona jednostka, która utrzymuje napięcie nawet w każdym splocie. To sprawia, że sprzęt ze sztywną ramą jest standardowym wyborem w przypadku średnich i dużych przewodów, od około 6 mm2 do kilkuset mm2, gdzie okrągła warstwa zewnętrzna naprawdę ma znaczenie dla dalszego wytłaczania.
Maszyny do skręcania rur
Konstrukcje rurowe przepuszczają drut przez obracającą się rurę zamiast przez pełną ramę klatkową, zmniejszając masę wirującą i umożliwiając większą prędkość linii w przypadku małych i średnich sekcji. Fabryki obsługujące przewody o dużej objętości i średniej średnicy często preferują sprzęt rurowy ze względu na niższy poziom hałasu i mniejszą powierzchnię zajmowaną przez podłogę.
Planetarne maszyny skręcające
Maszyny planetarne są zbudowane w taki sposób, że wstępnie skręcone pasma nigdy nie obracają się wokół własnej osi, a jednocześnie są ułożone w wiązkę. Jest to preferowana metoda wszędzie tam, gdzie trwałość zmęczeniowa drutu przewyższa prędkość produkcji w stanie surowym, np. w przypadku rdzeni kabli zasilających przeznaczonych do ciągłego zginania.
Geometria przekroju poprzecznego: długość układania, układ warstw i zagęszczenie
Długość skrętu to odległość wzdłuż gotowego przewodu potrzebna pojedynczej żyłce do wykonania jednego pełnego owinięcia 360 stopni. Krótsza długość skrętu zapewnia lepszą elastyczność, ale wymaga większej długości miedzi na pokrycie tej samej długości odcinka, co nieznacznie zmniejsza efektywne pole przekroju poprzecznego, jeśli średnica splotu nie zostanie dostosowana w celu kompensacji.
| Struktura warstw | Całkowita liczba nici | Powszechne zastosowanie |
|---|---|---|
| 1 środek 6 | 7 | Kabel sterujący, okablowanie urządzenia |
| 1 środek 6 12 | 19 | Kabel do dystrybucji zasilania |
| 1 środek 6 12 18 | 37 | Elastyczny kabel spawalniczy, robotyka |
| Wielowarstwowy, 61 pasm | 61 | Elastyczny kabel zasilający o dużej wytrzymałości |
Walce zagęszczające montowane bezpośrednio za głowicą skręcającą dociskają okrągłą wiązkę do gęstszego profilu, usuwając szczeliny powietrzne pomiędzy poszczególnymi pasmami. Zagęszczony 19-żyłowy przewodnik zwykle wykazuje zmniejszenie średnicy zewnętrznej o około 8 do 10 procent w porównaniu z tym samym polem przekroju poprzecznego pozostawionym niezagęszczonym, co ma znaczenie wszędzie tam, gdzie gotowy kabel musi zmieścić się w stałej tulei złącza lub rurze kablowej.
Gdzie A Maszyna do skręcania par przewodów Pasuje do linii
A Maszyna do skręcania par przewodów jest odrębną kategorią sprzętu od maszyny do skręcania przekroju poprzecznego. Zamiast łączyć wiele gołych włókien miedzianych w jeden przewodnik, wykorzystuje się dwa już izolowane pojedyncze przewodniki i splata je wokół siebie, tworząc zrównoważoną parę, podstawowy element składowy większości kabli do transmisji danych i komunikacji. Skręt eliminuje zakłócenia elektromagnetyczne pomiędzy dwoma przewodami, co jest powodem, dla którego każdy kabel Ethernet kategorii i większość kabli oprzyrządowania opiera się na skrętce dwużyłowej, a nie na prostym ułożeniu równoległym.
Skok skrętu to parametr, który inżynierowie najdokładniej śledzą na maszynie do skręcania par drutów. Węższy odstęp, co oznacza więcej skrętów na metr, poprawia tłumienie hałasu, ale zużywa więcej izolowanego drutu na metr końcowy i nieznacznie zwiększa tłumienie przy wyższych częstotliwościach. Standardowa produkcja par telekomunikacyjnych zwykle przebiega pomiędzy 12 mm i 20 mm , a w kablu czteroparowym każda para jest zwykle ustawiona na nieco inny skok, aby uniknąć przesłuchów między sąsiednimi parami.
Kluczowe ustawienia regulowane na maszynie do skręcania par przewodów
- Skok skrętu, ustawiany niezależnie dla każdego położenia wrzeciona
- Napięcie wsteczne na każdym pojedynczym zasilaniu przewodu
- Prędkość nabierania kabestanu, dokładnie dopasowana do obrotów głowicy skrętnej
- Wypłacane napięcie hamulca, aby zapobiec warczeniu na szpuli zasilającej
- Przesunięcie odstępu między parami w zestawie kabla wieloparowego
Wiele zakładów produkcyjnych łączy obecnie w jednej ciągłej linii maszynę do skręcania żył miedzianych na etapie przewodnika ze skręcarką par drutów na etapie okablowania. Skraca to czas obsługi pomiędzy procesami i zmniejsza ryzyko utleniania powierzchni gołych żył miedzianych oczekujących pomiędzy oddzielnymi stacjami.
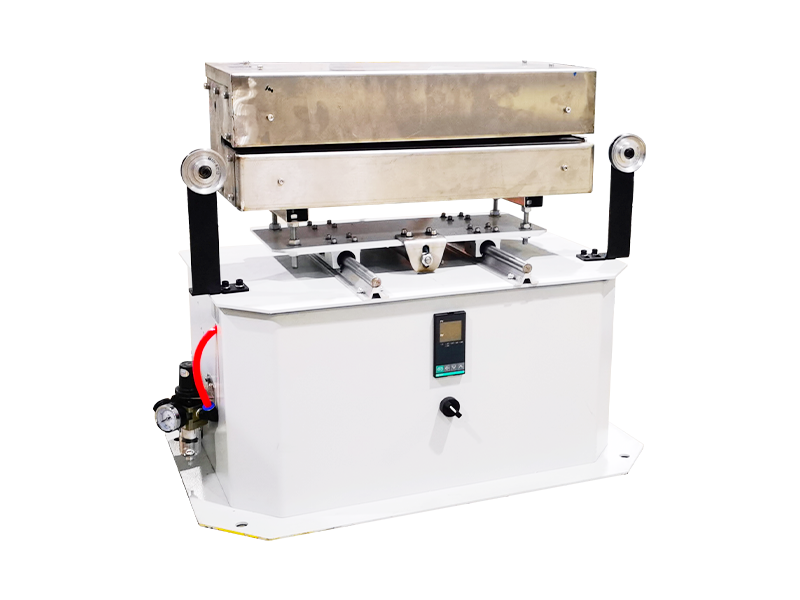
Wpływ jakości, ciągnienia i wyżarzania miedzi na jakość splotów
Pręt miedziany zasilający maszynę o przekroju poprzecznym jest prawie zawsze elektrolitycznie ciągliwym miedzią pakową o czystości 99,9 proc lub wyższy, redukowany przez serię matryc ciągnących, zanim dotrze do głowicy skręcającej. Temperatura wyżarzania na etapie ciągnienia bezpośrednio wpływa na zachowanie każdego pasma po uderzeniu w klatkę skrętki; miedź wyżarzana pozostaje sztywniejsza i sprężynuje po skręceniu, zniekształcając okrągły przekrój poprzeczny do lekko owalnego kształtu, gdy przewodnik opuszcza matrycę formującą.
Testowanie przewodności po skrętce zwykle osiąga wartość bliską 100 procent IACS (Międzynarodowa norma dotycząca miedzi wyżarzanej). Każdy zmierzony spadek poniżej około 98 procent IACS zwykle wskazuje na przegrzanie matrycy ciągnącej lub nadmierne wydłużenie pasma powstałe podczas samego przejścia splotu, co warto sprawdzić przed założeniem problemu z jakością surowca.
Wykończenie powierzchni również odgrywa rolę, którą łatwo przeoczyć. Pasma ciągnione za pomocą zużytych matryc tworzą drobne nacięcia wzdłużne, które nieznacznie zwiększają opór powierzchniowy i mogą przyspieszyć miejscowe zużycie matrycy formującej maszyny skręcającej, gdy pasmo ścierne zacznie przez nią przechodzić tysiące razy na zmianę.
Systemy kontroli naprężenia i dlaczego mają większe znaczenie niż moc silnika
Nabywcy, którzy dopiero rozpoczynają przygodę ze sprzętem do łączenia linkami, często skupiają się w pierwszej kolejności na mocy silnika, ale to kontrola naprężenia w rzeczywistości określa spójność przekroju poprzecznego. Tradycyjną metodą były mechaniczne hamulce cierne, wykorzystujące podkładkę sprężynową przylegającą do każdego kołnierza szpulki, i choć niedrogie, z biegiem czasu zużywają się nierównomiernie i wymagają częstej ręcznej regulacji, aby zachować równowagę w całym zestawie szpulek.
Magnetyczne hamulce cząsteczkowe zastąpiły klocki cierne w większości maszyn średniej klasy i premium, ponieważ utrzymują ustaloną wartość naprężenia niezależnie od tego, ile drutu pozostaje na szpulce, czego nie są w stanie zapewnić hamulce cierne, ponieważ średnica szpulki zmniejsza się podczas pracy. Aktywna kontrola naciągu sterowana serwomechanizmem idzie o krok dalej, wykorzystując mały silnik w każdej pozycji szpulki do aktywnego zwiększania lub zmniejszania naprężenia w oparciu o informacje zwrotne w czasie rzeczywistym, co jest obecnie powszechne na liniach produkujących przekroje poprzeczne o wąskiej tolerancji do zastosowań w wiązkach samochodowych lub lotniczych.
Kontrole jakości na linii produkcyjnej przeprowadzane przez operatorów podczas zmiany produkcyjnej
Większość nowoczesnych linii instaluje mikrometr laserowy bezpośrednio za głowicą skrętną, aby rejestrować średnicę zewnętrzną w sposób ciągły, zamiast polegać na ręcznym pobieraniu próbek co kilka minut. Wychwytuje to dryft w przekroju poprzecznym, zanim wpłynie to na całą szpulę. Typowe punkty kontrolne podczas zmiany obejmują następujące.
- Pomiar średnicy zewnętrznej rejestrowany w sposób ciągły za pomocą miernika laserowego
- Weryfikacja długości skrętu za pomocą zaznaczonego pasma i fizycznej kontroli linijki
- Kontrola wzrokowa powierzchni pasma pod kątem śladów pozostawionych przez zużyte matryce
- Próbkowanie rezystancji na odcinku 500 metrów w porównaniu z docelową wartością rezystancji na km
- Kontrola napięcia szpuli w celu sprawdzenia równomiernego nawijania bez tworzenia gniazd ptaków
Nagła zmiana długości zwoju w trakcie szpuli prawie zawsze wynika z poślizgu paska kabestanu lub nierównomiernego naprężenia jednej ze szpul. Obydwa rozwiązania można szybko naprawić po wcześniejszym oznaczeniu, a nie wykryciu po nawinięciu szpuli i wysłaniu go do klienta.
Typowe wady przekroju poprzecznego i ich przyczyny
| Zaobserwowana wada | Prawdopodobna przyczyna | Typowa poprawka |
|---|---|---|
| Przekrój owalny | Nierówne napięcie z tyłu szpulki | Zrównoważyć ustawienia hamulców w całej klatce |
| Leżało luźne, puszyste pasmo | Zużyta matryca formująca | Wymień matrycę w zaplanowanych godzinach |
| Średnica dryfująca w środku szpuli | Ślizgający się pasek kabestanu | Naciągnij lub wymień pasek |
| Nacięcia powierzchniowe na pasmach | Zużyta matryca ciągnąca powyżej | Sprawdź i wymień zestaw matryc rysunkowych |
| Niespójny skok skrętu w parach | Zużyte łożysko wrzeciona powodujące wibracje | Nasmaruj lub wymień łożysko |
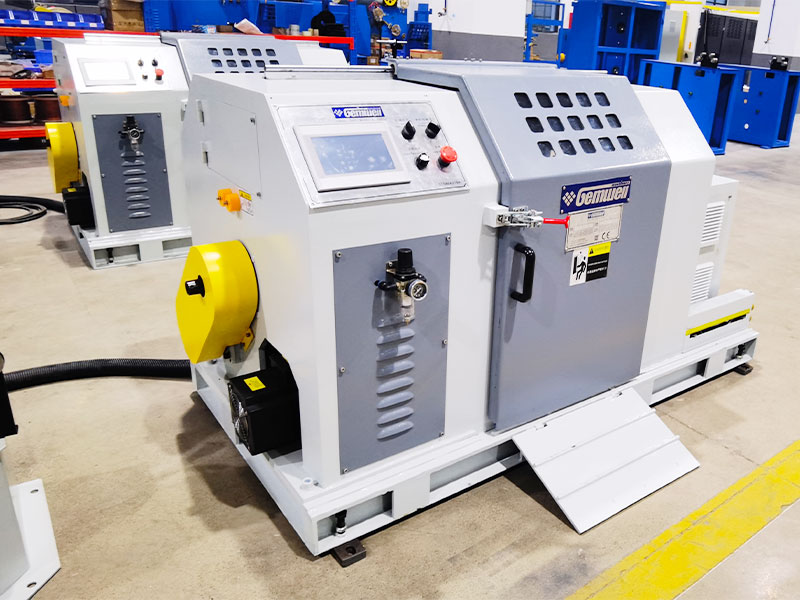
Automatyka, sterowanie PLC i rejestracja danych na nowoczesnych liniach
Nowsze instalacje maszyn do przekrojów skrętki drutu miedzianego działają pod programowalnym sterownikiem logicznym, który przechowuje w jednym pliku recepturę dla każdego kodu produktu, obejmującą długość skrętu, wartości zadane naprężenia i prędkość bębna. Przełączanie między produktami polega na załadowaniu zapisanej receptury, a nie na ręcznym resetowaniu kilkunastu pokręteł, co skraca czas zmiany i zmniejsza ryzyko wystąpienia błędu konfiguracji w całym cyklu.
Rejestrowanie danych powiązane ze sterownikiem PLC tworzy również możliwy do prześledzenia zapis każdej wyprodukowanej szpuli, oznaczający odczyty średnicy, prędkość obrotową i wszelkie zdarzenia alarmowe w odniesieniu do numeru seryjnego szpuli. Ta identyfikowalność staje się cenna, gdy dalszy klient zgłosi problem, ponieważ zespół produkcyjny może pobrać dokładny dziennik dla tej szpuli, zamiast polegać na pamięci lub papierowym dzienniku.
Zastosowania branżowe dla skręconych i skręconych przewodów miedzianych
Skrętki miedziane i skrętki pojawiają się w wielu gałęziach przemysłu, a każde zastosowanie nadaje inny priorytet wydajności maszyny o przekroju poprzecznym.
| Przemysł | Priorytet | Typowy przekrój poprzeczny |
|---|---|---|
| Uprząż samochodowa | Odporność na zmęczenie podczas zginania | 0,35 do 6 mm2 |
| Kabel do transmisji danych i telekomunikacyjny | Stały skok skrętu | 24 do 26 AWG na przewód |
| Budowa kabla zasilającego | Okrągły, zwarty profil | od 6 do 240 mm2 |
| Robotyka i kabel łańcuchowy | Wysoka elastyczność cyklu życia | 0,14 do 2,5 mm2 |
| Kabel energii odnawialnej | Wysoka przewodność, odporność na warunki atmosferyczne | od 4 do 95 mm2 |
Zagadnienia dotyczące zużycia energii i wydajności linii
Masa wirująca jest największym pojedynczym czynnikiem wpływającym na zużycie energii na splotce, ponieważ przyspieszanie i zwalnianie obciążonej klatki szpulki wymaga znacznie większej mocy niż zwykłe ciągnięcie drutu do przodu ze stałą prędkością. Konstrukcje rurowe, które przenoszą mniejszą masę obrotową niż klatka z pełną sztywną ramą, generalnie zużywają zauważalnie mniej energii na kilogram gotowego przewodu przy porównywalnej wydajności.
Przemienniki częstotliwości w silnikach kabestanowych i klatkowych umożliwiają stopniowe zwiększanie prędkości linii, zamiast skakać od razu do pełnych obrotów, co zarówno chroni elementy mechaniczne, jak i wygładza skoki poboru mocy, które w przeciwnym razie byłyby widoczne w poborze energii elektrycznej obiektu.
Nawyki konserwacji, które utrzymują stabilną dokładność przekroju poprzecznego
Dryft przekroju poprzecznego maszyny skręcającej rzadko jest spowodowany jedną dramatyczną awarią; jest to zwykle powolne gromadzenie się małych punktów zużycia. Zużycie matrycy jest najczęstszą przyczyną, ponieważ zużyta matryca formująca stopniowo powoduje, że wiązka pasm otwiera się nieco szerzej niż w specyfikacji. Operatorzy, którzy rejestrują godziny pracy matryc i wymieniają matryce formujące według ustalonego harmonogramu, zamiast czekać na widoczną wadę, zgłaszają znacznie mniej szpul poza tolerancją w ciągu całego roku produkcyjnego.
Smarowanie łożyska obrotowego koszyka lub rury również pośrednio wpływa na przekrój poprzeczny. Suche lub zużyte łożysko wprowadza wibracje do głowicy skrętnej, co objawia się nierówną długością zwoju, a nie problemem ze średnicą, więc technik zgłaszający reklamację dotyczącą średnicy powinien mimo to sprawdzić stan łożyska, nawet jeśli sam odczyt średnicy wygląda na stabilny w kłodzie.
Wyrównanie rolek prowadzących to kolejna kwestia, którą warto okresowo sprawdzać, ponieważ lekko przesunięta rolka prowadząca może powodować delikatne ciągnięcie boczne na ścieżce pasma, które później będzie widoczne jako owalny przekrój poprzeczny dopiero po dokładnym przyjrzeniu się.
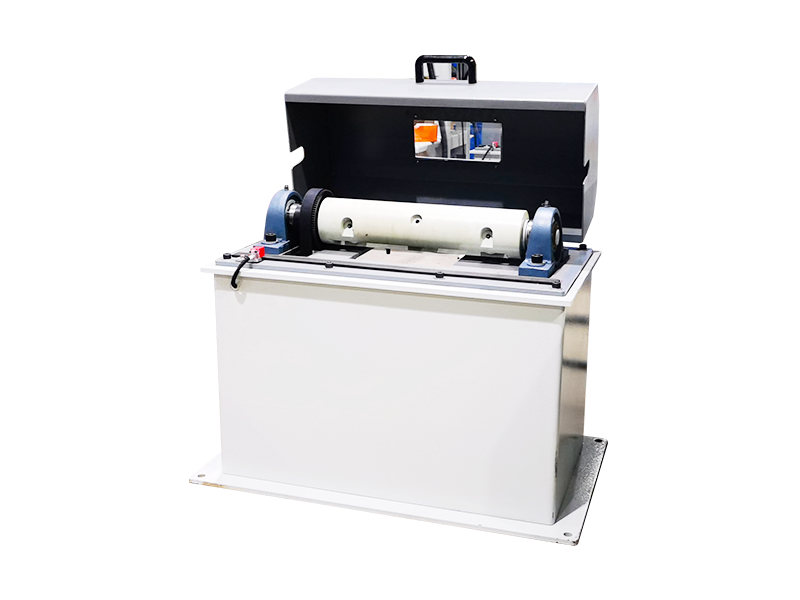
Wybór pomiędzy typami maszyn dla nowej linii produkcyjnej
Kupujący porównujący maszynę do skręcania drutów miedzianych o przekroju poprzecznym z maszyną do wiązania lub skręcarką par drutów powinni zacząć od specyfikacji gotowego produktu, a nie katalogu sprzętu. Jeśli na wyjściu znajduje się pojedynczy przewód o powierzchni 6 mm2 lub większej, przeznaczony do dystrybucji energii, praktycznym wyborem jest sztywna rama lub rurowa żyłka wyposażona w rolki zagęszczające. Jeżeli wyjściem jest dwuprzewodowa para komunikacyjna, wymagana jest dedykowana skręcarka par przewodów z niezależnie programowalnym skokiem na wrzeciono, ponieważ sama skręcarka nie jest w stanie wytworzyć kontrolowanej skrętki z drutu preizolowanego.
Na uwagę zasługuje również kompatybilność prędkości linii pomiędzy urządzeniami poprzedzającymi i końcowymi. Głowica skręcająca pracująca szybciej, niż jest w stanie obsłużyć znajdująca się za nią wytłaczarka izolacji, po prostu stwarza problem z pętlą buforową, więc dopasowanie prędkości kabestanu na całej linii zapobiega niepotrzebnym skokom naprężenia, które zniekształcają przekrój poprzeczny złącza pomiędzy maszynami.
Warto już na początku wziąć pod uwagę powierzchnię podłogi i przyszły asortyment produktów. Mniejsza powierzchnia maszyny rurowej jest dostosowana do obiektów obsługujących duże ilości produktów wąskotorowych, natomiast sztywna rama zapewnia większą elastyczność w zakresie obsługi szerszego zakresu przekrojów poprzecznych tego samego sprzętu w czasie.
Często zadawane pytania
Jaką tolerancję przekroju poprzecznego powinna posiadać maszyna do skręcania miedzi?
Większość nabywców przewodów określa tolerancję w przybliżeniu plus minus 1 procent nominalnego pola przekroju poprzecznego, weryfikowanego za pomocą ciągłego laserowego pomiaru średnicy podczas produkcji, a nie samych kontroli punktowych.
Czy maszyna do skręcania par drutów jest tym samym, co maszyna do wiązania splotów?
Nie. Maszyna do wiązania skręca wiele gołych żył w jeden przewodnik, podczas gdy maszyna do skręcania par przewodów skręca ze sobą dwa już izolowane przewody, tworząc zrównoważoną parę stosowaną w kablach do transmisji danych i telekomunikacji.
Dlaczego zagęszczenie zmienia zewnętrzną średnicę przewodu linkowego?
Walce zagęszczające natychmiast po skręceniu dociskają okrągłą wiązkę do gęstszego kształtu, usuwając szczeliny powietrzne pomiędzy pasmami. Zwykle zmniejsza to średnicę zewnętrzną o około 8 do 10 procent w porównaniu z niezagęszczoną wiązką o tym samym polu przekroju poprzecznego.
Co powoduje owalny, a nie okrągły przekrój poprzeczny po skręceniu?
Nierówne napięcie wsteczne na szpulach, niedostatecznie wyżarzona miedź sprężynująca po skręcie lub zużyta matryca formująca to trzy najczęstsze przyczyny nieokrągłego wykończonego przekroju poprzecznego.
Jak często należy wymieniać matryce formujące na linii skręcającej?
Stały harmonogram wymiany matryc w godzinach, zamiast czekać na widoczną wadę, utrzymuje stabilną tolerancję przekroju poprzecznego i pozwala uniknąć stopniowego poszerzania się, które towarzyszy zużyciu matryc.
Dlaczego skok skrętu różni się pomiędzy parami w tym samym kablu wieloparowym?
Nadanie każdej parze nieco innego tonu zmniejsza ryzyko, że dwie pary wyłapią wzajemne zakłócenia, ponieważ dopasowanie wysokości tonów pomiędzy sąsiednimi parami zwiększa ryzyko przesłuchu na pewnych częstotliwościach.
Jaka jest różnica między hamulcem ciernym a hamulcem cząstek magnetycznych?
Hamulec cierny wykorzystuje sprężynową podkładkę przylegającą do kołnierza szpulki i wymaga ręcznej regulacji po opróżnieniu szpulki, natomiast magnetyczny hamulec cząsteczkowy automatycznie utrzymuje ustawioną wartość napięcia niezależnie od ilości drutu pozostałego na szpulce.
 Powiązany Produkty











