 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Co robi maszyna do nawijania kabli i kiedy jej faktycznie potrzebujesz
Maszyna do nawijania kabli nawija kabel, drut lub przewodnik na szpulę lub szpulę pod kontrolowanym napięciem, a następnie zwraca je ponownie w celu dalszej obróbki lub wysyłki. Jeśli Twoja żyłka boryka się z załamaniami, nierównymi nawinięciami, zgnieceniem szpuli lub operatorzy ręcznie prowadzą drut przy niskiej prędkości, bezpośrednie rozwiązanie jest dedykowane maszyna do nawijania kabli z aktywną kontrolą naprężenia zamiast zwykłej nawijarki przerobionej z innej linii produktów. Podstawowe zadanie jest proste do określenia: utrzymywanie stałego napięcia, utrzymywanie poprzeczki na całej szerokości szpuli i trzymanie operatora z dala od punktów ucisku. Cała reszta w tym przewodniku zawiera szczegółowe informacje na temat niezawodnego działania przy prędkości produkcyjnej.
Producenci sięgają po maszynę do nawijania kabli w trzech punktach typowej operacji drutu i kabli, zajmują się tym po wytłaczaniu lub zbrojeniu, ponownym nawijaniu z bębnów zbiorczych na szpule o długości promocyjnej i opłacają się zasilać je w procesie wtórnym, takim jak oklejanie taśmą, oplatanie lub cięcie. Każdy z tych obowiązków powoduje inny profil obciążenia maszyny, dlatego arkusze specyfikacji różnią się tak bardzo w przypadku modeli zbudowanych dla tego samego ogólnego słowa kluczowego.
Pomaga także jasne określenie, czym maszyna nie jest. Nawijarka kabli to nie to samo, co zwijarka, która układa produkt w luźne pętle, a nie na szpulę z kołnierzem, i nie jest tym samym, co prosty wózek do bębnów używany wyłącznie do transportu. Zwijarki nadają się do krótkich odcinków elastycznego sznura sprzedawanego w wiązkach, natomiast maszyny do nawijania nadają się do stosowania w przypadku ciągłych długości mierzonych w setkach lub tysiącach metrów, które muszą być czysto rozwijane u klienta bez splątania. Uzyskanie tego wyróżnienia tuż przed zaplanowaniem budżetu zakupu pozwala uniknąć zakupu sprzętu, który technicznie nawija kabel, ale nie może zapewnić opłacalnej jakości, jakiej oczekują Twoi klienci.
Decyzja o dodaniu dedykowanego etapu buforowania zwykle pojawia się w hali produkcyjnej, zanim pojawi się w arkuszu kalkulacyjnym. Przełożeni zauważają więcej czasu spędzanego na ręcznym napinaniu szpul, więcej skarg klientów dotyczących splątanych końcówek i więcej znaczników złomu zapisanych na zgniecionych wewnętrznych owijkach. Gdy te objawy wystąpią razem, koszt odpowiednio dobranej maszyny do nawijania kabli jest prawie zawsze niższy niż skumulowany koszt już zastosowanych obejść.
Jak działa maszyna do nawijania kabli: kontrola naprężenia i mechanika poprzeczna
Mechaniczna historia maszyny do nawijania kabli sprowadza się do dwóch współpracujących ze sobą systemów: obrotowego wrzeciona, które obraca szpulę, oraz zespołu poprzecznego, który przesuwa ramię prowadzące z boku na bok, dzięki czemu drut układa się równomiernie, zamiast gromadzić się w jednym miejscu. Napięcie jest zmienną decydującą o tym, czy gotowa szpula nadaje się do użytku, czy do złomu.
- Tryb stałego naprężenia utrzymuje stały naciąg drutu niezależnie od średnicy szpuli, zwykle przy użyciu magnetycznego hamulca proszkowego lub pętli momentu serwo, która odczytuje dane z ogniwa obciążnikowego kilkaset razy na sekundę.
- Tryb naprężenia stożkowego zmniejsza siłę uciągu w miarę zwiększania się średnicy szpuli, co zapobiega zgnieceniu wewnętrznych nawojów pod ciężarem wszystkiego, co zostanie później na nich nawinięte.
- Synchronizacja przesuwu wiąże prędkość ramienia prowadzącego z obrotem wrzeciona poprzez elektroniczne przełożenie, dzięki czemu kąt opasania pozostaje stały od pierwszej do ostatniej warstwy.
- Sygnał zwrotny ramienia tancerza lub ogniwa obciążnikowego zamyka pętlę, regulując moment hamulca lub silnika w czasie rzeczywistym w miarę zmian prędkości linii.
Większość średniej wielkości modeli nawijarek do kabli zbudowanych po 2023 r. odeszła od czysto mechanicznych hamulców ciernych na rzecz sterowania naprężeniem sterowanego serwomechanizmem, głównie dlatego, że ceny przewodów miedzianych i aluminiowych sprawiają, że złom jest znacznie droższy niż kiedyś, więc węższa tolerancja naprężenia owinięcia zwraca się w krótszym okresie produkcji.
Pod panelem sterowania pętla napinająca to dość standardowy układ sprzężenia zwrotnego. Ogniwo obciążnikowe lub ramię tancerza mierzy rzeczywiste napięcie linii, porównuje je z wartością zadaną wprowadzoną przez operatora i wprowadza błąd do sterownika proporcjonalno-całkująco-różniczkującego, który odpowiednio reguluje moment hamulca lub prąd silnika. Człon proporcjonalny reaguje na wielkość błędu, człon całkujący koryguje wszelkie stałe przesunięcia utrzymujące się w czasie, a człon pochodny tłumi nagłe skoki, dzięki czemu system nie przeregulował, gdy prędkość linii szybko się zmienia. Operatorzy rzadko muszą dotykać tych wzmocnień po oddaniu maszyny do użytku przez dostawcę, ale wiedza o ich istnieniu pomaga wyjaśnić, dlaczego usterka napięcia czasami ustępuje samoistnie po prostym zresetowaniu parametrów, a nie poprzez naprawę mechaniczną.
Dlaczego współczynnik stożka ma większe znaczenie, niż większość kupujących się spodziewa
Naprężenie stożkowe jest często wyrażane jako procentowa redukcja napięcia od pustej szpuli do pełnej szpuli, zwykle od 20 do 50 procent, w zależności od sztywności przewodu i materiału izolacyjnego. Zbyt niski współczynnik zbieżności naraża owinięcia wewnętrzne na uszkodzenia spowodowane zgnieceniem, natomiast zbyt wysoki współczynnik może spowodować, że owinięcia zewnętrzne poluzują się i ześlizgną na boki podczas transportu. Prawidłowe uzyskanie tej wartości jest bliższe kwestii związanej z materiałoznawstwem niż ustawieniem maszyny i jest to jedna z pierwszych rzeczy, o które kompetentny dostawca powinien zapytać podczas odbioru technicznego, zamiast pozostawiać ustawienia fabryczne.
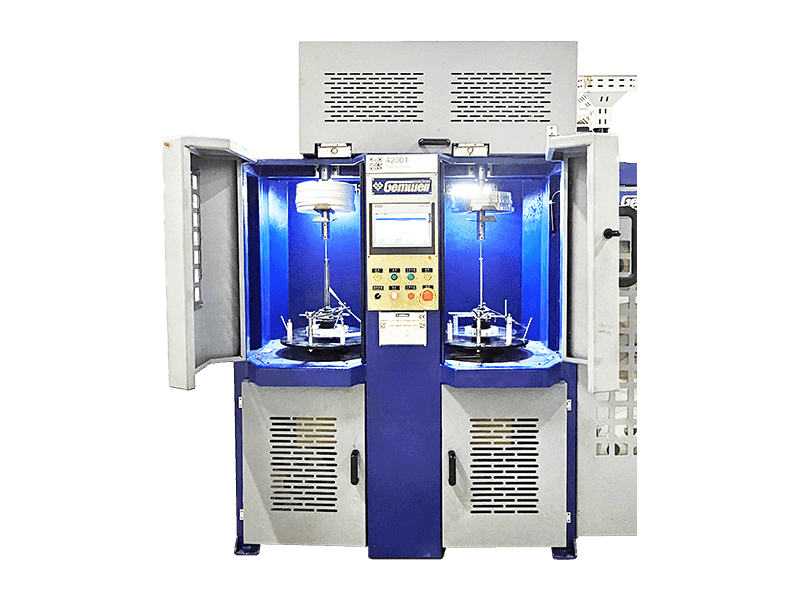
Anatomia maszyny do nawijania kabli: główne elementy
Odczytanie oferty dostawcy jest łatwiejsze, gdy główne zespoły maszyny do nawijania kabli zostaną rozebrane indywidualnie, ponieważ różnice cenowe między dwiema ofertami prawie zawsze wyjaśnia się różnicami w jednym lub większej liczbie tych komponentów, a nie maszyną jako całością.
Główny silnik napędowy
Zapewnia moc obrotową wrzeciona, wyrażoną w kilowatach w zależności od maksymalnej masy szpuli i docelowej prędkości linii, zwykle w nowoczesnych maszynach jest to serwo lub silnik prądu przemiennego sterowany wektorowo.
Wrzeciono I Arbor
Utrzymuje szpulę lub szpulę na miejscu, o rozmiarze dopasowanym do średnicy otworu kołnierza, z szybkozamykaczem lub zaciskiem hydraulicznym na liniach o większej przepustowości, aby przyspieszyć zmianę.
Wózek poprzeczny
Przenosi prowadnik drutu na całej szerokości szpuli, napędzany śrubą kulową lub paskiem rozrządu w celu zapewnienia precyzji lub za pomocą mechanizmu krzywkowego w prostszych maszynach mechanicznych.
Jednostka kontroli naprężenia
Obejmuje hamulec, ogniwo obciążnikowe lub silnik momentu obrotowego serwa wraz z elektroniką sterującą, która utrzymuje napięcie w granicach tolerancji w całej konstrukcji szpuli.
Rama I Podstawa
Zapewnia sztywność pod obciążeniem, zwykle ze stali spawanej, ze stopkami poziomującymi lub punktami mocowania, ponieważ wyginanie się ramy pod ciężką szpulą jest częstym źródłem niedokładności poprzecznej.
Interfejs człowiek-maszyna
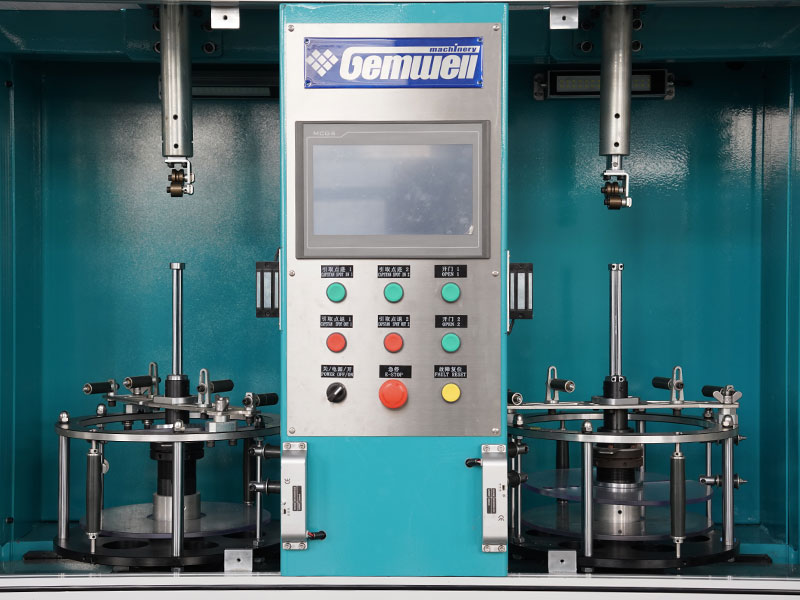
Ekran dotykowy lub panel, na którym operatorzy ustawiają docelowe naprężenie, współczynnik zbieżności, prędkość i długość szpuli, często przechowując wiele receptur produktów w celu szybkiej zmiany.
Ochrona bezpieczeństwa
Blokowane osłony, kurtyny świetlne lub bariery fizyczne wokół punktów ucisku, coraz częściej wymagane w celu spełnienia norm bezpieczeństwa w miejscu pracy na rynkach eksportowych.
Urządzenie do pomiaru długości
Koło kontaktowe lub enkoder bezdotykowy, który zlicza wyprodukowane metry i uruchamia funkcje automatycznego zatrzymania lub cięcia po osiągnięciu docelowej długości.
Rodzaje maszyn do nawijania kabli dostępnych obecnie na rynku
Wybór właściwej konfiguracji rozpoczyna się od dopasowania układu maszyny do powierzchni i zakresu średnic produktu. Poniższe konfiguracje obejmują przeważającą większość sprzętu zainstalowanego w zakładach produkujących drut i kable.
Pozioma maszyna do szpulowania
Oś szpuli biegnie równolegle do podłogi, obciążona i rozładowana od końca. Typowe dla szpul o średnicy do około 2 metrów, preferowane tam, gdzie dostęp do suwnicy jest ograniczony.
Pionowa maszyna do szpulowania
Szpula leży płasko i obraca się wokół osi pionowej, co ułatwia załadunek wózkiem widłowym i pasuje do bardzo ciężkich szpul stosowanych do kabli podziemnych lub podmorskich.
Maszyna nawijająca z podwójnym wrzecionem
Dwa wrzeciona działają naprzemiennie, jedna szpula ładuje lub rozładowuje, podczas gdy druga pracuje w trybie produkcji, skracając przestoje związane z przezbrojeniem do niemal zera na liniach ciągłych.
Spłać i skorzystaj z jednostki Combo
Łączy stojak zwijający ze szpulą odbiorczą na wspólnej ramie, powszechnie stosowany w krótszych liniach ponownego nawijania oraz stacjach do cięcia lub zwijania kabli.
Maszyna do szpulowania wspornikowego
Podtrzymuje szpulę tylko z jednej strony, umożliwiając bardzo szybką wymianę szpuli, ponieważ nie ma drugiego bloku łożyskowego, który mógłby się otworzyć, chociaż zazwyczaj kończy się przy mniejszej maksymalnej masie szpuli.
Kombinacja skręcarki bębna przemierzającego
Integruje etap skręcania lub skręcania bezpośrednio przed etapem nawijania, stosowany tam, gdzie żyły przewodnika muszą zostać ułożone razem bezpośrednio przed nawinięciem.
Oprócz konfiguracji kupujący wybierają także układy napędowe o stałej i zmiennej prędkości. Maszyny o stałej prędkości są tańsze, ale zmuszają całą linię do pracy z szybkością odpowiadającą etapowi nawijania, podczas gdy maszyny o zmiennej prędkości pozwalają na dopasowywanie etapu nawijania do dowolnej już ustawionej prędkości wytłaczania lub taśmowania na wejściu, co ma największe znaczenie na liniach, na których w ciągu tygodnia przetwarzanych jest kilka różnych produktów.
Najważniejsze dane techniczne, które należy sprawdzić przed zakupem maszyny do nawijania kabli
Arkusze specyfikacji maszyny do nawijania kabli mogą wyglądać podobnie na powierzchni, ukrywając rzeczywiste różnice w cyklu pracy i precyzji. Poniższa tabela zawiera dane, które warto porównać linia po linii przed podpisaniem zamówienia.
| Specyfikacja | Lekki obowiązek | Średni obowiązek | Ciężki obowiązek |
|---|---|---|---|
| Maksymalna średnica szpuli | 630 mm | 1600 mm | 3000 mm i więcej |
| Maksymalna waga szpuli | 500 kg | 3000 kg | 10 000 kg i więcej |
| Szybkość linii | Do 200 m na minutę | Do 600 m na minutę | Do 1200 m na minutę |
| Metoda kontroli napięcia | Hamulec mechaniczny | Magnetyczny hamulec proszkowy | Moment obrotowy serwa w zamkniętej pętli |
| Precyzja przesuwu | Plus minus 2 mm | Plus lub minus 1 mm | Plus lub minus 0,5 mm |
| Główna moc silnika | 1,5 do 3 kW | 4 do 11 kW | 15 kW i więcej |
| Typowy ślad | 2 na 1,5 metra | 4 na 2,5 metra | 7 na 4 metry i więcej |
Oprócz liczb sprawdź, jak napęd radzi sobie z przerwą w zasilaniu w środkowej części szpuli. Maszyna pozbawiona logiki zabezpieczającej przed awarią hamulca może pozwolić na rozwinięcie całej ciężkiej szpuli pod własnym ciężarem w przypadku natychmiastowego spadku mocy, co stanowi zarówno zagrożenie dla bezpieczeństwa, jak i gwarantowane złomowanie. Sprawdź także poziom hałasu, jeśli maszyna będzie ustawiona w pobliżu zajmowanego miejsca pracy, ponieważ jednostki o dużej wytrzymałości pracujące z prędkością powyżej 800 metrów na minutę mogą osiągnąć poziom wymagający ochrony słuchu na mocy wielu przepisów w miejscu pracy.
Zapytaj dostawców również o markę systemu sterowania i politykę aktualizacji oprogramowania sprzętowego. Maszyny zbudowane na szeroko obsługiwanych platformach sterowników przemysłowych są łatwiejsze w serwisowaniu po latach, podczas gdy maszyny zbudowane na nieznanym lub zastrzeżonym sprzęcie sterującym mogą pozostawić zakład bezczynnie, jeśli pierwotny dostawca przestanie oferować wsparcie.
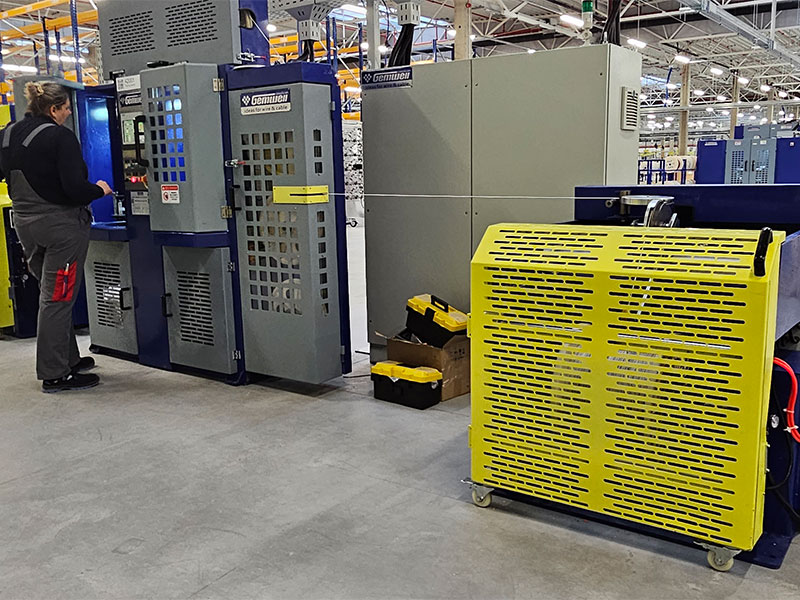
Łączenie maszyny do nawijania kabli z Automatyczna maszyna do oklejania kabli
Drut wymagający warstwy owiniętej, taśmy ekranującej, taśmy ognioodpornej lub taśmy wzmacniającej prawie zawsze przebiega przez przewód automatyczna maszyna do oklejania kabli bezpośrednio przed etapem nawijania, dlatego te dwie maszyny są zwykle określane jako dopasowana para, a nie kupowane osobno. Głowica taśmująca układa taśmę wokół przewodu z ustawionym współczynnikiem nakładania się, podczas gdy kabel porusza się w sposób ciągły, a nawijarka za taśmą musi przyjąć dokładnie tę samą prędkość linii bez wprowadzania własnej zmiany naprężenia, która spowodowałaby poluzowanie owinięcia taśmy.
Szczegóły integracji linii, które warto potwierdzić u dostawcy przed zakupem:
- Upewnij się, że automatyczna maszyna do oklejania kabli i maszyna do nawijania kabli korzystają ze wspólnego sygnału odniesienia prędkości linii, zwykle poprzez impuls enkodera współdzielony przez oba napędy.
- Sprawdź zakres współczynnika nakładania się na głowicy taśmującej. Większość modeli pokrywa pokrycie od 10 do 70 procent, co musi odpowiadać Twojemu standardowi konstrukcji kabla.
- Sprawdź, czy strona szpuli może pracować w trybie naprężenia stożkowego, tak aby średnica dodanej warstwy taśmy nie spowodowała zmiany naprężenia owinięcia w części szpuli.
- Zapytaj, czy liczba szpul taśmy na głowicy taśmującej odpowiada konstrukcji osłony lub pancerza. Głowice z pojedynczą, podwójną głowicą i głowice planetarne zwijają się inaczej.
- Upewnij się, że obie maszyny można zatrzymać i ponownie uruchomić z jednego wspólnego punktu kontrolnego, ponieważ oddzielne obwody zatrzymujące na każdej maszynie spowalniają usuwanie usterek podczas cyklu produkcyjnego.
Zakłady, które wykonują oklejanie i nawijanie kabli jako oddzielne, niezsynchronizowane maszyny, zgłaszają znacznie więcej skarg na marszczenie się i luźne owinięcie taśmy niż zakłady obsługujące tę taśmę na wspólnej linii, co jest głównym powodem, dla którego kupujący coraz częściej proszą o obie maszyny tego samego producenta, aby systemy sterowania były wstępnie dopasowane, a nie integrowane na miejscu.
Oprócz synchronizacji mechanicznej niektóre zakłady określają obecnie wspólny dziennik danych pomiędzy etapami nagrywania i nawijania taśmy, rejestrujący napięcie taśmy, współczynnik nakładania się i napięcie szpuli według tego samego znacznika czasu dla każdego wyprodukowanego metra. Ten rodzaj wspólnego zapisu identyfikowalności stał się powszechny w przypadku kabli przeznaczonych na rynki regulowane, takie jak okablowanie samochodowe lub lotnicze, gdzie po latach oświadczenie dotyczące jakości może wymagać potwierdzenia dokładnych warunków procesu zastosowanych do wykonania określonej szpuli.
Branże, które opierają się na sprzęcie do nawijania kabli
Słowo kluczowe obejmuje szeroką kategorię sprzętu, ale klastry popytu działają w kilku branżach, w których drut i kabel są albo produktem końcowym, albo krytycznym podkomponentem.
- Produkcja drutu budowlanego i kabli zasilających, gdzie codzienną operacją jest szpulowanie dużych ilości drutu z beczek masowych na szpule o długości detalicznej.
- Produkcja kabli telekomunikacyjnych i światłowodowych, gdzie precyzja poprzeczna zabezpiecza delikatne żyły przed uszkodzeniami spowodowanymi zgnieceniem podczas nawijania.
- Dostawcy wiązek przewodów samochodowych, którzy obsługują drut o mniejszej średnicy z bardzo dużą prędkością i częstą zmianą rozmiaru.
- Producenci kabli spawalniczych i kabli w izolacji gumowej, gdzie elastyczne mieszanki płaszczowe są bardziej podatne na odkształcenia pod wpływem nierównomiernego naprężenia.
- Produkcja kabli do energii odnawialnej, w szczególności kabli słonecznych i morskich kabli wiatrowych, gdzie dominują duże, wytrzymałe szpule.
- Dostawcy kabli dla górnictwa i przemysłu morskiego, dla których szpule są często wysyłane za granicę, a niezawodność w miejscu przeznaczenia jest tak samo ważna, jak jakość uzwojenia w fabryce.
- Producenci kabli sygnałowych dla kolei i tranzytu, dla których stała długość szpuli i czysta opłacalność bezpośrednio wpływają na harmonogramy instalacji wzdłuż korytarza kolejowego.
Czym różnią się preferencje dotyczące rozmiaru szpul w zależności od branży
Producenci drutu budowlanego mają tendencję do standaryzacji w wąskim zakresie rozmiarów szpul do sprzedaży detalicznej, ponieważ ich klientami są elektrycy i dystrybutorzy, którzy oczekują znajomych opakowań, podczas gdy producenci kabli do morskich elektrowni wiatrowych i kabli podmorskich pracują z niestandardowymi wymiarami szpul zbudowanymi w oparciu o konkretny plan instalacji statku lub turbiny. Ta różnica ma znaczenie przy wyborze maszyny do nawijania kabli, ponieważ zakład obsługujący wiele gałęzi przemysłu często potrzebuje szerszego zakresu regulowanych średnic niż zakład obsługujący tylko jeden segment rynku.
Wymagania dotyczące instalacji i obiektu
Zanim maszyna do nawijania kabli dotrze na miejsce, zakłady muszą potwierdzić, że podłoga odbiorcza jest w stanie ją utrzymać, zarówno pod względem konstrukcyjnym, jak i pod względem połączeń mediów. Maszyny o dużej wytrzymałości przystosowane do szpul o masie powyżej 5000 kg często wymagają podkładki żelbetowej zamiast standardowej płyty podłogowej magazynu, a rysunek fundamentu powinien pochodzić od dostawcy sprzętu, a nie być szacowany na miejscu.
- Zasilanie. Większość maszyn o średniej i dużej wytrzymałości działa na zasilaniu trójfazowym. Przed złożeniem zamówienia należy sprawdzić, czy napięcie i częstotliwość odpowiadają lokalnym standardom sieci.
- Zasilanie sprężonym powietrzem wymagane w maszynach korzystających z pneumatycznego zaciskania lub wspomagania hamowania, zazwyczaj wymagające przewodu czystego, suchego powietrza w określonym zakresie ciśnienia.
- Prześwit nad głową, szpularki pionowe i duże jednostki poziome wymagają wystarczającej przestrzeni nad głową, aby móc załadować dźwigiem największą szpulę, na której będzie prowadzona linia.
- Szerokość korytarza, odpowiednia przestrzeń dla wózków widłowych lub dźwigów po obu stronach maszyny przyspieszają przezbrajanie i zmniejszają ryzyko uszkodzeń spowodowanych kolizją podczas załadunku.
- Warunki otoczenia, zapylenie lub wysoka wilgotność mogą wymagać szczelnych szaf sterowniczych i dodatkowego chłodzenia elektroniki napędu.
Uruchomienie zazwyczaj obejmuje kontrolę mechanicznego ustawienia, kontrolę bezpieczeństwa elektrycznego, kalibrację naprężenia względem certyfikowanej masy referencyjnej oraz próbną budowę szpuli, która jest mierzona i sprawdzana przed przekazaniem linii do użytku produkcyjnego. Pominięcie któregokolwiek z tych kroków w celu zaoszczędzenia czasu w dniu instalacji jest jednym z najczęstszych powodów, dla których nowo zainstalowana maszyna do nawijania kabli w pierwszych tygodniach pracy nie spełnia swoich parametrów znamionowych.
Względy bezpieczeństwa i szkolenie operatorów
Nawijarka kabli łączy w sobie masę obrotową, zmagazynowaną energię naciągu i punkty zaciskania na prowadnicy poprzecznej, co razem sprawia, że szkolenie operatorów jest równie ważne jak sama specyfikacja maszyny. Większość wypadków w miejscu pracy związanych ze sprzętem do nawijania ma miejsce podczas załadunku i rozładunku szpul, a nie podczas pracy w stanie ustalonym, ponieważ wtedy ręce znajdują się najbliżej ruchomych części i manipuluje się najcięższymi ładunkami.
| Kontrola bezpieczeństwa | Zagrożenie rozwiązane |
|---|---|
| Blokowana osłona poprzeczna | Zapobiega dostępowi rąk do ruchomego wózka podczas pracy |
| Lina lub przycisk zatrzymania awaryjnego | Daje operatorom możliwość natychmiastowego zatrzymania maszyny na całej jej długości |
| Logika zabezpieczenia przed awarią hamulca | Zatrzymuje niekontrolowane odwijanie szpuli w przypadku utraty zasilania w połowie cyklu |
| Trzpień blokujący trzpień szpuli | Zapobiega przesuwaniu się szpuli na wrzecionie podczas załadunku |
| Kurtyna świetlna w strefie załadunku | Zatrzymuje obrót wrzeciona, jeśli osoba niespodziewanie wejdzie do obszaru załadunku |
Szkolenie powinno obejmować nie tylko lokalizacje przycisków na panelu sterowania. Operatorzy odnoszą korzyść ze zrozumienia, dlaczego istnieje naprężenie stożka, co tak naprawdę oznacza alarm o uszkodzeniu napięcia i jak rozpoznać wczesne oznaki zużycia łożyska lub niewspółosiowości trawersu, zanim staną się zagrożeniem dla bezpieczeństwa. Zakłady, które łączą nowy sprzęt ze zorganizowanym programem szkolenia operatorów, konsekwentnie zgłaszają mniej zdarzeń potencjalnie wypadkowych w pierwszym roku w porównaniu z zakładami, które polegają wyłącznie na nieformalnym szkoleniu w miejscu pracy.
Praktyki konserwacyjne wydłużające żywotność maszyny do nawijania kabli
Maszyna do nawijania kabli, serwisowana według stałego harmonogramu, rutynowo pracuje przez ponad dekadę w ciągłym użytkowaniu przemysłowym, podczas gdy zaniedbana jednostka wykazuje zmiany naprężenia i drgania podczas ruchu poprzecznego w ciągu pierwszych dwóch lub trzech lat. Poniższy kalendarz konserwacji odzwierciedla powszechną praktykę zgłaszaną przez zespoły zajmujące się konserwacją zakładu.
| Zadanie | Interwał | Dlaczego to ma znaczenie |
|---|---|---|
| Smarowanie szyn poprzecznych | Co tydzień | Zapobiega tarciu na sucho, które powoduje nierówne odstępy owinięć |
| Kontrola hamulca lub sprzęgła | Miesięcznie | Zużyte okładziny powodują powolny dryf napięcia, który trudno zauważyć na co dzień |
| Kontrola kalibracji ogniwa obciążnikowego | Kwartalnie | Utrzymuje dokładność odczytu napięcia w stosunku do znanej masy referencyjnej |
| Serwis łożysk wrzeciona | Rocznie | Zużycie łożysk jest główną przyczyną nieplanowanych przestojów starszych maszyn |
| Kontrola szafy sterowniczej | Kwartalnie | Osadzanie się kurzu i luźne zaciski są częstą przyczyną sporadycznych usterek |
| Kontrola luzu śruby kulowej poprzecznej | Rocznie | Nadmierny luz objawia się najpierw jako nierówny odstęp owinięcia na krawędziach szpuli |
Prowadzenie prostego dziennika konserwacji każdej maszyny, nawet podstawowego arkusza kalkulacyjnego zawierającego datę, zadanie i technika, znacznie ułatwia wykrycie rozwijającego się wzorca, takiego jak hamulec wymagający regulacji częściej niż wymaga tego interwał, co zwykle sygnalizuje zbliżający się koniec okresu eksploatacji części, a nie jednorazową usterkę.
Typowe problemy i praktyczne rozwiązania
Większość skarg związanych z maszyną do nawijania kabli mieści się w krótkiej liście powtarzających się problemów, których rozwiązanie jest zwykle prostsze, niż oczekują operatorzy.
Nierówny owijka lub szpula teleskopowa: Prawie zawsze jest to problem z synchronizacją przesuwu, a nie problem z naprężeniem. Przed regulacją ustawień hamulca sprawdź najpierw elektroniczne przełożenie pomiędzy enkoderem wrzeciona a silnikiem przesuwu.
Zgniecenie drutu na wewnętrznych owijkach: Wskazuje na uruchomienie trybu stałego napięcia w przypadku zadania wymagającego naprężenia stożkowego. Rozwiązaniem jest zmiana ustawień, a nie naprawa mechaniczna w większości maszyn sterowanych serwomechanizmem.
Nagłe skoki napięcia przy zmianach prędkości: Zwykle jest to problem strojenia PID w pętli sterowania napięciem, większość paneli sterowania umożliwia regulację wzmocnienia proporcjonalnego i całkującego bez wizyty technika.
Uszkodzenie kołnierza szpuli podczas rozładunku: Problem z transportem materiału, a nie usterka maszyny. Zanim zrzucisz winę na sprzęt, upewnij się, że widły wózka widłowego lub zawiesia dźwigu odpowiadają rozstawowi trzpieni szpuli.
Powtarzające się uciążliwe alarmy napięcia: W większości przypadków szybkie sprawdzenie kalibracji względem masy referencyjnej często wiąże się z odchyleniem czujnika wagowego od kalibracji, a nie rzeczywistym problemem z napięciem.
Ślizganie się drutu na rolce prowadzącej: Zwykle przy zużytej lub zeszklonej powierzchni rolki wymiana tulei rolki przywraca przyczepność bez konieczności wymiany całego zespołu trawersu.
Maszyna nagrzewa się po dłuższej pracy: Sprawdź, czy wentylatory chłodzące w szafie przetwornicy częstotliwości są drożne i czy temperatura otoczenia wokół maszyny nie przekroczyła znamionowego zakresu roboczego w miesiącach letnich.
Względy kosztów i zwrot z inwestycji
Cena zakupu to tylko część całkowitego kosztu maszyny do nawijania kabli. Kupujący, którzy porównują oferty wyłącznie na podstawie ceny naklejki, często nie doceniają różnicy w kosztach operacyjnych pomiędzy podstawową maszyną mechaniczną a w pełni automatyczną jednostką sterowaną serwomechanizmem.
- Redukcja złomu i ściślejsza kontrola naprężenia zazwyczaj znacznie zmniejszają ryzyko zgniecenia lub teleskopowego wysunięcia szpuli w porównaniu ze starszymi mechanicznymi układami hamulcowymi, a koszt złomu w przypadku przewodu o dużej wartości szybko się sumuje.
- Oszczędności pracy, automatyczne przycinanie długości i zmiana szpul redukują czas potrzebny operatorowi na każdą szpulę, co ma największe znaczenie w przypadku ciągłej pracy wielozmianowej.
- Zużycie energii, serwonapędy zazwyczaj zużywają mniej energii na wyprodukowany metr niż starsze mechaniczne układy hamulcowe, które rozpraszają nadmierne napięcie w postaci ciepła.
- Dostępność części zamiennych, maszyny zbudowane w oparciu o typowe komponenty przemysłowe mają zwykle niższe długoterminowe koszty napraw niż maszyny z zastrzeżonymi częściami pochodzącymi wyłącznie od oryginalnego producenta.
- Koszt przestojów – maszyna ze zdalną diagnostyką lub wyraźnym wyświetlaczem kodów błędów wraca do produkcji szybciej niż maszyna, która wymaga wizyty technika w przypadku każdej usterki.
Tworząc szacunkowy zwrot z inwestycji, zakłady zazwyczaj porównują różnicę cen między dwiema opcjami sprzętu z oczekiwanymi rocznymi oszczędnościami wynikającymi ze zmniejszenia ilości złomu i zmniejszonej liczby godzin pracy, a następnie dzielą różnicę w cenie przez tę wartość rocznych oszczędności, aby oszacować okres zwrotu w latach. Większość zakładów ustala wewnętrzny próg, często wynoszący około dwóch do trzech lat, poniżej którego opcja wyższej automatyzacji jest uważana za uzasadnioną, niezależnie od wyższych kosztów początkowych.
Opcje dostosowywania przy składaniu zamówienia
Standardowe modele katalogowe pokrywają dużą część popytu, ale wielu kupujących żąda modyfikacji w celu dopasowania do istniejącej linii produkcyjnej lub określonego asortymentu produktów. Typowe żądania dostosowania obejmują regulowany zakres średnicy szpuli wykraczający poza standardowy limit katalogowy, podwójne strefy naprężenia dla kabla współwytłaczanego lub wielowarstwowego, zintegrowane głowice drukujące lub znakujące do identyfikacji szpuli, niestandardowe oprogramowanie sterujące pasujące do istniejącego protokołu sieci zakładowej oraz niestandardowe konfiguracje napięcia lub częstotliwości dla zamówień eksportowych.
Żądając dostosowania, pomocne jest dostarczenie dostawcy rzeczywistych próbek produktów lub szczegółowych rysunków, a nie tylko liczb dotyczących średnicy i ciężaru, ponieważ sztywność mieszanki płaszcza i wykończenie powierzchni wpływają na to, jak należy dostroić ustawienia naprężenia, nawet jeśli dwa produkty mają tę samą średnicę nominalną.
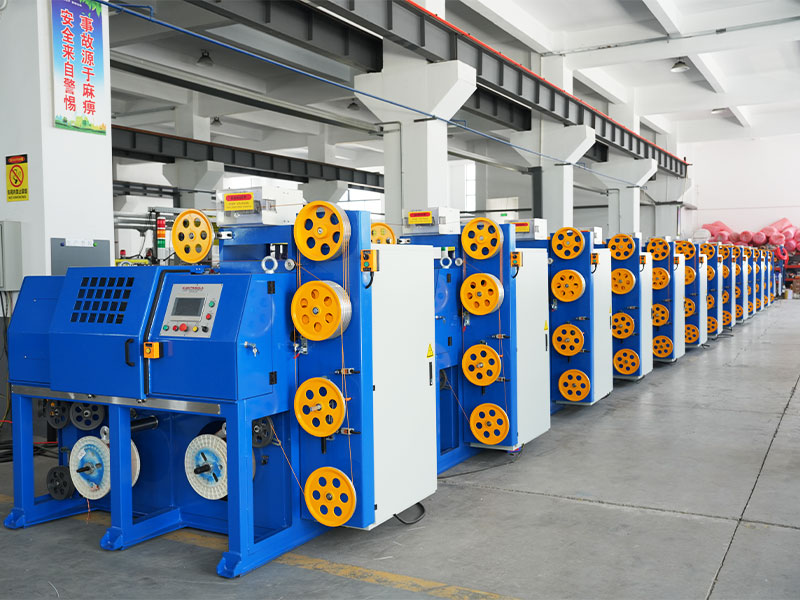
Ocena dostawców: praktyczna lista kontrolna
Dwóch dostawców podających tę samą specyfikację nominalną może zapewnić bardzo różne wyniki w warunkach rzeczywistych, dlatego proces oceny powinien wykraczać poza porównanie obok siebie arkuszy specyfikacji.
- Poproś o referencje zakłady posiadające podobny asortyment produktów i podobną wielkość produkcji i faktycznie skontaktuj się z nimi, zamiast polegać na własnych studiach przypadków dostawcy.
- Jeśli to możliwe, poproś o próbną szpulę własnego materiału przed ostatecznym zakupem, ponieważ rzeczywista jakość owinięcia Twojego konkretnego produktu jest najlepszym prognostykiem przyszłej wydajności.
- Potwierdź, co obejmuje instalacja i uruchomienie. Niektóre oferty obejmują konfigurację i kalibrację na miejscu, inne wyceniają to jako oddzielną pozycję.
- Wyjaśnij warunki gwarancji na elektronikę kontroli napięcia oddzielnie od ramy mechanicznej, ponieważ te dwie kategorie często mają różne okresy gwarancji.
- Zapytaj o typowy czas realizacji części zamiennych, w szczególności ogniw obciążnikowych, modułu hamulca i elementów panelu sterowania, które najprawdopodobniej będą wymagały wymiany w całym okresie eksploatacji maszyny.
- Sprawdź, czy dostawca buduje również automatyczną maszynę do oklejania kabli, ponieważ dostawca oferujący obie linie produktów może zlecić zsynchronizowaną linię w sposób bardziej niezawodny niż połączenie sprzętu od dwóch niepowiązanych producentów.
Pojawiające się trendy w technologii nawijania kabli
Systemy sterowania w nowszych maszynach do nawijania kabli coraz częściej obejmują rejestrację danych jako funkcję standardową, a nie kosztowną opcję, rejestrującą napięcie, prędkość i długość względem znacznika czasu dla każdej wyprodukowanej szpuli. Dane te trafiają do zakładowych systemów jakości i dają zespołom konserwacyjnym wczesne ostrzeżenie, gdy wahania napięcia w konkretnej maszynie zaczynają wykazywać tendencję wykraczającą poza normalny zakres historyczny, często wychwytując rozwijający się problem z łożyskiem lub hamulcem, zanim spowoduje to zatrzymanie produkcji.
Efektywność energetyczna stała się również silniejszym czynnikiem zakupu, ponieważ coraz więcej nabywców pyta dostawców o zmierzone dane dotyczące poboru mocy przy typowym obciążeniu, a nie tylko o dane znamionowe silnika z tabliczki znamionowej, ponieważ rzeczywisty koszt energii w całym okresie użytkowania maszyny może stanowić znaczącą część całkowitego kosztu posiadania na stale działających liniach.
Coraz powszechniejsze stają się również zdalne monitorowanie i diagnostyka, umożliwiając zespołowi serwisowemu dostawcy przeglądanie rejestrów usterek i, w niektórych przypadkach, zdalne dostosowywanie niektórych parametrów kontrolnych przed wysłaniem technika, co skraca czas między wystąpieniem usterki a wznowieniem produkcji.
Często zadawane pytania
Jakiej maszyny do nawijania kabli potrzebuję do produkcji drutu budowlanego
Dopasuj maszynę do największej planowanej średnicy szpuli plus margines na przyszły rozwój produktu. Większość linii do budowy drutu obsługuje maszyny o średnim obciążeniu, przystosowane do szpul od 1000 mm do 1800 mm, ponieważ szpule sprzedawane w handlu detalicznym rzadko przekraczają ten zakres.
Czy jedna maszyna może obsłużyć zarówno spłatę, jak i podjęcie obowiązków
Tak, istnieją jednostki kombinowane dla linii o mniejszym nakładzie, chociaż dedykowane maszyny do spłacania i odbierania są bardziej powszechne na liniach produkcyjnych ciągłych, ponieważ każdą stronę można oddzielnie optymalizować pod kątem własnego profilu naprężenia.
W jaki sposób automatyczna maszyna do oklejania kabli wpływa na ustawienia naprężenia szpuli?
Dodanie warstwy taśmy zwiększa średnicę zewnętrzną i nieznacznie zmienia efektywny promień, w stosunku do którego działa kontrola naprężenia, dlatego większość operatorów przechodzi na tryb naprężenia stożkowego lub reguluje współczynnik zbieżności po dodaniu etapu oklejania wcześniej.
Co powoduje poluzowanie się szpuli po opuszczeniu maszyny
Zwykle niewystarczające naprężenie podczas nawijania lub związek płaszcza, który rozluźnia się po nawinięciu. Obydwa rozwiązania rozwiązuje się poprzez nieznaczne zwiększenie naprężenia podstawowego i sprawdzenie zalecanego przez dostawcę materiału naprężenia uzwojenia dla tego konkretnego związku.
Czy kontrola napięcia serwa jest warta dodatkowych kosztów w porównaniu z magnetycznym hamulcem proszkowym?
W przypadku przewodników o wysokiej wartości, takich jak miedź lub kable światłowodowe, tak, ponieważ koszt złomu z pojedynczej zgniecionej szpuli często przekracza różnicę cen między dwoma systemami napinania w ciągu pierwszych kilku miesięcy użytkowania.
Jak długo typowa maszyna do nawijania kabli wytrzymuje ciągłe użytkowanie?
Dobrze konserwowana maszyna zwykle działa znacznie dłużej niż dziesięć lat w ciągłej pracy przemysłowej, a główny napęd i rama zwykle wytrzymują kilka generacji elektroniki sterującej, która jest ulepszana po drodze.
Czy potrzebuję innej maszyny do kabla światłowodowego w porównaniu do kabla miedzianego?
Niekoniecznie inna maszyna, ale kabel światłowodowy generalnie wymaga większej precyzji przesuwu i niższych ustawień maksymalnego naprężenia niż kabel miedziany, więc system sterowania potrzebuje szerszego regulowanego zakresu, a nie całkowicie oddzielnej maszyny.
Jaka jest różnica między ustawieniem naprężenia stożkowego a ustawieniem stałego naprężenia
Stałe napięcie utrzymuje ten sam uciąg w całej konstrukcji szpuli, podczas gdy naprężenie stożkowe stopniowo zmniejsza uciąg w miarę wzrostu średnicy szpuli, chroniąc wewnętrzne nawinięcia przed zgnieceniem pod ciężarem zewnętrznych warstw.
Czy starszą mechaniczną nawijarkę kabli można doposażyć w serwomechanizm kontroli naprężenia?
W wielu przypadkach tak, modernizacja zestawu kontroli naprężenia serwomechanizmu w istniejącej ramie jest powszechną praktyką i może wydłużyć żywotność starszej maszyny, która jest sprawna mechanicznie, bez konieczności ponoszenia kosztów pełnej wymiany.
Jak często należy sprawdzać kalibrację napięcia
Kwartalne kontrole kalibracji względem certyfikowanej masy referencyjnej są powszechną praktyką, chociaż zakłady korzystające z przewodników o wysokiej wartości lub kabli światłowodowych o wąskiej tolerancji czasami sprawdzają co miesiąc, ze względu na wyższy koszt awarii jakości związanej z napięciem.
 Powiązany Produkty











