 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Co właściwie robi maszyna do wytłaczania jednoślimakowego
A maszyna do wytłaczania jednoślimakowego topi, miesza i przepycha mieszankę tworzywa sztucznego lub gumy przez ukształtowaną matrycę, tworząc ciągły profil, arkusz, rurę lub osłonę kabla. Opiera się na jednej obrotowej śrubie umieszczonej w podgrzewanej beczce, która wytwarza ciśnienie i ścinanie potrzebne do uplastycznienia surowca i dostarczania go ze stałą, kontrolowaną szybkością. W przemyśle drutów i kabli ten sam podstawowy mechanizm jest sercem każdego maszyna do wytłaczania kabli stosowany do izolacji, poszycia i osłon. Krótka odpowiedź dla każdego, kto porównuje sprzęt do wytłaczania: konstrukcje jednoślimakowe pozostają dominującym wyborem do produkcji kabli, ponieważ łączą w sobie prostotę mechaniczną, niższe koszty konserwacji i stałą wydajność topienia w przypadku popularnych związków, takich jak PCV, PE, XLPE i materiały bezhalogenowe o niskiej emisji dymu.
Poniżej w tym przewodniku opisano, jak działa maszyna, jakie komponenty mają największe znaczenie, jak wypada w porównaniu z alternatywnymi maszynami dwuślimakowymi oraz co kupujący powinni sprawdzić przed zakupem linii do produkcji kabli.
Jak przebiega proces wytłaczania wewnątrz beczki
Wewnątrz maszyna do wytłaczania jednoślimakowego surowiec wchodzi przez lej samowyładowczy i spada do strefy zasilania beczki. Stamtąd ślimak przenosi materiał przez trzy strefy funkcjonalne, z których każda wykonuje inną pracę, zanim stop dotrze do matrycy.
- Strefa podawania: stałe pelety lub proszek są przenoszone do przodu, gdy zaczynają się nagrzewać z powodu grzejników beczkowych i tarcia.
- Strefa ściskania: głębokość kanału ślimaka zmniejsza się, zagęszczając materiał, wypychając uwięzione powietrze i rozpoczynając proces topienia poprzez ciepło ścinania i przewodzenie.
- Strefa dozowania: stop jest homogenizowany do jednolitej temperatury i lepkości, a następnie wypychany pod stałym ciśnieniem w stronę pakietu sitowego i głowicy matrycy.
Geometria ślimaka, w szczególności jego stosunek długości do średnicy (zwykle zapisywany jako stosunek L/D), określa, ile czasu materiał spędza na ścinaniu i podgrzewaniu. Większość linii izolacji i osłon kabli wykorzystuje stosunek L/D pomiędzy 20:1 a 26:1, co równoważy wydajność wyjściową z odpowiednią jakością stopu w zastosowaniach z ciągłym pokryciem kabla.
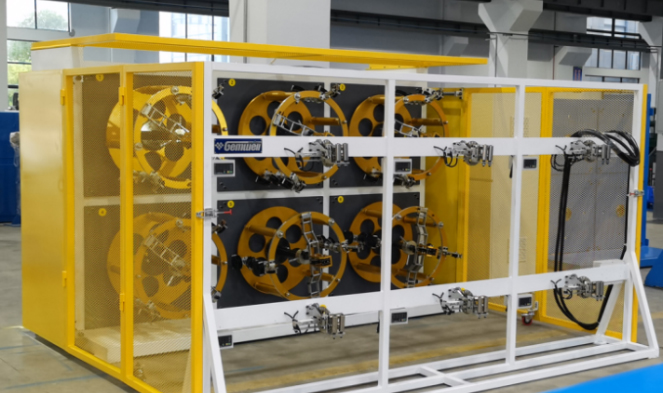
Podstawowe komponenty określające jakość wyjściową
Każdy maszyna do wytłaczania kabli zbudowana w oparciu o konstrukcję z pojedynczą śrubą, ma ten sam zestaw części, ale precyzja każdej części bezpośrednio wpływa na konsystencję grubości ścianki, wykończenie powierzchni i prędkość linii.
| Komponent | Funkcja podstawowa | Wpływ na jakość kabla |
|---|---|---|
| Śruba i lufa | Topi się i transportuje związek pod ciśnieniem | Określa jednorodność stopu i stabilność przepustowości |
| Zmieniacz ekranu | Filtruje zanieczyszczenia ze strumienia stopionego materiału | Zmniejsza defekty powierzchni i blokowanie matrycy |
| Głowica poprzeczna | Kształtuje stopiony materiał wokół przewodnika | Kontroluje koncentryczność i grubość ścianki |
| Korytko chłodzące | Utwardza wytłoczoną warstwę za matrycą | Wpływa na stabilność wymiarową i skurcz |
| Odciągnij i zabierz | Ciągnie kabel ze zsynchronizowaną prędkością i zwija go | Określa stałą prędkość linii i napięcie szpuli |
Śruba pojedyncza a śruba podwójna: która pasuje do produkcji kabli
Kupujący oceniający nową linię często pytają, czy konfiguracja dwuślimakowa oferuje realną przewagę nad standardową maszyną do wytłaczania jednoślimakowego do obróbki kabli. Uczciwe porównanie zależy w dużej mierze od przetwarzanego związku.
| Czynnik | Pojedyncza śruba | Podwójna śruba |
|---|---|---|
| Najlepiej dopasowane związki | PVC, PE, XLPE, standardowe tworzywa termoplastyczne | Wysoce wypełnione związki, formuły wrażliwe na ciepło |
| Koszt kapitału | Niższy | Wyżej |
| Złożoność konserwacji | Proste, mniej części zużywalnych | Bardziej złożona obsługa skrzyni biegów i śrub |
| Typowe zastosowanie w zakładach kablowych | Linie izolacji i poszycia | Linie mieszające przed granulacją |
W przypadku większości producentów kabli stosujących standardowe mieszanki izolacyjne lub osłonowe, dobrze określone maszyna do wytłaczania jednoślimakowego zapewnia wymaganą stabilność wyjściową bez dodatkowych kosztów i złożoności systemu dwuślimakowego.
Gdzie w branży stosowane są maszyny do wytłaczania kabli
A maszyna do wytłaczania kabli zbudowany w technologii jednoślimakowej, obsługuje kilka odrębnych linii produkcyjnych w ramach typowej fabryki przewodów i kabli:
- Wytłaczanie izolacji pierwotnej do przewodów budowlanych, kabli samochodowych i kabli sterujących
- Zewnętrzna osłona i osłona kabla zasilającego i kabla komunikacyjnego
- Wypełniacz i wytłaczanie podsypki do wielożyłowych zespołów kablowych
- Linie do powlekania luźnych tub światłowodowych i warstw buforowych
- Wytłaczana izolacja piankowa do kabli danych i koncentrycznych
Każde zastosowanie wymaga nieco innej konstrukcji ślimaka, geometrii matrycy i długości chłodzenia, dlatego linie do wytłaczania kabli rzadko są sprzedawane w pojedynczej, stałej konfiguracji. Producenci zazwyczaj wymagają niestandardowych matryc poprzecznych i regulowanych prędkości linii, aby przełączać między rozmiarami przewodów bez wymiany całej wytłaczarki.
Parametry konstrukcyjne śrub, które wpływają na wydajność wytłaczania
Współczynnik kompresji
Stopień sprężania porównuje głębokość kanału w strefie zasilania z głębokością kanału w strefie dozowania. W przypadku mieszanek kabli z PVC i PE powszechne są stosunki od 2,5:1 do 3,5:1, zapewniające wystarczające zagęszczenie, aby usunąć kieszenie powietrzne bez przegrzania materiału w wyniku nadmiernego ścinania.
Prędkość ślimaka i równowaga wyjściowa
Szybsze wkręcanie śruby nie zawsze zwiększa użyteczną moc wyjściową. Powyżej pewnej prędkości temperatura stopu rośnie szybciej, niż jest w stanie wytrzymać wydajność chłodzenia na dalszym etapie, co prowadzi do zmniejszania się grubości ścianek miękkich warstw izolacyjnych. Operatorzy linii zazwyczaj dostosowują obroty ślimaka do prędkości odciągania, zamiast dociskać wytłaczarkę do jej mechanicznego maksimum.
Strefy grzewcze beczek
Nowoczesne beczki podzielone są na trzy do pięciu niezależnie sterowanych stref grzewczych. Precyzyjna kontrola strefowa utrzymuje stopniowy profil temperatury, co ma największe znaczenie w przypadku związków wrażliwych na ciepło, takich jak ognioodporny PVC stosowany w drutach budowlanych.
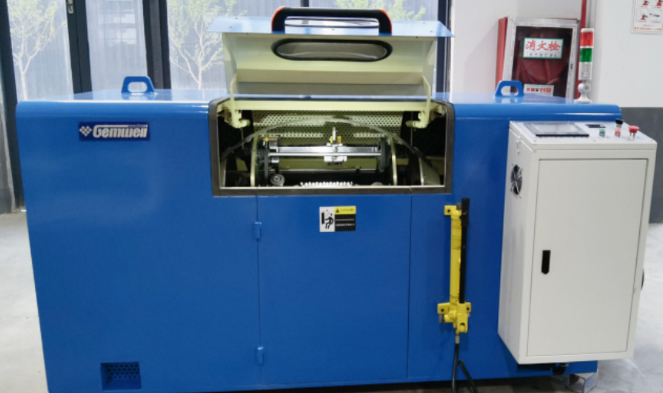
Rozważania materiałowe dotyczące związków kablowych
Nie każdy związek zachowuje się tak samo w lufie z pojedynczą śrubą. Zrozumienie skurczu, wskaźnika płynięcia stopu i wrażliwości na wilgoć pomaga operatorom uniknąć typowych usterek.
| Związek | Typowe zastosowanie | Uwaga dotycząca przetwarzania |
|---|---|---|
| PVC | Budowa izolacji i poszycia przewodów | Wrażliwy na przegrzanie, wymaga umiarkowanego ścinania |
| LDPE i HDPE | Osłona kabla komunikacyjnego | Niska absorpcja wilgoci, łatwy przepływ |
| XLPE | Izolacja kabli elektroenergetycznych średniego i wysokiego napięcia | Wymaga utwardzania po wytłaczaniu, ścisłej kontroli temperatury |
| Mieszanka bezhalogenowa o niskiej emisji dymu | Osłony kabli kolejowych, morskich i budowlanych | Wysoce wypełniony, ścierny do powierzchni śrub i beczek |
Jak wybrać odpowiednią maszynę do linii do produkcji kabli
Wybór pomiędzy rozmiarami i konfiguracjami maszyn powinien zaczynać się od zakresu średnic drutu i oczekiwanej objętości wyjściowej, a nie samej ceny. Kilka praktycznych punktów kontrolnych pomoże zawęzić decyzję:
- Dopasuj średnicę wkrętu do grubości ścianki i zakresu rozmiarów przewodów planowanych na najbliższe lata, a nie tylko do bieżących zamówień
- Upewnij się, że głowica gwinciarska akceptuje narzędzia szybkiej wymiany umożliwiające przełączanie między zadaniami izolacji i osłony
- Sprawdź, czy długość koryta chłodzącego odpowiada zamierzonej prędkości linii dla docelowego związku
- Sprawdź, czy dobór silnika i napędu pozostawia miejsce na dodane później związki o wyższej wydajności
- Poproś o umieszczenie czujnika ciśnienia stopu i temperatury, ponieważ te odczyty są najwcześniejszą oznaką zużycia śruby
Kupujący, którzy pomijają etap zmiany rozmiaru, często wybierają rozmiar oversize maszyna do wytłaczania jednoślimakowego przy niskiej wydajności, co zwiększa koszt energii na metr wyprodukowanego kabla bez jakiejkolwiek poprawy jakości.
Praktyki konserwacyjne wydłużające żywotność
Zużycie śrub i cylindrów jest najczęstszą przyczyną nieplanowanych przestojów na liniach do wytłaczania kabli. Konsekwentna procedura konserwacji utrzymuje stabilną wydajność i pozwala uniknąć kosztownej awaryjnej wymiany śrub.
- Sprawdzaj pakiet sit i wymieniaj filtry zgodnie z ustalonym harmonogramem, zamiast czekać na skoki ciśnienia
- Okresowo mierz średnicę otworu lufy, aby śledzić zużycie w porównaniu z pierwotną tolerancją
- Utrzymuj powierzchnie matrycy i poprzeczki wolne od nagaru, który jest częstą przyczyną powstawania smug na izolacji kabla
- Nasmarować przekładnię i zespoły łożysk wzdłużnych zgodnie z harmonogramem producenta, ponieważ te części przenoszą pełne obciążenie osiowe ciśnienia stopu
- Rejestruj trendy temperatury stopu i ciśnienia w czasie, aby wykryć stopniowe zużycie śruby, zanim wpłynie to na tolerancję grubości ścianki
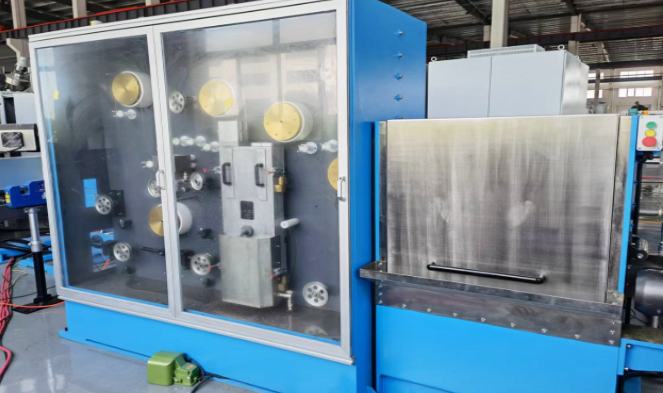
Aktualne trendy kształtujące urządzenia do wytłaczania kabli
Efektywność energetyczna stała się wiodącym czynnikiem zakupu nowych linii do wytłaczania. Silniki główne napędzane serwo i ogrzewanie beczki o zmiennej częstotliwości są coraz częściej standardem w nowych maszyna do wytłaczania kabli zamówień, ponieważ zmniejszają zużycie energii w stanie spoczynku podczas uruchamiania i zmiany materiałów. Konstrukcje rowkowanych beczek zasilających stają się również coraz bardziej powszechne na liniach o większej wydajności, ponieważ sekcja rowkowana poprawia stabilność transportu materiałów stałych i umożliwia wyższą wydajność przy niższych prędkościach ślimaka w porównaniu z sekcjami zasilającymi o gładkim otworze.
Kolejna zmiana dotyczy zintegrowanych systemów sterowania linią, które synchronizują prędkość ślimaka wytłaczarki, prędkość odciągania i informacje zwrotne z testera iskier w jednym panelu sterowania, zmniejszając ryzyko błędu operatora powodującego niespójną grubość ścianki w całym cyklu produkcyjnym.
Często zadawane pytania
Jakiej wielkości wytłaczarka jednoślimakowa jest potrzebna do budowy izolacji drutu?
W większości linii izolacyjnych przewodów budowlanych stosuje się śruby o średnicach od 45 mm do 65 mm, w zależności od docelowego zakresu rozmiarów przewodów i wymaganej prędkości wyjściowej.
Czy jedna maszyna do wytłaczania kabli może obsłużyć zarówno izolację, jak i osłonę?
Tak, pod warunkiem, że głowica gwinciarska jest zaprojektowana do szybkiej wymiany narzędzi, a geometria śruby jest odpowiednia dla obu typów przetwarzanych materiałów, takich jak PVC zarówno w przypadku izolacji, jak i osłony.
Jak często należy wymieniać śrubę i lufę?
Czas wymiany zależy od ścieralności związku i godzin pracy, a nie od ustalonego harmonogramu kalendarzowego. Wysoko wypełnione związki o niskim dymieniu zużywają komponenty szybciej niż standardowe PCV lub PE.
Co powoduje nierówną grubość ścianki wytłaczanej izolacji kabla?
Typowe przyczyny obejmują niecentralną matrycę poprzeczną, nierówną temperaturę stopu wynikającą z nierównomiernego nagrzewania bębna lub zużyte zwoje ślimaka zmniejszające stabilność ciśnienia na matrycy.
Czy maszyna do wytłaczania jednoślimakowego nadaje się do wytłaczania izolacji piankowej?
Tak, ze ślimakiem przeznaczonym do wtryskiwania gazu lub chemicznych środków spieniających oraz strefą chłodzenia beczki umieszczoną w celu kontrolowania struktury komórek, zanim materiał dotrze do matrycy.
 Powiązany Produkty











