 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Jeśli pozyskujesz lub określasz plik maszyna do wytłaczania drutu na dużą skalę , krótka odpowiedź jest następująca: wydajność wyjściowa, precyzja głowicy gwinciarskiej, geometria ślimaka i długość przewodu chłodzącego to cztery zmienne, które odróżniają maszynę, która zwraca się w ciągu osiemnastu miesięcy, od maszyny, która nie jest w pełni wykorzystywana. Wytłaczarka do drutu i kabli zbudowana do produkcji na dużą skalę musi utrzymywać wąskie tolerancje grubości ścianek – zwykle ± 0,05 mm lub więcej – w pracy wielozmianowej, utrzymując jednocześnie poziom złomu poniżej 1%. Wszystko inne – marka, kolor, wykończenie obudowy – jest drugorzędne. W poniższych sekcjach omówiono każdy wymiar wyboru, działania i optymalizacji, aby Twój zespół zakupowy miał wiedzę techniczną niezbędną do zadawania właściwych pytań.
Co to jest maszyna do wytłaczania drutu na dużą skalę?
Wielkoskalowa maszyna do wytłaczania drutu to linia do ciągłego przetwarzania, która tłoczy stopiony związek termoplastyczny lub termoutwardzalny przez matrycę poprzeczną, powlekając poruszający się przewodnik — miedź, aluminium lub światłowód — warstwą izolacyjną lub osłonową. W przeciwieństwie do małych urządzeń laboratoryjnych stosowanych w laboratoriach, przemysłowe systemy wytłaczarek do drutu i kabli są projektowane tak, aby pracować z prędkością linii od 100 m/min do 2500 m/min w przypadku cienkiej izolacji emaliowanej, przy jednoczesnym zachowaniu stałych właściwości dielektrycznych klasy elektrycznej na kilometrach mocy wyjściowej.
Sama maszyna jest ściśle zintegrowaną linią produkcyjną, a nie pojedynczym urządzeniem. Składa się ze stanowiska wypłaty, stanowiska wstępnego podgrzewania lub wyżarzania, zespołu bębna i ślimaka wytłaczarki, matrycy poprzecznej, czujnika iskry lub monitora pojemności, koryta chłodzącego, gąsienicy lub wałka odbiorczego oraz zwijarki lub stacji nawijania. Każdy podsystem musi być dopasowany do pozostałych pod względem przepustowości, w przeciwnym razie wąskie gardło stanie się sufitem dla całej linii.
Podstawowe kategorie maszyn i zakresy wyjściowe
Nie każdy wytłaczarka do drutu i kabla działa na tę samą skalę. Zrozumienie segmentacji pomaga kupującym dopasować klasę maszyn do wielkości produkcji przed rozmową z dostawcami.
| Klasa maszyny | Średnica śruby (mm) | Typowa wydajność (kg/godz.) | Aplikacja docelowa | Około. Prędkość linii (m/min) |
|---|---|---|---|---|
| Mikro / Precyzja | 20–45 | 5–60 | Drut medyczny, drut magnetyczny, kable do transmisji danych | 200–2500 |
| Średnio przemysłowy | 45–90 | 60–300 | Przewód budowlany, wiązka samochodowa, kabel sterujący | 50–400 |
| Duża skala / ciężki | 90–150 | 300–1200 | Kable elektroenergetyczne, kable podmorskie, osłony HV/EHV | 5–80 |
| Tandem / trójwarstwowy | Wiele beczek | 400–2 000 | Kabel SN/WN z izolacją XLPE, płaszcz współwytłaczany | 3–30 |
Linia podziału między „średnio przemysłową” a „dużą skalą” jest ogólnie akceptowana w branży przy średnicy ślimaka około 90 mm w maszynach jednoślimakowych, ponieważ powyżej tego progu zespół napędowy silnika, znamionowy moment obrotowy skrzyni biegów i wydajność grzewcza beczki przechodzą do innej klasy inżynieryjnej. Wielu chińskich producentów, europejskich producentów OEM, takich jak Rosendahl Nextro, i amerykańskich konstruktorów, takich jak Davis-Standard, definiuje swoje portfolio wytłaczarek do drutu i kabli na dużą skalę, zaczynając od tej średnicy.
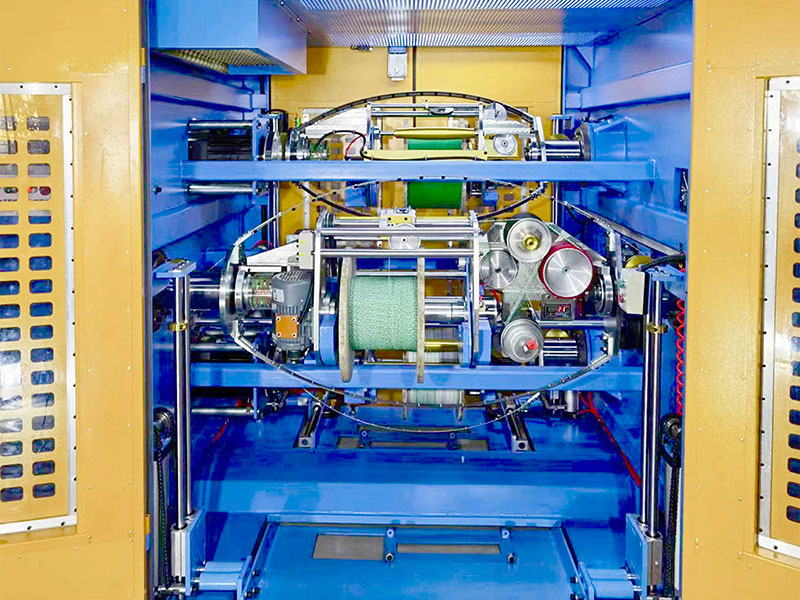
Konstrukcja ślimaka: silnik zapewniający wydajność i jakość stopu
Ślimak wytłaczający jest sercem każdej maszyny do wytłaczania drutu na dużą skalę. Jego geometria — stopień sprężania, stosunek L/D i profil lotu — określa jednorodność temperatury stopu, stabilność wyjściową i ryzyko degradacji związku. Błędne ustawienie tych parametrów jest najczęstszą przyczyną powstawania pustych przestrzeni izolacyjnych, wad powierzchniowych i powłok mimośrodowych.
Stosunek L/D
Stosunek długości do średnicy (L/D) określa, ile czasu polimer spędza w cylindrze, plastyfikując i homogenizując, zanim dotrze do matrycy. W przypadku drutów i mieszanek kabli standardowy zakres branżowy to 20:1 do 30:1 . Linie izolacyjne z PVC często pracują w proporcjach od 20:1 do 24:1, ponieważ PVC jest wrażliwy termicznie – dłuższy czas przebywania grozi degradacją. W liniach XLPE i HDPE można stosować proporcje od 24:1 do 30:1, aby zapewnić całkowitą dyspersję inicjatora sieciowania. Niektóre specjalistyczne, bezhalogenowe, uniepalniające związki (HFFR) wymagają obecnie współczynnika L/D do 35:1 ze względu na wysoką zawartość wypełniacza (ATH lub MDH w ilości 60–65% wag.), które wymagają większej pracy ścinającej w celu uzyskania jednolitego stopu.
Współczynnik kompresji
Stopień sprężania to stosunek głębokości kanału strefy zasilania do głębokości kanału strefy dozowania. W wytłaczarce do drutu i kabla przetwarzającej niewypełniony polietylen zwykle stosuje się stopień sprężania od 3,0:1 do 3,5:1. Wypełnione mieszanki o zawartości ATH powyżej 55% wymagają niższych stopni sprężania - zwykle od 2,2: 1 do 2,8: 1 - aby zapobiec przeciążeniu ślimaka i nadmiernemu nagrzewaniu przy ścinaniu, które mogłoby przedwcześnie aktywować środki sieciujące lub pogorszyć środki zmniejszające palność.
Sekcje barierowe i mieszające
Nowoczesne ślimaki o dużej wydajności do maszyn do wytłaczania drutu na dużą skalę często zawierają zgarniaki barierowe w strefie przejściowej, aby oddzielić jeziorko stopu od niestopionych ciał stałych, poprawiając jednorodność stopu bez podnoszenia temperatury stopu. Znajdująca się za nim sekcja mieszania dystrybucyjnego – taka jak mieszalnik Maddock lub Egan – dodatkowo homogenizuje barwniki i pakiety stabilizatorów. W opublikowanych studiach przypadków producentów śrub, takich jak Xaloy i Reiloy, wykazano, że połączenie ślimaka barierowego z mieszadłem Maddock pozwala na zmniejszenie wahań temperatury stopu od ±8°C do ±2°C, co bezpośrednio przekłada się na mniejsze wartości pojemności i rezystancji izolacji gotowego kabla.
Punkt odniesienia w branży: śruba 120 mm z stosunkiem L/D 28:1 i mieszanką XLPE przetwarzającą geometrię barierową przy 150 obr./min. 800–950 kg/godz wydajność przy wahaniach temperatury stopu poniżej ± 3°C na głowicy matrycy.
Technologia matrycy poprzecznej i kontrola koncentryczności
Głowica poprzeczna to miejsce, w którym stopiony związek styka się z ruchomym przewodnikiem i jest formowany w precyzyjną cylindryczną powłokę. W wielkoskalowej maszynie do wytłaczania drutu konstrukcja matrycy bezpośrednio kontroluje mimośrodowość – główny wskaźnik jakości izolowanego drutu. Zła koncentryczność powoduje marnowanie materiału, powoduje awarie dielektryczne i powoduje zwroty przez klientów.
Matryca ciśnieniowa a matryca rurowa
Typ ciśnieniowy (zwany także matrycą „wypełniającą”) wytwarza ciśnienie stopu za końcówką, dzięki czemu związek ściśle przylega do przewodu pod dodatnim ciśnieniem. Służy do budowy drutu, drutu przyłączeniowego i większości zastosowań w PCV. Matryca rurowa tworzy rurkę polimerową, która jest naciągana na przewód pod napięciem – preferowana w przypadku zastosowań PTFE, ETFE i niektórych XLPE, gdzie siła wiązania jest celowo minimalizowana, aby umożliwić odizolowanie.
Materiał korpusu matrycy i jednolitość temperatury
Wielkogabarytowe korpusy poprzeczki są zwykle obrabiane ze stali narzędziowej (H13 lub P20) z powłoką chromową lub azotku tytanu (TiN) na powierzchniach przepływowych, aby zapewnić odporność na ścieranie przez wypełnione związki. Niezbędna jest jednakowa temperatura na całym korpusie matrycy: różnica 5°C pomiędzy górą i dołem korpusu matrycy o średnicy 150 mm może spowodować mimośrodowość 0,08 mm na przewodzie budowlanym o średnicy 6 mm², co nie mieści się w większości międzynarodowych standardów. Wiodący producenci osadzają obecnie wiele niezależnych grzejników oporowych i termopar w korpusie matrycy, ze sterowaniem PID w pętli zamkniętej w każdej strefie.
Automatyczne systemy centrowania
Wysokowydajne linie wytłaczarek do drutu i kabli w coraz większym stopniu integrują automatyczną kontrolę koncentryczności. Ultradźwiękowy lub rentgenowski monitor grubości ścianki umieszczony bezpośrednio za matrycą wysyła dane o grubości w czasie rzeczywistym do napędzanego serwo systemu regulacji matrycy, który przesuwa położenie końcówki z rozdzielczością 0,001 mm. Automatyczne systemy centrowania od dostawców takich jak Sikora AG i Zumbach Electronic mogą zmniejszyć mimośrodowość z ręcznie regulowanej linii bazowej wynoszącej 8–12% do 2–4%, co przy prędkościach 50 000 km/rok przekłada się na wymierne oszczędności w związku.
Wielowarstwowe głowice współwytłaczające
W przypadku kabli średniego i wysokiego napięcia wymagających półprzewodnikowego ekranu wewnętrznego, izolacji XLPE i półprzewodnikowego ekranu zewnętrznego w jednym przejściu, stosowana jest potrójna poprzeczka współwytłaczana. Głowice te mają trzy oddzielne kanały przepływu stopionego materiału, które zbiegają się w jednym korpusie matrycy, osadzając jednocześnie wszystkie trzy warstwy. To podejście — czasami nazywane „utwardzaniem na sucho” lub „CCV” (ciągła wulkanizacja sieci trakcyjnej) w połączeniu z rurą utwardzającą w podwyższonej temperaturze — eliminuje ryzyko zanieczyszczenia międzywarstwowego i utrzymuje poziom czystości wymagany przez normę IEC 60840 dla kabli o napięciu znamionowym powyżej 30 kV.
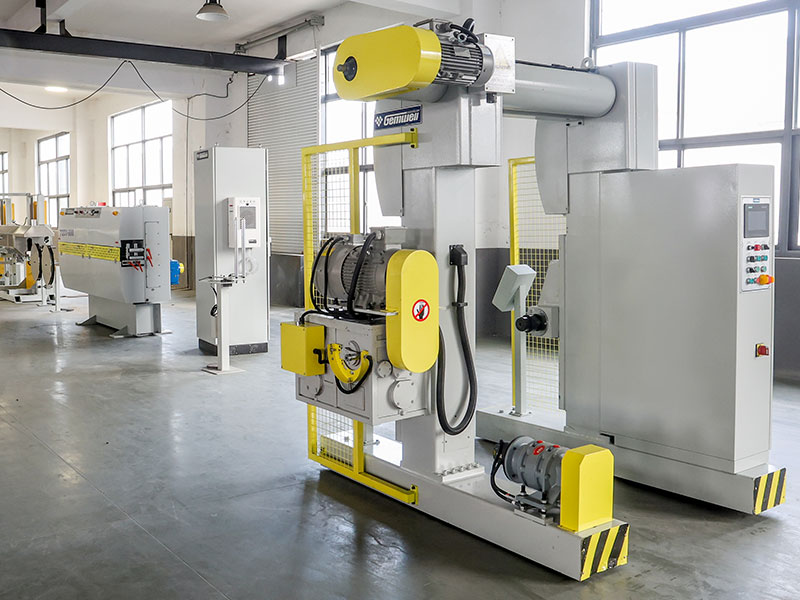
Projekt linii chłodzącej: dlaczego długość determinuje prędkość
Za matrycą gorący izolowany drut musi zostać schłodzony od temperatury topnienia (zazwyczaj 180–230°C dla związków PE, 170–200°C dla PVC) do temperatury poniżej 60°C, zanim zetknie się z kabestanem lub gąsienicą, aby zapobiec odkształceniu pod wpływem naprężenia odciągającego. Długość koryta chłodzącego jest zatem głównym wyznacznikiem maksymalnej osiągalnej prędkości linii na dowolnej wielkogabarytowej maszynie do wytłaczania drutu.
Zasada wymiarowania koryta wodnego
Uproszczona zasada inżynierska stosowana w przemyśle drutowym: długość koryta chłodzącego (w metrach) podzielona przez prędkość linii (m/min) musi być wystarczająca, aby obniżyć temperaturę powierzchni izolacji poniżej 60°C. W przypadku drutu budowlanego z PVC o średnicy 2,5 mm² i prędkości 200 m/min zazwyczaj wymagana jest 30-metrowa rynna z wodą wlotową o temperaturze 18–22°C. W przypadku kabla zasilającego XLPE o przekroju 50 mm² przy prędkości 40 m/min powszechnie stosowana jest 60-metrowa rynna ze stopniowanymi strefami temperatury wody. Nowoczesne linie do produkcji na dużą skalę instalują koryta w odcinkach po 6–10 metrów każda, co pozwala na etapowe chłodzenie i możliwość różnicowania liczby aktywnych sekcji w zależności od produktu.
Chłodzenie natryskowe a chłodzenie zanurzeniowe
Zbiorniki zanurzeniowe są standardem dla kabli powyżej 4 mm². W precyzyjnych liniach drutowych o dużej prędkości do cienkich izolacji (AWG 28 i drobniejszych) często wykorzystuje się pierwszą strefę chłodzonego powietrzem testera iskier, a następnie skrzynkę natryskową wody, ponieważ pełne zanurzenie przy prędkościach powyżej 1000 m/min powoduje powstawanie turbulencji, które mogą powodować oscylacje drutu i dotykanie ścian. Skrzynki natryskowe z dyszami o przepływie laminarnym rozwiązują ten problem, jednocześnie zapewniając odpowiednie odprowadzanie ciepła.
Systemy wody lodowej
Wielkogabarytowe linie wytłaczarek do drutu i kabli do wiązek samochodowych, pracujące z prędkością 600–800 m/min, zazwyczaj łączą się z centralnym systemem wody lodowej dostarczającym wodę o temperaturze 8–12°C. Temperatura wody na dopływie ma bezpośredni wpływ na minimalną długość rynny. Przejście z wody wodociągowej o temperaturze 22°C na wodę schłodzoną o temperaturze 10°C może zmniejszyć wymaganą długość koryta o 25–35% w przypadku tego samego produktu i prędkości, co oznacza znaczną oszczędność powierzchni w przypadku zakładów o dużej objętości.
Recyrkulacja i jakość wody
Woda chłodząca na linii do wytłaczania drutu gromadzi pozostałości związków, środki antyadhezyjne i rozwój drobnoustrojów. Nowoczesne linie wielkogabarytowe obejmują recyrkulację w obiegu zamkniętym z centralnym agregatem chłodniczym, filtrację do 50 mikronów i sterylizację UV. W przypadku linii kablowych wysokiego napięcia należy kontrolować przewodność wody poniżej 50 µS/cm, aby zapobiec korozji galwanicznej przewodów miedzianych przechodzących przez rynnę. W zakładach zaniedbujących zarządzanie jakością wody często stwierdza się, że utlenianie powierzchni przewodnika powoduje problemy z przyczepnością na styku izolacja-przewód.
Układy napędowe, moment obrotowy i efektywność energetyczna
Układ napędowy wielkogabarytowej maszyny do wytłaczania drutu — silnik, skrzynia biegów i napęd o zmiennej częstotliwości (VFD) — musi zapewniać stabilny moment obrotowy w całym zakresie prędkości, aby zapobiec przepięciom i kołysaniu, które objawiają się zmianami średnicy gotowego drutu. W ostatniej dekadzie napędy wektorowe prądu przemiennego i systemy napędu bezpośredniego z magnesami trwałymi (PM) w znacznym stopniu wyparły starsze napędy tyrystorowe prądu stałego w nowych instalacjach.
Przekładnia walcowa z napędem wektorowym AC
Najpowszechniej stosowana konfiguracja na średnich i dużych liniach wytłaczarek do drutu i kabli. Silnik prądu przemiennego (typowo klasa sprawności IE3 lub IE4) jest połączony z hartowaną przekładnią walcową lub stożkowo-walcową. Dokładność regulacji prędkości wynosi zazwyczaj ± 0,05% przy dobrym napędzie wektorowym, co jest wystarczające w przypadku większości zastosowań w budynkach z przewodami i kablami zasilającymi. Rozmiary silników wahają się od 75 kW dla wytłaczarki 90 mm do 630 kW lub więcej dla maszyny o średnicy 150 mm przetwarzającej masy wypełnione.
Napęd bezpośredni PM
Silniki z magnesami trwałymi z jednostopniową redukcją lub w ogóle bez przekładni są coraz powszechniejsze w szybkich precyzyjnych wytłaczarkach drutu. Bez skrzyni biegów straty mechaniczne spadają niemal do zera, a układ osiąga regulację prędkości lepszą niż ±0,01%. Napędy PM redukują również poziom hałasu z typowych 82–86 dB(A) przekładni zębatych do poniżej 75 dB(A), co stanowi znaczącą poprawę w środowisku operatora pracującego 24 godziny na dobę, 7 dni w tygodniu.
Specyficzne zużycie energii
Kluczowym miernikiem zakupów jest specyficzne zużycie energii (SEC) w kWh na kilogram produkcji. Dobrze skonfigurowana wytłaczarka do drutu i kabli o średnicy 120 mm przetwarzająca XLPE z dużą wydajnością powinna osiągnąć 0,12–0,20 kWh/kg wyłącznie dla sekcji wytłaczania. Starsze maszyny z napędami prądu stałego i słabą izolacją beczki mogą pracować z wydajnością 0,35–0,50 kWh/kg. Przy rocznej produkcji wynoszącej 5000 ton różnica między 0,15 a 0,40 kWh/kg wynosi 1250 MWh/rok – przy stawkach za energię elektryczną dla przemysłu wynoszących 0,08–0,12 USAD/kWh oznacza to roczną różnicę w kosztach energii od 100 000 do 150 000 USD.
Izolacja beczki i ogrzewanie strefowe
Ogrzewanie beczki odpowiada za 20–40% całkowitego zużycia energii przez wytłaczarkę podczas produkcji. Ceramiczne grzejniki taśmowe o sprawności 94–96% w połączeniu z założonymi na opaski kołnierzami izolacyjnymi z wełny mineralnej zmniejszają straty ciepła wypromieniowywanego i energię grzewczą strefy o 15–30% w porównaniu do nieizolowanych grzejników taśmowych z odlewanego aluminium. Kilku dużych producentów maszyn oferuje obecnie izolowane ogrzewanie beczek w standardzie w maszynach o średnicy powyżej 90 mm.
Zarządzanie beczką i strefą temperaturową
Precyzyjna kontrola temperatury bębna nie podlega negocjacjom w wytłaczarce do drutu i kabli klasy produkcyjnej. Większość maszyn na dużą skalę dzieli cylinder na cztery do sześciu niezależnych stref ogrzewania i chłodzenia, każda z własną grzałką oporową, dmuchawą chłodzącą (lub płaszczem wodnym) i regulatorem temperatury PID. Podstawowym wymaganiem jest możliwość niezależnego ustawienia i utrzymania każdej strefy w zakresie ±1°C od wartości zadanej.
- Strefa 1 (zasilanie): Zwykle ustawiana na 20–40°C poniżej temperatury topnienia, aby zapobiec tworzeniu się mostków i zapewnić transport w złożu stałym
- Strefa 2–3 (przejście): Stopniowe zwiększanie temperatury stopu, umożliwiające kontrolowaną plastyfikację bez przegrzania stopu
- Strefa 4–5 (dozowanie): Ustaw temperaturę matrycy na poziomie lub nieco poniżej, aby uzyskać stabilne ciśnienie stopu i wydajność
- Strefy adapterów i matryc: często kontrolowane niezależnie; Jednolitość strefy matrycy na całym korpusie w zakresie ±2°C ma kluczowe znaczenie dla koncentryczności
- Medium chłodzące: Chłodzenie sprężonym powietrzem lub płaszczem wodnym, aby zapobiec przegrzaniu przy dużych prędkościach ślimaka
Przekroczenie temperatury podczas rozruchu jest częstym źródłem degradacji mieszanki i zanieczyszczenia matrycy. Nowoczesne sterowniki maszyn do wytłaczania drutu na dużą skalę wykorzystują algorytmy automatycznego dostrajania PID i sterowanie predykcyjne modelem (MPC) w celu szybszego nagrzewania beczki przy minimalnym przeregulowaniu — doprowadzając maszynę 120 mm do temperatury produkcyjnej w 45–60 minut przy przekroczeniu o mniej niż 3°C w porównaniu z przekroczeniem o 20–30°C powszechnym w starszych maszynach sterowanych tyrystorowo.
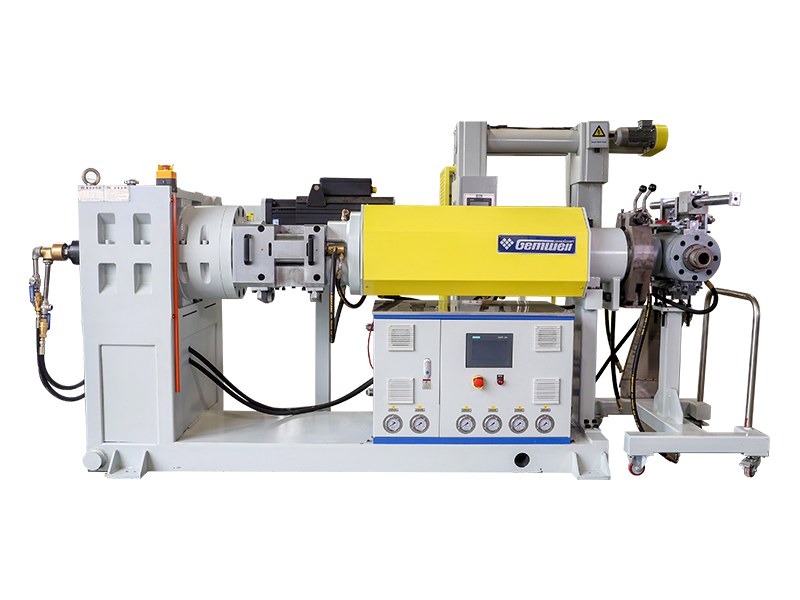
Systemy monitorowania jakości w linii produkcyjnej
Nowoczesne linie wytłaczarek do drutu i kabli o dużej objętości integrują wiele wbudowanych systemów pomiarowych i monitorujących, które generują dane wykorzystywane zarówno do natychmiastowej kontroli procesu, jak i długoterminowego statystycznego zarządzania jakością. Jest to jeden z najszybciej rozwijających się obszarów branży wytłaczania drutu, napędzany wymaganiami w zakresie łączności Przemysłu 4.0 stawianymi przez producentów OEM z branży motoryzacyjnej i operatorów sieci.
Mikrometry laserowe skanujące z częstotliwością 2000 Hz mierzą średnicę zewnętrzną i wykrywają przekrój owalny. Jednostki firm Zumbach, Sikora i Beta LaserMike zachowują rozdzielczość ± 0,001 mm. Dane zasilają pętlę kontroli prędkości odciągu w celu korekty średnicy w czasie rzeczywistym.
Mierniki ultradźwiękowe (dla kabli nieprzezroczystych) lub systemy rentgenowskie (dla wszystkich typów kabli) umożliwiają pomiar grubości ścianki w zakresie 360°. Seria CENTERVIEW 8000 firmy Sikora dostarcza dane dotyczące mimośrodu w czasie rzeczywistym z niepewnością pomiaru ±0,01 mm dla kabli o średnicy zewnętrznej do 60 mm.
Ciągłe monitory pojemności wykrywają puste przestrzenie i wtrącenia izolacyjne, których nie mogą zobaczyć mierniki laserowe. Wysokonapięciowe testery iskier przykładają napięcie 0,5–25 kV (w zależności od grubości izolacji) do wykrywania dziur. Nowoczesne systemy zapewniają 100% wykrywalność porów o średnicy powyżej 50 µm przy prędkościach do 1000 m/min.
Przetworniki ciśnienia stopu na adapterze i wlocie matrycy mierzą stabilność procesu. Wydajność jest wprost proporcjonalna do ciśnienia matrycy w stałej temperaturze; dryft ciśnienia większy niż 5% w ciągu 30 minut sygnalizuje problem procesowy wymagający zbadania. Termopary stopu podają rzeczywistą temperaturę stopu, a nie temperaturę powierzchni beczki.
Materiały przetwarzane na wielkogabarytowych maszynach do wytłaczania drutu
Wielkoskalową maszynę do wytłaczania drutu należy skonfigurować specjalnie dla rodziny związków, na której będzie działać. Różne polimery mają radykalnie odmienne zachowanie reologiczne, stabilność termiczną i charakterystykę ścierania, które wpływają na konstrukcję ślimaka, metalurgię lufy, materiał matrycy i wymagania dotyczące chłodzenia.
| Związek | Temperatura przetwarzania (°C) | Funkcja śruby z kluczem | Metalurgia beczek | Główna aplikacja |
|---|---|---|---|---|
| PCV (elastyczny) | 160–185 | Niskie ścinanie, niska kompresja (2,5:1) | Chromowane lub azotowane | Drut budowlany, drut samochodowy |
| XLPE (sieciowany PE) | 120–135 (wyjście matrycy) | Śruba barierowa, o niskim ścinaniu | Bimetaliczny (typ Xaloy 306) | Izolacja kabla zasilającego SN/WN |
| HDPE | 180–230 | Wysoka kompresja (3,5:1), bariera | Standardowo azotowany | Kabel telekomunikacyjny w osłonie niskiego napięcia |
| HFFR (wypełniony ATH/MDH) | 190–220 | Niska kompresja (2,2:1), wysoka L/D | Pióra bimetaliczne, hartowane | Kabel kolejowy, morski, tunelowy |
| TPE/TPU | 170–210 | Sekcja mieszania ogólnego przeznaczenia | Standardowo azotowany | Kabel elastyczny do zastosowań motoryzacyjnych i robotyki |
| Fluoropolimery (FEP, ETFE) | 300–380 | Krótkie L/D (16:1), odporne na korozję | Z wykładziną Inconel lub Hastelloy | Przemysł lotniczy, przewód oprzyrządowania |
Jak ocenić i wybrać maszynę do wytłaczania drutu na dużą skalę
Wybór wytłaczarki do drutu i kabli produkcyjnych wymaga czegoś więcej niż tylko porównania podanych wydajności. Poniższy ustrukturyzowany proces oceny pomaga inżynierom ds. zakupów uniknąć najczęstszych błędów zakupowych.
Najpierw zdefiniuj macierz produktu
Wypisz wszystkie przekroje drutu, materiały izolacyjne i prędkość linii, których będziesz potrzebować w ciągu pierwszych trzech lat. Najszersza gama produktów – a nie najczęstszy produkt – definiuje specyfikację maszyny. Linia zoptymalizowana dla przewodu budowlanego PCV o przekroju 2,5 mm² przy 300 m/min może w ogóle nie nadawać się do poprowadzenia kabla zasilającego XLPE o średnicy 95 mm², a linia zbudowana dla kabla WN nie jest w stanie ekonomicznie poprowadzić cienkiego przewodu przyłączeniowego. Wielu kupujących zaniża specyfikację, podając jedynie produkty o największej objętości.
Poproś o udokumentowane dane dotyczące wydajności śrub
Zapytaj dostawców o krzywe charakterystyczne ślimaka: wydajność (kg/godz.) w porównaniu z prędkością ślimaka (obr./min) przy konkretnym składzie i temperaturze przetwarzania. Renomowani producenci wytłaczarek do drutu i kabli będą dysponować tymi danymi z fabrycznych testów odbiorczych lub opublikowanych zapisów prób. Deklarowana wydajność bez kontekstu prędkości ślimaka i temperatury jest bez znaczenia.
Sprawdź moment obrotowy skrzyni biegów
Skrzynia biegów jest często elementem ograniczającym w maszynach o dużej skali. Zażądaj znamionowego momentu obrotowego w Nm i współczynnika bezpieczeństwa w odniesieniu do szczytowego wyjściowego momentu obrotowego silnika. Przekładnia przystosowana do maksymalnego momentu obrotowego silnika 1,0 × bez marginesu bezpieczeństwa ulegnie przedwczesnej awarii podczas przetwarzania mieszanek wypełnionych dużą lepkością. Praktyka branżowa zaleca współczynnik bezpieczeństwa wynoszący 1,5× lub więcej w przypadku znamionowego momentu obrotowego skrzyni biegów w stosunku do wartości szczytowej silnika.
Audyt architektury systemu sterowania
Określ, czy system PLC i HMI linii jest zbudowany w oparciu o architekturę otwartą (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT), czy też platformę zastrzeżoną. Zastrzeżone systemy kontroli tworzą długoterminową zależność od producenta oryginalnego sprzętu w zakresie aktualizacji oprogramowania, części zamiennych i modyfikacji. Otwarta architektura umożliwia zespołowi inżynieryjnemu samodzielne modyfikowanie receptur i dodawanie czujników.
Przeprowadź fabryczny test akceptacyjny (FAT)
Nalegaj na fabryczny test akceptacyjny dla twojego związku i przewodnika. Uruchom maszynę na co najmniej cztery godziny przy prędkości znamionowej i zmierz zmiany średnicy (CV%), mimośród i stabilność ciśnienia stopu. Poproś o uwzględnienie wszystkich danych FAT w dokumentacji dostawy. Dostawcy, którzy sprzeciwiają się warunkom FAT w przypadku zamówień na maszyny do wytłaczania drutu na dużą skalę, stanowią znaczący sygnał ryzyka.
Integracja automatyzacji i Przemysłu 4.0
Branża przewodów i kabli znajduje się pod ciągłą presją, aby zmniejszyć zależność operatora i zwiększyć identyfikowalność danych. Nowoczesne maszyny do wytłaczania drutu na dużą skalę są coraz częściej dostarczane jako w pełni zautomatyzowane linie umożliwiające zarządzanie recepturami, zdalną diagnostykę i raportowanie produkcji bez ręcznej interwencji pomiędzy zmianami.
Zarządzanie recepturami i czasem zmiany
Dobrze skonfigurowana wielkogabarytowa wytłaczarka do drutu i kabli z cyfrowym zarządzaniem recepturami może dokonać zmiany produktu — przejścia z jednej grubości drutu i mieszanki na inną — w czasie krótszym niż 20 minut, gdy wszystkie parametry (prędkość ślimaka, temperatura bębna, prędkość odciągania, napięcie odbierania) są przechowywane i ładowane jako pojedynczy plik receptury. Bez zarządzania recepturami przezbrojenia wymagające ręcznej regulacji 30–50 parametrów mogą zająć 90–120 minut, co odpowiada 12–20% utracie wydajności na obciążonej, trzyzmianowej linii, na której odbywa się 15 zmian produktów tygodniowo.
Łączność OPC-UA i integracja MES
Protokół OPC Unified Architecture (OPC-UA) to aktualny standard łączenia danych linii wytłaczania z systemami realizacji produkcji (MES), systemami ERP i platformami analitycznymi w chmurze na poziomie zakładu. Wielkoskalowa maszyna do wytłaczania drutu wyposażona w OPC-UA może przesyłać strumieniowo prędkość ślimaka, przepustowość, temperaturę topnienia, średnicę i wyniki testów iskier w czasie rzeczywistym do centralnej bazy danych, umożliwiając analizę procesu zmiana po zmianie i wyzwalacze konserwacji predykcyjnej. Dostawcy kabli samochodowych obsługujący klientów Tier 1 w Europie coraz częściej, ze względu na wymagania jakościowe klientów, wymagają od nich 100% identyfikowalności OPC-UA aż do licznika wyjściowego.
Konserwacja predykcyjna komponentów ulegających szybkiemu zużyciu
Zużycie ślimaka i beczki to główny koszt konserwacji wielkogabarytowej maszyny do wytłaczania drutu. Czujniki wibracji w przekładni, algorytmy trendu prądu silnika i dryftu ciśnienia stopu mogą zapewnić ostrzeżenie z wyprzedzeniem 200–400 godzin, zanim zużycie śruby osiągnie punkt niestabilności wyjściowej. Kilku producentów OEM wytłaczarek drutowych oferuje obecnie subskrypcje zdalnego monitorowania, w ramach których ich zespół inżynierów co tydzień przegląda dane maszyny i sygnalizuje anomalie, zanim spowodują one przestoje w produkcji.
Udokumentowany przypadek: Średni producent drutu z Azji Południowo-Wschodniej zgłosił redukcję nieplanowanych przestojów o 34% po wdrożeniu łączności OPC-UA i subskrypcji zdalnego monitorowania na flocie trzech dużych linii wytłaczarek. Okres zwrotu inwestycji oszacowano na mniej niż 8 miesięcy na podstawie samych kosztów unikniętych przestojów.
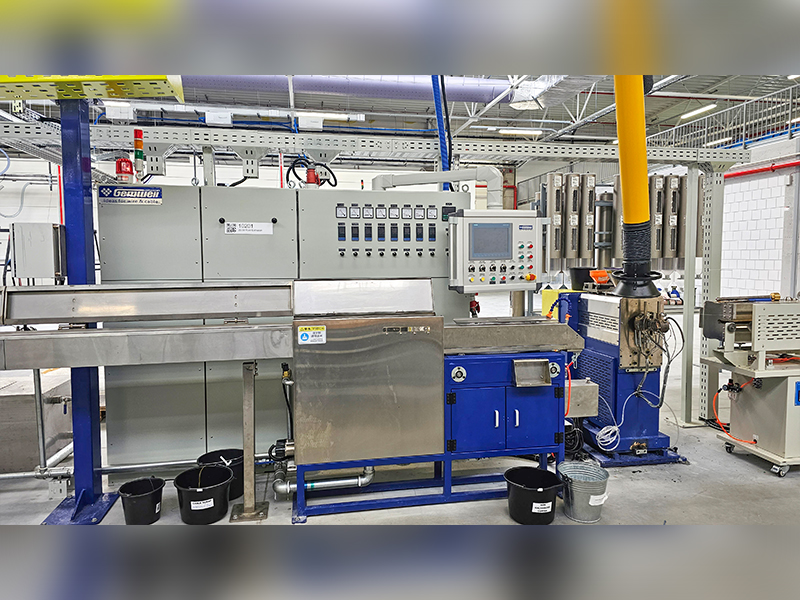
Harmonogramy konserwacji i planowanie części eksploatacyjnych
Wielkogabarytowa maszyna do wytłaczania drutu, pracująca na trzy zmiany, sześć lub siedem dni w tygodniu, przepracuje 7 000–8 000 godzin rocznie. Zorganizowana konserwacja zapobiegawcza jest najważniejszym czynnikiem zapewniającym utrzymanie wydajności i jakości produktu, który uzasadnia inwestycję kapitałową.
Zadania dzienne i tygodniowe
- Sprawdź i zapisz temperatury w strefie beczki oraz porównaj z wartościami zadanymi
- Zarejestrować ciśnienie stopu na adapterze i matrycy; tendencja do driftu
- Sprawdź przejrzystość i przewodność wody w korycie chłodzącym
- Oczyść elektrodę testową iskry i sprawdź odstęp między elektrodami
- Nasmaruj łożyska gąsienicowe/kabestanowe zgodnie z harmonogramem OEM
- Sprawdź poziom i temperaturę oleju w skrzyni biegów
Zadania miesięczne
- Wyciągnąć śrubę w celu kontroli wzrokowej w przypadku obróbki mieszanek wypełnionych materiałem ściernym
- Kalibracja regulatorów temperatury względem certyfikowanej termopary referencyjnej
- Przetestuj wszystkie blokady bezpieczeństwa (zatrzymanie awaryjne, zabezpieczenie przed przeciążeniem)
- Przepłucz i wymień filtry wody chłodzącej
Zadania roczne i żywotność części eksploatacyjnych
- Zmierz luz ślimaka względem otworu lufy; wymienić, gdy luz przekracza 0,2–0,3% średnicy lufy
- Pełny spust i napełnienie oleju w skrzyni biegów olejem zgodnym ze specyfikacją OEM
- Wymień opaski grzejne beczki (typowa żywotność: 18 000–25 000 godzin)
- Wymień wszystkie czujniki termopary (dryft staje się znaczący po 2–3 latach)
- Sprawdź stan łożyska oporowego (awaria jest zazwyczaj najdroższą naprawą w maszynie na dużą skalę)
Żywotność ślimaka i beczki na wielkoskalowej maszynie do wytłaczania drutu, w której wykorzystuje się niewypełnione związki PE, może przekraczać 30 000–40 000 godzin. Ta sama maszyna obsługująca związki HFFR wypełnione w 60% ATH może wymagać wymiany śruby po 4 000–6 000 godzin, jeśli nie określono bimetalicznego cylindra i śrub z hartowanym zabierakiem. Różnica w kosztach pomiędzy standardową śrubą (~8 000 USD za 120 mm) a w pełni bimetaliczną śrubą odporną na zużycie (~22 000 USD) jest zwykle odzyskiwana w czasie krótszym niż rok dzięki zmniejszonej częstotliwości wymiany w przypadku stosowania mieszanek wypełnionych materiałem ściernym.
Wiodący producenci i globalny krajobraz dostaw
Zaopatrzeniem światowego rynku maszyn do wytłaczania drutu na dużą skalę zajmują się producenci z Europy, Ameryki Północnej i Azji. Zrozumienie krajobrazu dostawców pomaga zespołom zakupowym porównać ceny, poziom technologii i możliwości obsługi posprzedażnej.
Ceny referencyjne dla wielkogabarytowych wytłaczarek do drutu i kabli (średnica ślimaka 90–120 mm, pełna linia obejmująca chłodzenie, odbieranie i sterowanie): Ceny linii produkowanych w Chinach zaczynają się od około 180 000–450 000 USD za kompletną linię do budowy drutu. Odpowiednik linii zbudowanych w Europie kosztuje zazwyczaj 600 000–1 500 000 USD. W przypadku linii CCV lub linii potrójnego współwytłaczania kabli WN pakiety europejskie zaczynają się od 3 000 000 USD i mogą sięgać 25 000 000 USD w przypadku kompletnych systemów wytłaczania kabli podmorskich WN pod klucz.
Wytłaczanie kabli XLPE i wysokiego napięcia: wymagania specjalistyczne
Wytłaczanie kabli średniego i wysokiego napięcia w izolacji XLPE stanowi najbardziej wymagający technicznie segment rynku maszyn do wytłaczania drutu na dużą skalę. Wymagania odbiegają od budowy drutu wytłaczanego na tyle, że zakład zamierzający produkować kable o napięciu powyżej 12 kV musi traktować to jako zupełnie odrębną kategorię technologiczną.
Wymagania dotyczące czystości
Mieszankę XLPE do kabli o napięciu 30 kV i wyższym należy przetwarzać w pomieszczeniu czystym. Zgodnie z normą IEC 60840 izolacja kabli powyżej 30 kV nie może zawierać cząstek zanieczyszczeń większych niż 0,125 mm w przekroju. Wymaga to, aby cała linia do wytłaczania – od silosu mieszanki po matrycę – była zamknięta w pomieszczeniu czystym klasy 10 000 (ISO 7), z dopływem filtrowanego powietrza, przez cały czas utrzymywanym dodatnim ciśnieniem, a cały personel miał na sobie niestrzępiącą się odzież. W transporcie mieszanek wykorzystuje się systemy zamknięte, aby zapobiec zanieczyszczeniu pyłem z otoczenia. Wymagania te znacznie zwiększają wymagania inżynieryjne i mechaniczne dotyczące instalacji linii w porównaniu z produkcją drutu budowlanego.
Systemy ciągłej wulkanizacji (CV).
XLPE wymaga sieciowania po wytłaczaniu, osiąganego poprzez wystawienie izolowanego kabla na działanie wysokiej temperatury i ciśnienia w rurze utwardzającej pod ciśnieniem azotu (CCV: ciągła wulkanizacja sieciowa lub VCV: ciągła wulkanizacja pionowa). Rury CCV do kabli WN mają zazwyczaj długość 80–200 metrów i są utrzymywane w temperaturze 300–400°C i ciśnieniu azotu 10–20 barów. Zwis kabla w tej rurze musi być precyzyjnie kontrolowany, aby zapobiec owalnemu odkształceniu miękkiej, nieutwardzonej izolacji. Linia VCV wykorzystuje pionową rurę (o wysokości do 300 metrów, wymagającą dedykowanego budynku wieżowego), która całkowicie eliminuje ugięcie sieci trakcyjnej, co czyni ją preferowaną technologią dla kabli 132 kV i wyższych. Linie VCV dla kabla EHV mogą kosztować 15–30 milionów euro za kompletną instalację.
Odgazowanie po sieciowaniu
Izolacja usieciowana XLPE zawiera produkty uboczne procesu rozkładu nadtlenku (metan, acetofenon i alkohol kumylowy w przypadku systemów usieciowanych DCP). Te produkty uboczne należy usunąć z izolacji w ogrzewanych komorach odgazowujących (zazwyczaj 70–80°C przez 5–30 dni, w zależności od średnicy kabla), zanim będzie można zastosować akcesoria kablowe (złączki, końcówki). Nieodpowiednie odgazowanie izolacji XLPE powoduje gromadzenie się ładunku w przestrzeni, co może spowodować przedwczesną awarię dielektryka. Odgazowanie jest często wąskim gardłem w wydajności producentów kabli WN — zbudowanie wystarczającej pojemności komory, aby dopasować ją do wydajności wytłaczania, wymaga znacznych inwestycji kapitałowych w magazynowanie w kontrolowanej temperaturze.
Trendy rynkowe napędzające inwestycje w maszyny do wytłaczania drutu na dużą skalę
Zrozumienie makroczynników popytu pomaga planistom zakładów prawidłowo określić wielkość i harmonogram inwestycji w nowe linie.
Modernizacja sieci i energetyka odnawialna
Globalna transformacja energetyczna napędza bezprecedensowy popyt na kable wysokiego i bardzo wysokiego napięcia. Międzynarodowa Agencja Energetyczna (IEA) oszacowała w swoim raporcie dotyczącym sieci elektroenergetycznych i bezpiecznej transformacji energetyki za rok 2023, że osiągnięcie zerowej emisji netto do roku 2050 wymaga 80 mln km nowego kabla sieciowego do 2040 r. — czyli w przybliżeniu dwukrotnie większa długość wszystkich dotychczas zainstalowanych kabli. Powoduje to inwestycje w nowe linie kablowe WN i NN u producentów w Europie, Ameryce Północnej i Azji.
Ekspansja pojazdów elektrycznych
Produkcja pojazdów elektrycznych napędza popyt na wysokotemperaturowe, cienkościenne przewody samochodowe, które są w stanie wytrzymać wyższe gęstości prądu w lżejszych wiązkach przewodów. Liczba mieszanek drutowych, takich jak usieciowany ETFE i drut w izolacji silikonowej o wytrzymałości do 175°C i wyższej, rośnie w dwucyfrowym tempie. Linie wytłaczarek do drutu samochodowego zoptymalizowane pod kątem tych specjalistycznych mieszanek są priorytetową inwestycją dla producentów wiązek przewodów w Meksyku, Maroku i Europie Wschodniej, zaopatrujących europejskich i amerykańskich producentów OEM.
Infrastruktura światłowodowa
Globalne programy budowy łącza światłowodowego do lokalu (FTTP) w USA (program BEAD: 42,45 miliarda dolarów), UE (cel w ramach ustawy o infrastrukturze gigabitowej: 1 Gb/s do wszystkich gospodarstw domowych w UE do 2030 r.) i na rynkach rozwijających się napędzają wzrost wydajności wytłaczania osłon kabli i rur buforowych. Linie te wykorzystują wytłaczarkę do drutu i kabla przystosowaną do zastosowań w buforze i płaszczu światłowodowym, zazwyczaj przepuszczającą mieszanki HDPE lub LSZH z szybkością 200–600 m/min.
Reshoring i lokalizacja łańcucha dostaw
Zakłócenia w łańcuchu dostaw po roku 2020 oraz problemy geopolityczne skłoniły producentów przewodów i kabli w Ameryce Północnej i Europie do inwestowania w krajowe moce produkcyjne, które wcześniej były przenoszone za granicę. Tendencja ta powoduje falę nowych instalacji maszyn do wytłaczania drutu na dużą skalę na rynkach, na których od dwudziestu lat nie było inwestycji od podstaw.
 Powiązany Produkty











