 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Kompaktowa maszyna do wytłaczania drutu: bezpośrednia odpowiedź
Kompaktowa maszyna do wytłaczania drutu to zajmująca mało miejsca maszyna do wytłaczania kabli, zbudowana w celu nakładania warstw izolacji lub osłony na przewody i przewody kablowe bez zajmowania miejsca na podłodze tradycyjnej linii produkcyjnej. Większość kompaktowych jednostek mieści się w zakresie od 8 do 15 metrów kwadratowych jednocześnie zapewniając prędkość wyjściową od 80 do 400 metrów na minutę, w zależności od średnicy przewodu i materiału. W przypadku warsztatów o ograniczonej powierzchni, seriach od małej do średniej objętości lub częstych zmianach materiałów, praktyczną odpowiedzią jest kompaktowa maszyna do drutu do wytłaczania, ponieważ skraca czas konfiguracji, zmniejsza straty materiału podczas uruchamiania i pozwala jednemu operatorowi zarządzać całą linią zamiast konieczności zatrudniania wieloosobowej załogi.
W pozostałej części tego przewodnika opisano budowę tych maszyn, co odróżnia niezawodną kompaktową maszynę do wytłaczania kabli od maszyny o słabej mocy i jak dopasować specyfikacje maszyny do rzeczywistych potrzeb produkcyjnych.
Jak zbudowana jest kompaktowa maszyna do wytłaczania drutu
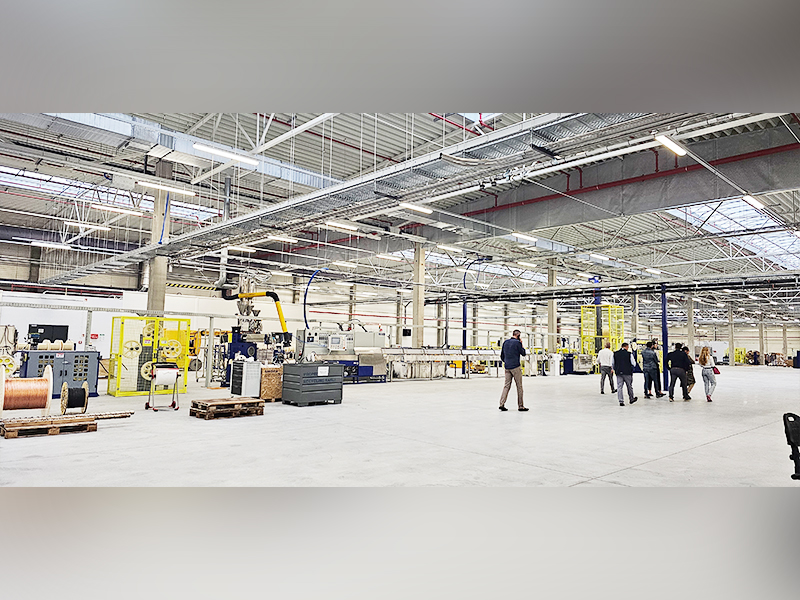
Każda kompaktowa maszyna do wytłaczania drutu ma tę samą sekwencję rdzeni, co większa maszyna do wytłaczania kabli linie, po prostu skondensowane w bardziej zwartym układzie mechanicznym. Przewodnik wychodzi ze stojaka na szpulę, przechodzi przez podgrzewacz, wchodzi do poprzeczki wytłaczarki, gdzie nanoszony jest stopiony polimer, następnie przechodzi przez chłodzenie, iskiernik lub miernik średnicy, a na koniec szpulę odbiorczą.
Tym, co sprawia, że jednostka jest „kompaktowa”, nie jest zmniejszenie liczby kroków funkcjonalnych, ale przeprojektowanie sposobu łączenia tych stopni. Kompaktowe maszyny zazwyczaj integrują podgrzewacz wstępny i podstawę wytłaczarki we wspólnej ramie, wykorzystują pionową lub ułożoną w stos rynnę chłodzącą zamiast długiej poziomej oraz łączą odciąg i odbiór w jednej szafie napędowej. Skraca to długość linii o około 40 do 60 procent w porównaniu ze standardową konfiguracją obsługującą ten sam zakres średnicy drutu.
| Typ linii | Długość | Potrzebni operatorzy | Zakres drutu |
|---|---|---|---|
| Kompaktowa maszyna do wytłaczania drutu | 3 do 6 metrów | 1 | 0,1 mm do 6 mm |
| Standardowa maszyna do wytłaczania kabli | 10 do 18 metrów | 2 do 3 | 0,1 mm do 25 mm |
Konstrukcja śrub i dlaczego decyduje o jakości wyjściowej
Ślimak wytłaczarki jest pojedynczym elementem decydującym o tym, czy kompaktowa maszyna do wytłaczania drutu wytwarza stałą grubość ścianki, czy też przy dużej prędkości pojawiają się problemy z mimośrodem. Kompaktowe maszyny zazwyczaj wykorzystują wytłaczarkę jednoślimakową o stosunku L/D od 20:1 do 25:1, krótszym niż stosunek 25:1 do 30:1 spotykany w liniach pełnowymiarowych, ponieważ krótsza lufa pasuje do mniejszej obudowy silnika bez utraty jednorodności stopu w przypadku drutu o średnicy poniżej 6 mm.
Trzy strefy, które mają znaczenie
- Strefa podawania: ciągnie stały pellet do przodu i rozpoczyna zagęszczanie
- Strefa kompresji: stopniowo topi materiał, jednocześnie zmniejszając głębokość kanału
- Strefa dozowania: stabilizuje ciśnienie i zapewnia stały przepływ stopionego materiału do poprzeczki
Przyczyną jest źle dopasowana konstrukcja śruby rosnący , co objawia się zmianą średnicy drutu na tej samej szpuli o więcej niż 0,02 mm. Kupujący porównujący maszyny powinni poprosić o przycięcie próbki na szpuli i zmierzenie jej w trzech punktach, aby potwierdzić zgodność przed podjęciem decyzji o zakupie.
Konfiguracje koryt chłodzących dla ciasnych przestrzeni
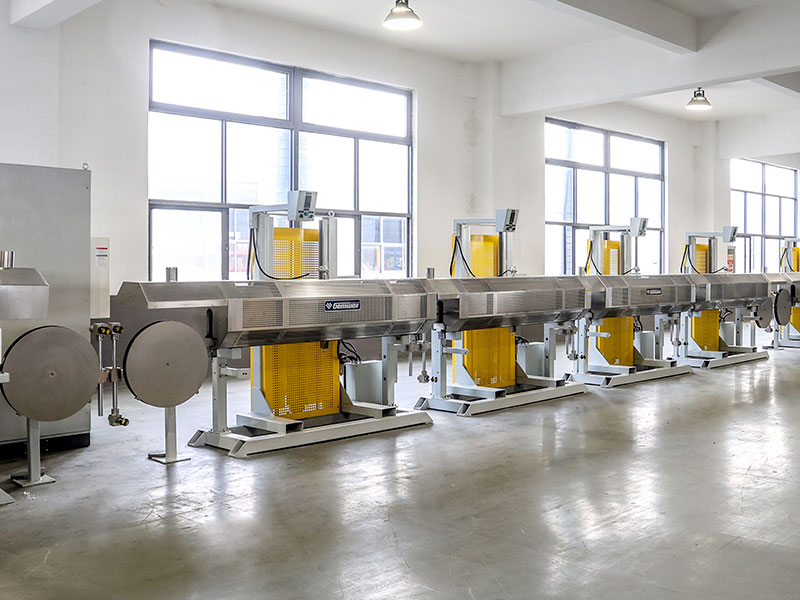
Chłodzenie to obszar, w którym konstrukcja kompaktowej maszyny do wytłaczania drutu najbardziej wyraźnie odbiega od konwencjonalnych układów. Ponieważ poziome rynny wymagają odpowiedniej długości, aby stopniowo odprowadzać ciepło, jednostki kompaktowe opierają się na jednym z trzech podejść:
- Wielostrefowa krótka rynna z wydzielonymi sekcjami wody ciepłej i zimnej, przyspieszająca spadek temperatury na krótszym dystansie
- Tunele do chłodzenia natryskowego wykorzystujące układy dysz zamiast kąpieli zanurzeniowej, skracające wymaganą długość nawet o 50 procent
- Pionowe chłodzenie kroplowe, w którym drut przemieszcza się w dół przez komorę ułożoną w stos, a nie poziomo
W przypadku przewodów w izolacji PVC i PE o średnicy poniżej 4 mm tunel do chłodzenia natryskowego o długości od 2 do 3 metrów może osiągnąć taki sam efekt chłodzenia jak 5-metrowa rynna zanurzeniowa, zgodnie z typowymi wzorcami prędkości linii stosowanymi przez integratorów maszyn kablowych. Jest to główny powód, dla którego kompaktowe maszyny do wytłaczania kabli mogą osiągać prędkości wyjściowe zbliżone do standardowych linii, pomimo mniejszej ramy.
Systemy sterowania: co odróżnia podstawowe od niezawodnych
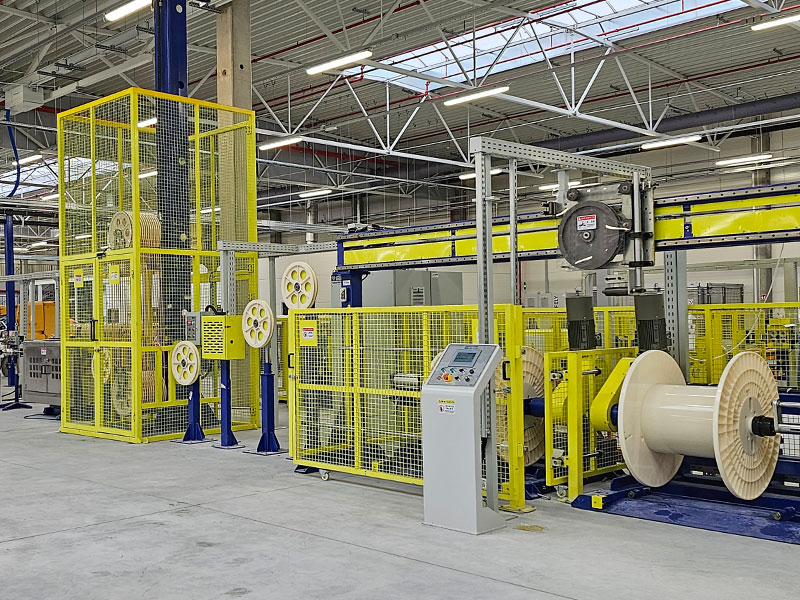
Architektura sterowania jest często najczęściej pomijanym czynnikiem przy ocenie kompaktowej maszyny do wytłaczania drutu. Jednostka podstawowa działa w oparciu o logikę przekaźnikową z ręczną regulacją temperatury i prędkości linii. Niezawodna jednostka działa na sterowniku PLC z ekranem dotykowym HMI, umożliwiając operatorom przechowywanie receptur dla różnych grubości drutu i natychmiastowe ich przywoływanie podczas przezbrojeń.
| Poziom | Metoda regulacji | Przechowywanie receptur | Czas zmiany |
|---|---|---|---|
| Podstawowa logika przekaźnika | Wybieranie ręczne | Żadne | 25 do 40 minut |
| PLC średniej klasy | Cyfrowy ekran dotykowy | Do 10 przepisów | 8 do 12 minut |
| Zaawansowany sterownik PLC ze sterowaniem średnicą w zamkniętej pętli | Automatyczna korekta | Nieograniczony, w sieci | Poniżej 5 minut |
Na szczególną uwagę zasługuje sterowanie średnicą w pętli zamkniętej. System ten wykorzystuje wskaźnik laserowy umieszczony za etapem chłodzenia, aby zmierzyć średnicę drutu w czasie rzeczywistym i automatycznie dostosowuje prędkość odciągania lub obroty wytłaczarki, aby skorygować znoszenie, zanim stanie się złomem. Na liniach pozbawionych tej funkcji poziom złomu wynosi zwykle od 3 do 6 procent , podczas gdy w większości zgłaszanych przypadków z zakładów produkujących kable w przypadku linii ze sterowaniem w pętli zamkniętej odsetek ten spada do poniżej 1 procent.
Kompatybilność materiałowa w typowych zastosowaniach
Kompaktowa maszyna do wytłaczania drutu nie jest narzędziem jednomateriałowym. Ta sama konfiguracja łba poprzecznego i śruby, która doskonale sprawdza się w przypadku PCV, będzie działać gorzej w przypadku materiałów o różnych właściwościach stopu. Dopasowanie materiału do konfiguracji maszyny jest niezbędne przed rozpoczęciem planowania produkcji.
Izolacja PCV
PVC pozostaje najpopularniejszym materiałem obrabianym na liniach kompaktowych, ponieważ jego zakres temperatur przetwarzania, zwykle od 160°C do 190°C, jest wyrozumiały i toleruje niewielkie zmiany prędkości ślimaka bez większych wad. Jest to domyślny punkt wyjścia do zastosowań ogólnych w zakresie przewodów budowlanych i zastosowań niskonapięciowych.
Polietylen i polietylen usieciowany
PE i XLPE wymagają ściślejszej kontroli temperatury, zazwyczaj w zakresie 5°C, ponieważ materiały te są bardziej wrażliwe na nagrzewanie ścinające. Kompaktowa maszyna do wytłaczania drutu z systemem XLPE powinna mieć dedykowaną strefę chłodzenia oddzieloną od głównego koryta, aby zarządzać procesem sieciowania, jeśli linia obejmuje ten etap.
TPE i związki niskodymne
Elastomery termoplastyczne i niskodymowe związki bezhalogenowe stosowane w transporcie i kablach morskich wymagają profili śrub ścinanych o niższym ścinaniu, aby uniknąć degradujących dodatków uniepalniających. Nakładanie tych związków na śrubę przeznaczoną do standardowego PCV często powoduje widoczne smugi lub odbarwienia gotowej powłoki.
Dopasowanie maszyny do rzeczywistej wielkości produkcji
Nadmierna wydajność to jeden z najczęstszych błędów przy wyborze kompaktowej maszyny do wytłaczania drutu. Dopasowanie wydajności maszyny do realistycznej dziennej wydajności zapobiega zarówno marnowaniu kapitału, jak i powstawaniu wąskich gardeł o niewystarczającej mocy.
Jako odniesienie do planowania: mały warsztat produkujący od 1000 do 3000 metrów drutu cienkościennego (poniżej 2 mm) jest dobrze obsługiwany przez kompaktową jednostkę o średnicy 65 mm lub 75 mm. Zakład o wydajności od 5 000 do 10 000 metrów dziennie w zakresie od 2 mm do 6 mm zazwyczaj potrzebuje ślimaka o średnicy od 90 mm do 100 mm z mocniejszym silnikiem napędowym, zwykle w zakresie od 30 kW do 45 kW, aby utrzymać tę przepustowość bez przegrzania stopu.
Sama prędkość linii jest mylącą liczbą bez kontekstu. Maszyna reklamowana z prędkością 300 metrów na minutę na przewodzie o średnicy 0,5 mm nie będzie działać z prędkością bliską tej prędkości na przewodzie o średnicy 4 mm, ponieważ większe średnice wymagają grubszych ścianek izolacyjnych, a zatem wolniejszego wyciągania, aby utrzymać odpowiednie chłodzenie. Zawsze żądaj danych prędkości powiązanych z konkretną średnicą drutu i grubością ścianki, a nie z pojedynczym numerem koca.
Wzorce konserwacji wydłużające żywotność
Maszyny kompaktowe nagrzewają się bardziej w porównaniu z rozmiarem ramy, ponieważ komponenty są umieszczone bliżej siebie, co oznacza, że zarządzanie ciepłem i rutynowa konserwacja mają większy ciężar niż w przypadku standardowych linii rozmieszczonych w odstępach.
- Czyść pakiet sit i płytę kruszącą przy każdej zmianie materiału, aby zapobiec wzrostowi ciśnienia, które obciąża silnik napędowy
- Co tydzień sprawdzaj ustawienie matrycy poprzecznej i końcówki, ponieważ ramy kompaktowe mają mniejszą tolerancję na dryf rozszerzalności cieplnej
- Co miesiąc sprawdzaj natężenie przepływu wody chłodzącej, ponieważ osadzanie się kamienia w krótszej rynnie ma proporcjonalnie większy wpływ na wydajność chłodzenia
- Wymień pasy odciągowe lub gąsienice na podstawie zużycia, a nie stałego harmonogramu kalendarzowego, ponieważ stopień zużycia zależy w dużym stopniu od tarcia powierzchni drutu
Zakłady stosujące udokumentowaną procedurę czyszczenia podczas zmiany instalacji zgłaszają mniej nieplanowanych przestojów niż te, które polegają na konserwacji reaktywnej, co wynika z typowych wzorców obserwowanych w operacjach produkcji drutu na małą i średnią skalę.
Często zadawane pytania
Jaki zakres średnic drutu może obsłużyć kompaktowa maszyna do wytłaczania drutu?
Większość kompaktowych jednostek obsługuje przewody o średnicy od 0,1 mm do 6 mm, co pasuje do większości zastosowań z przewodami budowlanymi, przewodami samochodowymi i kablami sterowniczymi niskiego napięcia. Większe zakresy średnic zazwyczaj wymagają standardowej, niekompaktowej żyłki.
Ile miejsca na podłodze faktycznie potrzebuje kompaktowa maszyna do wytłaczania kabli?
Typowa kompaktowa linia, obejmująca stanowisko wypłaty, wytłaczarkę, sekcję chłodzenia i odbieranie, wymaga około 8 do 15 metrów kwadratowych powierzchni podłogi, w porównaniu do 25 do 40 metrów kwadratowych w standardowej konfiguracji obejmującej ten sam zakres grubości.
Czy jeden operator może sam obsługiwać kompaktową maszynę do wytłaczania drutu?
Tak. Zintegrowana szafa sterownicza i skrócona długość linii zostały zaprojektowane specjalnie tak, aby jeden przeszkolony operator mógł monitorować wydajność, parametry wytłaczania i odbiór bez konieczności zatrudniania drugiej osoby w oddzielnym punkcie kontrolnym.
Jaki jest typowy zakres mocy silnika dla tych maszyn?
W mniejszych jednostkach śrubowych 65 mm zwykle stosuje się silniki napędu głównego o mocy od 15 kW do 22 kW, natomiast jednostki śrubowe 90 mm do 100 mm używane do grubszego drutu zwykle wymagają mocy od 30 kW do 45 kW, aby utrzymać stabilną moc wyjściową pod obciążeniem.
Czy kompaktowa maszyna poświęca prędkość wyjściową w porównaniu ze standardową linią?
Niewiele w przypadku cieńszych mierników. W przypadku chłodzenia natryskowego lub koryt wielostrefowych, kompaktowe linie z drutem o średnicy poniżej 4 mm mogą osiągnąć prędkość od 80 do 400 metrów na minutę, co jest porównywalne ze standardowymi liniami w tym samym zakresie grubości, chociaż większe średnice powyżej 10 mm nadal preferują dłuższe standardowe sekcje chłodzące.
Ile czasu zajmuje typowa zmiana materiału lub koloru?
W przypadku sterownika PLC średniej klasy i zapisanych receptur zmiana zajmuje zazwyczaj od 8 do 12 minut. Maszyny z zaawansowanym sterowaniem w zamkniętej pętli i sieciowym przechowywaniem receptur mogą skrócić ten czas do 5 minut.
 Powiązany Produkty











