 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Jak powstaje kabel światłowodowy: krótka odpowiedź
Kabel światłowodowy wytwarza się poprzez wyciąganie ultraczystego szkła krzemionkowego w cienkie jak włos pasma zwane włóknami optycznymi, powlekanie ich ochronnymi warstwami polimeru, łączenie ich w zespół rdzenia i na koniec wytłaczanie zewnętrznego płaszcza wokół całej konstrukcji za pomocą wytłaczarki do drutu i kabli. W rezultacie powstał kabel umożliwiający przesyłanie danych z prędkością światła na odległości kilkudziesięciu kilometrów, praktycznie bez utraty sygnału.
Pełny proces produkcyjny obejmuje wiele ściśle kontrolowanych etapów — od chemicznego osadzania z fazy gazowej preform krzemionkowych, przez wieże do ciągnienia włókien pracujące w temperaturze ponad 2000°C, po linie osłonowania, w których wytłaczarka do drutu i kabla nakłada powłoki polimerowe z prędkością przekraczającą 1000 metrów na minutę . Każdy etap wymaga precyzyjnego sprzętu, wąskich tolerancji i rygorystycznej kontroli jakości.
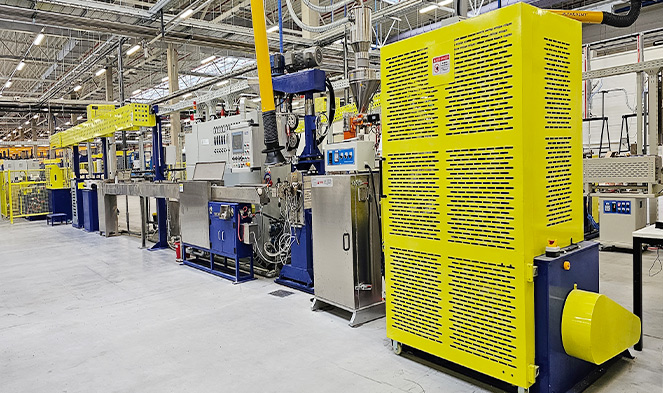
Surowce: z czego właściwie jest wykonany kabel światłowodowy
Światłowód w sercu każdego kabla zaczyna się od tetrachlorku krzemu (SiCl₄) lub dwutlenku krzemu (SiO₂) o niezwykłej czystości — zwykle 99,9999% lub wyższej. Nawet pojedyncze zanieczyszczenie metaliczne na poziomie części na miliard może rozproszyć światło i obniżyć jakość transmisji. Oprócz krzemionki do rdzenia dodawane są domieszki, takie jak dwutlenek germanu (GeO₂), aby podnieść jego współczynnik załamania światła nieco powyżej współczynnika załamania płaszcza, tworząc całkowite wewnętrzne odbicie, które zatrzymuje światło uwięzione wewnątrz światłowodu.
Poza szkłem gotowy kabel zawiera kilka innych kategorii materiałów:
- Powłoka podstawowa: Miękki, utwardzany promieniowaniem UV akrylan nakładany bezpośrednio na szkło, aby amortyzować mikrozagięcia i chronić powierzchnię przed wilgocią.
- Powłoka wtórna: Twardsza warstwa akrylowa nadająca włóknu wytrzymałość mechaniczną i odporność na ścieranie.
- Probówki buforowe lub bufor szczelny: W konstrukcjach z luźnymi rurkami stosuje się wypełnione żelem rurki PBT (tereftalan polibutylenu); konstrukcje ściśle buforowane wykorzystują nylon lub PVDF wytłaczany bezpośrednio na włóknie.
- Członkowie siły: Przędza aramidowa (Kevlar), pręty z tworzywa sztucznego wzmocnionego włóknem szklanym (GRP) lub drut stalowy, w zależności od rodzaju kabla i zastosowania.
- Kurtka zewnętrzna: Niskodymowy, bezhalogenowy (LSZH) polietylen, PCV lub poliuretan, nakładany za pomocą wytłaczarki do drutu i kabli i wybierany w zależności od środowiska instalacji.
Specyficzna kombinacja tych materiałów określa, czy gotowy produkt to kabel krosowy do zastosowań wewnętrznych, kabel zewnętrzny do układania w ziemi, opancerzony kabel podmorski czy też trudnopalny kabel pionowy.
Etap pierwszy: Produkcja szklanej preformy
Wszystko zaczyna się od preformy — litego pręta szklanego, zwykle o długości 1–1,5 metra i średnicy 50–150 mm, którego profil przekroju poprzecznego jest dokładną repliką gotowego włókna w powiększeniu. Stosunek średnicy rdzenia do średnicy płaszcza w preformie jest wiernie zachowywany podczas ciągnienia, dlatego każda decyzja dotycząca wymiarów podjęta na tym etapie przekłada się na produkt końcowy.
Zmodyfikowane chemiczne osadzanie z fazy gazowej (MCVD)
W procesie MCVD obracająca się rura krzemionkowa jest montowana w tokarce do obróbki szkła. Prekursory gazowe – SiCl₄, GeCl₄, POCl₃ i tlen – są podawane na jeden koniec, podczas gdy palnik wodorowo-tlenowy przemieszcza się na zewnątrz. Gazy reagują w temperaturze około 1600°C, osadzając cząsteczki sadzy na wewnętrznej ściance rury. Każde przejście palnika powoduje osadzanie jednej warstwy szkła o nieco innym składzie, tworząc warstwę po warstwie rdzeń o stopniowanym indeksie. Po setkach przejść rura jest zwijana w solidny pręt preformy w wysokiej temperaturze.
Zewnętrzne osadzanie z fazy gazowej (OVD) i osiowe osadzanie z fazy gazowej (VAD)
Dominującymi metodami stosowanymi przez dużych producentów, takich jak Corning i Fujikura, są OVD i VAD. W OVD obrotowy trzpień przechodzi przez palnik do hydrolizy płomieniowej; SiCl₄ i GeCl₄ reagują z wodorem i tlenem, osadzając sadzę krzemionkową na zewnętrznej stronie trzpienia. Po osadzeniu trzpień jest usuwany, a porowaty półprodukt z sadzy spiekany jest w piecu w atmosferze chloru w celu usunięcia jonów OH⁻ (które powodują tłumienie szczytu wody), a następnie konsolidowany w szklaną preformę pozbawioną pęcherzyków. VAD osadza sadzę osiowo na końcu obracającego się pręta nasiennego, powodując ciągły wzrost preformy – format odpowiedni do produkcji na dużą skalę, ponieważ pozwala na nieprzerwane wytwarzanie bardzo długich preform. Z jednej dużej preformy OVD lub VAD można uzyskać ponad 3000 km gotowego włókna.
Etap drugi: rysowanie światłowodu na wieży ciągnącej
Wieża ciągnąca włókna światłowodowe jest jednym z najbardziej rzucających się w oczy elementów wyposażenia każdej fabryki włókien optycznych. Ma zazwyczaj 10–20 metrów wysokości i podaje preformę pionowo do grafitowego pieca oporowego lub pieca indukcyjnego z tlenkiem cyrkonu, gdzie końcówka jest podgrzewana do temperatury około 2000–2200°C . W tej temperaturze szkło mięknie, a cienkie pasmo — zwane włóknem „neck-down” — opada pod wpływem grawitacji i jest wychwytywane przez kabestan u podstawy wieży.
Kabestan kontroluje prędkość naciągu, która jest podstawową zmienną używaną do regulacji średnicy włókna. Nowoczesne wieże kreślarskie działają z prędkością 1500–2500 metrów na minutę , a mikrometr laserowy umieszczony tuż pod piecem mierzy w sposób ciągły średnicę włókna – zazwyczaj utrzymując ją w granicach ±0,1 µm od docelowej średnicy płaszcza wynoszącej 125 µm. Jeśli średnica ulegnie zmianie, system sterowania dostosowuje prędkość pobierania w czasie rzeczywistym w ciągu milisekund.
Aplikacja powłoki w linii
Natychmiast po punkcie pomiaru średnicy gołe włókno szklane przechodzi przez matrycę z podwójną powłoką, gdzie nałożony jest jednocześnie ciekły akrylan utwardzany promieniami UV w dwóch koncentrycznych warstwach – miękka warstwa podstawowa o średnicy zewnętrznej około 190–200 µm i twardsza powłoka wtórna, co daje w sumie około 245–250 µm. Powlekane włókno przechodzi następnie przez lampy UV, które utwardzają obie warstwy w ułamku sekundy. Ten etap powlekania w linii produkcyjnej ma kluczowe znaczenie: gołe szkło krzemionkowe ma bardzo wysoką wytrzymałość na rozciąganie (do 700 kpsi), ale jest niezwykle wrażliwe na uszkodzenia powierzchni spowodowane wilgocią atmosferyczną i manipulacją. Powłoka polimerowa chroni tę powierzchnię od momentu stwardnienia szkła.
Powlekane włókno jest nawijane na szpule, które mieszczą od 25 km do ponad 100 km włókna, w zależności od rozmiaru szpuli i rodzaju włókna. Każda szpula jest następnie poddawana testom sprawdzającym, podczas których włókno jest przeciągane przez system kabestanu, który przykłada kontrolowane obciążenie rozciągające – zwykle 100 kpsi – w celu sprawdzenia, czy na całej długości nie występują słabe punkty.
Etap trzeci: barwienie, buforowanie i splatanie włókien
Po teście kontrolnym poszczególne włókna są kodowane kolorami za pomocą linii koloryzującej UV, która nakłada cienką warstwę pigmentowanego atramentu utwardzanego promieniami UV na drugą powierzchnię powłoki. Standardoweowa sekwencja kolorów jest zgodna z TIA-598 (lub międzynarodową normą IEC 60304): niebieski, pomarańczowy, zielony, brązowy, łupkowy, biały, czerwony, czarny, żółty, fioletowy, różowy, wodny – powtarzana dla każdej grupy 12 włókien w kablach o dużej liczbie włókien. To kodowanie kolorami jest jedynym sposobem identyfikacji poszczególnych włókien w kablach zawierających 96, 144, 288, a nawet 3456 włókien.
Konstrukcja z luźną tubą a ciasnym buforem
Kolejnym ważnym wyborem procesu jest sposób upakowania włókien wewnątrz struktury kabla. w konstrukcja z luźną tubą grupy po 6–12 włókien umieszcza się w małych rurkach PBT lub PP o średnicy wewnętrznej 1,5–3× średnicy wiązki włókien. Nadmiar długości włókna (EFL) wewnątrz tuby — zwykle o 0,2–0,5% większa długość włókna niż długość tuby — umożliwia włóknom zginanie się bez naprężeń w miarę rozszerzania się lub kurczenia kabla pod wpływem temperatury. Luźne tuby wypełnione żelem zapewniają dodatkową blokadę wilgoci i wodoru. Ta konstrukcja dominuje w kablach zewnętrznych OSP (zewnętrznych).
w szczelna konstrukcja buforowa , materiał termoplastyczny — zwykle nylon 12 lub PVDF — jest wytłaczany bezpośrednio na każde powlekane włókno, dzięki czemu pakiet włókien osiąga 900 µm. Operację tę wykonuje wytłaczarka do drutu i kabla z precyzyjną matrycą krzyżową, utrzymując koncentryczność warstwy buforowej z dokładnością do ±25 µm. Włókna ściśle buforowane są łatwiejsze do zakańczania, co czyni ten standard konstrukcyjny dla kabli dystrybucyjnych wewnątrz pomieszczeń i kabli lokalizacyjnych.
Po przygotowaniu pojedynczych włókien lub luźnych rurek, są one splatane razem wokół centralnego elementu wzmacniającego za pomocą skręcarki planetarnej lub SZ. Preferowane jest użycie splotu SZ, w przypadku którego kierunek skrętu zmienia się okresowo, ponieważ umożliwia dostęp do połowy rozpiętości bez konieczności rozwijania całego kabla.
| Funkcja | Luźna tuba | Ciasny bufor |
|---|---|---|
| Typowe zastosowanie | OSP na zewnątrz, antena, bezpośredni pochówek | wdoor, riser, distribution |
| Zakres liczby włókien | Do 3456 włókien | Zwykle 2–144 włókien |
| Zakres temperatur | –40°C do 70°C | –20°C do 60°C (typowo) |
| Ochrona przed wilgocią | Doskonały (blokowanie wody w żelu lub na sucho) | Umiarkowany (w zależności od kurtki) |
| Łatwość zakończenia | Wymaga oczyszczenia żelem | Szybko, czysto |
| Sprzęt do wytłaczania buforu | Wytłaczarka rurowa (większa matryca) | Precyzyjna wytłaczarka do drutu i kabla |
Etap czwarty: Powlekanie za pomocą wytłaczarki drutu i kabli
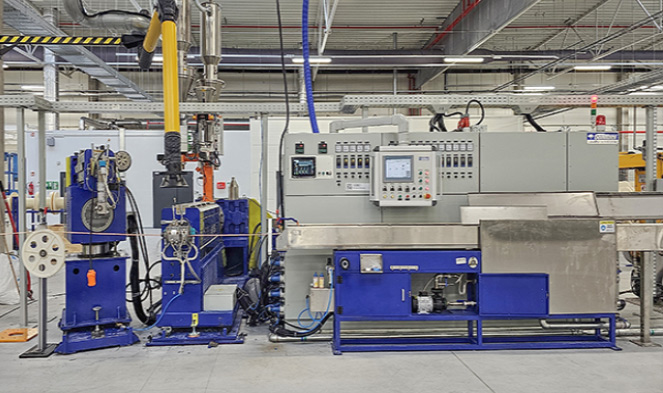
Powlekanie to ostatni główny etap produkcji, w którym technologia wytłaczania drutu i kabli odgrywa najbardziej widoczną rolę. Skręcony rdzeń kabla — wraz z centralnym elementem wzmacniającym, rurkami buforowymi lub włóknami ściśle buforowanymi, taśmą lub przędzą blokującą wodę oraz wszelkim zbrojeniem — przechodzi przez głowicę wytłaczającą, w której stopiony termoplast jest równomiernie nakładany na całym obwodzie.
Jak działa wytłaczarka
Wytłaczarka do drutu i kabla do osłon światłowodów jest zasadniczo jednoślimakową lub dwuślimakową maszyną do plastyfikowania. Ślimak obracający się wewnątrz podgrzewanej beczki topi i homogenizuje granulki polimeru podawane z leja zasypowego. Geometria ślimaka — w tym stopień sprężania, długość strefy dozowania i stosunek L/D (zwykle od 24:1 do 30:1 w przypadku zastosowań z płaszczem) — jest dopasowana do konkretnego przetwarzanego polimeru. Różne materiały płaszcza wymagają znacznie odmiennych warunków przetwarzania:
- HDPE (polietylen o dużej gęstości): Temperatura obróbki 180–230°C; doskonała odporność na wilgoć i promieniowanie UV; stosowane w kablach napowietrznych i kablach doziemnych.
- LSZH (bezhalogenowy o niskiej emisji dymu): Temperatura obróbki 170–210°C; obowiązkowe w tunelach, centrach danych i budynkach użyteczności publicznej; wymaga starannego zaprojektowania śruby, ponieważ związki LSZH są często bardziej lepkie i wrażliwe termicznie niż PE.
- PCV: Temperatura obróbki 160–190°C; tani, elastyczny, trudnopalny; powszechnie stosowane w kablach wewnętrznych.
- Poliuretan (TPU): Temperatura obróbki 190–220°C; wyjątkowa odporność na ścieranie i elastyczność w niskich temperaturach; stosowane w zastosowaniach przemysłowych i wojskowych.
- Nylon (PA12): Temperatura obróbki 220–250°C; wysoka odporność chemiczna; stosowane tam, gdzie możliwe jest narażenie na paliwo lub olej.
Zespół matrycy poprzecznej na końcu cylindra wytłaczarki ustawia końcówkę (lub rurkę prowadzącą w konfiguracjach z narzędziami ciśnieniowymi), przez którą przechodzi rdzeń kabla, otoczoną obszarem matrycy, przez który przepływa stopiony polimer i jest kształtowany na kablu. Grubość ścianki płaszcza jest kontrolowana poprzez równowagę pomiędzy prędkością linii a wydajnością wytłaczarki (w kg/godz.) , a nowoczesne linie wykorzystują pomiar średnicy w pętli zamkniętej — mierniki laserowe lub grubościomierze rentgenowskie — i przesyłają dane zwrotne do napędu wytłaczarki i wałka odciągowego, aby zachować specyfikacje w zakresie ± 0,1 mm lub mniejszym.
Chłodzenie i odciąg gąsienicowy
Natychmiast za poprzeczką kabel z płaszczem wchodzi do koryta z wodą – zwykle o długości 8–15 metrów – gdzie jest hartowany. Szybkość chłodzenia wpływa na krystaliczność polimerów półkrystalicznych, takich jak HDPE, i bezpośrednio wpływa na właściwości mechaniczne płaszcza. W przypadku bardzo dużych prędkości linii (powyżej 200 m/min) odpowiednie odprowadzanie ciepła zapewnia wymuszony natrysk wody lub koryta chłodzące wspomagane próżnią. Odciąg gąsienicowy (ciągnik pasowy) delikatnie chwyta kabel, aby utrzymać napięcie i prędkość liny, nie uszkadzając delikatnej struktury optycznej wewnątrz.
Dwuwarstwowe płaszcze i kable pancerne
Wiele kabli zewnętrznych lub opancerzonych wymaga dwóch przejść drutu i wytłaczarki kabli. W pierwszym przejściu na skręcony rdzeń nakładany jest płaszcz wewnętrzny (często PE). Następnie kabel przechodzi przez jednostkę pancerza z tektury falistej (CST) lub blokowaną aluminiową stację pancerza przed wejściem do drugiej wytłaczarki, która nakłada płaszcz zewnętrzny. Ta linia wytłaczarek tandemowych może mieć całkowitą długość 50–80 metrów i jest w stanie wyprodukować gotowy zbrojony kabel światłowodowy z szybkością 30–80 m/min.
W przypadku kabli podmorskich proces jest jeszcze bardziej złożony: można dodać do sześciu warstw pancerza z drutu (pojedyncze druty stalowe nakładane przez maszyny do skręcania planetarnego), przy czym każda warstwa drutu wymaga własnego przejścia pomiędzy nią a następną warstwą drutu.
Sprzęt krytyczny na linii osłony kabla światłowodowego
Kompletna linia do osłony kabli światłowodowych integruje wiele maszyn pracujących w skoordynowanej sekwencji. Zrozumienie funkcji każdego z nich pomaga wyjaśnić, dlaczego wytłaczarka do przewodów i kabli oraz jej urządzenia peryferyjne mają tak kluczowe znaczenie dla jakości kabla.
- Stanowisko wypłaty: Utrzymuje szpulę z rdzeniem kabla i nawija rdzeń przy kontrolowanym napięciu — zbyt duże napięcie może spowodować naprężenie włókien wewnątrz; zbyt mała powoduje ugięcie i zmianę średnicy.
- Podgrzewacz: Wysusza i ogrzewa powierzchnię rdzenia kabla przed wejściem do poprzeczki wytłaczarki, poprawiając przyczepność pomiędzy płaszczem a rdzeniem kabla.
- Wytłaczarka jednoślimakowa do drutu i kabla: Maszyna do obróbki rdzenia ze strefami bębna o indywidualnie kontrolowanej temperaturze w 5–7 sekcjach, przekładnią napędzającą ślimak z prędkością 10–120 obr./min oraz czujnikiem ciśnienia stopu w głowicy matrycy do monitorowania procesu.
- Głowica poprzeczna: Precyzyjnie obrobiony zespół stalowy, który dopasowuje rdzeń kabla do przepływu polimeru. Koncentryczność matrycy – jak dokładnie płaszcz jest wyśrodkowany na kablu – bezpośrednio determinuje wydajność mechaniczną i właściwości elektryczne.
- Laserowy miernik średnicy: Pomiar bezdotykowy z szybkością 2000 skanów na sekundę, wykrywający zmiany średnicy w czasie rzeczywistym i wysyłający sygnały korygujące do kontroli prędkości odciągu.
- Koryto ze strefami temperaturowymi: Precyzyjna kontrola hartowania w celu zarządzania krystalicznością; często dwie strefy — strefa gorąca, aby zapobiec zapadaniu się powierzchni, a następnie strefa zimna, która zapewnia szybkie krzepnięcie.
- Odciąg gąsienic: Konstrukcja z dwoma lub czterema pasami i pneumatyczną regulacją ciśnienia zapobiegającą zmiażdżeniu; napędza ogólną prędkość linii i przeciwciśnienie w wytłaczarce.
- Tester iskier (dla miedzianych kabli hybrydowych): Stosuje wysokie napięcie w celu wykrycia dziur w kurtce; nie jest wymagany w przypadku kabli światłowodowych całkowicie dielektrycznych, ale jest stosowany w kablach zbrojonych, gdzie płaszcz musi zapewniać izolację elektryczną.
- Odbiór z uzwojeniem poprzecznym: Nawija gotowy kabel na szpule lub bębny transportowe z precyzyjną kontrolą posuwu, aby zapobiec uszkodzeniu szpuli lub mikrozgięciu włókien w wyniku nierównomiernego nacisku na szpulę.
Spośród wszystkich tych komponentów wytłaczarka do drutu i kabla jest elementem najczęściej wybieranym i ulepszanym przez producentów kabli, ponieważ zużycie ślimaka i cylindra bezpośrednio pogarsza z biegiem czasu jakość stopu, spójność wyjściową i jednorodność osłony. Renomowani producenci wytłaczarek publikują limity zużycia śrub — zazwyczaj dopuszczają nie więcej niż 5% zmniejszenie głębokości kanału przed wymianą — a wielu producentów kabli planuje regenerację cylindra/ślimaka co 3–5 lat, w zależności od ścieralności materiału.
Typy kabli światłowodowych i różne podejścia do ich produkcji
Nie wszystkie kable światłowodowe są wykonane w ten sam sposób. Środowisko zastosowania końcowego powoduje znaczne różnice w tym, które etapy produkcyjne są uwzględniane, jakie materiały przepływają przez wytłaczarkę drutu i kabla oraz jak rygorystyczne są utrzymywane tolerancje.
Kable światłowodowe jednomodowe i wielomodowe
Światłowód jednomodowy (SMF) ma średnicę rdzenia wynoszącą zaledwie 8–10 µm – czyli mniej więcej jedną dziesiątą szerokości ludzkiego włosa – i płaszcz o grubości 125 µm. Produkcja SMF wymaga ściślejszej kontroli koncentryczności rdzenia-okładziny (zwykle przesunięcie ≤0,5 µm) i kołowości rdzenia podczas wytwarzania preform i rysowania. Światłowód wielomodowy (MMF) występuje w kategoriach od OM1 do OM5 i ma średnicę rdzenia 50 lub 62,5 µm; profil stopniowanego indeksu włókna OM3/OM4/OM5 wymaga bardzo precyzyjnej kontroli składu gradientu domieszki GeO₂ podczas osadzania preformy. Konstrukcja kabla wokół obu typów włókien może być identyczna; Kluczowe różnice leżą w samym włóknie.
Produkcja kabli taśmowych
Taśmowy kabel światłowodowy o dużej gęstości — szeroko stosowany w połączeniach wzajemnych w centrach danych i zastosowaniach w biurach centralnych — łączy 4, 8 lub 12 pojedynczych kolorowych włókien obok siebie w płaskiej matrycy przy użyciu materiału matrycy wstęgowej utwardzanego promieniami UV. Maszyna taśmująca precyzyjnie rozdziela i napina każde włókno, gdy wchodzą one do płaskiej matrycy, gdzie nakładany jest materiał matrycowy i utwardzany promieniami UV. Następnie wiele taśm jest układanych w stosy i umieszczanych wewnątrz konstrukcji kablowej ze szczelinowym rdzeniem lub rurą centralną. Kabel taśmowy zawierający 288 włókien może mieć średnicę zewnętrzną mniejszą niż 12 mm w porównaniu do 18–22 mm w przypadku porównywalnej konstrukcji z luźną rurką typu linka. Na etapie okrywania kabli taśmowych wykorzystuje się tę samą technologię wytłaczania drutu i kabli, co w przypadku kabli konwencjonalnych, ale zespół rdzenia jest znacznie sztywniejszy i wymaga wyższego monitorowania napięcia na stanowisku wypłaty.
Kable światłowodowe odporne na zginanie (BIF).
Włókno odporne na zginanie, znormalizowane jako ITU-T G.657, zawiera konstrukcję okładziny wspomaganej rowkiem lub nanostrukturę, która radykalnie zmniejsza straty makrozgięć. Kable zbudowane w technologii BIF — szczególnie w gatunkach G.657.A2 i G.657.B3 — tolerują zagięcia do promienia 5 mm przy dodatkowej stracie mniejszej niż 0,1 dB przy 1550 nm. Kable te są powszechne w kablach przyłączeniowych FTTH (światłowód do domu), które są prowadzone przez łuki kablowe, wokół framug drzwi i przez ciasne przejścia wewnętrzne. Wytwarzanie preformy BIF zwiększa złożoność (dodatkowe warstwy okładzinowe o różnych współczynnikach załamania światła), ale późniejszy proces produkcji kabla — łącznie z powlekaniem przez wytłaczarkę — jest zasadniczo taki sam jak w przypadku standardowych kabli SMF.
Testowanie jakości w całym procesie produkcyjnym
Kontrola jakości w produkcji kabli światłowodowych nie jest kontrolą na ostatnim etapie — jest wpleciona w każdy etap produkcji. Pominięcie lub osłabienie którejkolwiek z tych kontroli powoduje, że kable mogą przejść wstępne testy, ale przedwcześnie zawiodą w terenie, gdzie koszty naprawy przewyższają pierwotną cenę zakupu kabla.
Testowanie na poziomie włókien
Każda szpula światłowodu opuszczająca wieżę ciągarniczą jest testowana pod kątem:
- Tłumienie: Mierzono za pomocą OTDR (optycznego reflektometru w dziedzinie czasu) zarówno przy 1310 nm, jak i 1550 nm. Standardowy SMF musi wynosić ≤0,35 dB/km przy 1310 nm i ≤0,20 dB/km przy 1550 nm zgodnie z ITU-T G.652.D.
- PMD (dyspersja w trybie polaryzacyjnym): Krytyczne dla szybkich, spójnych systemów transmisji; określona jako wartość projektowa łącza (np. ≤0,20 ps/√km dla G.652.D).
- Geometria: Średnica pola modowego, średnica płaszcza, koncentryczność rdzeń-płaszcz i niekołowość płaszcza — wszystko mierzone przez zautomatyzowane systemy kontroli wideo na wieży kreślarskiej.
- Test dowódowy: Minimalne obciążenie rozciągające 100 kpsi przyłożone na całej długości szpuli w celu odfiltrowania słabych sekcji.
Testowanie na poziomie kabla
Po pokryciu płaszczem gotowy bęben kabla przechodzi kompleksowy zestaw testów zdefiniowanych w normie IEC 60794-1 i odpowiednich normach serii IEC 60794-x lub odpowiednikach ANSI/ICEA dla rynku północnoamerykańskiego:
- Obciążenie rozciągające: Kabel jest rozciągany do znamionowego obciążenia instalacyjnego, a następnie do obciążenia próbnego; wzrost tłumienia musi pozostać poniżej 0,1 dB podczas ładowania i powrócić do wartości bazowej po zwolnieniu.
- Odporność na zgniatanie: Płaska płyta przykłada znamionową siłę zgniatania (np. 2200 N/100 mm dla typowych kabli OSP); tłumienie jest monitorowane w czasie rzeczywistym za pomocą uruchomionego źródła światła i miernika mocy.
- Próba zginania: Kabel jest owijany wokół trzpienia o określonej średnicy; w przypadku standardowych kabli OSP jest to 20× średnica zewnętrzna kabla.
- Cykl temperaturowy: Bębny kablowe są testowane w temperaturze od –40°C do 70°C (lub w szerszym zakresie w przypadku kabli specjalnych); tłumienie mierzy się w ekstremalnych niskich i wysokich temperaturach.
- Penetracja wody: 1-metrowy odcinek kabla poddawany jest działaniu ciśnienia hydraulicznego o wysokości 1 m przez 24 godziny; woda nie może przedostać się poza końce odcinka testowego.
- Grubość płaszcza i średnica zewnętrzna: Przekroje poprzeczne wycięte z końców kabla są mierzone pod skalibrowanym mikroskopem optycznym w celu sprawdzenia jednorodności ścianki płaszcza — bezpośredniego wskaźnika kontroli procesu wytłaczarki.
Niektórzy klienci określają przed wysyłką pomiar 100% OTDR każdego włókna w każdej szpuli – jest to praktyka powszechna w zamówieniach operatorów telekomunikacyjnych. To kompleksowe śledzenie OTDR tworzy również zapis bazowy, który można wykorzystać po latach podczas diagnozowania usterek w terenie.
Kluczowe czynniki wpływające na wydajność i trwałość kabla światłowodowego
Zrozumienie tego, co dzieje się w procesie produkcyjnym, wyjaśnia, dlaczego niektóre kable przewyższają inne w terenie i dlaczego właściwa konfiguracja wytłaczarki – dobór materiału, profil temperaturowy, konstrukcja śruby – jest nierozerwalnie związana z długoterminową niezawodnością kabla.
Ciemnienie wodorowe
Wodór wytwarzany w wyniku korozji elektrolitycznej pancerza z drutu stalowego lub w wyniku degradacji związków żelowych i powłok polimerowych może dyfundować do włókna szklanego i reagować z defektami siatki krzemionkowej, tworząc wiązania Si-OH (silanol), które pochłaniają światło podczerwone — zjawisko zwane ciemnieniem wodorowym. Podstawowym zabezpieczeniem produkcji jest rygorystyczna eliminacja wody ze wszystkich systemów żelowych i polimerowych (dlatego tuby z blokadą wody i wysokiej jakości preparaty żelowe są określane przy zawartości wody poniżej 10 ppm) oraz zastosowanie powłok węglowych lub hermetycznych na samym włóknie w najbardziej wymagających środowiskach. Wytłaczarka do drutu i kabla może zwiększyć lub zmniejszyć to ryzyko: odpowiednio wysuszone granulki polimeru i dobrze kontrolowana temperatura topnienia minimalizują przedostawanie się wilgoci do struktury płaszcza.
Mikrozginanie i makrozginanie
Mikrozginanie oznacza mikroskopijne boczne odkształcenia włókna spowodowane nierównomiernym ciśnieniem promieniowym ze ścianek rurki buforowej, krawędziami taśmy owijającej lub nieregularnymi powierzchniami płaszcza. Nawet odkształcenia w zakresie nanometrów zwiększają tłumienie wymiernie przy 1550 nm. Wytłaczarka do drutu i kabla wytwarzająca płaszcz z marszczeniem powierzchni (wada pękania stopu, powszechna, gdy temperatura stopu jest zbyt niska lub prędkość rozciągania jest zbyt duża w stosunku do wydajności wytłaczarki) może wprowadzić wzorzyste siły boczne na rdzeń kabla i spowodować straty spowodowane mikrozgięciami, które nie byłyby widoczne w łagodnym teście laboratoryjnym, ale objawiałyby się skurczem termicznym w terenie. Makrozginanie — owinięcie kabla wokół zbyt małego promienia — jest problemem podczas instalacji, ale kable o niższej sztywności zginania (cieńsze ścianki płaszcza, mniej elementów wzmacniających) są bardziej podatne na uszkodzenia, co sprawia, że konstrukcja płaszcza jest kolejnym punktem przecięcia materiałów nakładanych za pomocą wytłaczarki i parametrów optycznych.
Degradacja UV materiałów kurtek outdoorowych
Napowietrzne kable światłowodowe muszą wytrzymywać dziesięciolecia ekspozycji na promieniowanie UV bez pękania i kruchości płaszcza. Sadza w ilości 2–3% wagowych w HDPE zapewnia skuteczną ochronę przed promieniowaniem UV i jest standardem branżowym dla kabli do układania w ziemi i napowietrznych. W kablach przeznaczonych do użytku wewnętrznego można stosować inne pakiety stabilizatorów, ale preparat jest zazwyczaj dostarczany producentowi kabla w postaci wstępnie zmieszanego granulatu, który podaje go bezpośrednio do wytłaczarki drutu i kabla. Warunki przetwarzania w wytłaczarce muszą być zgodne z systemem stabilizatora — nadmierne ścinanie ślimaka lub temperatura cylindra mogą spowodować degradację przeciwutleniaczy, które są niezbędne dla długoterminowej stabilności termicznej, nawet w kablach nigdy nie wystawionych na działanie promieni słonecznych.
Uruchomienie linii do produkcji kabli światłowodowych: rozważania praktyczne
Dla producenta, który chce wejść na rynek produkcji kabli światłowodowych lub rozszerzyć swoją działalność z kabla miedzianego na światłowód, wymagane inwestycje w sprzęt i wiedza na temat procesów są znaczne, ale dobrze określone. Wieża ciągarska i urządzenia do produkcji preform stanowią najwyższe bariery wejścia (i zazwyczaj nie są uzasadnione, chyba że produkują włókna w skali wielu milionów kilometrów rocznie). Większość producentów kabli kupuje włókna od uznanych producentów — Corning, Prysmian, Fujikura, Sumitomo, YOFC — i koncentruje swój kapitał na projektowaniu kabli i sprzęcie do linii osłonowych.
Wybór wytłaczarki do przewodów i kabli do osłon światłowodowych
Najważniejszą decyzją dotyczącą sprzętu w przypadku linii osłony kabla światłowodowego jest wybór drutu i wytłaczarki kabla. Kluczowe parametry podlegające ocenie obejmują:
- Średnica śruby: W przypadku zastosowań z płaszczem światłowodowym typowe są średnice śrub od 45 mm do 90 mm. Mniejsze śruby (45–60 mm) zapewniają lepszą spójność wyjściową i reakcję materiału przy niższej przepustowości wymaganej w przypadku kabli o małej średnicy; większe śruby pasują do wysokowydajnych osłon dużej liczby kabli OSP.
- Stosunek L/D: W przypadku materiałów osłon światłowodowych zaleca się minimalną wartość 24:1. Związki LSZH szczególnie korzystają ze stosunków L/D 28:1 lub 30:1, które umożliwiają dłuższe strefy topienia i mieszania.
- Układ napędowy: Serwonapędy AC lub napędy sterowane wektorowo zapewniają stabilność prędkości (±0,1%) niezbędną do utrzymania spójności ścian płaszcza przy zmiennych prędkościach linii. Napędy prądu stałego są wycofywane z nowych instalacji.
- Strefy kontroli temperatury: Minimum 5 niezależnie sterowanych stref lufy plus strefa poprzeczki. Sterowniki PID o stabilności lepszej niż ±1°C są standardem w nowoczesnych systemach wytłaczarek kablowych.
- wstrumentation: Przetwornik ciśnienia stopu na głowicy matrycy, czujnik temperatury stopu na końcówce ślimaka oraz optyczny lub rentgenowski miernik średnicy w dalszej części procesu — wszystko to podawane jest do sterownika PLC sterującego linią z rejestracją danych w celu zapewnienia identyfikowalności produkcji.
- Obsługa materiałów: Grawimetryczna lub wolumetryczna jednostka mieszająca i dozująca do dodawania przedmieszki przed lejem wytłaczarki, z osuszaczem osuszającym do materiałów wrażliwych na wilgoć, takich jak nylon i TPU.
Dobrze określona linia do powlekania włókien światłowodowych zbudowana w oparciu o odpowiednią wytłaczarkę do przewodów i kabli może zwrócić koszty inwestycyjne w ciągu 18–36 miesięcy na rynkach o dużym zapotrzebowaniu na wdrażanie światłowodów, pod warunkiem, że receptury procesów, szkolenia operatorów i systemy jakości zostaną ustalone przed uruchomieniem produkcji.
Różnica między wymaganiami dotyczącymi wytłaczarki kabli światłowodowych i miedzianych
Producenci już posiadający linie do wytłaczania drutu miedzianego i kabli często pytają, czy tego samego sprzętu można użyć do osłony światłowodów. Odpowiedź brzmi: czasami z modyfikacjami. Kable światłowodowe wymagają znacznie bardziej precyzyjnej kontroli naprężenia na wyjściu (aby uniknąć naprężenia włókien wewnątrz), a wyrównanie poprzeczki jest bardziej krytyczne, ponieważ nie ma testu elektrycznego (takiego jak ciągłość lub pojemność), który wykryje niewspółosiowość matrycy — różnice w ściance płaszcza pojawiają się tylko w testach mechanicznych lub awariach poinstalacyjnych. Dodatkowo, jeśli istniejąca wytłaczarka była używana do przetwarzania PVC, należy ją dokładnie oczyścić przed uruchomieniem mieszanek LSZH lub PE, aby zapobiec zanieczyszczeniu. Dedykowane linie wytłaczarek do osłon światłowodów — inne niż w przypadku produkcji kabli miedzianych — są zdecydowanie preferowane w operacjach dbających o jakość.
Standardy i wymagania dotyczące kabli światłowodowych
Kable światłowodowe sprzedawane na rynki telekomunikacyjne, centra danych, przemysłowe i wojskowe muszą spełniać złożoną sieć standardów międzynarodowych i regionalnych. Zgodność nie jest opcjonalna — główni operatorzy sieci i organy zamawiające wymagają raportów z testów homologacji typu przeprowadzanych przez stronę trzecią przed złożeniem zamówienia, a niektóre normy (takie jak skuteczność płomienia LSZH w budynkach użyteczności publicznej w UE) są wymagane prawnie.
| Standard | Zakres | Region |
|---|---|---|
| ITU-T G.652 | Standardowa charakterystyka SMF | Globalnyny |
| ITU-T G.657 | Niewrażliwy na zginanie SMF dla FTTH | Globalnyny |
| IEC 60794-1 | Metody badania kabli światłowodowych | Globalnyny / EU |
| IEC 60794-3 | Zewnętrzne kable światłowodowe | Globalnyny / EU |
| ANSI/ICEA S-87-640 | Światłowód na zewnątrz kabla zakładowego | Ameryka Północna |
| TIA-568.3-D | Standard komponentów okablowania światłowodowego | Ameryka Północna |
| EN 50399 / IEC 60332 | Rozprzestrzenianie się płomienia i dym dla kabli | UE (RKO) |
| MIL-PRF-85045 | Kabel światłowodowy do zastosowań wojskowych | USA (obrona) |
Na szczególną uwagę zasługuje rozporządzenie UE w sprawie wyrobów budowlanych (CPR), ponieważ bezpośrednio reguluje wybór materiałów na płaszcze, a tym samym wymagania dotyczące procesu wytłaczania kabli instalowanych w budynkach europejskich. Zgodnie z przepisami CPR kable należy klasyfikować od Eca (minimalna wydajność) poprzez B2ca, B1ca i Aca (najwyższa wydajność). Osiągnięcie klasyfikacji B1ca lub Aca wymaga związków LSZH o wyjątkowo niskim współczynniku wydzielania ciepła i wytwarzania dymu — związków, które stawiają wysokie wymagania wytłaczarce drutu i kabla pod względem równomierności temperatury stopu, kontroli czasu przebywania i stabilności ciśnienia matrycy.
 Powiązany Produkty











