 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Jak powstaje kabel światłowodowy: wyjaśniono podstawowy proces
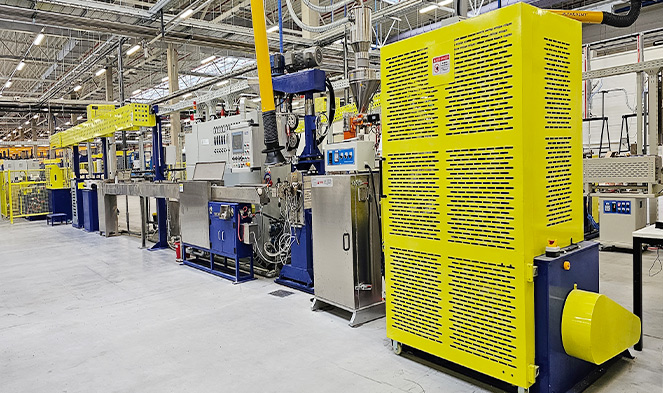
Kabel światłowodowy wytwarza się poprzez wciąganie ultraczystego szkła lub tworzywa sztucznego w cienkie jak włos pasma zwane włóknami optycznymi, powlekanie ich warstwami ochronnymi, a następnie wiązanie i osłonięcie w gotowy zestaw kabla. Cały proces — od surowej krzemionki po rozkładany kabel — obejmuje niezwykłą precyzję, kontrolowane środowiska i specjalistyczne maszyny do wytłaczania. W sercu operacji wtórnego powlekania i okablowania znajduje się wytłaczarka do drutu i kabla , maszyna, która nakłada płaszcze polimerowe i powłoki buforowe na delikatne włókna optyczne z dużą prędkością i dokładnością na poziomie mikrona.
Sekwencję produkcyjną można podzielić na dwie szerokie fazy: ciągnienie włókien (wytwarzanie surowego światłowodu) i konstrukcja kabla (montaż włókien w wytrzymały, nadający się do zastosowania produkt). Obie fazy wymagają ściśle kontrolowanych materiałów, temperatur i tolerancji mechanicznych. Nawet niewielkie zanieczyszczenia lub zmiany napięcia mogą zagrozić utracie sygnału wyrażonej w decybelach na kilometr (dB/km), co musi spełniać rygorystyczne normy, takie jak ITU-T G.652 dla światłowodu jednomodowego.
Zaczynając od preformay: podstawa każdego światłowodu
Proces produkcyjny rozpoczyna się na długo przed uruchomieniem jakiegokolwiek sprzętu do wytłaczania. Pierwszym krokiem jest utworzenie preform — cylinder z litego szkła, zwykle o długości od 1 do 2 metrów i średnicy od 80 do 200 mm, który dokładnie odzwierciedla profil współczynnika załamania światła gotowego włókna w znacznie większej skali.
Zmodyfikowane chemiczne osadzanie z fazy gazowej (MCVD)
Jedną z najczęściej stosowanych metod wytwarzania preform jest modyfikowane chemiczne osadzanie z fazy gazowej (MCVD), opracowane w Bell Labs. W tym procesie obracająca się rura krzemionkowa jest podgrzewana zewnętrznie za pomocą palnika tlenowo-wodorowego do temperatury około 1600°C. Prekursory gazowe — zazwyczaj czterochlorek krzemu (SiCl₄) i czterochlorek germanu (GeCl₄) — przepływają przez rurkę i reagują, tworząc warstwę sadzy szklanej na wewnętrznej ściance. Domieszka germanu podnosi współczynnik załamania światła rdzenia w stosunku do płaszcza, co umożliwia prowadzenie światła poprzez całkowite wewnętrzne odbicie.
Zewnętrzne osadzanie z fazy gazowej (OVD) i VAD
Producenci z Ameryki Północnej często preferują zewnętrzne osadzanie z fazy gazowej (OVD), w którym sadza osadza się na zewnątrz obracającego się trzpienia. Japońscy producenci byli pionierami metody osadzania osiowego z fazy gazowej (VAD), która umożliwia ciągłą produkcję preform i doskonale nadaje się do produkcji na dużą skalę. W wyniku każdej metody powstaje porowata preforma sadzy, którą należy skonsolidować w piecu do spiekania w temperaturze około 1500°C, gdzie zapada się ona w gęsty, pozbawiony pęcherzyków szklany cylinder, gotowy do ciągnienia.
Pojedyncza preforma może ustąpić w dowolnym miejscu 2500 do ponad 5000 kilometrów gotowego światłowodu, w zależności od wielkości preformy i docelowej średnicy włókna wynoszącej 125 mikrometrów.
Wieża do ciągnienia włókien: ciągnięcie szkła w pasma o grubości mikrona
Gdy preforma jest już gotowa, ładuje się ją do wieży ciągnącej włókna – pionowego systemu pieca, który może stać Wysokość od 20 do 30 metrów . Końcówkę preformy podgrzewa się do temperatury około 2000°C w piecu oporowym z grafitu lub tlenku cyrkonu, co powoduje jej zmiękczenie i utworzenie stopionego obszaru z przewężeniem. Grawitacja i napędzany silnikiem kabestan poniżej wciągają zmiękczające szkło w ciągłe włókno z prędkością wyciągania 10 do 25 metrów na sekundę w nowoczesnych systemach o dużej przepustowości.
Mikrometr laserowy wbudowany w linię stale mierzy średnicę włókna w czasie rzeczywistym. Pętle sprzężenia zwrotnego dostosowują prędkość rysowania w ciągu milisekund, aby utrzymać docelową średnicę zewnętrzną 125 ± 1 mikrometr . Wszelkie odchylenia wykraczające poza tę tolerancję – która jest mniej więcej równa szerokości pojedynczego ludzkiego włosa – spowodowałyby odbicia sygnału na spawach i złączach, pogarszając wydajność sieci.
Nakładanie powłoki podstawowej
Natychmiast po opuszczeniu strefy pieca i zanim włókno zetknie się z jakąkolwiek powierzchnią, przechodzi przez aplikator powłoki pierwotnej. Nakłada się kolejno dwie warstwy akrylanu utwardzanego promieniowaniem UV: miękką wewnętrzną powłokę podstawową (niski moduł, ~ 0,5 MPa), która amortyzuje włókno przed mikrozgięciami, oraz twardszą zewnętrzną powłokę podstawową (wysoki moduł, ~ 500–900 MPa), która zapewnia ochronę mechaniczną. Powłoka zwiększa średnicę zewnętrzną od 125 µm do w przybliżeniu 245–250 µm . Obie warstwy utwardzają się niemal natychmiast w lampach UV, a powlekane włókno jest następnie nawijane na bęben odbierający.
Może osiągnąć wytrzymałość na rozciąganie świeżo wyciągniętego, nieskazitelnego włókna krzemionkowego 800 000 psi (5,5 GPa) — znacznie mocniejszy wagowo niż stal — ale wady powierzchniowe spowodowane zanieczyszczeniem lub kontaktem fizycznym szybko ją pogarszają. Dlatego cały proces ciągnienia i powlekania odbywa się w pomieszczeniu czystym, zazwyczaj klasy 1000 (ISO 6) lub wyższej.
Wtórne powlekanie i barwienie: przygotowanie włókien do okablowania
Po wyciągnięciu włókno powlekane o grubości 250 µm przechodzi dodatkową obróbkę, zanim będzie można je włączyć do kabla. Na tym wtórnym etapie przetwarzania następuje wytłaczarka do drutu i kabla staje się centralnym elementem wyposażenia.
Ścisłe buforowanie
W konstrukcjach szczelnie buforowanych – powszechnych w kablach wewnętrznych, nadsufitowych i pionowych – termoplastyczny bufor wtórny jest wytłaczany bezpośrednio na włóknie z powłoką pierwotną, zwiększając średnicę zewnętrzną do 900 µm . Wytłaczanie odbywa się na kompaktowej wytłaczarce do drutu i kabla z głowicą poprzeczną precyzyjnie dobraną tak, aby zachować koncentryczność pomiędzy włóknem a warstwą buforową. Typowo stosowane materiały obejmują PCV, PVDF (Kynar) lub nylon, w zależności od wymaganej oceny płomienia i dymu.
Konstrukcja z luźną tubą
W przypadku kabli zewnętrznych i długodystansowych dominuje konstrukcja z luźną tubą. Wytłaczarka do drutu i kabla formuje małą plastikową rurkę – zwykle polipropylenową lub politereftalan butylenu (PBT) – wokół grupy od 2 do 24 włókien. Rurka jest nieco większa niż wiązka włókien, a przestrzeń jest wypełniona żelem blokującym wodę (tiksotropowy związek naftowy lub suche taśmy blokujące wodę). Luźna rurka umożliwia włóknom swobodne poruszanie się wewnątrz, izolując je od zewnętrznych naprężeń mechanicznych.
Barwienie włókien
Aby umożliwić identyfikację poszczególnych włókien w kablu, każde włókno jest oznaczone kolorami zgodnie ze standardami TIA-598 lub IEC 60304. W procesie barwienia cienki, utwardzany promieniami UV atrament – zwykle o grubości mniejszej niż 5 µm – jest nakładany na warstwę podstawową o grubości 250 µm. Dedykowany aplikator atramentu lub połączona linia do kolorowania i przewijania obsługuje ten etap z prędkością odpowiadającą oryginalnej prędkości rysowania. Cykl 12 standardowych kolorów następuje po kolei: niebieski, pomarańczowy, zielony, brązowy, łupkowy, biały, czerwony, czarny, żółty, fioletowy, różowy i wodny.
Skręcanie kabli: łączenie włókien w zespół strukturalny
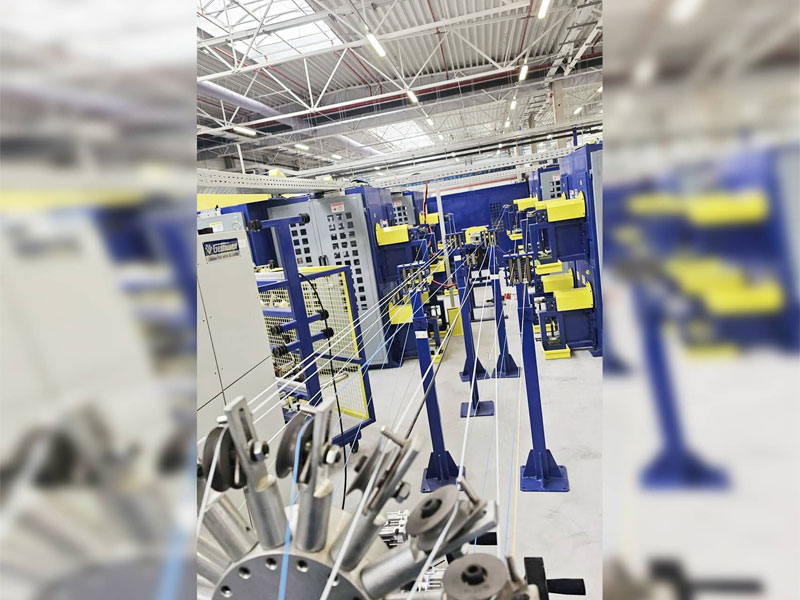
Poszczególne włókna buforowane lub luźne tuby są łączone w kabel wielowłóknowy na maszynie skręcającej. Na tym etapie określa się całkowitą liczbę włókien, parametry mechaniczne i konfigurację fizyczną gotowego kabla.
W konstrukcjach z luźną rurką wiele rurek – każda zawierająca od 2 do 24 włókien – jest skręconych spiralnie lub SZ (odwrotnie oscylująco) wokół centralnego elementu wzmacniającego, najczęściej pręta z tworzywa sztucznego wzmocnionego włóknem szklanym (GRP) lub wiązki przędzy aramidowej. Skrętka SZ umożliwia niezależny dostęp do każdej rury bez konieczności rozwijania całego kabla, co jest główną zaletą przy łączeniu na miejscu.
Kabel taśmowy, kolejna powszechna architektura, wykorzystuje płaski układ 4, 6, 8 lub 12 włókien połączonych obok siebie z materiałem matrycowym, a następnie układa wiele wstęg w centralnej tubie lub rdzeniu szczelinowym. Kable taśmowe mogą pomieścić ponad 6000 włókien w jednej powłoce kabla, co czyni je bardzo wydajnymi w przypadku wdrożeń w centralach o dużej gęstości i kabli magistralnych w centrach danych.
| Typ konstrukcji | Bufor włóknisty | Zakres liczby włókien | Typowe zastosowanie |
|---|---|---|---|
| Mocno buforowany | 900 µm powyżej 250 µm | 2–144 | Wewnątrz, w pomieszczeniach, w plenum |
| Luźna tuba | Rurka PBT wypełniona żelem | 2–864 | Roślina zewnętrzna, transport długodystansowy |
| Wstążka | Układy związane z macierzą | 72–6912 | Centrum danych, centrala |
| Rura Centralna (Unitube) | Pojedyncza tuba wypełniona żelem | 2–24 | Sieci dostępowe, spadki FTTH |
Rola wytłaczarki drutu i kabla w zastosowaniu płaszcza
Po splataniu rdzeń kabla otrzymuje płaszcz zewnętrzny — końcową warstwę ochronną, która określa przydatność kabla do ochrony środowiska. Jest to najbardziej widoczne zastosowanie wytłaczarka do drutu i kabla na linii produkcyjnej światłowodów i ma to bezpośredni wpływ na ognioodporność, odporność na promieniowanie UV, wytrzymałość na zgniatanie i wydajność instalacji.
Wytłaczarka do drutu i kabla przeznaczona do tego celu składa się z cylindra i mechanizmu śrubowego, który topi związek termoplastyczny i tłoczy go przez głowicę poprzeczną pod kontrolowanym ciśnieniem i temperaturą. W przypadku płaszczy światłowodowych wytłaczarka musi pracować ze szczególnie precyzyjną kontrolą, ponieważ włókna optyczne wewnątrz nie tolerują nadmiernego napięcia ani szoku termicznego podczas przejścia płaszcza.
Kluczowe parametry wytłaczarki dla osłon światłowodowych
- Konstrukcja śruby: Wytłaczarki jednoślimakowe o stosunkach L/D od 20:1 do 30:1 są standardem w przypadku mieszanek płaszczowych. Śruby barierowe poprawiają jednorodność stopu, redukując wady powierzchniowe gotowego płaszcza.
- Temperatura topnienia: Różni się w zależności od materiału — zazwyczaj 170–200°C dla PVC, 230–260°C dla HDPE i 280–310°C dla związków LSZH (Low Smoke Zero Halogen).
- Prędkość linii: Nowoczesne systemy wytłaczarek do przewodów i kabli przeznaczone do osłon światłowodów mogą pracować w temp do 150–200 m/min dla kabli o mniejszej średnicy.
- Napięcie odciągu gąsienicy: Należy dokładnie skalibrować. Nadmierne napięcie obciąża włókna światłowodowe i powoduje trwałą utratę sygnału.
- Długość koryta chłodniczego: Płaszcze HDPE i LSZH wymagają dłuższych ścieżek chłodzenia — czasami od 6 do 12 metrów — aby zapobiec skurczowi powierzchni i zachować krągłość płaszcza.
Związki LSZH, wymagane przez IEC 60332-1 i EN 50200 do stosowania w budynkach użyteczności publicznej i infrastrukturze transportowej, są trudniejsze do wytłaczania niż PVC ze względu na wyższą zawartość wypełniacza (zazwyczaj trójwodzian glinu lub wodorotlenek magnezu jako środki zmniejszające palność). Wytłaczarka do drutu i kabla obsługująca LSZH musi wytwarzać ścinanie wystarczające do równomiernego rozproszenia tych wypełniaczy mineralnych bez degradacji matrycy polimerowej. Niektórzy producenci stosują etap mieszania wytłaczarki dwuślimakowej przed poprzeczką, aby zapewnić konsystencję mieszanki.
Zbroja przed finałową kurtką
Wiele kabli do układania na zewnątrz i bezpośrednio w ziemi zawiera metaliczną lub dielektryczną warstwę pancerza pomiędzy płaszczem wewnętrznym a płaszczem zewnętrznym. Pancerz z taśmy ze stali falistej (CST) zapewnia odporność na gryzonie i ochronę przed zgnieceniem, podczas gdy przędza aramidowa lub włókno szklane zapewniają taką samą ochronę w konstrukcjach całkowicie dielektrycznych. Jeśli występuje pancerz, kabel przechodzi przez drugą głowicę wytłaczarki płaszcza po pancerzu, co sprawia, że wytłaczarka drutu i kabla jest jeszcze bardziej powtarzalnym elementem na linii produkcyjnej.
Elementy wzmacniające i bariery dla wilgoci: co spaja kabel
Światłowody same w sobie nie przenoszą obciążenia rozciągającego – szkła po prostu nie można rozciągać bez pękania. Całe napięcie instalacyjne musi być przenoszone przez dedykowane elementy wzmacniające zintegrowane z konstrukcją kabla.
- Przędza aramidowa (Kevlar): Najpopularniejszy element wytrzymałościowy w kablach wewnętrznych i dystrybucyjnych. Typowe obciążenia rozciągające wahają się od 100 N dla małych 2-włóknowych kabli odgałęźnych do ponad 2700 N dla wewnętrznych kabli magistralnych. W szczelinach pomiędzy rdzeniem kabla a płaszczem zewnętrznym umieszczona jest przędza aramidowa.
- Pręt z tworzywa sztucznego wzmocnionego włóknem szklanym (GRP): Stosowany jako centralny element wzmacniający w kablach zewnętrznych z luźną rurką. Pręt TWS o średnicy 5 mm zapewnia znaczną wytrzymałość na rozciąganie i ochronę przed zginaniem, jednocześnie utrzymując kabel nieprzewodzący i odporny na wyładowania atmosferyczne.
- Drut stalowy lub taśma stalowa: Stosowany w samonośnych kablach napowietrznych (kable ADSS nie wykorzystują stali) lub w konstrukcjach anten mocowanych. Niektóre kable do układania bezpośrednio w ziemi łączą stalowy pancerz z taśmami blokującymi wodę, co zapewnia podwójną ochronę.
- Elementy blokujące wodę: Szczeliny wypełnione żelem, pęczniejące taśmy lub sucha przędza blokująca wodę zapobiegają wzdłużnej migracji wody, która z czasem może powodować zanieczyszczenie szkła grupami hydroksylowymi, zwiększając tłumienie przy piku wody 1383 nm – znany problem we wczesnych włóknach o niezerowym piku wody (NZWP).
Rodzaje światłowodów: jednomodowe i wielomodowe
Profil współczynnika załamania światła wbudowany w preformę określa, czy powstałe włókno jest jednomodowe, czy wielomodowe – rozróżnienie to ma głębokie implikacje dla zastosowania, kosztu i wydajności kabla.
| Parametr | Jednomodowy (OS2) | Wielomodowy OM3 | Wielomodowy OM5 |
|---|---|---|---|
| Średnica rdzenia | 9 µm | 50 µm | 50 µm |
| Typowe tłumienie | ≤0,2 dB/km przy 1550 nm | ≤3,0 dB/km przy 850 nm | ≤3,0 dB/km przy 850 nm |
| Maksymalny zasięg (100G) | >80 km ze wzmocnieniem | 100 m | 150 m (SWDM4) |
| Źródło światła | Laser (DFB/wnęka zewnętrzna) | VCSEL (850 nm) | VCSEL (850–950 nm) |
| Podstawowe zastosowanie | Telekomunikacja, połączenia międzykontynentalne, FTTH | Korporacyjna sieć LAN, centrum danych | Centrum danych krótkiego zasięgu SWDM |
Światłowód jednomodowy ma Rdzeń 9 µm , który dopuszcza tylko jeden tryb propagacji, eliminując całkowicie dyspersję modową i umożliwiając transmisję na odległość od kilkudziesięciu do setek kilometrów. Światłowód wielomodowy z rdzeniem o średnicy 50 lub 62,5 µm umożliwia korzystanie z setek trybów i jest łatwiejszy do zakończenia i podłączenia, ale dyspersja modowa ogranicza szerokość pasma na odległość. Profil nowoczesnych włókien OM3/OM4/OM5 o stopniowanym współczynniku załamania światła, w którym współczynnik załamania światła maleje parabolicznie od środka do krawędzi, znacząco kompensuje dyspersję modową, umożliwiając transmisję od 10G do 400G na krótsze odległości w przedsiębiorstwie.
Testowanie jakości w całym procesie produkcyjnym
Produkcja kabli światłowodowych podlega wielu normom międzynarodowym i krajowym. Testowanie jakości nie jest działaniem na ostatnim etapie — jest zintegrowane na każdym etapie produkcji.
Testy na poziomie włókien (po rysowaniu)
- Tłumienie: Zmierzono za pomocą OTDR (optycznego reflektometru w dziedzinie czasu) lub metodą cięcia przy 1310, 1383, 1550 i 1625 nm dla trybu jednomodowego; przy 850 i 1300 nm dla trybu wielomodowego.
- Test dowódowy: Każda szpula włókna poddawana jest próbie wytrzymałości na rozciąganie – zwykle przy wydłużeniu od 0,5% do 1% – w celu odfiltrowania wszelkich włókien z wadami powierzchniowymi. Włókna, które zawodzą, pękają podczas testu i są splatane.
- Długość fali odcięcia: Określa najkrótszą długość fali, przy której światłowód pracuje w prawdziwym trybie jednomodowym. Musi być poniżej 1260 nm, aby zapewnić zgodność z OS2.
- Średnica pola modowego (MFD): Wpływa na utratę połączeń i skuteczność łączenia złączy. ITU-T G.652 określa 9,2 ± 0,4 µm przy 1310 nm.
- Dyspersja chromatyczna i PMD: Krytyczne dla szybkiej transmisji; oba muszą spełniać wartości określone w odpowiedniej normie światłowodowej ITU lub IEC.
Testy na poziomie kabla (po osłonie)
- Odporność na zgniatanie: Zgodnie z IEC 60794-1-2 Metoda E1; na przekrój poprzeczny kabla przykładana jest płaska siła, aby sprawdzić, czy płaszcz i struktura chronią włókna bez zmiany tłumienia.
- Test udarności: Obciążony młot spadowy służy do symulacji przypadkowych uderzeń mechanicznych podczas instalacji.
- Cykl temperaturowy: Kable są poddawane cyklicznym zmianom w temperaturze od -40°C do 70°C (lub wyższej w przypadku trudnych warunków), przy jednoczesnym monitorowaniu tłumienia optycznego. Zmiany muszą mieścić się w określonych granicach przez cały cykl.
- Zanurzenie i penetracja wody: Sprawdza skuteczność wypełniania żelem lub blokowania suchej wody zgodnie z IEC 60794-1-2 Metoda F5.
- Test iskry płaszczowej: Wysokonapięciowy tester iskier przebiega wzdłuż płaszcza kabla w celu wykrycia dziur lub cienkich punktów powstałych podczas wytłaczania — jest to etap kontroli jakości stosowany bezpośrednio na linii wytłaczarki drutu i kabla.
Specjalne kable światłowodowe: ADSS, Submarine i Micro-Duct
Oprócz standardowych konstrukcji z luźną rurką i ciasnym buforem, kilka specjalistycznych konstrukcji kabli wymaga dostosowanych podejść produkcyjnych i specyficznych konfiguracji wytłaczarek.
Kable ADSS (w pełni dielektryczne, samonośne).
Kable ADSS są przeznaczone do mocowania do słupów linii energetycznych bez przewodu komunikacyjnego. Muszą wytrzymać wiatr, obciążenie lodem i rozpiętość przęseł do 700 metrów bez ugięcia. Zewnętrzny płaszcz jest wykonany z odpornego na ślady materiału AT, który jest odporny na degradację pod wpływem pól elektrycznych wysokiego napięcia indukowanych przez bliskość przewodów pod napięciem. Wytłaczarka do drutu i kabla używana do powlekania ADSS musi obsługiwać te specjalne związki AT, które mają inne właściwości reologiczne niż standardowy HDPE, co wymaga dostosowanych profili temperatury ślimaka i ustawień ciśnienia.
Podmorski kabel światłowodowy
Kable podmorskie muszą wytrzymać przekraczające głębokości 8000 metrów na szlakach transoceanicznych – ciśnienia powyżej 80 MPa. Jednostka światłowodowa jest umieszczona w miedzianej rurze, hermetycznie uszczelnionej poprzez spawanie, aby zapobiec przedostawaniu się wodoru, co powoduje wzrost tłumienia włókna przez dziesięciolecia. Warstwy drutów stalowych o dużej wytrzymałości na rozciąganie i płaszcze polietylenowe są nakładane w wielu przejściach, z których każdy wymaga własnego etapu wytłaczarki płaszcza. Produkcja pojedynczego odcinka kabla transoceanicznego może obejmować kilkanaście kolejnych przejść wytłaczania.
Kable mikrokanałowe i wdmuchiwane
Kable światłowodowe wdmuchiwane są zazwyczaj przeznaczone do instalowania za pomocą sprężonego powietrza przez wstępnie zainstalowane mikrorurki Średnica od 5 do 10 mm . Zewnętrzna powierzchnia kabla musi mieć bardzo niski współczynnik tarcia — często osiągany przez współwytłaczanie śliskiej warstwy zewnętrznej z nylonu lub HDPE o drobnej fakturze powierzchni na wytłaczarce drutu i kabla — aby umożliwić instalację wspomaganą powietrzem na dystansach co najmniej 1 km za jednym pociągnięciem. Takie podejście drastycznie zmniejsza koszty prac wykopowych przy wdrażaniu FTTH.
Od bębna fabrycznego do zainstalowanej sieci: ostatnie kroki
Po osłonięciu i przetestowaniu gotowy kabel światłowodowy jest nawijany na drewniane lub plastikowe bębny w standardowych długościach transportowych. Typowe długości szpul dla kabli zewnętrznych z luźną rurką to: 2 km, 4 km i 6 km . Każdy bęben jest oznaczony typem kabla, liczbą włókien, typem włókna (OS2, OM4 itp.), długością bębna oraz datą i zmianą produkcji – wszystko to można powiązać z indywidualnym przebiegiem wieży ciągnącej i partią preformy.
Fabryczne testy odbiorcze (FAT) na tym etapie obejmują testowanie OTDR każdego włókna na każdym bębnie w celu uzyskania pełnego śladu tłumienia. Zapis ten jest archiwizowany i dostarczany wraz z kablem, aby służyć jako punkt odniesienia, z którym można porównać zmierzone w terenie OTDRy po instalacji, co ułatwia identyfikację wszelkich uszkodzeń powstałych podczas ciągnięcia lub kopania rowów.
Konektoryzacja — mocowanie fabrycznie wypolerowanych złączy do końcówek światłowodów — jest opcjonalnie wykonywana w zakładzie kablowym lub w miejscu instalacji. Fabrycznie polerowane złącza osiągają poniższe straty wtrąceniowe 0,2 dB ze stratami odbiciowymi powyżej 50 dB w przypadku wykończeń APC (kontakt fizyczny pod kątem), wydajność, którą trudno jest konsekwentnie odtworzyć w warunkach terenowych.
Często zadawane pytania
Z jakiego surowca wykonany jest kabel światłowodowy?
Sam światłowód wykonany jest z ultraczystego szkła krzemionkowego (dwutlenek krzemu, SiO₂) z domieszkami takimi jak dwutlenek germanu używanymi do regulacji współczynnika załamania światła. Powłoki ochronne, rurki buforowe i płaszcz są wykonane z różnych tworzyw termoplastycznych, takich jak akrylany, PBT, PVC, HDPE, PVDF lub LSZH, wszystkie przetwarzane za pomocą urządzeń do wytłaczania.
Jak cienki jest światłowód w porównaniu do ludzkiego włosa?
Pojedyncze włókno światłowodowe po ciągnieniu ma średnicę zewnętrzną ok 125 mikrometrów (0,125 mm) , czyli mniej więcej średnicę przeciętnego ludzkiego włosa. Sam rdzeń szklany – część przewodząca światło – w przypadku światłowodu jednomodowego ma szerokość zaledwie 9 µm, czyli około jednej dziesiątej szerokości włosa.
Do czego służy wytłaczarka do drutu i kabla w produkcji kabli światłowodowych?
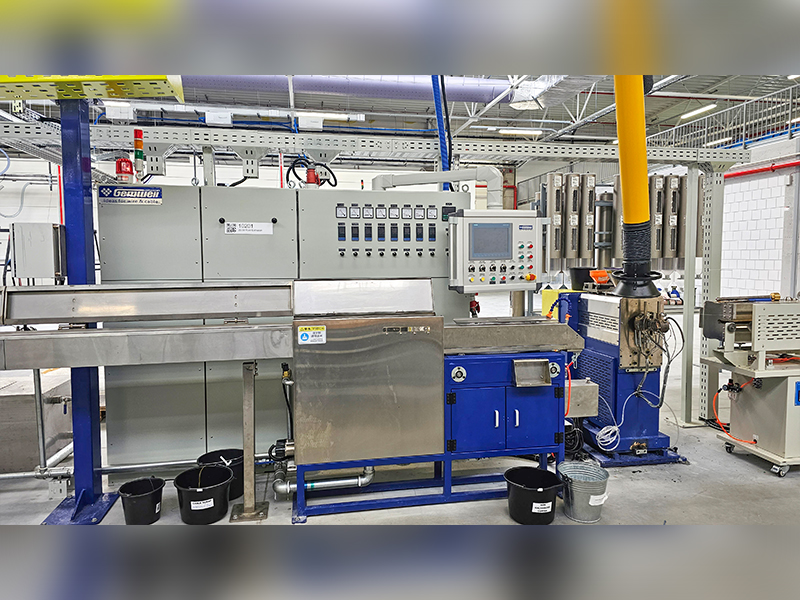
Wytłaczarka do drutu i kabla topi związek termoplastyczny i nakłada go w postaci ciągłej, precyzyjnie zwymiarowanej warstwy na światłowód lub rdzeń kabla. W produkcji światłowodów wytłaczarki wykorzystuje się na wielu etapach: formowania szczelnych powłok buforowych wokół poszczególnych włókien, wytwarzania luźnych rurek buforowych zawierających grupy włókien oraz nakładania zewnętrznego płaszcza kabla. Wytłaczarka musi działać przy ścisłej kontroli temperatury i prędkości, aby uniknąć uszkodzenia delikatnych włókien optycznych wewnątrz.
Jak długo trwa produkcja kabla światłowodowego?
Produkcja preform trwa od kilku dni do tygodnia na partię. Ciągnienie włókien z prędkością 15–25 m/s oznacza, że pojedyncza szpula włókien o długości 5000 km wymaga około 60–90 godzin ciągłej pracy wieży ciągnącej. Wtórne przetwarzanie, skręcanie i płaszczowanie dodają kolejne dni. Całkowity czas cyklu od surowców do gotowego bębna wynosi zazwyczaj dwa do czterech tygodni dla standardowego kabla z luźną rurką do zastosowań zewnętrznych.
Czy kabel światłowodowy może być wykonany z tworzywa sztucznego zamiast szkła?
Tak. W światłowodzie plastikowym (POF) jako rdzeń i materiał płaszcza wykorzystuje się PMMA (polimetakrylan metylu) lub fluorowany polimer. POF ma znacznie większy rdzeń (do 1 mm) i znacznie wyższe tłumienie (około 150–200 dB/km przy 650 nm) w porównaniu z włóknem krzemionkowym, dlatego jest ograniczony do krótkich odcinków poniżej 50 metrów – zazwyczaj sieci samochodowe, domowe systemy A/V i przemysłowe łącza czujnikowe, gdzie łatwość zakończenia przewyższa potrzebę niskiego tłumienia.
Co to jest LSZH i dlaczego ma znaczenie w kablach światłowodowych?
LSZH oznacza Low Smoke Zero Halogen. Opisuje materiały płaszczowe, które pod wpływem ognia wytwarzają minimalną ilość dymu i nie zawierają gazów halogenowych (takich jak chlor z PCV). Ma to znaczenie w zamkniętych przestrzeniach, takich jak tunele tranzytowe, szpitale i budynki biurowe, gdzie toksyczny dym powstający ze spalonych kabli stwarza poważne zagrożenie ewakuacji. Płaszcze LSZH są nakładane za pomocą wytłaczarki do drutu i kabli skonfigurowanej do mieszanek o wyższej lepkości z dodatkiem wypełniacza, a kable muszą przejść serie testów IEC 60332-3, IEC 61034 i IEC 60754.
 Powiązany Produkty











