 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Jak długo wytrzymuje drut? Najpierw bezpośrednia odpowiedź
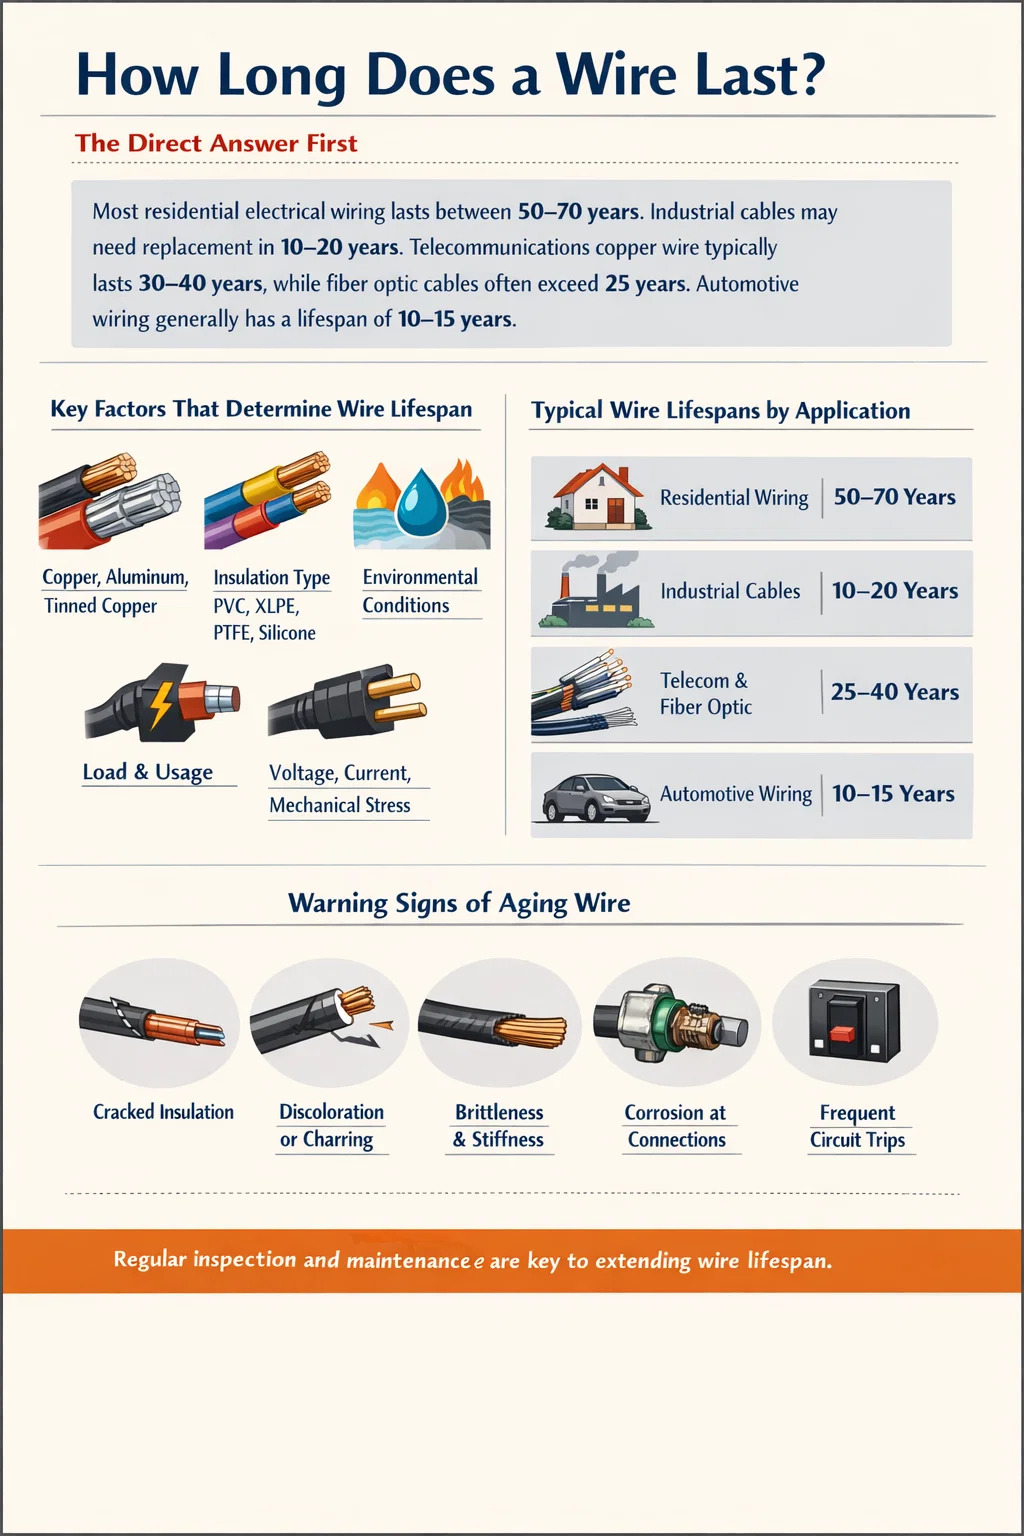
Żywotność drutu zależy w dużej mierze od jego materiału, rodzaju izolacji, środowiska pracy i warunków obciążenia – ale jako praktyczny punkt odniesienia można przyjąć, że większość instalacji elektrycznych w budynkach mieszkalnych ma trwałość od 50 do 70 lat , podczas gdy kable przemysłowe w wymagających środowiskach mogą wymagać wymiany już po 10–20 latach. Miedziany drut telekomunikacyjny często pozostaje sprawny przez 30 do 40 lat, podczas gdy kable światłowodowe mogą przetrwać ponad 25 lat przy minimalnej degradacji. Drut przeznaczony do zastosowań motoryzacyjnych ma zazwyczaj znamionową żywotność od 10 do 15 lat, chociaż rzeczywista wydajność różni się znacznie w zależności od cykli cieplnych, wibracji i narażenia na płyn.
Liczby te nie są dowolne. Odzwierciedlają dziesięciolecia danych terenowych, badań w zakresie materiałoznawstwa i standardów inżynieryjnych ustanowionych przez takie instytucje, jak Krajowy Kodeks Elektryczny (NEC), IEC i UL. Zrozumienie, co skraca lub wydłuża żywotność drutu, jest tak samo ważne, jak znajomość danych wyjściowych — a zrozumienie to zaczyna się na etapie produkcji, szczególnie w procesie kształtowania izolacji i płaszcza przez wytłaczarkę do drutu i kabla, które chronią przewodnik przez cały okres jego użytkowania.
Kluczowe czynniki determinujące żywotność drutu
Żadna pojedyncza zmienna nie określa, jak długo wytrzyma przewód. Żywotność jest raczej wypadkową wielu współdziałających czynników, z których każdy może radykalnie przesunąć oczekiwane okno świadczenia usługi. Oto zestawienie najważniejszych z nich:
Materiał przewodnika
Miedź pozostaje złotym standardem w przypadku przewodników elektrycznych. Zapewnia doskonałą przewodność, jest odporny na korozję lepiej niż wiele alternatywnych rozwiązań i utrzymuje integralność strukturalną w warunkach cykli termicznych. Drut miedziany w prawidłowo zainstalowanym, klimatyzowanym środowisku może przetrwać znacznie ponad 100 lat — sam przewodnik rzadko zawodzi; izolacja wokół niego tak. Drut aluminiowy, często używany w obwodach odgałęzionych budynków mieszkalnych w latach 60. i 70. XX wieku, jest bardziej podatny na utlenianie w punktach połączeń oraz rozszerza się i kurczy bardziej dramatycznie wraz ze zmianami temperatury, przyczyniając się do awarii połączeń, które skracają efektywny okres użytkowania do 30 do 50 lat w niektórych budynkach mieszkalnych. Przewody z cynowanej miedzi i posrebrzane, stosowane odpowiednio w zastosowaniach morskich i w zastosowaniach o wysokiej częstotliwości, zapewniają szczególną odporność na korozję, która wydłuża żywotność w docelowych środowiskach.
Materiał izolacyjny i osłonowy
Izolacja jest prawie zawsze pierwszym elementem ulegającym degradacji. PVC (polichlorek winylu) jest najpowszechniej stosowanym materiałem izolacyjnym na świecie. Standardowa izolacja PVC niesie ze sobą a znamionowy zakres temperatur od -15°C do 70°C i zazwyczaj wykazuje oznaki kruchości lub pękania po 20 do 40 latach w standardowych zastosowaniach. Usieciowany polietylen (XLPE) zapewnia doskonałą odporność termiczną — znamionową do 90°C w trybie ciągłym — i jest odporny na ataki chemiczne znacznie lepiej niż standardowe PCV. Kable z izolacją XLPE w instalacjach przemysłowych lub podziemnych są często oceniane na 30 do 40 lat użytkowania. Izolacja z kauczuku silikonowego, stosowana w środowiskach o wysokiej temperaturze, takich jak piekarniki lub komory silnika, wytrzymuje temperatury do 180°C i zachowuje elastyczność w szerszym zakresie temperatur, co zapewnia jej niszową przewagę w wymagających środowiskach termicznych. Izolacja PTFE (teflonowa), stosowana w przemyśle lotniczym i chemicznym, wytrzymuje temperatury do 260°C i charakteryzuje się obojętnością chemiczną, co czyni ją odporną na prawie wszystkie rozpuszczalniki przemysłowe.
Jakość wytłaczania izolacji ma bezpośredni wpływ na te wyniki. Wytłaczarka do drutu i kabla, która utrzymuje precyzyjną temperaturę stopu, stałą prędkość linii i równomierny nacisk matrycy, wytworzy izolację o jednakowej grubości ścianki – co jest kluczowym czynnikiem predykcyjnym zarówno wydajności elektrycznej, jak i trwałości. Cienkie punkty w izolacji tworzą słabe punkty dielektryczne, w których skupiają się naprężenia napięciowe, przyspieszając przebicie.
Temperatura pracy
Ciepło jest głównym wrogiem izolacji drutu. Równanie Arrheniusa zastosowane do starzenia się kabla pokazuje, że na każde 10°C wzrostu temperatury roboczej powyżej wartości maksymalnej, żywotność izolacji zmniejsza się w przybliżeniu o połowę. Oznacza to, że kabel przystosowany do ciągłej pracy w temperaturze 70°C wytrzymuje 40 lat, teoretycznie miałby trwałość jedynie 20 lat, gdyby był regularnie eksploatowany w temperaturze 80°C. Dlatego też obniżanie wartości znamionowych pod wpływem ciepła jest standardową praktyką inżynierską — kable należy dobrać tak, aby działały dobrze w temperaturze znamionowej, a nie na suficie.
Narażenie środowiska
Promieniowanie UV powoduje degradację większości tworzyw sztucznych. Kable zewnętrzne wystawione na bezpośrednie działanie promieni słonecznych bez powłoki odpornej na promieniowanie UV mogą wykazywać pękanie powierzchni w ciągu 5 do 10 lat. Wnikanie wilgoci do wiązek kabli sprzyja korozji galwanicznej na zakończeniach, a w zastosowaniach związanych z zasilaniem prądem zmiennym powoduje wyładowania niezupełne. Narażenie chemiczne — oleje, rozpuszczalniki, kwasy — może szybko zaatakować standardowe PCV i wymagać specjalnych związków, takich jak chlorowany polietylen (CPE) lub elastomery termoplastyczne (TPE), aby zapewnić odpowiednią żywotność. Pod względem mechanicznym powtarzające się cykle zginania, zgniecenia lub uszkodzenia przez gryzonie mogą spowodować przecięcie przewodów na długo przed termiczną degradacją izolacji.
Jakość instalacji
Nawet kabel najwyższej jakości ulegnie przedwczesnemu uszkodzeniu, jeśli zostanie nieprawidłowo zainstalowany. Przekroczenie minimalnego promienia zgięcia podczas montażu może spowodować mikropęknięcia izolacji lub odkształcenie przewodu. Zbyt mocno dokręcone złączki kablowe lub opaski kablowe mogą powodować powstawanie chronicznych punktów naprężeń. Prawidłowe zakończenie — użycie złączy o odpowiednich parametrach, przyłożenie odpowiedniego momentu obrotowego do końcówek i zapobieganie przedostawaniu się wilgoci w punktach połączeń — może podwoić lub potroić żywotność w zastosowaniach, w których połączenie jest krytyczne.
Żywotność drutu według rodzaju zastosowania
Różne zastosowania nakładają radykalnie różne wymagania na przewody i kable. Poniższa tabela podsumowuje typowe oczekiwania dotyczące żywotności w głównych kategoriach:
| Zastosowanie | Typowy typ drutu | Oczekiwana długość życia | Kluczowy czynnik starzenia |
|---|---|---|---|
| Instalacja elektryczna w budynkach mieszkalnych | NM-B (Romex), THHN | 50–70 lat | Kruchość izolacji |
| Przemysłowy kabel zasilający | Izolacja XLPE lub EPR | 20–40 lat | Ekspozycja na ciepło i chemikalia |
| Wiązka przewodów samochodowych | Cienkościenne z PVC lub XLPE | 10–15 lat | Atak wibracji i płynu |
| Podziemna dystrybucja energii | Kabel XLPE średniego napięcia | 30–50 lat | Drzewa wodne w XLPE |
| Kabel morski i morski | Miedź cynowana, EPR | 15–25 lat | Korozja solna i promieniowanie UV |
| Miedź telekomunikacyjna | Cat5e/Cat6 UTP | 15–25 lat (performance) | Degradacja sygnału na skutek utleniania |
| Kabel światłowodowy | Włókno OS2 lub OM4 | 25–30 lat | Mikrozginanie i zużycie złączy |
| Drut lotniczy | Izolacja PTFE lub ETFE | 20–30 lat (cykl samolotu) | Zmęczenie i ścieranie przy zginaniu |
Liczby te zakładają standardowe warunki pracy. Przyspieszone starzenie się spowodowane przeciążeniem, niewłaściwą instalacją lub trudnymi warunkami środowiskowymi może radykalnie skrócić którąkolwiek z tych żywotności – w niektórych przypadkach przemysłowych o 50% lub więcej.
Rola Wytłaczarka do drutu i kabla Jakość w długoterminowej wydajności
Jakość produkcji jest jednym z najbardziej niedocenianych czynników wpływających na żywotność drutu. Wytłaczarka do drutu i kabla to maszyna, która nakłada izolację i osłonę na goły przewodnik, a jej precyzja bezpośrednio decyduje o integralności strukturalnej produktu końcowego.
Jak konsystencja wytłaczania wpływa na trwałość
Proces wytłaczania polega na stopieniu związku polimerowego i przetłoczeniu go przez matrycę w celu pokrycia przewodu. Krytyczne parametry obejmują temperaturę stopu, prędkość ślimaka, prędkość linii, ciśnienie głowicy i szybkość chłodzenia. Jakakolwiek niestabilność tych parametrów powoduje wady izolacji:
- Zmiana grubości ścianki — Nierównomierny docisk matrycy powoduje, że ścianka izolacji jest grubsza z jednej strony i cieńsza z drugiej (mimośród). Cienkie ścianki skupiają naprężenia elektryczne, obniżając napięcie przebicia i skracając trwałość dielektryka.
- Pustki i inkluzje — Uwięzienie gazu podczas wytłaczania powoduje powstawanie pustych przestrzeni w korpusie izolacyjnym. W kablach średniego i wysokiego napięcia puste przestrzenie są miejscami wyładowań niezupełnych — mikroskopijnych łuków elektrycznych, które powodują erozję izolacji od wewnątrz. Pojedyncza mikropustka może zainicjować awarię podziemnego kabla na wiele lat przed spodziewanym końcem jego żywotności.
- Chropowatość i zanieczyszczenie powierzchni — W produkcji kabli wysokiego napięcia niedoskonałości powierzchni na styku przewodnik-izolacja powodują powstawanie punktów wzmocnienia pola elektrycznego. Wytłaczarka do drutu i kabla z niewystarczającym filtrowaniem stopionego polimeru umożliwia zanieczyszczenie cząstkami stałymi, które mają ten sam efekt.
- Stopień utwardzenia lub usieciowania — W przypadku kabli XLPE należy dokładnie kontrolować reakcję sieciowania. Niedotwardzona izolacja nie ma właściwości termicznych i mechanicznych materiału w pełni usieciowanego, co prowadzi do przedwczesnego pełzania i deformacji w podwyższonych temperaturach.
Nowoczesne systemy wytłaczarek do drutu i kabli rozwiązują te problemy poprzez sterowanie ślimakiem napędzanym serwomechanizmem, pomiar grubości ścianki w czasie rzeczywistym za pomocą miernika laserowego lub skanowania rentgenowskiego, sprzężenie zwrotne w pętli zamkniętej w celu utrzymania koncentryczności matrycy oraz wbudowane badanie iskier w celu wykrycia dziur w izolacji natychmiast po wytłaczaniu. Producent korzystający z przestarzałego lub źle konserwowanego sprzętu do wytłaczania może wyprodukować kabel, który wygląda na zgodny z wymaganiami, ale zawiera ukryte wady niewidoczne dla standardowej kontroli wzrokowej.
Wytłaczanie jednowarstwowe a wytłaczanie wielowarstwowe
Wysokowydajne konstrukcje kablowe często wymagają współwytłaczania — jednoczesnego nałożenia dwóch lub więcej warstw polimeru w jednym przejściu. W przypadku kabli XLPE średniego napięcia oznacza to zazwyczaj nałożoną jednocześnie warstwę ekranującą przewodnika, izolację główną i warstwę ekranującą izolacji. Przyczepność styku pomiędzy tymi warstwami ma kluczowe znaczenie: rozwarstwienie na granicach warstw tworzy szczeliny, w których może gromadzić się wilgoć i mogą wystąpić wyładowania niezupełne. Wytłaczarka do drutu i kabla zaprojektowana do potrójnego współwytłaczania musi utrzymywać precyzyjną równowagę ciśnień we wszystkich trzech przepływach polimeru. Brak równowagi ciśnień powoduje, że jedna warstwa zanieczyszcza drugą na styku, powodując defekty wtrąceń, których standardowe testy gotowego produktu mogą nie wykryć przed upływem lat użytkowania.
Znaki ostrzegawcze, że okres użytkowania przewodu dobiega końca
Identyfikacja starzejącego się drutu przed awarią zapobiega uszkodzeniom sprzętu, pożarom i zagrożeniom bezpieczeństwa. Następujące objawy wskazują, że należy poważnie rozważyć kontrolę lub wymianę:
- Pęknięcie lub spękanie płaszcza izolacyjnego — Pęknięcia powierzchniowe, które pojawiają się nawet bez zginania, wskazują na zaawansowaną degradację polimeru. Gdy pęknięcie stanie się widoczne, izolacja może utracić znaczną wytrzymałość dielektryczną.
- Odbarwienie lub zwęglenie — Żółknięcie białej lub szarej izolacji PCV wskazuje na długotrwałe narażenie na ciepło. Brązowe lub czarne przebarwienia w pobliżu zakończeń sugerują trwałe przegrzanie w punktach połączeń.
- Kruchość lub sztywność — Izolacja, która pęka lub łuszczy się pod wpływem delikatnego zginania, utraciła zawartość plastyfikatora w wyniku migracji lub parowania. Jest to szczególnie powszechne w przypadku starszych kabli PVC pracujących w gorącym otoczeniu.
- Zwiększony dryf rezystancji izolacji — W programach konserwacji przemysłowej okresowe testowanie megaomomierzem pozwala śledzić rezystancję izolacji w czasie. Stały trend spadkowy wskazuje na wnikanie wilgoci lub degradację izolacji postępującą w kierunku ostatecznej awarii.
- Korozja na zakończeniach — Zielone lub białe osady tlenkowe w punktach złączy, szczególnie na przewodach aluminiowych lub cynowanych, zwiększają rezystancję styku i generują ciepło, przyspieszając dalszą degradację w cyklu samowzmacniającym.
- Powtarzające się zadziałanie zabezpieczenia obwodu — Przerywacze ziemnozwarciowe (GFI) lub zabezpieczenia nadprądowe, które wyzwalają się bez wyraźnego powodu obciążenia, mogą wskazywać na rozwijające się uszkodzenie izolacji między przewodami lub do ziemi.
- Zapach spalenizny podczas pracy — Jakikolwiek utrzymujący się zapach spalenizny z tras kablowych, paneli lub sprzętu powinien spowodować natychmiastowe wyłączenie i inspekcję. Piroliza izolacji ma charakterystyczny, gryzący zapach, który po rozpoczęciu nie jest subtelny.
Jak przedłużyć żywotność drutu w eksploatacji
W przypadku zainstalowanego już przewodu, kilka strategii może znacząco wydłużyć jego niezawodność:
Zarządzanie ciepłem
Zapobieganie długotrwałym podwyższonym temperaturom w trasach kablowych jest najskuteczniejszym środkiem konserwacyjnym. W panelach elektrycznych należy upewnić się, że wentylacja jest niezakłócona. W przemysłowych korytkach kablowych należy ściśle przestrzegać wytycznych dotyczących współczynnika wypełnienia — przepełnione korytko zatrzymuje ciepło generowane przez wiele przewodów i może podnieść temperaturę roboczą powyżej limitów znamionowych dla wszystkich kabli w wiązce. Zmniejszenie obciążenia starzejącego się obwodu — nawet o 20% — może radykalnie spowolnić tempo pozostałej degradacji.
Ochrona mechaniczna
Kable narażone na ruch pieszy, ruch pojazdów lub wielokrotny kontakt mechaniczny należy zabezpieczyć kanałami, rampami kablowymi lub osłonami ochronnymi. W przypadku instalacji na zewnątrz, odporna na promieniowanie UV osłona peszli lub owijka kablowa nałożona na starzejący się kabel z płaszczem odpornym na promienie UV może wydłużyć żywotność kabla, spowalniając dalszą degradację pod wpływem promieni UV. W zastosowaniach elastycznych — ramiona robotyczne, prowadnice kabli — proaktywna wymiana kabli w oparciu o liczbę cykli elastycznych, a nie samą kontrolę wzrokową, jest standardową praktyką.
Konserwacja zakończenia
Przyłącza są statystycznie najczęstszym miejscem inicjacji awarii. Okresowe dokręcanie końcówek i śrub zaciskowych do określonych wartości – szczególnie w przypadku przewodów aluminiowych, które pełzają pod długotrwałym ciśnieniem – zapobiega przegrzaniu połączeń o wysokiej rezystancji i przyspieszeniu degradacji izolacji. Nałożenie odpowiedniego środka przeciwutleniającego na końcówki aluminiowe przed połączeniem i uszczelnienie przed wnikaniem wilgoci znacznie zmniejsza awarie związane z korozją.
Testy okresowe
W przypadku obwodów krytycznych i kabli średniego napięcia zaplanowany program testów wykrywa pogorszenie stanu przed awarią. Typowe metody obejmują:
- Testowanie megaomomierzem (rezystancją izolacji). — Wykonywane co roku w obwodach krytycznych. Wartości poniżej 1 MΩ na kV napięcia roboczego wskazują na niepokój; Trendy są ważniejsze niż jakikolwiek pojedynczy pomiar.
- Testowanie wyładowań niezupełnych — Wykrywa wewnętrzne puste przestrzenie i defekty izolacji w kablach średniego i wysokiego napięcia bez konieczności zasilania kabla aż do awarii. Metoda ta jest coraz częściej dostępna jako usługa mobilna dla podstacji i zakładów przemysłowych.
- Reflektometria w dziedzinie czasu (TDR) — Wysyła impuls sygnałowy kablem i analizuje odbicia, aby zlokalizować zmiany impedancji spowodowane defektami, wnikaniem wilgoci lub zgniecionymi sekcjami. Szczególnie skuteczny w lokalizacji uszkodzeń kabli podziemnych.
- Inspekcja termowizyjna — Kamery na podczerwień identyfikują gorące punkty na zakończeniach, przeciążone przewody i uszkodzone połączenia podczas normalnej pracy, bez wyłączania systemu.
Wybór związku izolacyjnego: przebieg procesu wytłaczarki drutu i kabla jest tak samo ważny jak sama maszyna
Przy określaniu specyfikacji lub pozyskiwaniu drutu i kabla zrozumienie związku izolacyjnego jest równie ważne, jak znajomość rozmiaru przewodu. Związek określa temperaturę znamionową, odporność chemiczną, elastyczność i zachowanie podczas starzenia. Oto porównanie najpopularniejszych materiałów izolacyjnych przetwarzanych w systemach wytłaczarek do drutu i kabli:
| Związek | Maksymalna ciągła temperatura | Odporność chemiczna | Elastyczność | Typowa długość życia | Aplikacja podstawowa |
|---|---|---|---|---|---|
| Standardowe PCV | 70°C | Umiarkowane | Dobrze | 20–40 lat | Ogólne okablowanie budynku |
| XLPE | 90°C (zwarcie do 250°C) | Dobrze | Umiarkowane | 30–50 lat | Kable elektroenergetyczne SN/WN |
| EPR (kauczuk etylenowo-propylenowy) | 90°C | Znakomicie | Znakomicie | 30–40 lat | Flex morski, górniczy, przemysłowy |
| Guma silikonowa | 180°C | Umiarkowane | Znakomicie | 20–30 lat (wysoka temperatura) | AGD, HVAC, systemy przeciwpożarowe |
| PTFE (teflon) | 260°C | Wyjątkowy | Niska w zimnej temp | 25–40 lat | Przemysł lotniczy, obróbka chemiczna |
| TPE / TPR | 90–105°C | Dobrze | Znakomicie | 15–25 lat | Narzędzia przenośne, sprzęt outdoorowy |
Każdy z tych związków wymaga wytłaczarki drutu i kabla skalibrowanej pod kątem określonej reologii stopu. Na przykład PTFE wymaga wytłaczania tłokowego, a nie konwencjonalnego wytłaczania śrubowego, ponieważ nie topi się w lepki płyn w taki sam sposób, jak PVC lub XLPE. EPR i związki silikonowe wymagają dokładnego profilowania temperatury, aby zapobiec przedwczesnej wulkanizacji w cylindrze. Maszyna i materiał muszą być do siebie dopasowane – użycie niewłaściwego ustawienia wytłaczarki dla danej mieszanki to jeden z najszybszych sposobów wyprodukowania kabla o zmniejszonej żywotności.
Normy regulacyjne definiujące oczekiwania dotyczące żywotności drutu
Żywotność drutu nie jest zjawiskiem czysto fizycznym – ma także znaczenie regulacyjne. Organy normalizacyjne definiują minimalne progi wydajności, jakie musi spełniać kabel w momencie produkcji, a wiele z nich definiuje także protokoły testów przyspieszonego starzenia, które symulują lata pracy w dniach lub tygodniach.
- IEC 60502 — Obejmuje kable elektroenergetyczne z wytłaczaną izolacją o napięciu od 1 kV do 30 kV, w tym projektowanie, testowanie i minimalne grubości ścianek izolacji, które określają trwałość elektryczną i mechaniczną.
- UL 44 i UL 83 — Normy północnoamerykańskie dotyczące odpowiednio przewodów w izolacji termoutwardzalnej i termoplastycznej. Normy te definiują temperaturę znamionową, napięcie i szczegółowe testy – w tym testy starzenia w piekarniku, zginanie trzpienia i zgniatanie – które muszą przejść kable przed wystawieniem na sprzedaż.
- ICEA S-93-639 / NEMA WC74 — Obejmuje ekranowane kable elektroenergetyczne od 5 kV do 46 kV i obejmuje protokoły testów starzenia termicznego zaprojektowane w celu sprawdzenia oczekiwanej żywotności od 30 do 40 lat w warunkach znamionowych.
- SAE J1128 i J1291 — Normy dotyczące przewodów samochodowych, które określają klasy temperaturowe i odporność na starzenie cieplne dla zastosowań w wiązkach przewodów.
- MIL-DTL-27500 — Specyfikacja wojskowa dotycząca okablowania lotniczego, która wymaga przyspieszonych testów trwałości, odporności na ścieranie i wytrzymałości termicznej, co przekłada się na oczekiwania dotyczące eksploatacji statku powietrznego przez 20–30 lat.
Spełnienie tych standardów wymaga nie tylko odpowiednich materiałów, ale także konsekwentnie kontrolowanych procesów produkcyjnych. System wytłaczarek do drutu i kabli z integracją statystycznego sterowania procesem (SPC) — ciągłe rejestrowanie kluczowych parametrów procesu i wyzwalanie alertów, gdy wykraczają one poza granice kontrolne — zapewnia producentom ścieżkę dokumentacji potrzebną do wykazania zgodności z normami i potwierdzania roszczeń dotyczących żywotności.
Kiedy wymienić przewód zamiast go naprawiać
Decyzja pomiędzy naprawą a pełną wymianą jest jednym z najbardziej znaczących ekonomicznie wyzwań w zarządzaniu aktywami kablowymi. Kilka czynników wyraźnie przemawia za pełną wymianą zamiast naprawy lokalnej:
- Gdy awaria izolacji jest rozproszona, a nie zlokalizowana — Jeśli badanie rezystancji izolacji wykaże stopniowy ogólny spadek, a nie pojedynczy punkt uszkodzenia, cały kabel starzeje się równomiernie. W tym przypadku wyeliminowanie usterki rozwiązuje jeden słaby punkt, pozostawiając dziesiątki innych na równym ryzyku. Pełna wymiana to jedyny racjonalny wybór.
- Gdy kabel przekroczył swój projektowany okres użytkowania — Kabel zainstalowany w 1975 r. wystarczył na 50 lat. Nawet jeśli dzisiaj wydaje się funkcjonalny, działa na pożyczonym czasie. Koszt nieplanowanej awarii – przestój w produkcji, ryzyko pożaru, uszkodzenie sprzętu – zazwyczaj znacznie przekracza planowany koszt wymiany.
- Gdy zmieniły się wymagania aplikacji — Wyższe napięcia, zwiększone obciążenia lub zmiany warunków środowiskowych (nowe chemikalia w hali produkcyjnej, nowe poprowadzenie instalacji HVAC, wydłużona ekspozycja na zewnątrz) mogą oznaczać, że istniejąca specyfikacja kabla nie jest już odpowiednia, niezależnie od jego stanu fizycznego.
- Gdy koszty dostępu są wysokie — W podziemnych lub wbudowanych trasach kablowych, gdzie w celu uzyskania dostępu do kabla wymagane są wykopy lub otwory konstrukcyjne, wymiana w trakcie już otwartego okna konserwacyjnego jest prawie zawsze bardziej opłacalna niż przyszła naprawa po awarii.
I odwrotnie, naprawa jest właściwa, jeśli uszkodzenie jest wyraźnie zlokalizowane — pojedyncze nacięcie mechaniczne, awaria terminatora, punkt uszkodzenia przez gryzonie na skądinąd zdrowym kablu, którego pozostały okres użytkowania i rezystancja izolacji mieszczą się w granicach specyfikacji. Prawidłowo wykonana naprawa z użyciem prawidłowo zainstalowanych materiałów termokurczliwych lub zimnokurczliwych do łączenia może przywrócić pełny okres użytkowania obwodu w tym momencie, bez szkody dla otaczającego kabla.
Często zadawane pytania dotyczące żywotności drutu
Czy nieużywany przewód nadal się starzeje?
Tak. Izolacja polimerowa ulega degradacji chemicznej niezależnie od przepływu prądu elektrycznego. Ekspozycja na promieniowanie UV, ciepło i utlenianie zachodzą niezależnie od obciążenia elektrycznego. Drut przechowywany w trudnych warunkach — w wysokiej temperaturze, narażeniu na promieniowanie UV lub w kontakcie z reaktywnymi chemikaliami — może znacznie ulec degradacji podczas przechowywania. Drut przechowywany w pomieszczeniu w chłodnym, ciemnym i suchym miejscu zachowa swoje właściwości przez wiele lat.
Jak woda wpływa na żywotność drutu pod ziemią?
Woda jest głównym mechanizmem starzenia się kabli średniego napięcia układanych bezpośrednio w ziemi i kanałach z izolacją XLPE. Drzewo wodne — zjawisko, w którym cząsteczki wody pod napięciem prądu przemiennego tworzą mikroskopijne kanały dendrytyczne w izolacji — stopniowo zmniejszają wytrzymałość dielektryczną. Kable instalowane w wilgotnych środowiskach bez odpornego na drzewa XLPE (TR-XLPE) mogą ulec awarii w ciągu zaledwie 15 do 20 lat w porównaniu z 30–40 latami w przypadku odpowiedników TR-XLPE. W przypadku bezpośredniego zakopywania na obszarach o znanym wysokim poziomie wód gruntowych, standardowym zaleceniem inżynierskim jest określenie izolacji TR-XLPE.
Czy istnieje sposób sprawdzenia żywotności przewodu bez wycofywania go z eksploatacji?
Kilka metod badań nieniszczących umożliwia ocenę na miejscu. Pomiar rezystancji izolacji (badanie megaomomierzem) daje obraz bieżącego stanu izolacji. Testy współczynnika absorpcji dielektrycznej (DAR) i wskaźnika polaryzacji (PI) dostarczają dodatkowych informacji na temat zawartości wilgoci i jakości izolacji. W przypadku kabli średniego napięcia badanie wyładowań niezupełnych o bardzo niskiej częstotliwości (VLF) może wykryć zaawansowaną degradację bez naprężania kabla aż do uszkodzenia. Metody te nie umożliwiają dokładnego przewidzenia pozostałego okresu użytkowania, ale dostarczają informacji opartych na ryzyku, które pomagają w podejmowaniu decyzji dotyczących konserwacji.
Czy grubość drutu wpływa na żywotność?
Pośrednio tak. Przewodnik odpowiednio dobrany do przenoszonego obciążenia jest chłodniejszy, co wydłuża żywotność izolacji. Niewymiarowy przewodnik — przewodzący prąd przekraczający jego pojemność znamionową — nagrzewa się bardziej, przyspieszając starzenie się izolacji w tempie opisanym zależnością Arrheniusa. Stałe działanie przewodu na poziomie 110% jego prądu znamionowego może skrócić żywotność izolacji o 30 do 50% w porównaniu z operacją o odpowiednich rozmiarach.
Jak jakość wytłaczarki do drutu i kabla wpływa na klienta końcowego?
Klient końcowy kupujący gotowy kabel rzadko ma wgląd w sprzęt produkcyjny użyty do jego wytworzenia. Jednakże kabel wyprodukowany na precyzyjnej wytłaczarce do drutu i kabli z wbudowanym monitorowaniem jakości będzie charakteryzował się bardziej stałą grubością ścianki izolacji, mniejszą liczbą defektów wewnętrznych i bardziej jednolitymi właściwościami związku niż kabel wyprodukowany na sprzęcie o mniejszej precyzji. Określanie kabli od producentów posiadających weryfikowalne systemy zarządzania jakością — certyfikat ISO 9001, wykaz UL, niezależne testy przeprowadzane przez strony trzecie — zapewnia wyraźną pewność, że kabel został wyprodukowany przy użyciu sprzętu i procesów zapewniających znamionową żywotność.
 Powiązany Produkty











