 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Czym jest wytłaczanie — podstawowy proces stojący za każdym przewodem i kablem
Wytłaczanie to ciągły proces produkcyjny, w którym surowiec — zazwyczaj związek termoplastyczny lub elastomerowy — jest topiony i przetłaczany przez ukształtowaną matrycę w celu wytworzenia jednolitego profilu przekroju poprzecznego. W przemyśle drutów i kabli oznacza to nakładanie warstwy izolacyjnej lub płaszcza bezpośrednio na poruszający się przewodnik z prędkością przekraczającą 1200 metrów na minutę na szybkich liniach dla cienkich kabli do transmisji danych. Rezultatem jest spójna powłoka, która chroni przewodnik, zapewnia izolację elektryczną i spełnia tolerancje wymiarowe do ± 0,01 mm w przypadku najwyższej jakości produktów motoryzacyjnych lub medycznych.
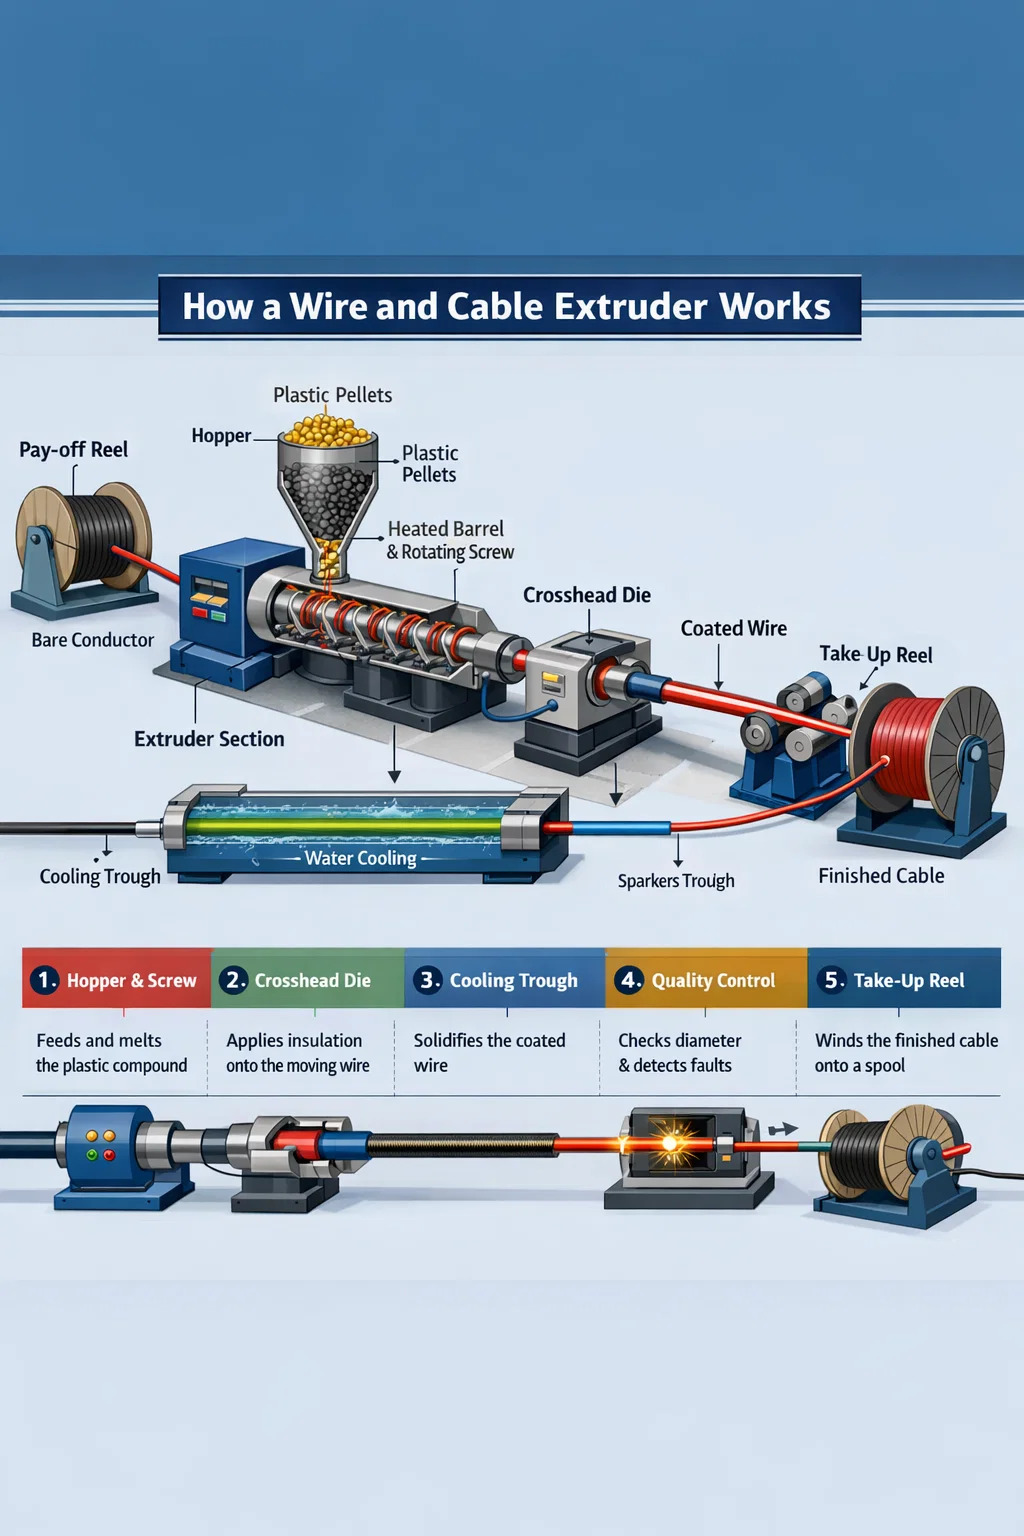
W przeciwieństwie do formowania wtryskowego, które wypełnia zamkniętą formę i wymaga czasu cyklu, wytłaczanie z natury odbywa się liniowo i nigdy się nie kończy. Wytłaczarka do drutu i kabla podaje granulki lub proszek do podgrzewanej beczki, obracający się ślimak przenosi i uplastycznia mieszankę, a stopiony materiał wychodzi przez dyszę poprzeczną umieszczoną wokół przewodnika. Powleczony drut wchodzi następnie do koryta chłodzącego, przechodzi przez testery iskry i mierniki średnicy, a następnie jest nawijany na szpulę odbiorczą, a wszystko to w jednym nieprzerwanym przejściu.
Zrozumienie, czym jest wytłaczanie i co odróżnia dobrze zaprojektowaną wytłaczarkę do drutu i kabli od zwykłej maszyny do tworzyw sztucznych, pozwala określić, czy gotowy produkt spełnia certyfikaty UL, IEC lub RoHS przy pierwszej serii produkcyjnej lub po kosztownych przeróbkach.
Jak A Wytłaczarka do drutu i kabla Właściwie działa
Wytłaczarka do drutu i kabla składa się z kilku zintegrowanych podsystemów. Każdy z nich odgrywa odrębną rolę w przekształcaniu surowego związku w stabilny wymiarowo, izolowany elektrycznie przewodnik.
Zespół lufy i śruby
Lufa jest cylindrem ze stali hartowanej, zwykle z okładziną bimetaliczną zapewniającą odporność na ścieranie podczas pracy z mieszankami wypełnionymi, takimi jak ognioodporny LSZH (Low Smoke Zero Halogen). Wewnątrz obraca się śruba, której geometria – głębokość lotu, stopień sprężania i stosunek L/D (długość do średnicy) – została zaprojektowana dla konkretnej rodziny związków. Izolacja PVC jest zwykle montowana na śrubach o współczynniku L/D od 20:1 do 25:1 i stopniu sprężania bliskim 3:1. Usieciowany polietylen (XLPE) do kabli zasilających średniego napięcia wymaga dłuższej i delikatniejszej śruby, często 30:1 L/D, aby uniknąć przedwczesnego sieciowania w cylindrze. Uruchomienie niewłaściwego ślimaka w wytłaczarce do drutu i kabla powoduje degradację, nierówną temperaturę stopu i ostatecznie odrzucenie.
Temperatury beczki są strefowe — zazwyczaj od czterech do sześciu niezależnych stref — i rosną od gardzieli zasilającej do sekcji dozującej. W przypadku standardowego PVC może to oznaczać temperatury strefy wynoszące 150°C, 165°C, 175°C i 180°C w kierunku matrycy. XLPE nagrzewa się w późniejszych strefach w temperaturze 200–220 ° C. Precyzyjne regulatory PID utrzymują każdą strefę w zakresie ±1°C, ponieważ dryft temperatury stopu o 5°C przekłada się bezpośrednio na zmiany lepkości i rozrzut grubości ścianek.
Matryca poprzeczna — serce wytłaczania drutu
Tym, co odróżnia wytłaczarkę do drutu i kabla od standardowej wytłaczarki profili, jest poprzeczka. Przewodnik wchodzi do poprzeczki pod kątem 90 stopni (lub w linii w niektórych konfiguracjach) i wychodzi współosiowo przez matrycę. Wewnątrz strumień stopu jest kierowany wokół przewodnika za pomocą torpedy lub deflektora, a następnie skupiany przez geometrię matrycy i końcówki w celu równomiernego osadzania izolacji we wszystkich pozycjach zegara.
W konstrukcji poprzeczki istnieją dwie metody aplikacji:
- Oprzyrządowanie ciśnieniowe — stop styka się z przewodnikiem wewnątrz matrycy, łącząc się pod ciśnieniem. Stosowany w większości zastosowań izolacyjnych, gdzie wymagana jest przyczepność, takich jak kabel zasilający XLPE.
- Oprzyrządowanie do rur — stop tworzy rurkę, która jest wciągana w dół na przewodnik za wyjściem z matrycy, w zależności od podciśnienia lub współczynnika wyciągania. Typowe dla luźnych kurtek na kablach wielożyłowych.
Rozmiar matrycy i końcówki opiera się na wzorach współczynnika poboru (DDR) i bilansu poboru (DDB). DDR pomiędzy 1,2 a 1,5 to typowy punkt wyjścia dla linii PVC o średniej prędkości. Przekroczenie DDR 2,5 w LSZH może spowodować pękanie stopu — szorstką powierzchnię izolacji jak skóra rekina, która nie przechodzi testów iskrowych.
Koryta chłodnicze i urządzenia końcowe
Za matrycą powlekany przewodnik wchodzi do koryta chłodzącego wodą. Długość koryta musi odpowiadać prędkości linii i grubości ścianki izolacji. Ogólna zasada jest taka, że przewód PVC o grubości 1 mm, pracujący z szybkością 200 m/min, wymaga co najmniej 20–30 metrów aktywnego chłodzenia. Niewystarczające chłodzenie powoduje dryf wymiarowy, gdy gorąca izolacja odkształca się pod naprężeniem kabestanu. W niektórych liniach średniego napięcia XLPE zamiast koryt z wodą zastosowano rury do utwardzania na sucho w celu kontroli chemicznego sieciowania, ale woda pozostaje standardem w przypadku większości linii do wytłaczania drutu i kabli.
Oprzyrządowanie wbudowane nie podlega negocjacjom na nowoczesnych liniach. Laserowy miernik średnicy umieszczony bezpośrednio po wyjściu z matrycy wychwytuje w czasie rzeczywistym zmiany ścianek, przekazując sterowanie w pętli zamkniętej z powrotem do prędkości ślimaka wytłaczarki lub prędkości linii. Testery iskier przy napięciach od 1 kV do 15 kV, w zależności od klasy izolacji, wykrywają w sposób ciągły dziury. Monitory pojemności wykrywają mimośrodowość — przewody znajdujące się poza środkiem pokazują zmiany pojemności przy częstotliwości obrotu drutu.
Rodzaje wytłaczarek do drutu i kabli według konfiguracji
Nie wszystkie wytłaczarki drutu i kabli są takie same. Wybrana konfiguracja linii ma bezpośredni wpływ na asortyment produktów, czas przezbrajania, ilość złomów i inwestycje kapitałowe.
| Typ wytłaczarki | Typowa średnica śruby | Aplikacja podstawowa | Maksymalna prędkość linii |
|---|---|---|---|
| Pojedyncza śruba (gładki otwór) | 25–150 mm | Izolacja i osłona PCV | Do 800 m/min (dokładny miernik) |
| Pojedyncza śruba (posuw rowkowy) | 45–120 mm | Mieszanki HDPE, LSZH, PP | Do 600 m/min |
| Dwuślimakowa (współbieżna) | 35–90 mm | Mieszanie bazy LSZH, XLPE | Mieszanie, a nie bezpośrednie powlekanie |
| Podwójna wytłaczarka tandemowa | Dwie śruby po 45–90 mm każda | Dwuwarstwowa kurtka ocieplana | Do 500 m/min |
| Trójwarstwowy (współwytłaczanie) | Trzy wytłaczarki zasilające jedną matrycę | MV/HV XLPE z ekranami półprzewodnikowymi | 15–30 m/min (duży kabel) |
Linie wytłaczarek jednoślimakowych
Jednoślimakowe wytłaczarki do drutu i kabli dominują w wielkości produkcji na całym świecie. Jego prostota — jedna śruba, jedna lufa, jeden napęd — oznacza niższe koszty konserwacji i szybszą wymianę śrub w przypadku zmiany produktu. Może to zapewnić wytłaczarka jednoślimakowa o średnicy 60 mm pracująca z prędkością 120 obr./min 180–220 kg/h mieszanki PVC, która wystarcza do pokrycia drutu budowlanego o powierzchni 1,5 mm² przy prędkości 400 m/min. W przypadku szybkiej produkcji kabli do transmisji danych (kat. 6A, kat. 8) w parach wytłaczarek 30–45 mm stosuje się izolację poszczególnych przewodów przy prędkościach linii przekraczających 1000 m/min.
Linie tandemowe i współwytłaczające
W przypadku kabli wymagających dwóch lub więcej dyskretnych warstw — takich jak izolacja XLPE z przyklejoną osłoną z PCV lub kabel samochodowy z warstwą kolorowych pasków na białej podstawie — linie tandemowe lub współwytłaczane dostarczają oddzielne mieszanki do dwukanałowej poprzeczki. Eliminuje to konieczność przewijania, oszczędzając 15–25% kosztów przetwarzania produktów wielowarstwowych. Potrójne współwytłaczanie jest obowiązkowe w przypadku kabla XLPE średniego napięcia, w przypadku którego wewnętrzne i zewnętrzne ekrany półprzewodnikowe muszą związać się z izolacją w stanie stopionym, bez zanieczyszczeń na stykach.
Kluczowe materiały przetwarzane na wytłaczarkach do drutu i kabli
Wybór materiału wpływa na całą specyfikację wytłaczarki – geometrię ślimaka, metalurgię bębna, profil temperatury i wydajność chłodzenia. Poniżej znajdują się podstawowe rodziny związków i ich charakterystyka przetwarzania.
PVC (polichlorek winylu)
PVC pozostaje najszerzej przetwarzanym związkiem w wytłaczarkach do drutu i kabli na całym świecie, co stanowi około 35–40% całej objętości izolacji kabla wagowo. Łatwo przetwarza się w temperaturach 160–190 °C, akceptuje szeroką gamę pakietów plastyfikatorów i dodatków zmniejszających palność i jest opłacalny. Wyzwaniem jest wrażliwość termiczna — powyżej 200°C lub przy nadmiernym ścinaniu PVC ulega degradacji i uwalnia HCl, który powoduje korozję lufy i poprzeczki. Wkręty do PCV charakteryzują się stosunkowo niskim stopniem sprężania (2,5–3,0:1) i polerowanymi, chromowanymi zabierakami w celu zmniejszenia przyczepności.
XLPE (polietylen usieciowany)
XLPE to standardowa izolacja dla kabli elektroenergetycznych średniego napięcia (1–35 kV) i wysokiego napięcia. Reakcja sieciowania – niezależnie od tego, czy jest inicjowana nadtlenkiem, czy utwardzana wilgocią silanową – musi zachodzić za matrycą, a nie wewnątrz cylindra wytłaczarki. Ogranicza to konstrukcję śruby, aby uniknąć nadmiernego nagrzewania przy ścinaniu i wymaga dłuższej śruby o niskim stopniu ściskania. Rury azotowe utwardzane na sucho utrzymują temperaturę powyżej 200°C w przypadku systemów nadtlenkowych, a następnie strefę chłodzenia przed kabestanem. Systemy Silane-XLPE wykorzystują prostszą wytłaczarkę jednoślimakową, ale do zakończenia reakcji sieciowania wymagają sauny po wytłaczaniu lub łaźni z gorącą wodą.
Związki LSZH / LSOH
Związki o niskiej zawartości dymu i zerowej zawartości halogenu (LSZH) zawierają wypełniacze mineralne — trójhydrat glinu (ATH) lub wodorotlenek magnezu — w ilości 50–65% wagowych. Wypełniacze te sprawiają, że LSZH jest wysoce ścierny i znacznie podnosi lepkość stopu w porównaniu z PVC. Wytłaczarki do drutu i kabli pracujące w technologii LSZH wymagają cylindrów bimetalicznych (powierzchnia ścieralna o minimalnej wytrzymałości 60 HRC), ślimaków ze stopu hartowanego i łbów poprzecznych o większej średnicy, aby wytrzymać większy spadek ciśnienia. Wydajność jest o 20–30% niższa w porównaniu z równoważnymi seriami PVC, a prędkość linii jest zazwyczaj ograniczona do 200–400 m/min, w zależności od grubości. LSZH jest obowiązkowy w tunelach, statkach morskich, platformach przybrzeżnych i budynkach użyteczności publicznej zgodnie z normami przeciwpożarowymi IEC 60332 i EN 50266.
Fluoropolimery (PTFE, FEP, ETFE)
Kable z izolacją fluoropolimerową są stosowane w lotnictwie, wojsku i przemyśle wysokotemperaturowym, gdzie wymagana jest ciągła praca w temperaturze 150–260 °C. PTFE jest technicznie procesem wytłaczania pasty (wytłaczanie tłokowe), a nie konwencjonalnym wytłaczaniem śrubowym. FEP i ETFE można przetwarzać w stanie stopionym na specjalistycznych wytłaczarkach do drutu i kabli ze ścieżkami topienia wyłożonymi w całości PTFE lub w konstrukcji ze stopu niklu — fluoropolimery powodują korozję standardowej stali w temperaturach przetwarzania 340–380 °C. Wydajność jest niska, a koszty oprzyrządowania wysokie, ale wyższa wydajność uzasadnia inwestycję w wiązki przewodów lotniczych i wiązki przewodów elektronicznych.
TPE, TPU i związki gumopodobne
Elastomery termoplastyczne (TPE) i termoplastyczny poliuretan (TPU) szybko zyskały na popularności w zastosowaniach w motoryzacji, robotyce i przenośnych elektronarzędziach, zastępując w wielu przypadkach wulkanizowaną gumę. Można je wytłaczać na standardowych wytłaczarkach do drutu i kabli z niewielką modyfikacją ślimaka, przetwarzać w temperaturze 190–220 ° C i całkowicie wyeliminować etap wulkanizacji. W szczególności TPU zapewnia wyjątkową odporność na ścieranie — 10 do 50 razy większą niż PVC — co czyni go preferowaną osłoną do kabli prowadników kablowych i kabli robotów przemysłowych, które wyginają się przez miliony cykli.
Krytyczne parametry definiujące jakość wytłaczania
Jakość wytłaczania drutu i kabli nie jest pojedynczą zmienną. Jest to wynik jednoczesnego kontrolowania kilku współzależnych parametrów, często poprzez automatyzację w pętli zamkniętej na nowoczesnych liniach.
Mimośród i jednorodność grubości ścianki
Mimośrodowość — niecentryczne położenie przewodnika w izolacji — bezpośrednio wpływa na wytrzymałość dielektryczną kabla i jego zdolność do pomyślnego przejścia testów wytrzymałościowych pod wysokim napięciem. IEC 60227 i UL 44 określają maksymalne wartości mimośrodu; w przypadku drutu budowlanego z PVC o przekroju 1,5 mm² i nominalnej grubości ścianki 0,7 mm minimalna ścianka nie może spaść poniżej 80% wartości nominalnej w dowolnym momencie. Oznacza to, że maksymalna mimośrodowość wynosi ± 0,14 mm na ścianie o grubości 0,7 mm. Osiągnięcie tego stale przy prędkości 500 m/min wymaga poprzeczki o kontrolowanej koncentryczności ze śrubami centrującymi matrycę, prowadnicy przewodu przed nim i, w idealnym przypadku, monitora pojemności wbudowanego w linię, zasilanego z powrotem do siłowników poprzeczki.
Stabilność temperatury topnienia i ciśnienia stopu
Ciśnienie stopu na głowicy matrycy jest głównym wskaźnikiem stabilności procesu. Wahania ciśnienia — spowodowane drganiami ślimaka, nierównym podawaniem peletu lub zużytymi zwojami ślimaka — pojawiają się bezpośrednio jako zmiany średnicy gotowego kabla. Stabilna wytłaczarka do drutu i kabla utrzymuje wahania ciśnienia stopu poniżej ± 2 barów w stanie ustalonym. Na niektórych liniach zastosowano pompę zębatą umieszczoną pomiędzy wytłaczarką a poprzeczką, specjalnie w celu oddzielenia wahań wydajności ślimaka od ciśnienia matrycy, umożliwiając kontrolę średnicy z dokładnością do ±0,003 mm – wymaganą w przypadku precyzyjnych osłon kabli koncentrycznych i światłowodów.
Kontrola prędkości linii i kabestanu
Kabestan (jednostka odciągająca) ustala współczynnik ściągania i bezpośrednio kontroluje ostateczną średnicę izolacji. Kabestan napędzany serwomechanizmem ze sprzężeniem zwrotnym naprężenia rolki tancerskiej reaguje na odczyty miernika średnicy w ciągu 50–100 ms na nowoczesnych sterownikach liniowych CNC. Ścisła regulacja prędkości — lepsza niż ±0,1% wahań prędkości — jest niezbędna w przypadku izolacji cienkościennych, gdzie nawet zmiana prędkości o 0,5% powoduje mierzalną zmianę średnicy. Prędkość linii jest także główną dźwignią przepustowości: podwojenie prędkości linii z 200 do 400 m/min podwaja wydajność tej samej wytłaczarki, więc stabilność bębna ma bezpośredni wpływ na rentowność.
Jakość powierzchni i wydajność testu iskier
Wady powierzchni — wgłębienia, pęcherzyki, smugi lub szorstka tekstura — mogą maskować awarie elektryczne podczas testowania iskier. Pęcherzyki w izolacji powstają na skutek wilgoci zawartej w mieszance (rozpuszczonej przez wstępne suszenie peletek do wilgotności poniżej 0,05%), lotnych dodatków lub rozpuszczonego powietrza w stopionym materiale. Smugi często wskazują na zdegradowany materiał lub zanieczyszczenie trawersy. Na czystej linii do wytłaczania przewodów i kabli przeprowadzane są ciągłe testy iskrowe przy 100% produkcji, a współczynnik pozytywnej oceny przekracza 99,8%, co stanowi branżowy punkt odniesienia dla linii do izolacji objętościowej.
Układ linii wytłaczarki drutu i kabla oraz wyposażenie pomocnicze
Kompletna linia do wytłaczania drutu i kabli to więcej niż sama wytłaczarka. Układ wyposażenia pomocniczego determinuje ilość złomu początkowego, czas przezbrajania i spójność wymiarową produktu końcowego.
Typowa linia izolacyjna od wypłaty do odbioru obejmuje:
- Jednostka płatnicza — utrzymuje szpulę z nieizolowanym przewodnikiem, często z ramieniem tancerskim o kontrolowanym naprężeniu i możliwością wymiany szpuli (wypływ aktywny lub statyczny). Masa szpul do 3000 kg dla kabli elektroenergetycznych o dużych średnicach.
- Prostownica i podgrzewacz — prostuje zwinięty przewodnik i usuwa wilgoć lub utlenianie z powierzchni, poprawiając przyczepność izolacji. W przypadku kabla zasilającego XLPE standardem jest wstępne podgrzewanie przewodu do temperatury 60–120°C.
- Wytłaczarka do drutu i kabla z głowicą poprzeczną — jednostka główna, zastosowanie izolacji lub płaszcza.
- Rynny chłodnicze — chłodzenie wodą, zwykle w dwóch lub trzech kolejnych sekcjach o malejącej temperaturze (gorąca, ciepła, zimna), aby uniknąć szoku termicznego i naprężeń szczątkowych w izolacji.
- Pomiar liniowy — laserowy miernik średnicy zewnętrznej, monitor pojemności, tester iskier i opcjonalnie skaner rentgenowski grubości ścianki do kabli precyzyjnych.
- Kabesta i tancerz — zespół odciągowy utrzymujący napięcie i prędkość liny.
- Jednostka znakująca — jednostka atramentowa lub grawerująca do oznaczania liczników, napięcia znamionowego, standardowych certyfikatów i kodowania kolorami.
- Podbieranie / zwijanie — nawijarka szpuli lub skręcarka bębnowa z automatycznym odcinaniem i przenoszeniem na linkach wyposażonych w akumulator w celu uniknięcia zatrzymywania linki.
Całkowita długość linii waha się od 20 metrów w przypadku małej linii izolacyjnej drutu budowlanego do ponad 150 metrów w przypadku linii średniego napięcia XLPE z długimi rurkami utwardzającymi. Zaplanowanie przestrzeni na podłodze i prawidłowe ustawienie wszystkich jednostek na sztywnej stalowej ramie podstawy mają fundamentalne znaczenie — przesunięcie między wypłatą a poprzeczką o zaledwie 2–3 mm przy dużej prędkości powoduje wibracje przewodnika i skoki mimośrodu.
Wady wytłaczania w produkcji drutu i kabli oraz sposoby ich rozwiązywania
Nawet dobrze utrzymane linie wytłaczarek do drutu i kabli napotykają defekty podczas produkcji. Szybkie rozpoznanie przyczyny pozwala uniknąć długich serii złomowania.
| Wada | Najczęstsza przyczyna | Działanie naprawcze |
|---|---|---|
| Zmiana średnicy (cykling) | Udar śruby, zużyta końcówka śruby lub niestabilne ciśnienie stopu | Zamontować pompę zębatą; sprawdzić i wymienić zużyte elementy śrubowe |
| Pęcherzyki/pustki w izolacji | Wilgotność złożona powyżej 0,05%; lotne plastyfikatory | Wstępne suszenie masy 2–4 h w 70–80 °C; przejrzyj pakiet dodatków |
| Szorstka/skóra rekina | Pękanie stopu — nadmierna szybkość ścinania ścianki matrycy | Zwiększ temperaturę matrycy; zmniejszyć prędkość linii; użyj środka wspomagającego przetwarzanie |
| Wysoka ekscentryczność | Wibracje przewodnika; źle ustawiona końcówka matrycy; zużycie rury prowadzącej | Wyśrodkuj ponownie poprzeczkę; wymienić rurkę prowadzącą; sprawdź napięcie przewodu |
| Smugi/przebarwienia | Zdegradowane zatrzymania materiału w martwych strefach poprzeczki | Przeczyść poprzeczkę; zdemontować i oczyścić; sprawdź martwe strefy w matrycy |
| Niepowodzenie testu iskier (otworka) | Zanieczyszczenie; bąbelki; cienki punkt z powodu ekscentryczności | Mieszanka ekranująca; zająć się ekscentrycznością; sprawdź czystość materiału |
Wybór wytłaczarki do drutu i kabla zgodnie z wymaganiami produkcyjnymi
Wybór odpowiedniej wytłaczarki do drutu i kabli rozpoczyna się od jasnego zdefiniowania asortymentu produktów, rodzin związków, wymaganej przepustowości i ograniczeń związanych z przestrzenią. Kluczowe specyfikacje, które należy określić przed złożeniem zapytania o wycenę maszyn, obejmują:
- Zakres rozmiarów przewodów — od minimum (np. 0,1 mm² dla kabla do transmisji danych) do maksimum (np. 300 mm² dla kabla zasilającego). Określa to rozmiar otworu poprzeczki i średnicę śruby.
- Rodzina złożona i grubość ścianki — Każdy z PVC/LSZH/XLPE wymaga określonej geometrii śruby. Minimalna grubość ścianki wpływa na wybór matrycy i końcówki.
- Docelowa wydajność w kg/h — obliczone z prędkości linii × ciężaru liniowego izolowanego kabla. Dobiera to średnicę ślimaka wytłaczarki i silnik napędowy.
- Wymagane tolerancje wymiarowe — standardowe tolerancje przewodów budowlanych (IEC 60227) można osiągnąć przy użyciu podstawowego sygnału zwrotnego, podczas gdy normy motoryzacyjne (ISO 6722) lub lotnicze i kosmiczne wymagają pomiaru ścian za pomocą pompy zębatej i promieni rentgenowskich.
- Liczba warstw — izolacja jednowarstwowa vs. dwuwarstwowa (płaszcz izolacyjny) vs. potrójne współwytłaczanie określa, czy potrzebna jest linia do współwytłaczania pojedynczego, tandemowego czy pełnego.
- Poziom automatyzacji — w pełni zautomatyzowana wymiana szpul, łączenie i kontrola średnicy w pętli zamkniętej zwiększają koszty inwestycyjne, ale zmniejszają koszty pracy i straty początkowe na liniach dużych prędkości o 30–60%.
A Wytłaczarka do drutu i kabli o średnicy 60 mm ze śrubą L/D 25:1, pompą zębatą i wbudowanym miernikiem laserowym to powszechna specyfikacja początkowa dla linii izolacyjnej przewodów budowlanych ogólnego przeznaczenia z PVC/LSZH w zakresie 0,75–16 mm². Oczekuj cen zainstalowanych linii od 300 000 do 800 000 USD, w zależności od poziomu automatyzacji i rynku. W przypadku produkcji kabli średniego napięcia XLPE ceny linii potrójnego współwytłaczania zaczynają się od 2 milionów dolarów i mogą przekroczyć 8 milionów dolarów w przypadku całkowicie utwardzanych na sucho pionowych wież VCV.
Wytłaczanie w specjalistycznych zastosowaniach kablowych
Kable do wiązek przewodów samochodowych
Kable do wiązek przewodów samochodowych należą do najbardziej wymagających pod względem spójności wymiarowej i przepustowości. Typowa fabryka wiązek przewodów OEM w branży motoryzacyjnej zużywa dziennie miliony metrów izolowanego drutu o przekrojach od 0,13 mm² do 6 mm². Linie wytłaczarek do drutu i kabli dla tego sektora pracują w godz 600–1200 m/min w przypadku drobnych przewodów o grubości ścianek zaledwie 0,15 mm na przewodzie o przekroju 0,13 mm². Dostępne mieszanki obejmują PVC (standard), XLPE i coraz częściej ETFE lub PP do stosowania w strefach wysokiej temperatury w pobliżu silnika, gdzie wymagana jest ciągła temperatura znamionowa 125°C lub 150°C. Izolacja oznaczona kolorami ma kluczowe znaczenie przy montażu wiązek przewodów, dlatego dokładne dopasowanie kolorów za pomocą wbudowanych kontroli kolorymetrycznych jest standardem na liniach motoryzacyjnych.
Kabel podwodny i wysokiego napięcia
Na przeciwległym krańcu pod względem skali znajdują się podwodne kable zasilające i kable lądowe bardzo wysokiego napięcia (EHV), w których wykorzystuje się największe dostępne konfiguracje drutu i wytłaczarek do kabli. Przekroje przewodów od 500 mm² do 2500 mm² wymagają potrójnych linii do współwytłaczania, w których wewnętrzny ekran półprzewodnikowy, izolacja XLPE i zewnętrzny ekran półprzewodnikowy są nakładane w jednym przejściu z szybkością 3–10 m/min. Grubość ścianek izolacyjnych wynosząca 15–25 mm wymaga wyjątkowo dużej wydajności objętościowej z dużych wytłaczarek ślimakowych (średnica 120–200 mm) i długich rur do utwardzania azotem o długości 50–80 metrów. Wymagania dotyczące czystości izolacji w przypadku kabli klasy 220–525 kV są nadzwyczajne — cząstki metaliczne większe niż 125 mikronów w XLPE są zabronione, co wymaga ultraczystej obsługi mieszanki i obszarów montażowych w pomieszczeniu czystym wokół poprzeczki.
Kable danych i telekomunikacyjne
Okablowanie strukturalne dla sieci Ethernet Cat 6, Cat 6A i Cat 8, a także kable koncentryczne do dystrybucji szerokopasmowej nakładają rygorystyczne wymagania dotyczące pojemności i jednorodności impedancji, a nie wymagania dotyczące wytrzymałości napięciowej. W przypadku rdzenia stałego Cat 6A izolacją jest zazwyczaj spieniony FEP lub pełny HDPE o grubości ścianki 0,25–0,35 mm na przewodzie o średnicy 0,57 mm, wytwarzany z szybkością 800–1000 m/min. Proces spieniania — albo spienianie fizyczne z wtryskiem azotu, albo spienianie chemiczne z azodikarbonamidem — zmniejsza stałą dielektryczną z 2,3 (stały HDPE) do 1,5–1,8 (spieniony), co umożliwia Cat 6A osiągnięcie szerokości pasma 500 MHz. Kontrola średnicy drutu ze spienioną izolacją i wytłaczarki kabli musi być węższa niż ± 0,005 mm, aby utrzymać impedancję w granicach tolerancji ± 3 Ω według standardów TIA-568.
Praktyki konserwacyjne wydłużające żywotność wytłaczarki do drutu i kabli
Wytłaczarka do drutu i kabla jest kapitałochłonnym aktywem. Właściwa konserwacja bezpośrednio przekłada się na czas pracy, stałą jakość i żywotność śruby/cylindra mierzoną w latach, a nie miesiącach.
- Monitorowanie zużycia ślimaka i lufy — mierzyć średnicę otworu lufy i średnicę przelotu ślimaka co 6–12 miesięcy za pomocą skalibrowanych przyrządów. Kiedy luz średnicowy pomiędzy ślimakiem a cylindrem przekracza 0,4–0,6 mm (w zależności od rozmiaru ślimaka), konsystencja wyjściowa spada, a przepływ przeciekowy wzrasta. Wymiana śruby, zanim lufa osiągnie ten sam stopień zużycia, jest zazwyczaj bardziej opłacalna niż wymiana obu jednocześnie.
- Częstotliwość czyszczenia poprzeczki — LSZH i związki pigmentowane wymagają demontażu poprzeczki i czyszczenia co 8–24 godzin produkcyjnych w celu usunięcia zepsutych zanieczyszczeń materiału. Naturalny związek PCV na czystej linii może działać przez 200–500 godzin pomiędzy czyszczeniami. Zaplanowany cykl czyszczenia przy użyciu stabilnego termicznie środka czyszczącego przed wyłączeniem usuwa pozostałości bez demontażu i wydłuża odstęp czasu.
- Kontrola grzałki beczki i termopary — wadliwe taśmy grzejne i termopary powodują anomalie w strefie temperaturowej, które często są błędnie diagnozowane jako problemy ze związkiem lub śrubą. Wymieniaj termopary zapobiegawczo co 12–18 miesięcy; co kwartał sprawdzaj zaciski grzejnika pod kątem poluzowania i przegrzania.
- Serwis napędów i skrzyń biegów — przekładnie wytłaczarek pracują pod wysokim, cyklicznym obciążeniem momentem obrotowym. Przestrzegaj określonych przez OEM odstępów między wymianami oleju przekładniowego, zwykle co 4 000–8 000 godzin. Analiza wibracji przekładni dwa razy w roku identyfikuje zużycie łożysk przed katastrofalną awarią i nieplanowanymi przestojami.
- Kalibracja miernika i testera iskier — laserowe mierniki średnicy wymagają comiesięcznej kalibracji względem celów referencyjnych identyfikowalnych przez NIST. Testery iskier należy sprawdzać na początku każdej zmiany w oparciu o znany urlop (dziura w izolacji). nieskalibrowany tester iskier, który pomija awarie, jest gorszy niż żaden tester.
Trendy branżowe kształtujące obecnie wytłaczanie drutu i kabli
Technologia wytłaczania przewodów i kabli ewoluuje wraz z przechodzeniem szerszej branży kablowej w stronę infrastruktury ładowania pojazdów elektrycznych, połączeń wzajemnych energii odnawialnej i szybkich sieci danych.
Zapotrzebowanie na kabel do ładowania pojazdów elektrycznych
Kable szybkiego ładowania prądem stałym do pojazdów elektrycznych wymagają elastycznych osłon z TPU lub silikonu, które mogą wytrzymać prąd ciągły do 500 A przy napięciu 1000 V DC i promieniu zgięcia poniżej 30 mm w temperaturze -40°C. W kablach tych zastosowano przewodniki chłodzone cieczą z wytłaczaną izolacją na miedzianej rurce przenoszącej płyn chłodzący. Linie wytłaczarek do drutu i kabli dla tego produktu muszą obsługiwać wiele jednoczesnych zastosowań — izolacja na miedzianym przewodniku, osłona na zespole — przy jednoczesnym zachowaniu właściwości elastycznych, które pozwalają na zwisanie i zwijanie się kabla tysiące razy podczas pracy. Prognozuje się, że światowy popyt na kable do ładowania pojazdów elektrycznych wzrośnie o ponad 20% CAGR do 2030 r , co pociąga za sobą znaczne inwestycje w nową wydajność wytłaczarek do drutu i kabli.
Przemysł 4.0 i cyfrowe linie do wytłaczania
Nowoczesne systemy sterowania wytłaczarkami drutowymi i kablowymi łączą wszystkie komponenty linii – napęd wytłaczarki, temperaturę bębna, pompę zębatą, miernik średnicy, kabestan i odbiór – za pośrednictwem pojedynczego sterownika PLC lub interfejsu HMI opartego na komputerze PC z zarządzaniem recepturami i rejestracją danych SPC. Cyfrowe linie do wytłaczania przechowują receptury technologiczne dla setek typów kabli, eliminując ręczną konfigurację i umożliwiając zmianę produktu bez użycia narzędzi w czasie krótszym niż 15 minut w dobrze zaprojektowanych systemach. Łączność OPC-UA umożliwia linii wprowadzanie danych produkcyjnych w czasie rzeczywistym do systemów MES i ERP, umożliwiając śledzenie od partii złożonej do gotowej szpuli – funkcja obowiązkowa w przypadku certyfikacji IATF 16949 w branży motoryzacyjnej i coraz częściej wymagana w projektach kabli użyteczności publicznej.
Zrównoważone i nadające się do recyklingu wytłaczanie mieszanek
Presja regulacyjna wynikająca z unijnego planu działania dotyczącego gospodarki o obiegu zamkniętym i przepisów REACH przyspiesza odchodzenie od nienadających się do recyklingu izolacji termoutwardzalnych (XLPE) i halogenowanych (PVC) w stronę termoplastycznych alternatyw XLPE (TR-XLPE, HFFR-TP), które można poddać recyklingowi po zakończeniu okresu użytkowania. Te nowe mieszanki można przetwarzać na istniejących platformach wytłaczarek do drutu i kabli po modyfikacji ślimaka, ale wymagają węższych okien procesowych i bardziej precyzyjnej kontroli temperatury niż w przypadku starszego PCW. Dostawcy związków i producenci OEM wytłaczarek wspólnie opracowują nowe geometrie narzędzi i powłoki beczek, aby efektywnie przetwarzać te materiały, a na kilku liniach komercyjnych wykorzystuje się już mieszanki TR-XLPE do kabli średniego napięcia na skalę produkcyjną w Europie i Azji.
 Powiązany Produkty











