Dom / Aktualności / Informacje medialne / Wytłaczarka do drutu i kabla: jak to działa i jak wybrać

Informacje medialne

Wytłaczarka do drutu i kabla: jak to działa i jak wybrać

Informacje medialne 2026-06-15
Technologia rdzenia

Co to jest maszyna do wytłaczania w produkcji drutu i kabli

Maszyna do wytłaczania — w szczególności a wytłaczarka do drutu i kabla — jest głównym elementem wyposażenia służącym do nakładania ciągłej warstwy materiału izolacyjnego lub osłonowego na metalowy przewodnik. W praktyce oznacza to stopienie związku termoplastycznego, takiego jak PCV, XLPE lub LSZH, w podgrzewanym cylindrze, a następnie przetłoczenie stopionego materiału przez matrycę poprzeczną, która równomiernie owija go wokół poruszającego się drutu miedzianego lub aluminiowego. Rezultatem jest izolowany przewodnik wytwarzany w jednym, nieprzerwanym przebiegu z prędkością przekraczającą 1200 metrów na minutę w przypadku drobnoprzekrojowych linii kablowych do transmisji danych.

Wytłaczarka jest podstawą każdej fabryki przewodów i kabli na całym świecie. Bez tego nie można zaizolować surowych przewodów miedzianych lub aluminiowych ani wyprodukować gotowego kabla – niezależnie od tego, czy jest to przewód zasilający, kabel Ethernet Cat 6A czy podmorska linia wysokiego napięcia. Każda wytłaczarka do drutu i kabla spełnia to samo podstawowe zadanie: przekształca stałe granulki lub proszek z tworzywa sztucznego w precyzyjnie kontrolowany przepływ stopionego materiału, a następnie osadza ten strumień na przewodniku przy stałej grubości ścianki, koncentryczności i jakości powierzchni.

Najważniejszą różnicą pomiędzy wytłaczarką do drutu i kabla a typową maszyną do wytłaczania tworzyw sztucznych jest zespół matrycy poprzecznej. Podczas gdy standardowa wytłaczarka profilowa przepycha materiał prosto przez nieruchomą matrycę, wytłaczarka do drutu i kabla przekierowuje stopiony materiał pod kątem 90 stopni (lub w niektórych konfiguracjach w linii), aby otoczyć poruszający się przewodnik. Ta konstrukcja poprzeczki umożliwia izolację drutu przy prędkościach produkcyjnych i sprawia, że ​​konstrukcja wytłaczarki do drutu i kabla jest zarówno bardziej złożona, jak i bardziej wyspecjalizowana niż jakakolwiek inna kategoria maszyn do tworzyw sztucznych.

1200 m/min Maksymalna prędkość linii dla cienkiego kabla do transmisji danych
±0,01 mm Tolerancja wymiarowa produktów kablowych klasy premium
35–40 % Udział wolumenu izolacji kabli przy użyciu PCV na całym świecie

Jak Wytłaczarka do drutu i kabla Działa: kompletny proces

Zrozumienie, jak działa wytłaczarka od początku do końca, jest niezbędne dla każdego, kto ocenia, kupuje lub konserwuje linię do wytłaczania drutu i kabli. Proces jest ciągły — w przeciwieństwie do formowania wtryskowego, prawidłowo działająca wytłaczarka nigdy nie zatrzymuje się w połowie produkcji — a każdy podsystem zasila bezpośrednio następny.

01

Zapłata i zasilanie przewodowe

Nieizolowany przewodnik miedziany lub aluminiowy odwija się ze szpuli w jednostce wypłat, przechodzi przez prostownicę w celu usunięcia zestawu cewek i opcjonalnie przez podgrzewacz, który podgrzewa powierzchnię przewodnika do temperatury 60–120°C. Wstępne podgrzewanie poprawia przyczepność pomiędzy izolacją a przewodnikiem, co jest szczególnie ważne w przypadku kabla zasilającego XLPE, gdzie związek musi związać się z metalową powierzchnią.

02

Karmienie i plastyfikacja w beczce

Pelety lub proszek spadają ze zbiornika do gardzieli zasilającej z tyłu cylindra wytłaczarki. Obracająca się śruba przenosi materiał do przodu przez coraz gorętsze strefy bębna — w przypadku standardowego PVC wahają się one od 150°C w strefie zasilania do 180°C w pobliżu matrycy. Geometria ślimaka określa, jak dokładnie związek jest topiony i homogenizowany. W przypadku PVC standardem jest śruba o stosunku L/D od 20:1 do 25:1 i stopniu sprężania bliskim 3:1. XLPE do kabla średniego napięcia wymaga dłuższej śruby L/D 30:1, aby zapobiec przedwczesnemu sieciowaniu w lufie.

03

Matryca poprzeczna — nakładanie izolacji na przewodnik

Stopiony związek opuszcza lufę i wchodzi do poprzeczki, gdzie jest kierowany wokół wchodzącego przewodu. Torpeda lub deflektor wewnątrz poprzeczki rozdziela strumień stopu i równomiernie skupia go wokół drutu. Istnieją dwa podejścia do oprzyrządowania: oprzyrządowanie ciśnieniowe , gdzie stop styka się z przewodnikiem wewnątrz matrycy pod ciśnieniem (stosowany do zastosowań izolacyjnych wymagających przyczepności, takich jak kabel zasilający XLPE) oraz oprzyrządowanie do rur , gdzie stop wypływa w postaci rurki, która spływa na przewodnik za matrycą (powszechne w przypadku luźno dopasowanych płaszczy w kablach wielożyłowych).

04

Chłodzenie, pomiary i odbieranie

Świeżo zaizolowany przewodnik wchodzi do koryta chłodzącego wodę. Przewód z PVC o grubości 1 mm, pracujący z szybkością 200 m/min, zwykle wymaga 20–30 metrów aktywnego chłodzenia, aby całkowicie stwardniał bez dryftu wymiarowego. Laserowe mierniki średnicy, testery iskier (od 1 kV do 15 kV w zależności od klasy izolacji) i monitory pojemności pracują w trybie ciągłym. Jednostka odciągająca z kabestanem steruje prędkością linii z dokładnością ± 0,1%, zanim gotowy kabel zostanie nawinięty na szpulę odbiorczą.
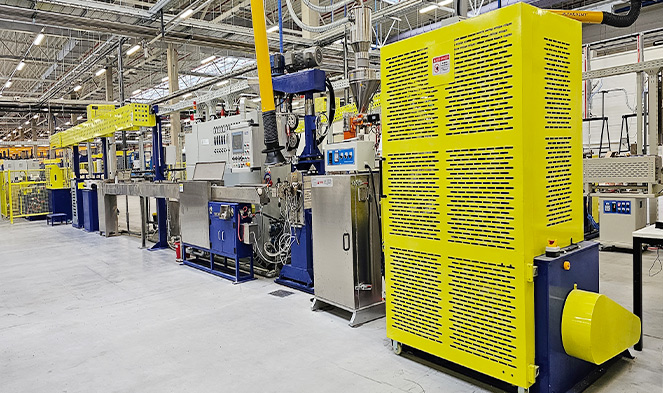
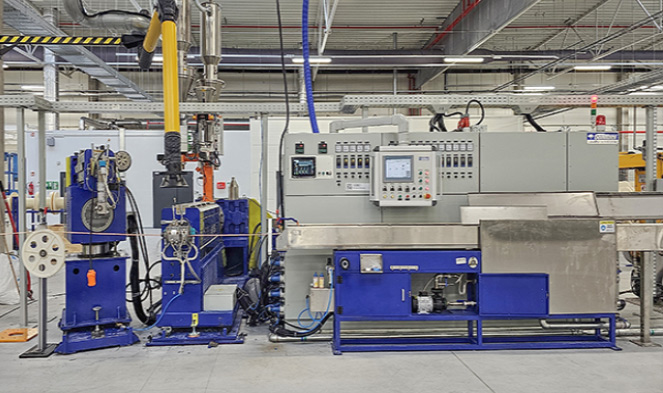
Rodzaje konfiguracji wytłaczarek do drutu i kabli

Nie każda wytłaczarka jest zaprojektowana w ten sam sposób. Konfiguracja wytłaczarki do drutu i kabla — jednoślimakowa, tandemowa, współwytłaczająca — bezpośrednio określa, jakie produkty można wytworzyć, z jaką prędkością i jakim kosztem inwestycyjnym. Wybór niewłaściwej konfiguracji dla asortymentu produktów prowadzi do problemów z jakością, nadmiernych przestojów lub niepotrzebnych inwestycji.

Typowe konfiguracje wytłaczarek do drutu i kabli oraz typowe parametry operacyjne (Źródło: branżowe specyfikacje techniczne z Davis-Standard, Rosendahl Nextro i Gemwell)
Typ wytłaczarki Średnica śruby Aplikacja podstawowa Typowa maksymalna prędkość linii
Pojedyncza śruba (gładki otwór) 25–150 mm Izolacja i osłona PCV Do 800 m/min (dokładny miernik)
Pojedyncza śruba (posuw rowkowy) 45–120 mm Mieszanki HDPE, LSZH, PP Do 600 m/min
Podwójna wytłaczarka tandemowa Dwie śruby po 45–90 mm każda Dwuwarstwowa izolacja i kurtka Do 500 m/min
Potrójna linia do współwytłaczania Trzy wytłaczarki 60–200 mm MV/HV XLPE z ekranami półprzewodnikowymi 3–10 m/min (duży kabel zasilający)
Szybka linia cienkodrutowa (sparowane wytłaczarki) 30–45 mm na główkę Kat. 6A, Kat. 8, kabel koncentryczny Ponad 1000 m/min

Wytłaczarka jednoślimakowa: siła robocza w branży

Jednoślimakowa wytłaczarka do drutu i kabla stanowi większość objętościowej światowej produkcji izolacji. Wytłaczarka jednoślimakowa o średnicy 60 mm pracująca z prędkością 120 obr./min może dostarczyć 180–220 kg/h masy PCV, co wystarcza do pokrycia drutu budowlanego o powierzchni 1,5 mm² przy prędkości 400 m/min. Prostota układu z pojedynczą śrubą i lufą oznacza szybszą wymianę śruby w przypadku zmiany produktu, mniejsze zapasy części zamiennych i proste rozwiązywanie problemów — zalety, które wysoko cenią producenci drutów budowlanych na dużą skalę.

Linie do współwytłaczania i linie tandemowe: wydajność wielowarstwowa

W przypadku kabli wymagających dwóch lub więcej dyskretnych warstw — izolacji XLPE z płaszczem z klejonego PVC lub kabla samochodowego z kolorowym paskiem identyfikacyjnym na białej bazie — konfiguracje tandemowe lub współwytłaczane dostarczają oddzielne mieszanki do dwukanałowej lub trójkanałowej poprzeczki. Eliminuje to potrzebę przewijania pomiędzy warstwami, redukując koszty przetwarzania o 15–25% w przypadku produktów wielowarstwowych. Potrójne współwytłaczanie jest obowiązkowe w przypadku kabla XLPE średniego napięcia, w przypadku którego wewnętrzne i zewnętrzne ekrany półprzewodnikowe muszą związać się z izolacją w stanie stopionym, bez zanieczyszczeń na stykach.

Materiały przetwarzane na wytłaczarce do drutu i kabli

Rodzina przetwarzanych związków definiuje całą specyfikację wytłaczarki – geometrię ślimaka, metalurgię bębna, profil temperatury i wydajność chłodzenia. Różne materiały izolacyjne zachowują się bardzo różnie podczas wytłaczania, a użycie niewłaściwego związku na nieprzygotowanej wytłaczarce do drutu i kabla powoduje gorszą wydajność, wysoki odsetek złomów lub uszkodzenie sprzętu.

PVC

Polichlorek winylu (PVC)

PVC stanowi około 35–40% całkowitej objętości izolacji kabli na całym świecie. Łatwo przetwarza się w temperaturze 160–190°C i akceptuje szeroką gamę opakowań plastyfikatorów i środków zmniejszających palność. Kluczowym wyzwaniem jest wrażliwość termiczna — powyżej 200°C lub pod nadmiernym ścinaniem PVC ulega degradacji i uwalnia chlorowodór, który powoduje korozję lufy i poprzeczki. Standardowe śruby do PCV charakteryzują się stopniem sprężania 2,5–3,0:1 z polerowanymi, chromowanymi zabierakami.

XLPE

Polietylen usieciowany (XLPE)

XLPE to standardowa izolacja dla kabli elektroenergetycznych średniego napięcia (1–35 kV) i wysokiego napięcia. Reakcja sieciowania musi zachodzić za matrycą – a nie wewnątrz cylindra wytłaczarki – co ogranicza konstrukcję ślimaka, aby uniknąć nadmiernego nagrzewania przy ścinaniu. Rurki azotowe utwardzane na sucho utrzymują temperaturę powyżej 200°C w przypadku systemów nadtlenkowych. Systemy Silane-XLPE wykorzystują prostszą wytłaczarkę do drutu i kabla, ale do zakończenia reakcji sieciowania wymagają sauny po wytłaczaniu lub gorącej łaźni wodnej.

LSZH

Niskoemisyjny, bezhalogenowy (LSZH)

Związki LSZH zawierają wypełniacze mineralne — trihydrat glinu (ATH) lub wodorotlenek magnezu — w ilościach 50–65% wagowych, co czyni je wysoce ściernymi i znacznie wyższą lepkością stopu niż PVC. Wytłaczarki do drutu i kabli pracujące w trybie LSZH wymagają cylindrów bimetalicznych (powierzchnia ścieralna minimum 60 HRC), ślimaków ze stopu hartowanego i większych łbów poprzecznych. Wydajność jest o 20–30% niższa niż w przypadku równoważnych serii PVC. LSZH jest obowiązkowy zgodnie z normami przeciwpożarowymi IEC 60332 i EN 50266 dla tuneli, statków morskich i budynków użyteczności publicznej.

TPU

TPE i termoplastyczny poliuretan (TPU)

TPE i TPU szybko zyskały na popularności w motoryzacji, robotyce i przenośnych kablach narzędziowych, zastępując wulkanizowaną gumę w wielu zastosowaniach wymagających dużej elastyczności. Można je wytłaczać na standardowych wytłaczarkach do drutu i kabli z niewielką modyfikacją ślimaka, przetwarzać w temperaturze 190–220°C i całkowicie wyeliminować etap wulkanizacji. TPU zapewnia wyjątkową odporność na ścieranie — 10 do 50 razy większą niż PVC — co czyni go preferowaną osłoną do kabli prowadnic łańcuchowych i kabli robotów przemysłowych, które wyginają się w ciągu milionów cykli.

FEP

Fluoropolimery (FEP, ETFE, PTFE)

Kable z izolacją fluoropolimerową służą do zastosowań lotniczych, wojskowych i przemysłowych wymagających wysokich temperatur, wymagających ciągłej pracy w temperaturze 150–260°C. FEP i ETFE można przetwarzać w stanie stopionym na specjalistycznych wytłaczarkach do drutu i kabli ze ścieżkami topienia wyłożonymi PTFE lub w konstrukcji ze stopu niklu, ponieważ fluoropolimery powodują korozję standardowej stali w temperaturach przetwarzania 340–380°C. Sam PTFE wymaga wytłaczania tłokowego (pasty), a nie wytłaczania śrubowego. Dedykowane linie fluoropolimerów firmy Davis-Standard obsługują przewody o średnicach od 10 AWG do 30 AWG i grubościach ścianek od 0,076 do 0,30 mm.

HDPE

HDPE i spienione związki dielektryczne

Polietylen o dużej gęstości — zarówno stały, jak i fizycznie spieniony — jest wybieraną izolacją w przypadku okablowania strukturalnego do transmisji danych (kat. 5e, kat. 6, kat. 6A, kat. 8) i kabla koncentrycznego. Spienianie z wtryskiem azotu lub chemicznym środkiem porotwórczym zmniejsza stałą dielektryczną z 2,3 (stały HDPE) do 1,5–1,8, co umożliwia kablowi Cat 6A osiągnięcie szerokości pasma 500 MHz. Kontrola średnicy drutu ze spienioną izolacją i wytłaczarki kabli musi być węższa niż ± 0,005 mm, aby utrzymać impedancję kabla w granicach tolerancji ± 3 omów według standardów TIA-568.

Krytyczne parametry jakości, które definiują wydajność maszyny wytłaczającej

Jakość w wytłaczaniu drutu i kabli nie jest pojedynczą zmienną — jest to jednoczesna kontrola kilku współzależnych parametrów, często poprzez automatyzację w pętli zamkniętej na nowoczesnych liniach maszyn do wytłaczania. Zrozumienie, które parametry mają największe znaczenie i jak są ze sobą powiązane, jest kluczem do prowadzenia operacji wytłaczarki drutu i kabli o wysokiej wydajności.

Mimośród i jednorodność grubości ścianki

Mimośrodowość — niecentryczne położenie przewodnika w izolacji — bezpośrednio determinuje wytrzymałość dielektryczną kabla i jego zdolność do pomyślnego przejścia testów wytrzymałościowych pod wysokim napięciem. Norma IEC 60227 określa, że w przypadku drutu budowlanego z PVC o przekroju 1,5 mm² i nominalnej grubości ścianki 0,7 mm minimalna ścianka w żadnym punkcie nie może spaść poniżej 80% wartości nominalnej . Oznacza to, że maksymalna dopuszczalna mimośród wynosi ± 0,14 mm na ścianie o grubości 0,7 mm. Osiągnięcie tego stale przy prędkości 500 m/min wymaga poprzeczki o kontrolowanej koncentryczności ze śrubami centrującymi matrycę, prowadnicy przewodu znajdującej się przed nią oraz wbudowanego monitora pojemności, który jest zasilany z powrotem do siłowników poprzeczki.

Stabilność temperatury topnienia i ciśnienia stopu

Ciśnienie stopu na głowicy matrycy jest głównym wskaźnikiem w czasie rzeczywistym stabilności procesu wytłaczarki drutu i kabla. Wahania ciśnienia spowodowane zużyciem ślimaka, nierównym podawaniem peletu lub zużytymi zwojami ślimaka objawiają się bezpośrednio jako zmiany średnicy gotowego kabla. Stabilna wytłaczarka utrzymuje wahania ciśnienia stopu poniżej ± 2 barów w stanie ustalonym. Na niektórych liniach precyzyjnych pomiędzy wytłaczarką a poprzeczką zainstalowana jest pompa zębata, aby oddzielić wahania wydajności ślimaka od ciśnienia matrycy, umożliwiając kontrolę średnicy z dokładnością do ±0,003 mm – co jest wymogiem w przypadku precyzyjnych kabli koncentrycznych i światłowodów.

Kontrola temperatury w strefie beczki

Typowy bęben wytłaczarki drutu i kabla ma cztery do sześciu niezależnie kontrolowanych stref temperaturowych. W przypadku PVC wzrastają one od około 150°C w strefie zasilania do 180°C w pobliżu matrycy. Precyzyjne regulatory PID utrzymują każdą strefę w zakresie ±1°C, ponieważ dryft temperatury stopu o 5°C przekłada się bezpośrednio na zmiany lepkości i rozrzut grubości ścianek. Wadliwe opaski grzejne i termopary są częstą przyczyną anomalii w strefach temperaturowych, które często są błędnie diagnozowane jako problemy ze złożem lub śrubą — najlepszą praktyką jest zapobiegawcza wymiana termopary co 12–18 miesięcy.

Kontrola prędkości linii i kabestanu

Jednostka odciągająca z kabestanem ustawia współczynnik wyciągania i bezpośrednio kontroluje ostateczną średnicę izolacji. Kabestan napędzany serwomechanizmem ze sprzężeniem zwrotnym naprężenia rolki tancerskiej reaguje na odczyty miernika średnicy w ciągu 50–100 ms na nowoczesnych sterownikach liniowych CNC. Regulacja prędkości lepsza niż ±0,1% wahań prędkości jest niezbędna w przypadku izolacji cienkościennych, gdzie skok prędkości o 0,5% powoduje mierzalną zmianę średnicy. Prędkość linii jest również główną dźwignią przepustowości: podwojenie z 200 do 400 m/min podwaja wydajność na tej samej wytłaczarce, więc stabilność bębna ma bezpośredni wpływ na ekonomikę produkcji.

Jakość powierzchni i zdawalność testu iskier

Wady powierzchni — pęcherze, wgłębienia, smugi lub szorstka tekstura — mogą powodować awarie elektryczne podczas testowania iskier. Pęcherzyki są najczęściej spowodowane wilgocią mieszanki powyżej 0,05% (rozwiązaną przez wstępne suszenie peletek w temperaturze 70–80°C przez 2–4 godziny) lub lotnymi dodatkami w mieszance. Smugi zazwyczaj wskazują na degradację materiału lub zanieczyszczenie w martwych strefach poprzeczki. Branżowym wzorcem dla linii izolacji objętościowej jest powyżej wskaźnika pozytywnego wyniku testu iskry ciągłej 99,8% całej testowanej długości.

Kompletny układ linii wytłaczarki drutu i kabli: od wypłaty do odbioru

Wytłaczarka do drutu i kabli nigdy nie jest maszyną samodzielną. Znajduje się w centrum kompletnej linii do wytłaczania, której układ – od szpuli odbiorczej po odbiór gotowego kabla – determinuje ilość odpadów początkowych, czas przezbrajania i końcową spójność wymiarową. Całkowita długość linii waha się od 20 metrów w przypadku linii izolacyjnej drutu małego budynku do ponad 150 metrów w przypadku linii średniego napięcia XLPE z rurkami utwardzanymi azotem.

  1. Jednostka płatnicza — utrzymuje szpulę z gołym przewodem (do 3000 kg w przypadku dużych kabli elektroenergetycznych) za pomocą ramienia ruchomego z kontrolowanym naciągiem. Aktywne wypłaty z serwonapędem utrzymują stałe napięcie nawet podczas przyspieszania szpuli.
  2. Prostownica i podgrzewacz — prostuje zwinięty przewodnik i usuwa utlenianie powierzchniowe. Wstępne podgrzewanie do 60–120°C jest standardem w przypadku kabla zasilającego XLPE w celu poprawy przyczepności izolacji.
  3. Wytłaczarka do drutu i kabla z głowicą poprzeczną — jednostka podstawowa. Długość lufy, średnica śruby i otwór wodzika są dobierane w zależności od konkretnego związku i produkowanego asortymentu produktów.
  4. Rynny chłodnicze — zazwyczaj dwie do trzech kolejnych sekcji chłodzenia wodą o malejącej temperaturze (gorąca, ciepła, zimna), aby uniknąć szoku termicznego i naprężeń szczątkowych w ścianie izolacyjnej.
  5. Pomiar liniowy — laserowy miernik średnicy zewnętrznej, monitor pojemności, tester iskier i opcjonalnie rentgenowski skaner grubości ścianek precyzyjnych produktów kablowych. Wszystkie przyrządy przekazują dane do liniowego sterownika PLC w celu sterowania w pętli zamkniętej.
  6. Kabesta i tancerz — odciąg napędzany serwomechanizmem, utrzymujący napięcie liny i prędkość zmienności prędkości lepszej niż ±0,1%.
  7. Jednostka znakująca — drukarka atramentowa lub jednostka grawerująca nanosi znaki licznika, wartości napięcia znamionowego, kody kolorystyczne i tekst identyfikacyjny na zewnętrzną powierzchnię izolacji lub płaszcza.
  8. Podnoszenie i zwijanie — nawijarka szpul lub skręcarka bębnowa z automatycznym odcinaniem i przenoszeniem na liniach wyposażonych w akumulator, aby uniknąć przestojów produkcyjnych przy zmianie szpul.

Niewspółosiowość pomiędzy zwrotnicą a poprzeczką o zaledwie 2–3 mm przy dużej prędkości powoduje drgania przewodu i skoki mimośrodu, które są trudne do skorygowania bez wyłączenia linii. Wszystkie urządzenia muszą być zamontowane na sztywnej stalowej ramie podstawy i starannie wyosiowane podczas instalacji.

Wady wytłaczania na liniach wytłaczarek do drutu i kabla: przyczyny i środki zaradcze

Nawet dobrze utrzymane linie wytłaczarek do drutu i kabli napotykają wady produkcyjne. Rozpoznanie rodzaju wady i szybkie zidentyfikowanie jej pierwotnej przyczyny to różnica pomiędzy krótkim okresem naprawy a godzinami produkcji złomu. Poniższa tabela przedstawia najczęstsze defekty spotykane na liniach maszyn wytłaczających w całej branży.

Typowe wady wytłaczania drutów i kabli, przyczyny źródłowe i działania naprawcze (źródło: dokumentacja techniczna Gemwell Electrical Machinery, 2026)
Wada Najczęstsza przyczyna Działanie naprawcze
Zmiana średnicy (cykliczna) Udar śruby, zużyta końcówka śruby, niestabilne ciśnienie stopu Zamontować pompę zębatą; sprawdzić i wymienić zużyte elementy śrubowe
Pęcherzyki i puste przestrzenie w izolacji Wilgotność złożona powyżej 0,05%; degradacja lotnego plastyfikatora Wstępne suszenie masy 2–4 godziny w temperaturze 70–80°C; przejrzyj pakiet dodatków
Szorstka powierzchnia (skóra rekina) Pęknięcie stopu spowodowane nadmierną szybkością ścinania ścianki matrycy Zwiększ temperaturę matrycy; zmniejszyć prędkość linii; dodać środek wspomagający przetwarzanie
Wysoka ekscentryczność Wibracje przewodnika; źle ustawiona końcówka matrycy; zużyta rura prowadząca Wyśrodkuj ponownie poprzeczkę; wymienić rurkę prowadzącą; sprawdź napięcie przewodu
Smugi i przebarwienia Zdegradowany materiał w martwych strefach poprzeczki Przeczyść poprzeczkę; zdemontować i oczyścić; sprawdź martwe strefy
Niepowodzenie testu iskier (dziury) Zanieczyszczenie związku; bąbelki; cienki punkt z powodu ekscentryczności Mieszanka ekranująca; rozwiązać problem ekscentryczności; poprawić czystość podczas transportu materiałów

Jak wybrać odpowiednią maszynę do wytłaczania do produkcji drutu i kabli

Wybór wytłaczarki do drutu i kabla wymaga przejrzenia uporządkowanego zestawu specyfikacji przed skontaktowaniem się z jakimkolwiek producentem. Niewłaściwy wybór maszyny — zbyt mały ślimak, nieprawidłowy stosunek L/D, niewystarczające chłodzenie lub nieodpowiednia prędkość linii — nie może być w pełni zrekompensowany przez regulacje operacyjne. Przed zażądaniem wyceny zdefiniuj następujące parametry:

Zakres rozmiarów przewodów

Określ minimalny przekrój przewodu (np. 0,1 mm² dla kabla do transmisji danych) i maksymalny (np. 300 mm² dla kabla zasilającego). Zakres ten określa wymagany rozmiar otworu poprzeczki, wybór matrycy i końcówki oraz to, czy pojedyncza poprzeczka może pokryć cały zakres, czy też potrzebnych jest wiele poprzeczek.

Rodzina złożona i grubość ścianki

PVC, LSZH i XLPE wymagają różnej geometrii śrub. Minimalna grubość ścianki w asortymencie produktów wpływa na wybór geometrii matrycy i końcówki oraz docelowego współczynnika wyciągania (DDR). Przekroczenie DDR 2,5 w LSZH może spowodować pękanie stopu, powodując uszkodzenia powierzchni podczas testów iskrowych.

Docelowa wydajność w kg/h

Oblicz docelową moc wyjściową na podstawie prędkości linii pomnożonej przez ciężar liniowy izolowanego kabla przy wymiarach nominalnych. Obliczenia te uwzględniają średnicę ślimaka wytłaczarki i silnik napędowy. Wytłaczarka do drutu i kabli o średnicy 60 mm pracująca z prędkością 120 obr./min dostarcza około 180–220 kg/h masy PVC — co wystarcza na drut budowlany o średnicy 1,5 mm² przy prędkości 400 m/min.

Wymagane tolerancje wymiarowe

Standardowe tolerancje przewodów budowlanych zgodnie z IEC 60227 można osiągnąć dzięki sprzężeniu zwrotnemu ze średnicą podstawową. Kabel samochodowy zgodny z normą ISO 6722 lub wymagania dotyczące okablowania lotniczego wymagają pompy zębatej i rentgenowskiego pomiaru grubości ścianki. Zdefiniuj najwęższą tolerancję w asortymencie produktów i odpowiednio dobierz oprzyrządowanie — modernizacja pompy zębatej po instalacji jest możliwa, ale zwiększa koszty i przestoje.

Wymagana liczba warstw

Izolacja jednowarstwowa wykorzystuje jedną wytłaczarkę. Dwuwarstwowa (izolacja plus płaszcz) wymaga linii tandemowej z dwoma wytłaczarkami kolejno lub głowicy współwytłaczającej. Potrójne współwytłaczanie kabla XLPE średniego napięcia z ekranami półprzewodnikowymi wymaga trzech wytłaczarek zasilających jedną trójkanałową poprzeczkę — to zupełnie inna platforma niż linia konstrukcyjna.

Poziom automatyzacji i budżet

W pełni zautomatyzowana linia do wytłaczania drutu i kabli z kontrolą średnicy w pętli zamkniętej, automatyczną wymianą szpul i zarządzaniem recepturami zmniejsza ilość odpadów początkowych i koszty robocizny o 30–60% w porównaniu z pracą ręczną. Ceny zainstalowanych linii drutu budowlanego ogólnego przeznaczenia z PVC/LSZH (wytłaczarka 60 mm, 25:1 L/D, pompa zębata, miernik laserowy) wahają się od 300 000 do 800 000 USD. Linie średniego napięcia do potrójnego współwytłaczania XLPE zaczynają się od 2 milionów dolarów i przekraczają 8 milionów dolarów dla konfiguracji pionowych VCV z pełnym utwardzaniem na sucho. (Źródło: referencje branżowe Gemwell, 2026)

Zastosowania wytłaczarek do drutu i kabli w kluczowych sektorach przemysłu

Ta sama podstawowa technologia maszyn do wytłaczania obsługuje radykalnie różne gałęzie przemysłu, z których każda ma własne złożone wymagania, tolerancje wymiarowe i ekonomikę produkcji. Zrozumienie kontekstu aplikacji jest równie ważne, jak zrozumienie samej maszyny.

Motoryzacja

Motoryzacja Wire Harness Cables

Motoryzacja wire harness plants are among the most demanding environments for wire and cable extruder lines, with wire gauges ranging from 0.13 mm² to 6 mm² and line speeds of 600–1,200 m/min on fine gauge. Wall thicknesses as low as 0.15 mm on 0.13 mm² conductor demand diameter control to ±0.005 mm or better. Compound choices include PVC (standard), XLPE, and ETFE for zones near the engine requiring 125°C or 150°C continuous ratings. Color-coded insulation is critical for harness assembly, requiring inline colorimetric verification. Davis-Standard's automotive wire extrusion lines cover conductor ranges from 19 to 24 gauge for low-voltage signal and control wire.

Infrastruktura energetyczna

Kabel zasilający średniego i wysokiego napięcia

Z drugiej strony, w podwodnych kablach zasilających i kablach lądowych bardzo wysokiego napięcia wykorzystywane są największe dostępne konfiguracje drutu i wytłaczarek do kabli. Przekroje przewodów od 500 mm² do 2500 mm² wymagają potrójnych linii współwytłaczania, nakładając wewnętrzny ekran półprzewodnikowy, ściankę izolacyjną XLPE (grubość 15–25 mm) i zewnętrzny ekran półprzewodnikowy w jednym przejściu z prędkością 3–10 m/min. Czystość izolacji w klasie kabli 220–525 kV jest nadzwyczajna — cząstki metaliczne większe niż 125 mikronów w XLPE są zabronione, co wymaga ultraczystej obsługi mieszanki i obszarów montażowych w pomieszczeniu czystym wokół poprzeczki. Z ponad 250 zainstalowanymi systemami okablowania budynków na całym świecie, Davis-Standard jest jednym z uznanych liderów w tym segmencie.

Dane i telekomunikacja

Dane i telekomunikacjamunications Cables

Okablowanie strukturalne dla sieci Ethernet Cat 6A i Cat 8 oraz kabel koncentryczny do dystrybucji szerokopasmowej stawiają na pierwszym miejscu równomierność pojemności i kontrolę impedancji, a nie wytrzymałość napięciową. Solid-core Cat 6A wykorzystuje izolację ze spienionego FEP lub stałego HDPE o grubości ścianki 0,25–0,35 mm na przewodzie o średnicy 0,57 mm, wytwarzaną z szybkością 800–1000 m/min. Proces spieniania — spienianie fizyczne z wtryskiem azotu lub spienianie chemiczne z azodikarbonamidem — zmniejsza stałą dielektryczną z 2,3 (stały HDPE) do 1,5–1,8, umożliwiając szerokość pasma 500 MHz. Kontrola średnicy drutu ze spienioną izolacją i wytłaczarki kabli musi osiągać wyniki lepsze niż ± 0,005 mm, aby utrzymać impedancję w granicach tolerancji ± 3 omów według standardów TIA-568.

Ładowanie pojazdów elektrycznych

Kable do ładowania pojazdów elektrycznych

Kable szybkiego ładowania EV DC wytrzymują prąd ciągły do ​​500 A przy 1000 V DC, przy promieniu zgięcia poniżej 30 mm w temperaturze -40°C — jest to kombinacja wymagająca elastycznych osłon z TPU lub silikonu stosowanych w wielowarstwowych liniach do wytłaczania drutu i kabli. Konstrukcje chłodzone cieczą zwiększają złożoność warstw, z izolacją wytłaczaną na miedzianej rurce przenoszącej płyn chłodzący. Linie maszyn do wytłaczania tego produktu muszą obsługiwać wiele jednoczesnych warstw, zachowując jednocześnie właściwości elastyczności, które umożliwiają zwisanie, odrzut i zginanie kabla tysiące razy podczas użytkowania w terenie. Prognozuje się, że globalny popyt na kable do ładowania pojazdów elektrycznych wzrośnie o ponad 20% CAGR do 2030 r., co spowoduje znaczące nowe inwestycje w moce produkcyjne wytłaczarek do drutu i kabli na całym świecie.

Praktyki konserwacyjne wydłużające żywotność wytłaczarki do drutu i kabli

Wytłaczarka do drutu i kabla to kapitałochłonny zasób, którego koszt zainstalowanej linii waha się od 300 000 do ponad 8 milionów dolarów, w zależności od konfiguracji. Właściwa konserwacja przekłada się bezpośrednio na czas pracy, jakość produktu i żywotność mierzoną w latach, a nie miesiącach. Poniższe praktyki reprezentują standardy przyjęte przez producentów przewodów i kabli o dużej przepustowości na całym świecie.

Monitorowanie zużycia ślimaka i lufy

Mierzyć średnicę otworu lufy i średnicę przelotu ślimaka co 6–12 miesięcy za pomocą skalibrowanych przyrządów. Gdy luz średnicowy pomiędzy śrubą a cylindrem przekracza 0,4–0,6 mm (w zależności od średnicy ślimaka), konsystencja wyjściowa spada, a przepływ przeciekowy wzrasta, powodując wahania ciśnienia, które objawiają się zmianami średnicy gotowego kabla. Wymiana śruby, zanim lufa osiągnie ten sam stopień zużycia, jest zazwyczaj bardziej opłacalna niż wymiana obu jednocześnie.

Częstotliwość czyszczenia poprzeczki

LSZH i związki pigmentowane wymagają demontażu poprzeczki i czyszczenia co 8–24 godzin produkcyjnych w celu usunięcia zdegradowanego materiału z martwych stref matrycy i torpedy. Standardowy naturalny związek PVC na czystej linii może działać przez 200–500 godzin pomiędzy pełnymi czyszczeniami. Zaplanowany cykl czyszczenia przy użyciu stabilnego termicznie środka czyszczącego przed każdym wyłączeniem usuwa pozostałości bez demontażu i znacznie wydłuża okres międzyobsługowy.

Kontrola opaski grzejnej i termopary

Wadliwe taśmy grzejne i termopary powodują anomalie w strefie temperaturowej, które często są błędnie diagnozowane jako problemy ze złożem lub śrubą w wytłaczarce drutu i kabla. Co kwartał sprawdzaj zaciski grzejnika pod kątem poluzowania i przegrzania. Wymień termopary profilaktycznie co 12–18 miesięcy — koszt termopary jest niewielki w porównaniu ze złomem generowanym przez pojedynczą strefę temperaturową wymykającą się spod kontroli na linii XLPE.

Serwis napędów i skrzyń biegów

Przekładnie wytłaczarki działają pod wysokim, cyklicznym obciążeniem momentem obrotowym. Przestrzegaj określonych przez OEM odstępów między wymianami oleju przekładniowego, zwykle co 4 000–8 000 godzin pracy. Analiza drgań przekładni dwa razy w roku pozwala na identyfikację zużycia łożysk przed katastrofalną awarią. Awaria skrzyni biegów na linii wytłaczarek do drutu i kabli o dużej prędkości powoduje godziny lub dni nieplanowanych przestojów i potencjalnego uszkodzenia wału ślimaka.

Kalibracja miernika i weryfikacja testera iskier

Laserowe mierniki średnicy wymagają comiesięcznej kalibracji względem identyfikowalnych obiektów referencyjnych. Testery iskier należy sprawdzać pod kątem znanej sztucznej wady (kontrolowanej dziury w izolacji) na początku każdej zmiany produkcyjnej. Nieskalibrowany tester iskier, który pomija rzeczywiste awarie, jest bardziej niebezpieczny niż żaden tester, ponieważ stwarza fałszywe zaufanie co do jakości produktu podczas wysyłki wadliwego kabla.

Jakość wody w korycie chłodzącym

W wodzie z koryta chłodzącego z biegiem czasu gromadzi się rozwój biologiczny, osady kamienia i substancje ekstrahujące plastyfikatory. Biofouling wewnątrz rynienki chłodzącej może spowodować zanieczyszczenie powierzchni kabla osadami organicznymi, które objawiają się smugami na powierzchni lub zaburzeniami przyczepności. Utrzymuj przewodność wody, pH i poziomy biocydów w granicach specyfikacji. Wykonuj cykle opróżniania i czyszczenia systemu koryt co kwartał lub częściej na liniach PVC, gdzie ekstrakcja plastyfikatora do wody jest wysoka.

Specyfikacja śrub i luf dla różnych związków kabli

Ślimak i cylinder to najbardziej krytyczne pod względem mechanicznym elementy każdej wytłaczarki do drutu i kabli. Ich geometria, metalurgia i obróbka powierzchni determinują wydajność, jednorodność mieszanki, stabilność ciśnienia i żywotność. Określenie właściwej śruby dla docelowej rodziny związków nie jest opcjonalne — zastosowanie śruby PVC na mieszance XLPE lub LSZH spowoduje problemy z jakością, których nie można rozwiązać poprzez dostosowanie profili temperatury lub prędkości.

Zalecane specyfikacje ślimaków i cylindrów według rodziny związków do zastosowań w wytłaczarkach do drutu i kabli
Związek Stosunek L/D Współczynnik kompresji Wyściółka beczki Powierzchnia śruby Zakres temperatury procesu
PVC 20:1 do 25:1 2,5–3,0:1 Standardowy bimetaliczny Chromowane, polerowane 150–190°C
XLPE 25:1 do 30:1 2,0–2,5: 1 Standardowy bimetaliczny Stop azotowany 200–220°C
LSZH/HFFR 25:1 do 36:1 2,0–2,8: 1 Bimetaliczny odporny na zużycie (60 HRC min) Hartowana stal wysokostopowa 180–210°C
TPU/TPE 20:1 do 24:1 2,5–3,5: 1 Standardowy bimetaliczny Obróbka azotkiem 190–220°C
FEP/ETFE 20:1 do 24:1 3,0–4,0:1 Pokryte PTFE lub stopem niklu Stop niklu 340–380°C

Stosunek L/D (długość do średnicy) jest jednym z najbardziej dyskutowanych parametrów w specyfikacjach wytłaczarek do drutu i kabli. Dłuższe ślimaki zapewniają dłuższy czas przebywania w celu stopienia i homogenizacji, co jest korzystne w przypadku trudnych związków, takich jak LSZH z zawartością wypełniacza 50–65%. Jednakże dłuższe śruby zwiększają również dopływ ciepła ścinającego, co może wywołać przedwczesne sieciowanie w XLPE lub degradację w PVC wrażliwym na ciepło. Niektórzy dostawcy oferują śruby o współczynniku L/D 36:1 specjalnie do zastosowań związanych ze spienianiem fizycznym, gdzie krytyczne znaczenie ma precyzyjne mieszanie i topienie materiału. Właściwy wybór zawsze zależy od konkretnego przetwarzanego związku, a nie od jednej uniwersalnej rekomendacji.

v