 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Jak powstaje kabel światłowodowy: krótka odpowiedź
Budowa kabla światłowodowego odbywa się w pięciu głównych etapach: szklana preforma jest wytwarzana z ultraczystej krzemionki, preforma jest wciągana w cienkie jak włos włókno wewnątrz wieży ciągnącej, gołe włókno jest powlekane i buforowane w celu ochrony, wiele włókien jest splatanych wokół centralnego elementu wzmacniającego, a gotowy rdzeń jest powlekany w procesie wytłaczania. Etap płaszcza polega na tym, że a maszyna do wytłaczania drutów i osłon kabli staje się centralnym elementem wyposażenia , ponieważ topi się i nakłada zewnętrzną warstwę polimeru, która chroni rdzeń włókna przed wilgocią, zgniataniem i promieniowaniem UV. Każdy z tych etapów jest ściśle kontrolowany, ponieważ rdzeń włókna ma szerokość około 125 mikronów, czyli mniej więcej grubość ludzkiego włosa, a nawet niewielkie odchylenie temperatury, napięcia lub prędkości linii może zrujnować cały cykl produkcyjny.
To, co na zewnątrz wygląda jak zwykły sznur pokryty tworzywem sztucznym, w rzeczywistości jest końcowym produktem chemii szkła, precyzyjnej optyki, mechanicznego skręcania i wytłaczania polimeru, pracujących razem na jednej ciągłej linii. Kabel kanałowy, samonośny kabel antenowy i kabel krosowy do zastosowań wewnętrznych zaczynają się od tego samego podstawowego światłowodu, ale znacznie się od siebie różnią, gdy w grę wchodzą buforowanie, elementy wytrzymałościowe i konstrukcja płaszcza. Zrozumienie, skąd biorą się te różnice, znacznie ułatwia dobranie odpowiedniego kabla i odpowiedniego sprzętu produkcyjnego do danego projektu.
Pozostała część tego przewodnika szczegółowo omawia każdy etap produkcji, wyjaśnia sprzęt używany na każdym etapie, porównuje materiały powłoki, które decydują o wydajności w terenie, i odpowiada na pytania, które najczęściej pojawiają się u osób zaopatrujących się w kable lub oceniających linię produkcyjną po raz pierwszy.
Surowce stojące za każdym światłowodem
Światłowód zaczyna się od krzemionki, czyli oczyszczonego piasku, który musi być prawie wolny od zanieczyszczeń metalicznych, zanim będzie mógł transmitować światło na duże odległości. Nawet śladowe ilości żelaza, miedzi lub chromu wewnątrz szkła będą rozpraszać i pochłaniać światło, radykalnie skracając użyteczną odległość transmisji. Krzemionka stosowana w światłowodach telekomunikacyjnych jest rafinowana do poziomu czystości znacznie przekraczającego poziom czystości stosowany w zwykłych pojemnikach lub szkle okiennym, często mierzony w częściach na miliard w przypadku zanieczyszczeń mających największe znaczenie dla parametrów optycznych.
Producenci domieszkują tę krzemionkę małymi, dokładnie odmierzonymi ilościami związków germanu, fosforu lub boru. Domieszkowanie zmienia współczynnik załamania światła szkła, co pozwala światłu odbijać się wzdłuż światłowodu zamiast uciekać na boki. Rdzeń i otaczający go płaszcz celowo otrzymują różne współczynniki załamania światła i to właśnie ta różnica umożliwia całkowite wewnętrzne odbicie, a co za tym idzie, transmisję danych na duże odległości. Wyższe stężenie germanu podnosi współczynnik załamania światła rdzenia w stosunku do otaczającej go czystej krzemionki, podczas gdy związki boru i fluoru są czasami używane do obniżania współczynnika płaszcza zamiast podnoszenia rdzenia, w zależności od metody produkcji stosowanej w zakładzie.
Poza samym szkłem, gotowy kabel składa się z szerokiej gamy materiałów pomocniczych, z których każdy jest wybrany do konkretnego zadania mechanicznego lub środowiskowego, a nie ze względu na wygląd:
- Krzemionka (dwutlenek krzemu) stanowi podstawowe szkło zarówno dla rdzenia, jak i płaszcza
- Czterochlorek germanu podnosi współczynnik załamania światła rdzenia podczas osadzania z fazy gazowej
- Związki fosforu i boru regulują lepkość szkła i temperaturę mięknienia podczas ciągnienia
- Żywice akrylowe lub silikonowe stanowią powłokę pierwotną i wtórną nakładaną bezpośrednio po ciągnieniu
- Pręt z tworzywa sztucznego wzmocnionego włóknem szklanym, drut stalowy lub przędza aramidowa służą jako centralne lub obwodowe elementy wzmacniające
- Blokujący wodę żel lub sucha, pęczniejąca przędza chronią przed wnikaniem wilgoci do luźnych tub
- Wytłaczany płaszcz zewnętrzny tworzą polietylen, PCV lub związki bezhalogenowe o niskiej emisji dymu
Pozyskiwanie spójnych, stabilnych wersji każdego z tych wejść jest tak samo ważne jak sam proces produkcyjny. Dostawca żywicy, który nieznacznie zmienia skład między dostawami, może zmusić linię produkcyjną do ponownego dostrojenia profilu temperatury wytłaczania, nawet jeśli nic w samej maszynie się nie zmieniło.
Produkcja preform: budowanie projektu szkła
Zanim będzie można wyciągnąć jakiekolwiek włókno, producenci najpierw budują preformę, czyli solidny szklany pręt wielkości mniej więcej trzonka miotły, zawierający miniaturową wersję rdzenia i struktury płaszcza gotowego włókna, powiększoną tysiąckrotnie. Najpowszechniej stosowaną metodą jest modyfikowane chemiczne osadzanie z fazy gazowej, zwykle skracane do MCVD, chociaż niektórzy producenci stosują również zewnętrzne osadzanie z fazy gazowej i osiowe osadzanie z fazy gazowej, w zależności od rodzaju włókna i docelowej objętości.
- Pustą rurkę krzemionkową montuje się poziomo na tokarce do obróbki szkła i obraca w sposób ciągły
- Gazy chlorkowe, w tym czterochlorek krzemu, czterochlorek germanu i tlen, są wtryskiwane do obracającej się rury
- Palnik poprzeczny nagrzewa rurę do temperatury około 1500 stopni Celsjusza, co powoduje reakcję gazów i osadzanie się niezwykle cienkich warstw szkła na wewnętrznej ściance
- Palnik przechodzi tam i z powrotem dziesiątki razy, a każde przejście dodaje kolejną cienką warstwę, stopniowo budując materiał rdzenia o prawidłowym profilu domieszkowania
- Po nałożeniu wystarczającej liczby warstw rura jest dalej podgrzewana i zapada się pod własną miękkością, tworząc solidny szklany pręt, gotową preformę
- Preforma jest sprawdzana optycznie i wymiarowo przed zatwierdzeniem do etapu ciągnienia
Pojedynczą preformę po rozciągnięciu można wciągnąć na wiele kilometrów gotowego włókna, więc konsystencja na tym etapie ma ogromny wpływ na jakość produktu końcowego. Pojedyncza wada produkcyjna preformy będzie się powtarzać na całej długości wyciąganego z niej włókna dlatego też ten etap podlega najbardziej rygorystycznej kontroli procesu na całej linii. Niektórzy producenci stosują obecnie techniki napawania, dodając dodatkową warstwę czystej krzemionki wokół mniejszego, ściślej kontrolowanego pręta rdzeniowego, co pozwala im zwiększać rozmiar preformy, a tym samym długość ciągnionego włókna, bez utraty precyzji etapu osadzania rdzenia.
Przed dopuszczeniem preformy do rysowania sprawdzana jest średnica preformy, prostolinijność i naprężenia wewnętrzne. Lekko wygiętą preformę można nadal wyciągać, ale zwykle wymaga ona mniejszej prędkości wyciągania i ściślejszej kontroli naprężenia, aby to skompensować, co zmniejsza ogólną przepustowość linii.
Ciągnienie włókien: przekształcanie szklanych prętów w pasma cienkie jak włosy
Preforma jest ładowana przechyloną w dół do wieży ciągnącej, która w dużym zakładzie produkcyjnym może mieć kilka pięter. Piec na szczycie wieży zmiękcza końcówkę preformy do temperatury gdzieś pomiędzy 2000 a 2200 stopni Celsjusza, czyli na tyle gorącej, że sama grawitacja zaczyna ciągnąć cienkie włókno stopionego szkła w dół. Od tego momentu cała wieża istnieje, aby zarządzać jednym ciągłym, nieprzerwanym pasmem szkła podczas jego opadania, stygnięcia i twardnienia.
Kontrola średnicy
Bezkontaktowy laserowy system pomiarowy sprawdza średnicę włókna tysiące razy na sekundę, utrzymując ją w granicach około 1 mikrona od docelowej średnicy 125 mikronów, podczas gdy prędkość wyciągania jest dostosowywana w czasie rzeczywistym, aby kompensować wszelkie dryfty.
Chłodzenie
Świeżo wyciągnięte włókno przechodzi przez komorę chłodzącą, czasami wykorzystującą hel w celu szybszego i bardziej równomiernego przenoszenia ciepła, natychmiast po opuszczeniu pieca, ponieważ nałożenie powłoki na wciąż miękkie szkło spowodowałoby odkształcenie pasma.
Powłoka
Dwuwarstwowa powłoka akrylowa, bardziej miękka warstwa wewnętrzna i twardsza warstwa zewnętrzna, jest nakładana i utwardzana światłem ultrafioletowym, zanim włókno dotknie rolki prowadzącej, chroniąc szkło przed zarysowaniami powierzchni, które mogłyby je osłabić.
Podjęcie
Gotowe włókno nawijane jest na szpulę pod dokładnie kontrolowanym naprężeniem, ponieważ nierównomierne naprężenie na tym etapie objawia się później jako nierównomierne tłumienie lub, w skrajnych przypadkach, ukryte pęknięcie, które znika kilka miesięcy po instalacji.
Szybkość losowania to jedna z najchętniej obserwowanych liczb na całej linii. Nowoczesne wieże zwykle pobierają włókno z szybkością od 10 do 30 metrów na sekundę, a zwiększenie tej prędkości bez poprawy wydajności chłodzenia i powlekania jest jednym z najszybszych sposobów wprowadzenia zmian w średnicy lub defektów powłoki w skądinąd dobrej partii włókna.
Tryb jednomodowy a tryb wielomodowy: czym różni się proces produkcyjny
Światłowód jednomodowy i wielomodowy wyglądają identycznie z zewnątrz, ale rozmiary rdzeni, a co za tym idzie receptura osadzania preformy za nimi, są zupełnie inne. Światłowód jednomodowy wykorzystuje bardzo mały rdzeń, zwykle około 9 mikronów, co umożliwia tylko jedną ścieżkę światła przemieszczającą się w dół światłowodu. Ten wąski rdzeń wymaga niezwykle precyzyjnego, ściśle kontrolowanego gradientu domieszkowania podczas etapu osadzania MCVD, ponieważ nawet niewielka zmiana średnicy rdzenia zmienia sposób, w jaki włókno radzi sobie z dyspersją na długich dystansach.
Światłowód wielomodowy wykorzystuje znacznie większy rdzeń, zwykle 50 lub 62,5 mikrona, co pozwala na jednoczesne przemieszczanie się wielu ścieżek światła lub trybów. Większy rdzeń jest bardziej wyrozumiały zarówno podczas wytwarzania preform, jak i ciągnienia, co jest jednym z powodów, dla których w przeszłości światłowód wielomodowy był łatwiejszy i tańszy w produkcji, chociaż ograniczał się do krótszych odległości transmisji, zanim te liczne ścieżki światła zaczęły rozmazywać sygnał.
| Atrybut | Tryb jednomodowy | Wiele trybów |
|---|---|---|
| Typowy rozmiar rdzenia | Około 9 mikronów | 50 lub 62,5 mikrona |
| Wymagana precyzja dopingu | Bardzo wysoki | Umiarkowane |
| Typowy przypadek użycia | Sieci dalekiego zasięgu i szkieletowe | Krótkoterminowe centra danych i łącza kampusowe |
Powlekanie i buforowanie gołego włókna
Gołe włókno szklane ma ogromną wytrzymałość na rozciąganie, ale prawie nie ma odporności na ścieranie powierzchni. Etapy powlekania i buforowania służą wyłącznie ochronie tej powierzchni.
W zależności od przeznaczenia kabla stosuje się dwa różne podejścia do ochrony. Ściśle buforowane włókno ma grubą warstwę polimeru, zwykle o średnicy 900 mikronów, wytłaczaną bezpośrednio na powłoce podstawowej, co ułatwia obsługę włókna i jego zakończenie w kablach krosowych i okablowaniu wewnętrznym. Zamiast tego włókno o luźnej tubie jest umieszczone w małej plastikowej rurce wypełnionej żelem blokującym wodę lub suchą przędzą pęczniejącą pod wodą, dzięki czemu włókno może swobodnie poruszać się w miarę zginania kabla lub zmiany temperatury, co jest preferowaną konstrukcją w przypadku długich tras na zewnątrz i pod ziemią.
Wybór niewłaściwej metody buforowania dla aplikacji jest jednym z najczęstszych błędów projektowych w specyfikacji kabla. Konstrukcje ze ścisłym buforem znacznie lepiej radzą sobie z wielokrotnym zginaniem, podczas gdy konstrukcje z luźnymi rurkami znacznie lepiej radzą sobie ze wahaniami temperatury i dużymi rozpiętościami. Ściśle buforowane włókno przeciągnięte przez długi, nieogrzewany kanał zewnętrzny w zimnym klimacie może powodować straty wynikające z mikrozginania, ponieważ warstwa buforowa kurczy się szybciej niż znajdujące się w niej szkło, a właśnie tego właśnie miały unikać konstrukcje typu luźna rurka w przypadku awarii.
Nadmierna długość włókna, czyli niewielka ilość luzu celowo pozostawiona wewnątrz luźnej tuby, to kolejny parametr, który na tym etapie należy dokładnie dostroić. Zbyt mały nadmiar długości powoduje, że włókno może zostać rozciągnięte pod wpływem skurczu termicznego; za dużo i we włóknie mogą powstać mikrozgięcia podczas zaginania się wewnątrz tubusu. Producenci zazwyczaj celują w nadmiar długości wynoszący kilka dziesiątych jednego procenta, dostosowany w zależności od materiału rury i strefy klimatycznej, dla której kabel jest przeznaczony.
Zespół splotów i rdzenia
Gdy pojedyncze włókna lub rurki wypełnione włóknami są już gotowe, są one splatane wokół centralnego elementu wzmacniającego, zwykle pręta z tworzywa sztucznego wzmocnionego włóknem szklanym lub drutu stalowego, w zależności od obciążenia rozciągającego, jakiego potrzebuje gotowy kabel, aby przetrwać podczas instalacji i od tego, ile konstrukcji wolnej od metalu wymaga dane zastosowanie.
Większość linii produkcyjnych wykorzystuje splotkę SZ, w której włókna są nawijane najpierw w jednym kierunku, a następnie odwracane w kontrolowany sposób oscylacyjny. Dzięki temu ułożeniu w przód i w tył można uzyskać dostęp do poszczególnych włókien lub rurek w dowolnym miejscu kabla bez konieczności rozwijania całej długości, co ma ogromne znaczenie podczas łączenia i napraw w terenie. Przędza wiążąca lub taśma do owijania utrzymują wiązkę razem i utrzymują jej stabilną geometrię przed rozpoczęciem kolejnego etapu. W niektórych konstrukcjach zamiast tego wykorzystuje się centralną luźną rurkę utrzymującą wszystkie włókna razem, co upraszcza splatanie, ale ogranicza całkowitą liczbę włókien w porównaniu z konstrukcją wielożyłową.
Średnica rdzenia kabla, okrągłość i długość skrętu są mierzone w sposób ciągły podczas skręcania, ponieważ każde z tych trzech czynników wykraczających poza tolerancję ujawni się później w postaci nierównej ścianki płaszcza, gdy rdzeń osiągnie etap wytłaczania.
| Członek Siły | Typowe zastosowanie | Kluczowa zaleta |
|---|---|---|
| Pręt z tworzywa sztucznego wzmocnionego włóknem szklanym | Kabel antenowy i kanałowy | Lekki i w pełni dielektryczny |
| Drut stalowy | Kabel do bezpośredniego zakopania | Wyższa odporność na rozciąganie i zgniatanie |
| Przędza aramidowa | Kabel wewnętrzny i patch | Elastyczny z dobrą siłą uciągu |
Pancerz: Dodanie ochrony przed gryzoniami i zgnieceniem
Kabel przeznaczony do bezpośredniego zakopania w ziemi lub do regionów, w których ryzyko uszkodzenia przez gryzonie jest znane, otrzymuje dodatkową warstwę pancerza pomiędzy skręconym rdzeniem a płaszczem zewnętrznym. Najbardziej powszechne podejście polega na owijaniu wzdłużnie falistej taśmy stalowej lub aluminiowej wokół rdzenia, tworząc z niego dopasowany kształt rurki, zanim płaszcz zostanie wytłoczony na wierzch.
Ten etap zbrojenia odbywa się bezpośrednio przed dotarciem rdzenia do wytłaczarki, przy użyciu urządzenia formującego, które nadaje kształt metalowej taśmie i zachodzi na jej krawędzie, aby całkowicie zamknąć rdzeń. Właściwe zachodzenie na siebie i promień formowania mają znaczenie: zbyt mały promień formowania może spowodować nacięcie włókien wewnątrz, natomiast zbyt luźne zachodzenie pozostawia szczelinę, która osłabia cały punkt pancerza. W niektórych projektach zastosowano dwie taśmy faliste, jedną stalową i jedną pokrytą powłoką kopolimerową, aby w jednym przejściu połączyć ochronę mechaniczną z barierą przed wilgocią.
- Pancerz z taśmy falistej stalowej zapewniający maksymalną odporność na zgniecenia i gryzonie
- Pancerz z laminatu aluminiowo-polimerowego, w przypadku którego nie jest wymagana konstrukcja w pełni dielektryczna, ale liczy się waga
- Owijki z przędzy aramidowej lub szklanej stosowane zamiast metalowego pancerza w konstrukcjach w pełni dielektrycznych, odpornych na uderzenia pioruna
Płaszcz i poszycie: gdzie technologia wytłaczania przejmuje kontrolę
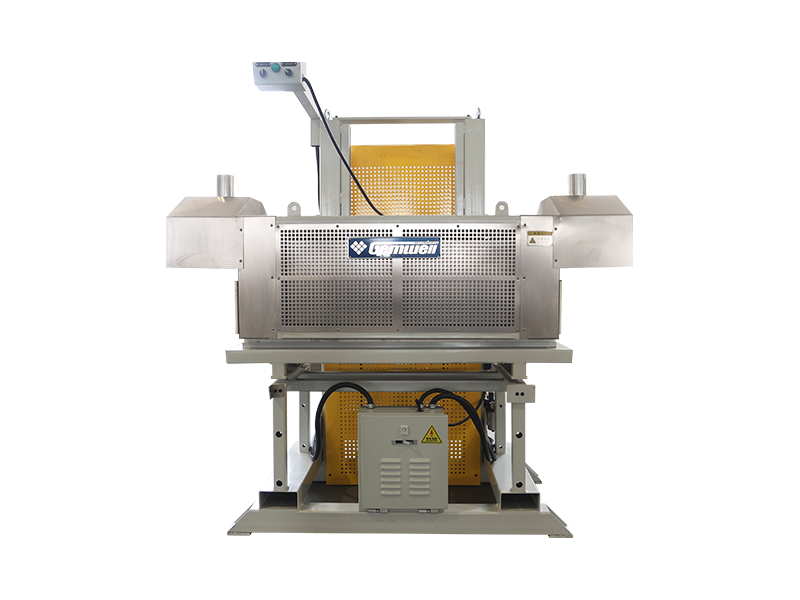
Ostatnim etapem produkcji kabla jest owijanie płaszcza i to jest moment, w którym maszyna do wytłaczania drutu i powłoki kabla wykonuje najcięższy udźwig na całej linii. Zmontowany rdzeń włóknisty przepuszczany jest przez urządzenie odprowadzające, wokół niego owijana jest i formowana wymagana stalowa lub aluminiowa taśma pancerna, a następnie rdzeń przechodzi przez głowicę poprzeczną wytłaczarki, gdzie stopiony polimer jest nakładany równomiernie na całym obwodzie.
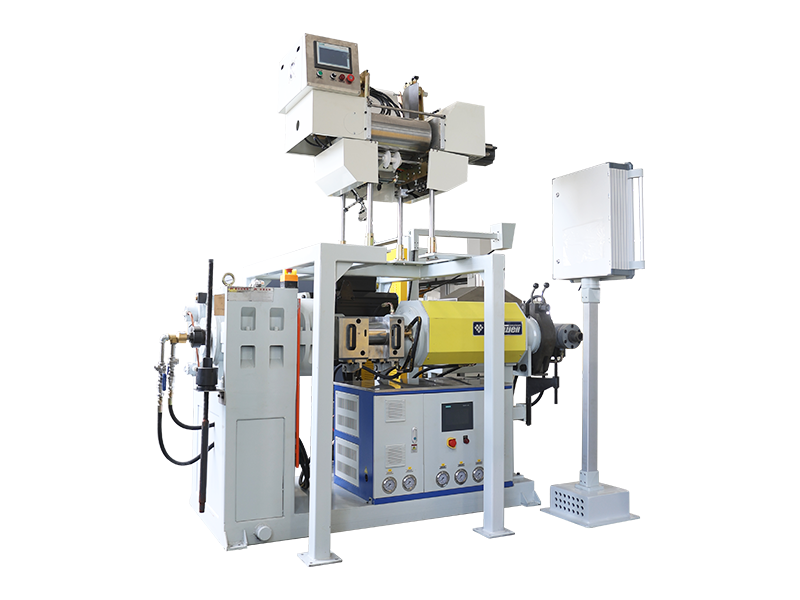
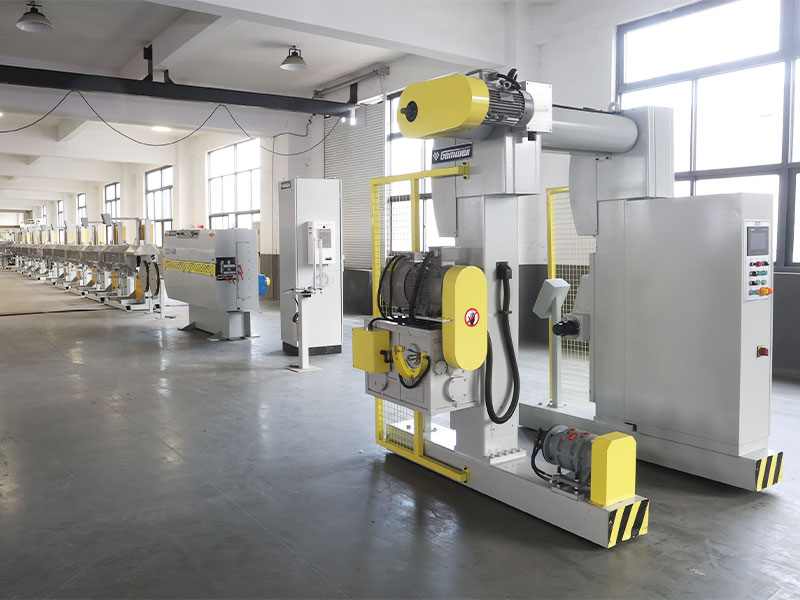
Typowa maszyna do wytłaczania drutu i powłoki kabla stosowana do kabli optycznych składa się z zespołu podającego i suszącego żywicę, zespołu ślimaka i cylindra, który topi polimer i spręża go pod ciśnieniem, głowicy do wytłaczania pod kątem 90 stopni lub w linii, koryta chłodzącego wodę bezpośrednio za nim, testera iskier oraz przenośnika taśmowego lub odciągu, który przeciąga kabel przez linię z kontrolowaną, stałą prędkością. Prędkość linii i szybkość chłodzenia muszą być dokładnie dopasowane , ponieważ kurtka, która stygnie zbyt szybko, może się nierównomiernie kurczyć, natomiast kurtka, która stygnie zbyt wolno, może odkształcić się pod własnym ciężarem, zanim zastygnie.
Nowoczesne linie do wytłaczania stosowane na tym etapie zwykle charakteryzują się średnicami zewnętrznymi od około 3 milimetrów do 90 milimetrów lub więcej, w zależności od tego, czy docelowym produktem jest mały kabel do zastosowań wewnętrznych, kanał o dużej średnicy lub kabel pancerny, przy prędkościach linii wahających się od około 20 metrów na minutę w przypadku grubych, pancernych płaszczy do znacznie ponad 100 metrów na minutę w przypadku cienkościennych kabli wewnętrznych.
Wewnątrz maszyny do wytłaczania drutów i kabli
Zrozumienie poszczególnych elementów maszyny do wytłaczania drutów i kabli znacznie ułatwia zdiagnozowanie problemu z osłoną lub porównanie dwóch konkurencyjnych ofert maszyn na równych warunkach. Każda wytłaczarka zbudowana jest wokół ślimaka obracającego się wewnątrz podgrzewanej beczki, ale szczegóły konstrukcji tej ślimaka i cylindra mają bezpośredni wpływ na jakość stopu i ostatecznie na spójność gotowego płaszcza.
Konstrukcja śruby
Średnice tulei do osłon kabli optycznych zwykle wahają się od około 45 milimetrów do 120 milimetrów, przy stosunku L do D, przy czym długość lufy jest podzielona przez jej średnicę, zwykle od 24 do 1 do 30 do 1, aby zapewnić żywicie wystarczający czas przebywania do równomiernego stopienia.
Strefy grzewcze
Beczka jest podzielona na wiele niezależnie kontrolowanych stref grzewczych, dzięki czemu żywicę można doprowadzić do temperatury topnienia stopniowo, a nie wszystko na raz, co zmniejsza ryzyko degradacji lub nierównomiernego stopienia polimeru.
Głowica poprzeczna
Poprzeczka kieruje przepływ stopionego materiału o dziewięćdziesiąt stopni wokół poruszającego się rdzenia kabla, a jego wewnętrzna geometria musi być precyzyjnie wyśrodkowana, aby uniknąć mimośrodowej ścianki płaszcza o nierównej grubości.
Chłodzenie trough
Wielostopniowe koryto wody, czasami z oddzielną sekcją ciepłą i zimną, ustala ostateczne wymiary płaszcza i wykończenie powierzchni, gdy kabel opuszcza matrycę.
Za samą wytłaczarką miernik średnicy, zazwyczaj bezdotykowy czujnik laserowy, przekazuje dane z powrotem do elementów sterujących odciągu i wytłaczarki w zamkniętej pętli, automatycznie regulując prędkość ślimaka lub prędkość linii, aby utrzymać średnicę zewnętrzną w wąskim paśmie tolerancji bez interwencji operatora na każdym metrze wyprodukowanego kabla.
Porównanie materiałów osłon kabli światłowodowych
Polimer wybrany na powłokę zewnętrzną ma bezpośredni wpływ na to, gdzie można zainstalować kabel i jak długo tam wytrzyma. W poniższej tabeli porównano materiały najczęściej przepuszczane przez maszynę do wytłaczania przewodów i osłon kabli podczas produkcji kabli optycznych.
| Materiał | Najlepiej nadaje się do | Godna uwagi cecha |
|---|---|---|
| Polietylen (PE) | Na zewnątrz, bezpośredni pochówek, kanał | Silna odporność na wilgoć i promieniowanie UV |
| PCV | Ogólny kabel wewnętrzny | Ekonomiczne i elastyczne |
| Halogen o niskiej emisji dymu i zerowej emisji (LSZH) | Piony wewnętrzne, przestrzenie nadsufitowe | Niska ilość toksycznego dymu po podgrzaniu |
| Polietylen średniej gęstości (MDPE) | Samonośny kabel antenowy i ósemkowy | Równowaga elastyczności i wytrzymałości |
| Poliuretan | Wytrzymały, elastyczny lub taktyczny kabel polowy | Wysoka odporność na ścieranie i zmęczenie przy zginaniu |
Wybór żywicy nie dotyczy wyłącznie środowiska gotowego kabla. Niektóre polimery przetwarzają w węższym przedziale temperatur stopu niż inne, co zmienia to, jak wyrozumiała musi być dana maszyna do wytłaczania powłoki drutu i kabla w swoim systemie kontroli temperatury. W szczególności związki LSZH są bardziej wrażliwe na przegrzanie niż standardowy PE, ponieważ spalona żywica LSZH traci część swoich właściwości zmniejszających palność.
Na co zwrócić uwagę przy wyborze linii do wytłaczania kabla optycznego
Kupujący oceniający maszynę do wytłaczania drutów i osłon kabli do produkcji kabli optycznych zwykle skupiają się w pierwszej kolejności na cenie i szybkości natarcia, ale kilka mniej oczywistych specyfikacji zwykle ma większe znaczenie dla długoterminowej jakości wyjściowej.
- Odporność na zużycie śruby i lufy, ponieważ ścierne, wypełnione związki, takie jak LSZH, degradują standardową stalową lufę znacznie szybciej niż zwykły PE
- Sterowanie średnicą w zamkniętej pętli, dzięki czemu linia dostosowuje się w czasie rzeczywistym, zamiast polegać wyłącznie na monitorowaniu operatora
- Liczba i niezależność stref grzewczych, która wpływa na to, jak dobrze linia radzi sobie z żywicami wrażliwymi na temperaturę
- Długość koryta chłodzącego i liczba stopni, ponieważ niewymiarowe chłodzenie jest jednym z najczęstszych wąskich gardeł na liniach dużych prędkości
- Zgodność z istniejącym sprzętem do załadunku, opancerzenia i odbioru już zainstalowanym w hali produkcyjnej
Linia, która działa szybko na papierze, ale nie jest w stanie utrzymać ścisłej tolerancji średnicy na mieszance wrażliwej na temperaturę, po wprowadzeniu do codziennej produkcji będzie generować więcej złomu, a nie więcej użytecznego kabla.
Automatyzacja i monitorowanie in-line na nowoczesnych liniach produkcyjnych
Nowsze linie kabli optycznych coraz częściej łączą każdy etap, od skrętu po płaszcz, w jeden system sterowania, zamiast uruchamiać każdą maszynę niezależnie. Dane dotyczące prędkości linii, naprężenia i temperatury z wytłaczarki mogą być automatycznie rejestrowane i porównywane z późniejszymi wynikami testów gotowego kabla, co znacznie ułatwia prześledzenie defektu aż do dokładnego przebiegu produkcyjnego i ustawień maszyny, które go spowodowały.
Laserowe mierniki średnicy, testery iskier sprawdzające integralność płaszcza przy wysokim napięciu podczas ruchu kabla oraz automatyczne liczniki długości są obecnie standardem na większości średnich i dużych linii produkcyjnych, zastępując ręczne kontrole punktowe, które wcześniej odbywały się tylko kilka razy na zmianę. Ciągłe, automatyczne monitorowanie wychwytuje parametr dryftu w ciągu kilku sekund, a nie po wyprodukowaniu całej szpuli poza tolerancją , co stanowi jedną z największych ulepszeń jakościowych dokonanych w branży w ostatnich latach.
Testowanie jakości przed wysyłką kabla
Gotowy kabel nie opuszcza hali produkcyjnej, dopóki nie przejdzie serii kontroli fizycznych i optycznych. Testy te potwierdzają, że każdy etap procesu, od preformy po płaszcz, został wykonany w granicach tolerancji.
- Testowanie tłumienia, które mierzy, ile siły sygnału jest tracone na kilometr światłowodu
- Testowanie wytrzymałości na rozciąganie, ciągnięcie gotowego kabla w celu potwierdzenia, że wytrzyma on obciążenia instalacyjne
- Testy na zgniatanie i uderzenia, symulujące naprężenia mechaniczne występujące w zasypie lub instalacji kablowej
- Cykliczne zmiany temperatury, sprawdzanie płaszcza i zderzaka pod kątem pęknięć w ekstremalnych temperaturach i temperaturach
- Testy penetracji wody potwierdzające, że żel lub suchy materiał blokujący zatrzymuje migrację wilgoci
- Testowanie iskry płaszcza pod wysokim napięciem w celu wyłapania dziur lub cienkich plam pozostałych po wytłaczaniu
Kabel, który przejdzie testy tłumienia, ale nie przejdzie testu zgniatania lub zginania, nadal nie jest gotowy do użytku , ponieważ w rzeczywistych instalacjach kable są znacznie częściej poddawane naprężeniom mechanicznym niż czystym naprężeniom optycznym. Szpule są również pobierane i sprawdzane krzyżowo z dziennikiem produkcji danej partii, więc wszelkie odchylenia oznaczone podczas testów można powiązać z konkretnym przebiegiem splotu, opancerzenia lub wytłaczania, a nie traktować je jako odosobnioną, niewyjaśnioną awarię.
Typowe wady produkcyjne i sposoby zapobiegania im
Większość usterek kabli optycznych można przypisać niewielkiej liczbie zmiennych procesowych. Zrozumienie ich pomaga kupującym zadawać trafniejsze pytania podczas oceny linii produkcyjnej lub gotowej partii kabli.
| Wada | Pierwotna przyczyna | Zapobieganie |
|---|---|---|
| Nierówna grubość ścianki płaszcza | Nierówna prędkość ślimaka wytłaczarki lub centrowanie matrycy | Laserowy miernik średnicy z automatyczną kontrolą sprzężenia zwrotnego |
| Miejsca o wysokim tłumieniu | Mikrozginanie podczas splatania lub nadmiernego naprężenia włókien | Kontrolowane monitorowanie nadmiaru długości i napięcia włókien |
| Wnikanie wody z biegiem czasu | Niekompletne wypełnienie żelem lub luki w taśmie blokującej | Precyzyjny sprzęt do napełniania smarem i kontrola po napełnieniu |
| Dziury na powierzchni kurtki | Wilgoć w żywicy lub zanieczyszczonym materiale paszowym | Suszenie żywicy przed podaniem i badanie iskry na linii produkcyjnej |
| Sztywność kabla lub pękanie w niskich temperaturach | Wybrano niewłaściwą żywicę płaszcza dla strefy klimatycznej | Dopasowanie właściwości niskotemperaturowych żywicy do regionu wdrożenia |
Często zadawane pytania
Z czego wykonany jest kabel światłowodowy
Rdzeń i okładzina wykonane są z ultraczystego domieszkowanego szkła krzemionkowego. Włókno jest następnie zabezpieczane powłoką akrylową, warstwą buforową, elementem wzmacniającym, takim jak pręt z włókna szklanego lub przędza aramidowa, i zewnętrznym płaszczem polimerowym, takim jak polietylen, PCV lub związek bezhalogenowy o niskiej emisji dymu.
Jak cienki jest światłowód w porównaniu do ludzkiego włosa
Standardowy rdzeń światłowodu i płaszcz mają razem około 125 mikronów średnicy, czyli mniej więcej tyle samo, co grubość przeciętnego ludzkiego włosa, mimo że gotowy kabel wokół niego może być wielokrotnie większy po dodaniu buforów, elementów wzmacniających i płaszcza.
Dlaczego na etapie płaszcza potrzebna jest dedykowana maszyna do wytłaczania?
Płaszcz należy nałożyć wokół gotowego rdzenia włóknistego w jednym ciągłym przejściu, w kontrolowanej temperaturze i prędkości linii, bez dotykania lub ściskania włókien wewnątrz. Specjalnie zbudowana maszyna do wytłaczania drutu i powłoki kabla została zaprojektowana specjalnie do topienia, nakładania i równomiernego chłodzenia warstwy polimeru wokół ruchomego rdzenia kabla.
Jaka jest różnica między włóknem ciasno buforowanym a włóknem o luźnej tubie
Włókno ściśle buforowane ma grubą warstwę polimeru wytłaczaną bezpośrednio na powlekane włókno, co ułatwia manipulowanie nim w pomieszczeniach zamkniętych. Włókno o luźnej tubie umieszczone jest wewnątrz wypełnionej żelem lub suchej tuby, w której jest miejsce na ruch, co lepiej absorbuje rozszerzanie i kurczenie się pod wpływem temperatury na długich dystansach na zewnątrz.
W jaki sposób sprawdzana jest jakość gotowego kabla
Gotowy kabel przed zatwierdzeniem do wysyłki przechodzi testy tłumienia, rozciągania i zgniatania, cykliczne zmiany temperatury, testy iskier i testy penetracji wody, potwierdzając, że każdy etap, od preformy po płaszcz, spełnia specyfikacje.
Dlaczego światłowód jednomodowy i wielomodowy wymagają różnej precyzji wykonania?
Włókno jednomodowe wykorzystuje znacznie mniejszy rdzeń, około 9 mikronów, co wymaga znacznie bardziej precyzyjnego gradientu domieszkowania podczas wytwarzania preformy niż większy rdzeń 50 lub 62,5 mikrona stosowany we włóknie wielomodowym.
Jak szybko zwykle działa linia do powlekania kabli
Prędkości linii różnią się znacznie w zależności od grubości i średnicy płaszcza i wahają się od około 20 metrów na minutę w przypadku grubych, opancerzonych płaszczy zewnętrznych do znacznie ponad 100 metrów na minutę w przypadku cienkościennego kabla wewnętrznego.
Co powoduje nierówną grubość ścianki w płaszczu kabla
Nierówne ścianki płaszcza najczęściej wynikają z nierównej prędkości ślimaka wytłaczarki lub źle wyśrodkowanej głowicy poprzecznej, dlatego laserowy pomiar średnicy w zamkniętej pętli powiązany ze sterowaniem wytłaczarki stał się standardem na nowoczesnych liniach produkcyjnych.
 Powiązany Produkty











