 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Strefa High Tech, Dongtai, Jiangsu, Chiny | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Co właściwie oznaczają drut i kabel?
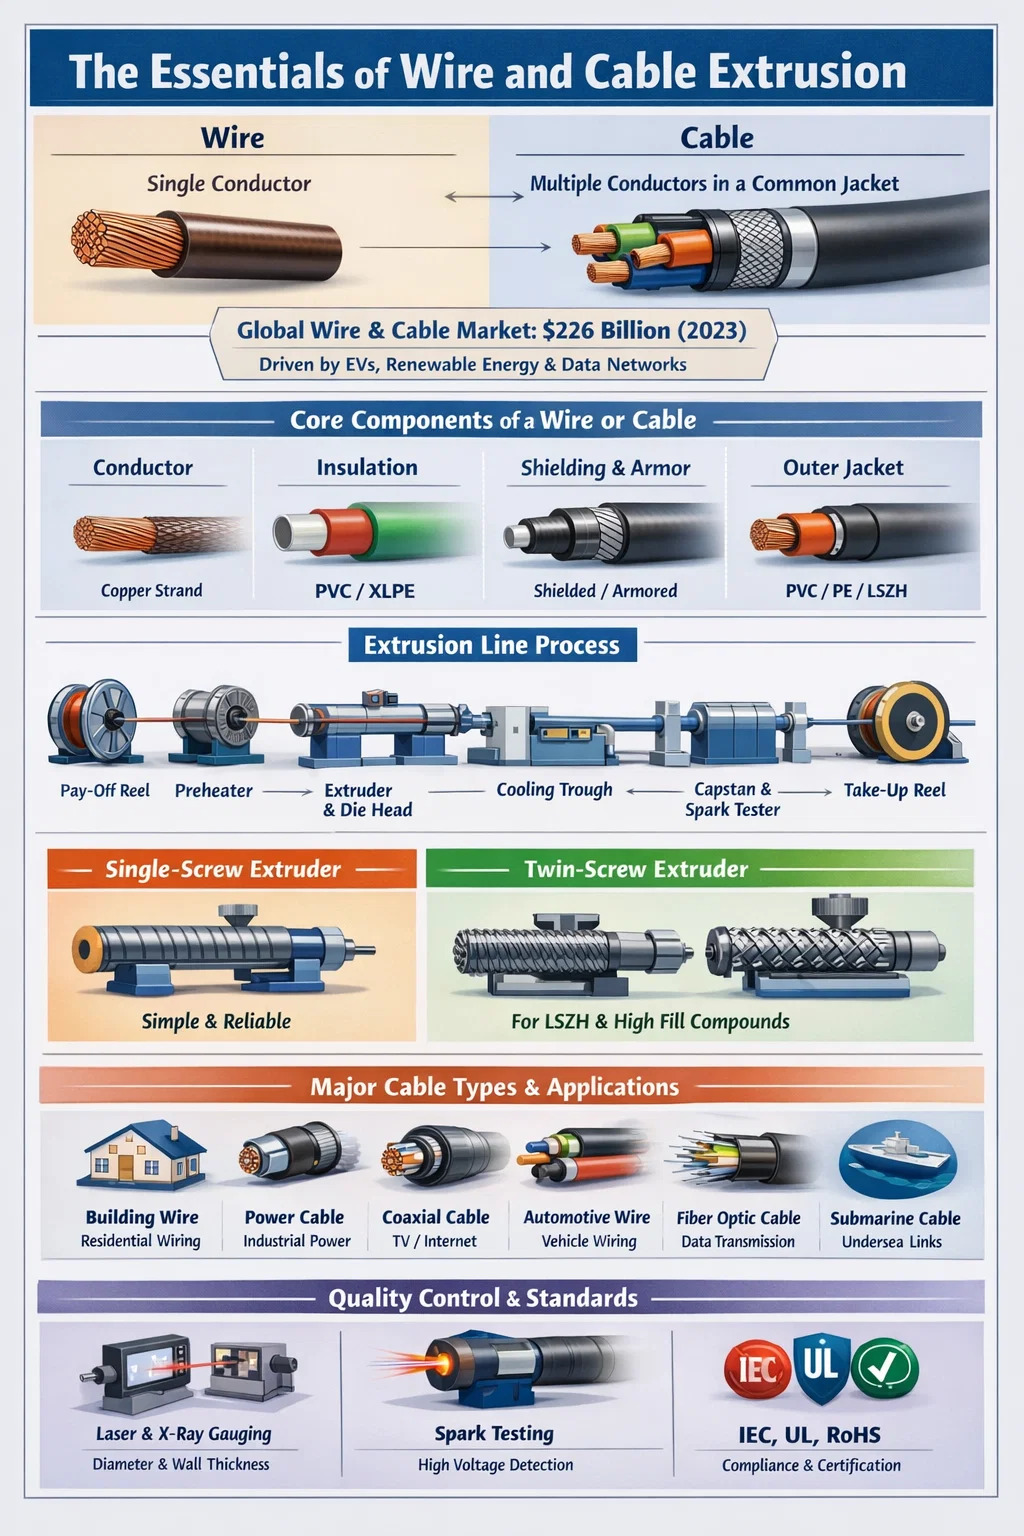
Przewód i kabel stanowią podstawę nowoczesnej infrastruktury elektrycznej, jednak wiele osób używa tych dwóch terminów zamiennie, jeśli są one technicznie odrębne. Drut to pojedynczy przewodnik — zwykle splotka metalu, najczęściej miedzi lub aluminium — podczas gdy kabel to zespół dwóch lub więcej przewodników zgrupowanych razem we wspólnej osłonie lub płaszczu. To rozróżnienie ma ogromne znaczenie w zakresie produkcji, instalacji i zgodności z przepisami.
W praktyce do uziemienia można zastosować goły drut miedziany, natomiast w budynku mieszkalnym kabel wielożyłowy w izolacji PVC. Globalny rynek przewodów i kabli wyceniono na ok 226 miliardów dolarów w 2023 roku i przewiduje się, że będzie stale rosła, napędzana urbanizacją, rozbudową infrastruktury pojazdów elektrycznych i projektami dotyczącymi energii odnawialnej. Zrozumienie różnicy między drutem a kablem ma fundamentalne znaczenie dla wyboru właściwych materiałów, procesu produkcyjnego i sprzętu – w tym odpowiedniej wytłaczarki do drutu i kabla.
Podstawowe elementy: co składa się na drut lub kabel
Niezależnie od tego, czy mamy do czynienia z prostym przewodem przyłączeniowym, czy kablem zasilającym wysokiego napięcia, podstawowa struktura ma spójny wzór. Każda warstwa pełni określoną rolę ochronną lub funkcjonalną.
Dyrygent
Przewodnik jest elektrycznie aktywnym rdzeniem. Miedź pozostaje dominującym materiałem ze względu na swoją przewodność (około 58 MS/m), ale aluminium jest szeroko stosowane w napowietrznych liniach przesyłowych ze względu na niższy koszt i mniejszą wagę. Przewodniki mogą być sztywne lub skręcone. Przewody linkowe zapewniają większą elastyczność i są preferowane w zastosowaniach, w których kable są często zginane lub przesuwane.
Izolacja
Izolacja otacza każdy przewodnik, aby zapobiec upływowi prądu i zwarciom. Typowe materiały izolacyjne obejmują PVC (polichlorek winylu), XLPE (polietylen usieciowany), LSZH (bezhalogenowy o niskiej emisji dymu) i mieszanki gumowe. Wybór zależy od napięcia roboczego, zakresu temperatur i warunków środowiskowych. Izolacja XLPE wytrzymuje temperatury do 90°C w sposób ciągły i do 250°C w warunkach zwarcia co czyni go standardem w kablach średniego i wysokiego napięcia.
Tarcza i zbroja
Niektóre kable posiadają metalową osłonę (taśma miedziana, folia aluminiowa lub plecionki), która blokuje zakłócenia elektromagnetyczne. Kable pancerne dodają warstwę drutu stalowego lub taśmy stalowej w celu ochrony mechanicznej w zastosowaniach podziemnych lub przemysłowych.
Kurtka zewnętrzna
Płaszcz zewnętrzny stanowi ostateczną warstwę ochronną, która spaja całość i zapewnia odporność na wilgoć, chemikalia, promieniowanie UV i ścieranie mechaniczne. PVC jest najpopularniejszym materiałem na kurtki na świecie, chociaż PE (polietylen) i TPU (termoplastyczny poliuretan) są coraz częściej stosowane w zastosowaniach specjalnych.
Główne typy drutów i kabli oraz ich zastosowania
Przemysł drutów i kabli obejmuje ogromną gamę typów produktów. Każda kategoria została zaprojektowana pod kątem określonego zestawu wymagań elektrycznych, mechanicznych i środowiskowych.
| Typ kabla | Typowe zastosowanie | Izolacja Material | Zakres napięcia |
|---|---|---|---|
| Drut budowlany (NM-B, THHN) | Okablowanie mieszkalne | PCV/Nylon | Do 600 V |
| Kabel zasilający | Dystrybucja energii przemysłowej | XLPE/EPR | 1kV – 500kV |
| Kabel koncentryczny | Telewizja, internet, sygnał RF | Pianka PE / Lity PE | Niskie napięcie |
| Drut samochodowy | Wiązka przewodów pojazdu | PVC / XLPE / TPU | 12 V – 800 V (EV) |
| Kabel światłowodowy | Transmisja danych | LSZH/PE | Nie dotyczy (optyczny) |
| Kabel podwodny | Podmorskie łącza energetyczne/danych | XLPE | Do 525 kV (HVDC) |
Każda z tych kategorii wymaga specyficznego procesu wytłaczania, a zastosowana wytłaczarka do drutu i kabla musi być dobrana do lepkości materiału, wymaganej grubości ścianki i prędkości produkcji.
Rola A Wytłaczarka do drutu i kabla w Produkcji
Wytłaczarka do drutu i kabla jest centralnym elementem linii produkcyjnej. Jego podstawową funkcją jest nakładanie izolacji, płaszcza lub innych warstw polimeru na przewodnik poprzez topienie materiału termoplastycznego lub termoutwardzalnego i przepychanie go przez matrycę wokół drutu z dużą prędkością. Bez odpowiednio skonfigurowanej wytłaczarki nie da się uzyskać stałej grubości ścianek, dobrej przyczepności i właściwości mechanicznych wymaganych przez normy takie jak IEC 60228, UL 44 czy RoHS.
Typowa linia do wytłaczania drutu i kabla składa się z następujących elementów pracujących sekwencyjnie: szpula odbiorcza podająca goły przewodnik, podgrzewacz, sama wytłaczarka wraz z głowicą, rynna chłodząca, przeciągarka lub jednostka odciągająca, tester iskry do wykrywania defektów oraz szpula odbiorcza. Każda stacja musi być precyzyjnie zsynchronizowana. Nawet 5% zmiana prędkości linii może powodować odchylenia w grubości ścianki, które nie spełniają wymagań tolerancji wymiarowej.
Wytłaczarki jednoślimakowe a wytłaczarki dwuślimakowe
Najpopularniejszą konfiguracją w produkcji przewodów i kabli jest wytłaczarka jednoślimakowa , który jest preferowany ze względu na prostotę, niezawodność i niskie koszty konserwacji. Maszyny jednoślimakowe skutecznie radzą sobie z PVC, PE, XLPE i większością standardowych materiałów płaszczowych. Stosunki śrub L/D (długość do średnicy) zwykle mieszczą się w zakresie od 20:1 do 30:1 w przypadku zastosowań w drutach i kablach.
Wytłaczarki dwuślimakowe, zarówno współbieżne, jak i przeciwbieżne, stosuje się, gdy mieszanka wymaga intensywnego mieszania – na przykład podczas produkcji mieszanek LSZH (bezhalogenowych o niskiej emisji dymu), które zawierają duże ilości wypełniaczy mineralnych, takich jak ATH (trihydrat aluminium). Wypełniacze te mogą przekraczać 60% wagowo w mieszance, co sprawia, że dokładne rozproszenie ma kluczowe znaczenie dla spełnienia norm odporności ogniowej, takich jak EN 60332.
Wytłaczanie tandemowe i dwuwarstwowe
W przypadku kabli wymagających dwóch odrębnych warstw polimeru — takich jak warstwa półprzewodnikowa plus warstwa izolacyjna w kablach średniego napięcia — stosuje się wytłaczanie tandemowe (dwie wytłaczarki połączone szeregowo) lub współwytłaczanie trójwarstwowe (trzy wytłaczarki zasilające jednocześnie wspólną głowicę matrycową). Potrójne współwytłaczanie zapewnia połączenie trzech warstw jeszcze na gorąco, co jest niezbędne w przypadku kabli XLPE, gdzie interfejsy muszą być czyste i pozbawione pustych przestrzeni, aby zapobiec częściowym wyładowaniom przy wysokich napięciach.
Kluczowe parametry techniczne wytłaczarki do drutu i kabla
Podczas określania lub oceny wytłaczarki do drutu i kabla kilka parametrów technicznych określa, czy maszyna jest odpowiednia dla danego produktu i wymagań dotyczących wydajności.
- Średnica śruby: Zakres średnic od 30 mm dla cienkiej izolacji drutu do 150 mm lub więcej dla grubych osłon kabli. Większe średnice ślimaków zapewniają większą przepustowość, ale wymagają większej mocy napędu.
- Stosunek L/D: Wyższy stosunek L/D zapewnia lepszą plastyfikację i mieszanie. W przypadku PVC typowe jest 24:1 do 28:1; w przypadku PE i XLPE powszechne jest 25:1 do 30:1.
- Prędkość obrotowa śruby i prędkość wyjściowa: Nowoczesne, szybkie wytłaczarki do drutu telekomunikacyjnego mogą pracować z prędkością ślimaka przekraczającą 200 obr./min, osiągając prędkości linii 1000 m/min lub więcej w przypadku izolacji cienkościennej na małych przewodnikach.
- Strefy temperatur: Beczka jest podzielona na wiele niezależnie kontrolowanych stref grzewczych (zwykle od 4 do 8). Precyzyjna kontrola strefowa zapobiega degradacji termicznej materiałów wrażliwych na ciepło, takich jak PCV, które zaczynają się rozkładać powyżej 200°C.
- Konstrukcja głowicy: Głowice ciśnieniowe i głowice rurowe służą różnym celom. Matryce ciśnieniowe tworzą ścisły kontakt pomiędzy izolacją a przewodnikiem; matryce rurowe pozostawiają małą szczelinę powietrzną i są stosowane tam, gdzie izolacja nie może wiązać się z przewodnikiem.
- Układ napędowy: Napędy wektorowe prądu przemiennego ze sprzężeniem zwrotnym w pętli zamkniętej są obecnie standardem, umożliwiając precyzyjną kontrolę prędkości i poprawę efektywności energetycznej o 15–25% w porównaniu ze starszymi systemami napędów prądu stałego.
Wybór materiału wpływa również na konstrukcję wytłaczarki. PVC jest wrażliwe na ścinanie i wymaga starannej geometrii śruby, aby uniknąć miejscowego przegrzania. XLPE przeznaczony do sieciowania za pomocą rur CV (ciągła wulkanizacja) musi być przetwarzany w kontrolowanych temperaturach topnienia, aby zapobiec przedwczesnemu sieciowaniu wewnątrz wytłaczarki – zjawisku zwanemu „przypaleniem”.
Technologie sieciowania w wytłaczaniu kabli
W przypadku kabli elektroenergetycznych średniego i wysokiego napięcia sieciowanie izolacji polietylenowej przekształca ją z tworzywa termoplastycznego w termoutwardzalny, radykalnie poprawiając jej odporność cieplną i długoterminowe parametry elektryczne. Wytłaczarka do drutu i kabla musi być kompatybilna z wybraną metodą sieciowania.
Sieciowanie nadtlenkowe (linie CV)
Najpowszechniej stosowana metoda w przypadku kabli wysokiego napięcia. Po nałożeniu przez wytłaczarkę związku XLPE kabel przechodzi przez rurę do ciągłej wulkanizacji (CV) wypełnioną azotem pod podwyższonym ciśnieniem (zwykle 6–12 barów) i temperaturze do 300°C. Nadtlenek rozkłada się i tworzy kowalencyjne wiązania poprzeczne pomiędzy łańcuchami polietylenowymi. Linie CV dla kabli EHV (bardzo wysokiego napięcia) mogą mieć długość 200 metrów lub więcej aby zapewnić wystarczający czas przebywania dla całkowitego usieciowania przed ochłodzeniem.
Sieciowanie silanowe (Monosil i Sioplas)
Bardziej ekonomiczna metoda stosowana w przypadku kabli niskiego i średniego napięcia. W procesie Monosil szczepienie silanem odbywa się wewnątrz specjalnie zaprojektowanej wytłaczarki, a sieciowanie następuje poprzez zanurzenie gotowego kabla w gorącej wodzie lub parze. Pozwala to uniknąć konieczności stosowania lampy CV i doskonale nadaje się do mniejszych wielkości produkcji.
Sieciowanie wiązką elektronów (EB).
Stosowany do izolacji cienkościennych przewodów w zastosowaniach motoryzacyjnych, lotniczych i wojskowych. Po wytłoczeniu kabel przechodzi przez akcelerator elektronów, który bombarduje izolację elektronami o wysokiej energii, powodując sieciowanie bez użycia środków chemicznych. Sieciowanie EB pozwala uzyskać druty przystosowane do temperatur do 150°C lub wyższych, co jest ważne w zastosowaniach motoryzacyjnych w pobliżu źródeł ciepła.
Izolacja and Jacketing Materials: How They Affect Extruder Selection
Wybór materiału bezpośrednio decyduje o rodzaju i konfiguracji wymaganej wytłaczarki drutu i kabla. Każdy polimer ma inne właściwości stopu, zakresy temperatur przetwarzania oraz wrażliwość na ścinanie i degradację.
PVC (polichlorek winylu)
PVC stanowi ponad 40% materiałów izolacyjnych i osłonowych zużywanych na całym świecie w przemyśle drutów i kabli. Jest ekonomiczny, trudnopalny w postaci złożonej i łatwy w obróbce. Temperatury przetwarzania zazwyczaj mieszczą się w zakresie od 160°C do 190°C. Mieszanki PVC są dostępne w szerokim zakresie wartości twardości Shore'a A (od 60 dla gatunków elastycznych do 95 dla typów sztywnych). Wkręty stosowane do PCV mają zazwyczaj konstrukcję o niskim stopniu ściskania, aby uniknąć nadmiernego ciepła ścinającego.
PE i HDPE
Polietylen zapewnia doskonałe właściwości dielektryczne i odporność na wilgoć, co czyni go standardowym wyborem w przypadku kabli telekomunikacyjnych i podziemnych kabli dystrybucyjnych. Płaszcze HDPE są powszechnie stosowane w kablach średniego napięcia i kablach światłowodowych ze względu na ich połączenie sztywności i odporności chemicznej. Temperatury przetwarzania PE wahają się od 180°C do 230°C w zależności od wskaźnika płynięcia.
Związki LSZH
Niskodymowe materiały bezhalogenowe są obowiązkowe w zastosowaniach takich jak tunele, budynki użyteczności publicznej i statki morskie, gdzie toksyczny dym powstający ze spalania PCV może zagrażać życiu. Związki LSZH są zazwyczaj oparte na EVA (octanie etylenu i winylu) lub mieszankach poliolefin silnie obciążonych ATH lub MDH (diwodorotlenek magnezu) jako środkami zmniejszającymi palność. Wypełniacze te sprawiają, że związki LSZH są znacznie trudniejsze w obróbce , wymagających wytłaczarek dwuślimakowych lub specjalnie zaprojektowanych maszyn jednoślimakowych ze śrubami barierowymi i przekładniami o wysokim momencie obrotowym.
TPU i elastomery specjalne
Termoplastyczny poliuretan zapewnia wyjątkową odporność na ścieranie i elastyczność, co czyni go preferowanym materiałem osłonowym do łańcuchów przeciąganych, kabli robotycznych i zastosowań morskich. TPU wymaga precyzyjnej kontroli temperatury, ponieważ okno przetwarzania jest wąskie – zwykle od 180°C do 210°C – a przegrzanie powoduje degradację hydrolityczną, jeśli materiał nie został wcześniej odpowiednio wysuszony. Przed obróbką zawartość wilgoci musi wynosić poniżej 0,02%.
Kontrola jakości w wytłaczaniu drutu i kabli
Kontrola jakości w produkcji przewodów i kabli nie jest opcjonalna — jest wymagana przez międzynarodowe standardy i jest bezpośrednio powiązana z bezpieczeństwem. Kabel o zbyt małej izolacji może spowodować katastrofalną awarię w działaniu, powodując pożar instalacji elektrycznej lub śmierć.
Systemy pomiarowe inline
Nowoczesne linie do wytłaczania wyposażone są w mierniki średnicy inline wykorzystujące technologię laserową lub rentgenowską. Mierniki laserowe mierzą średnicę zewnętrzną w dwóch lub trzech osiach jednocześnie i przekazują dane z powrotem do elementów sterujących prędkością linii i wydajnością wytłaczarki. Wymagania dotyczące tolerancji dla wielu typów kabli wynoszą ±0,05 mm lub mniej , co wymaga sterowania w pętli zamkniętej w czasie rzeczywistym, a nie okresowych pomiarów ręcznych.
Rentgenowskie mierniki grubości ścianek idą dalej, mierząc grubość ścianki izolacji w czterech lub więcej płaszczyznach jednocześnie, wykrywając mimośrodowość — stan, w którym przewodnik znajduje się poza środkiem izolacji. Mimośrodowość przekraczająca określone granice może spowodować przebicie dielektryka przy wysokim napięciu.
Testowanie iskry
Każdy izolowany przewodnik przechodzi przez tester iskier (zwany także detektorem wakacyjnym) na linii produkcyjnej. Elektroda wysokiego napięcia otacza kabel i przykłada napięcie testowe DC lub AC. Otworki, puste przestrzenie lub zanieczyszczenia, które niszczą izolację, powodują wyładowanie iskrowe, uruchamiając licznik, a czasami zatrzymując linię. Napięcia testowe iskier zwykle wahają się od 1 kV dla przewodu niskiego napięcia do 25 kV lub więcej dla izolacji kabla średniego napięcia zgodnie z normami takimi jak IEC 60885-2.
Dyrygent Resistance and Insulation Resistance Testing
Testy off-line obejmują pomiary rezystancji prądu stałego przewodnika (w celu sprawdzenia przekroju poprzecznego i czystości materiału zgodnie z normą IEC 60228) oraz badanie rezystancji izolacji za pomocą megaomomierza. Dobry kabel w izolacji PVC powinien wykazywać wartości rezystancji izolacji rzędu setek megaomów na kilometr w temperaturze otoczenia.
Standardy i certyfikaty dotyczące przewodów i kabli
Branża przewodów i kabli podlega kompleksowym ramom norm krajowych i międzynarodowych. Zgodność jest wymagana w celu uzyskania dostępu do rynku w większości krajów i jest weryfikowana przez zewnętrzne laboratoria badawcze.
- Normy IEC (Międzynarodowa Komisja Elektrotechniczna): IEC 60228 obejmuje specyfikacje przewodów; IEC 60502 obejmuje kable zasilające do 30 kV; IEC 60332 obejmuje badania rozprzestrzeniania się płomienia.
- Normy UL (Underwriters Laboratories, USA): Norma UL 44 obejmuje przewody i kable w izolacji termoutwardzalnej; UL 83 obejmuje przewody w izolacji termoplastycznej; UL 1581 to norma referencyjna dotycząca przewodów i kabli elektrycznych.
- RoHS i REACH: Przepisy środowiskowe ograniczające substancje niebezpieczne, w tym stabilizatory ołowiu w PCW – wyzwanie związane z przestrzeganiem przepisów, które spowodowało zmianę składu wielu mieszanek drutów w Europie i coraz częściej w Azji.
- CPR (rozporządzenie dotyczące wyrobów budowlanych, UE): Od 2017 roku kable stosowane w budownictwie w UE muszą posiadać znak CE i być klasyfikowane pod kątem reakcji na ogień (klasy od Aca do Fca).
- Normy motoryzacyjne: ISO 6722 i LV 216 regulują przewody samochodowe stosowane w systemach 12 V i 48 V; w przypadku okablowania wysokiego napięcia pojazdów elektrycznych coraz częściej odwołuje się do norm ISO 19642 i USCAR-2.
Producenci muszą udokumentować, że ich proces wytłaczania, skład materiału i produkt końcowy spełniają obowiązujące normy. Wymaga to szczegółowych zapisów procesu, zachowania próbek kabli i okresowych audytów stron trzecich.
Czynniki wzrostu: gdzie rośnie popyt na druty i kable
Kilka głównych światowych trendów tworzy trwały i rosnący popyt na produkty z drutu i kabli, a w konsekwencji na wysokowydajne wytłaczarki do drutu i kabli, zdolne do wytwarzania wymaganych typów produktów po konkurencyjnych kosztach.
Wiązki przewodów pojazdów elektrycznych
Konwencjonalny pojazd z silnikiem spalinowym zawiera w wiązce przewodów około 1,5 do 2 kilometrów przewodu. Może wymagać pojazdu elektrycznego z pełnym akumulatorem, z dodatkową dystrybucją energii wysokiego napięcia, systemem zarządzania akumulatorem i infrastrukturą ładowania 3 do 4 kilometrów drutu na pojazd . Biorąc pod uwagę prognozy, że globalna sprzedaż pojazdów elektrycznych ma osiągnąć 30 milionów sztuk rocznie do 2030 r., oznacza to ogromny i rosnący popyt na drut do zastosowań motoryzacyjnych i wytłaczarki, które go produkują.
Infrastruktura Energii Odnawialnej
Morskie farmy wiatrowe wymagają podmorskich kabli o dużej średnicy do łączenia turbin ze sobą i z brzegiem. Pojedynczy projekt morskiej energetyki wiatrowej może wymagać setek kilometrów ułożonych między układami kabli 33 kV oraz kabla eksportowego wysokiego napięcia, który może rozciągać się na długości co najmniej 100 km do punktu przyłączenia do sieci lądowej. Zastosowane materiały i procesy – w szczególności potrójne współwytłaczanie systemów izolacyjnych XLPE – wymagają najbardziej wyrafinowanych dostępnych konfiguracji wytłaczarek do przewodów i kabli.
Centrum danych i rozbudowa sieci 5G
Gwałtowny rozwój infrastruktury przetwarzania w chmurze i sztucznej inteligencji napędza bezprecedensowe zapotrzebowanie na kable zasilające i sygnałowe dla centrów danych. Tymczasem rozwój sieci 5G wymaga ogromnych ilości kabli światłowodowych i kabli koncentrycznych do połączeń stacji bazowych. Obydwa produkty wymagają precyzyjnego wytłaczania cienkościennej izolacji przy dużych prędkościach linii.
Modernizacja i elektryfikacja sieci
Rządy na całym świecie intensywnie inwestują w modernizację starzejącej się infrastruktury przesyłu i dystrybucji energii elektrycznej. Same Stany Zjednoczone stwierdziły, że zgodnie z najnowszym prawodawstwem dotyczącym infrastruktury zapotrzebowanie na inwestycje w sieć wynosi ponad 65 miliardów dolarów. Duża część tych inwestycji trafia bezpośrednio do podziemnych kabli dystrybucyjnych średniego napięcia i kabli przesyłowych wysokiego napięcia – wszystkie produkowane na liniach do wytłaczania drutu i kabli.
Wybór odpowiedniej wytłaczarki do drutu i kabli: rozważania praktyczne
Wybór wytłaczarki do drutu i kabli to znacząca inwestycja kapitałowa — ceny maszyn renomowanych producentów wahają się od 100 000 USD za podstawową konfigurację jednoślimakową do kilku milionów dolarów za kompletną linię do wytłaczania kabli wysokiego napięcia. Decyzja musi uwzględniać aktualne wymagania dotyczące produktu, przewidywane zmiany w asortymencie produktów i długoterminowe wsparcie serwisowe.
Dopasuj wytłaczarkę do swojego materiału
Pojedynczej wytłaczarki nie można optymalnie skonfigurować zarówno dla mieszanek PVC, jak i LSZH bez wymiany ślimaków. Jeśli Twoja produkcja obejmuje wiele materiałów, zaplanuj dedykowane linie lub zainwestuj w systemy szybkiej wymiany śrub i beczek. Wielu producentów oferuje modułowe głowice wytłaczające i konfiguracje wielu śrub, aby zapewnić elastyczność bez konieczności pełnego powielania linii.
Weź pod uwagę automatyzację i integrację z Przemysłem 4.0
Nowoczesne wytłaczarki drutu i kabli coraz częściej są wyposażone w łączność OPC-UA, umożliwiającą wymianę danych w czasie rzeczywistym z MES (systemami realizacji produkcji) i platformami zarządzania jakością. Zautomatyzowane sterowanie w pętli zamkniętej w oparciu o dane z pomiarów liniowych zmniejsza liczbę złomów i zależność od umiejętności operatora. Niektórzy producenci zgłaszają redukcję złomu o 30–50% po wdrożeniu kontroli średnicy w pętli zamkniętej w porównaniu do regulacji ręcznej.
Oceń wsparcie posprzedażowe i dostępność części zamiennych
Wytłaczarka, której nie można szybko serwisować w przypadku zużycia ślimaka lub cylindra, stanowi obciążenie produkcyjne. Elementy zużywalne — śruby, cylindry, końcówki poprzeczek i matryce — są materiałami eksploatacyjnymi przy wytłaczaniu drutu, szczególnie w przypadku mieszanek wypełnionych materiałem ściernym. Potwierdź, że producent lub regionalny dystrybutor posiada te części w magazynie i uwzględnij czas realizacji w kalkulacji całkowitego kosztu posiadania.
Prowadzący producentów wytłaczarek do drutu i kabli należą Maillefer (część Nextro), Troester, Rosendahl Nextrom, Davis-Standard i kilku chińskich producentów, takich jak Taiyuan Heavy Industry i Dalian Rubber & Plastics Machinery. Każdy z nich oferuje inną równowagę poziomu technologii, punktu cenowego i możliwości usług regionalnych.
 Powiązany Produkty











